 日本語



はじめに
射出成形では、欠陥はそれほど厄介でコストがかかるものではありません。 short shots (underfilling) caused by 換気が不十分. When trapped air creates backpressure exceeding the injection pressure, molten plastic simply cannot fill the cavity. But poor venting is rarely the sole culprit; it often interacts with material flow, machine settings, and mold temperature.
この包括的なガイドでは、 13の重大な故障箇所 成形プロセスの最適化、不良率の低減、部品品質の向上を実現する、実践的なエンジニアリングソリューションを提供します。プロセスエンジニアであれ、生産管理者であれ、このトラブルシューティングフレームワークは、根本原因をより迅速に特定するのに役立ちます。
クイックリファレンス:換気不良とショートショットの主な原因トップ5
すぐに答えが必要なエンジニアのために、詳細な分析に入る前に、構造化された要約を以下に示します。
| カテゴリ | 主な症状 | 即時是正措置 | 長期的な解決策 |
|---|---|---|---|
| 金型設計 | 流れ端の焼け跡 | 既存の通気口を清掃し、クランプの荷重を軽減する。 | 最後の充填箇所に通気孔(深さ0.02~0.04mm)を追加する |
| 材料 | 過剰なガス発生 | 樹脂を完全に乾燥させ、揮発性物質をチェックする。 | 低粘度グレードに切り替え、再生材の割合を減らす |
| プロセス | 低速での不完全な充填 | 射出速度と溶融温度を上げる | バランスの取れた充填のためにゲートの位置とサイズを最適化する |
| 機械 | ショットごとのばらつき | ノズル温度とヒーターバンドを確認してください | 摩耗したネジ/バレルを修理する。熱電対を校正する。 |
| 部品設計 | 薄壁のためらい | 金型温度を上げる。高速射出を行う。 | 壁厚を再設計する(1~3mmの均一性を目指す) |
詳細なトラブルシューティング:13の根本原因とエンジニアリングソリューション
1. 機械のサイズ選定の誤り
射出成形機は、部品重量に正しく適合させる必要があります。総射出重量(部品+ランナー)は、以下を超えないようにしてください。 機械の可塑化能力の85%. Undersized machines cannot maintain consistent melt quality, while oversized machines cause residence time degradation.
2. 材料供給不足
供給量のばらつきは、ペレットのサイズが不均一であったり、ホッパーの投入口で「ブリッジング」が発生したりすることから生じることが多い。供給ゾーンの温度が高い場合も、早期の溶融や詰まりの原因となる。
- 修理: 給餌口が適切に冷却されていることを確認し、ペレットの粘度を確認し、ブリッジングが発生していないかチェックしてください。
3. 材料の流動性が低い
樹脂の流れが不十分な場合、金型の形状が制限要因となります。再生樹脂の含有量が推奨限度を超えると、流動性が著しく低下します。
- 修理: ゲート/ランナーを拡大する。流動性向上剤を追加する。再研磨率を低減する。スプルーブッシングの直径を最適化する。
4. 潤滑剤の過剰含有量
潤滑油の過剰供給と摩耗したスクリューチェックリングが組み合わさると、溶融金属の逆流が激しくなり、実際の射出量が設定値よりも少なくなる。
- 修理: 潤滑油の使用量を減らし、摩耗したバレル/スクリュー部品を点検して交換してください。
5. 冷間スラグおよび汚染による閉塞
ノズルやゲートを塞ぐ不純物や冷たいスラグは、流れを完全に阻害する。
- 修理: ノズルを清掃する。コールドスラグウェルを拡大する。ランナーの断面積を増やす。
6. アンバランスランナーシステム設計
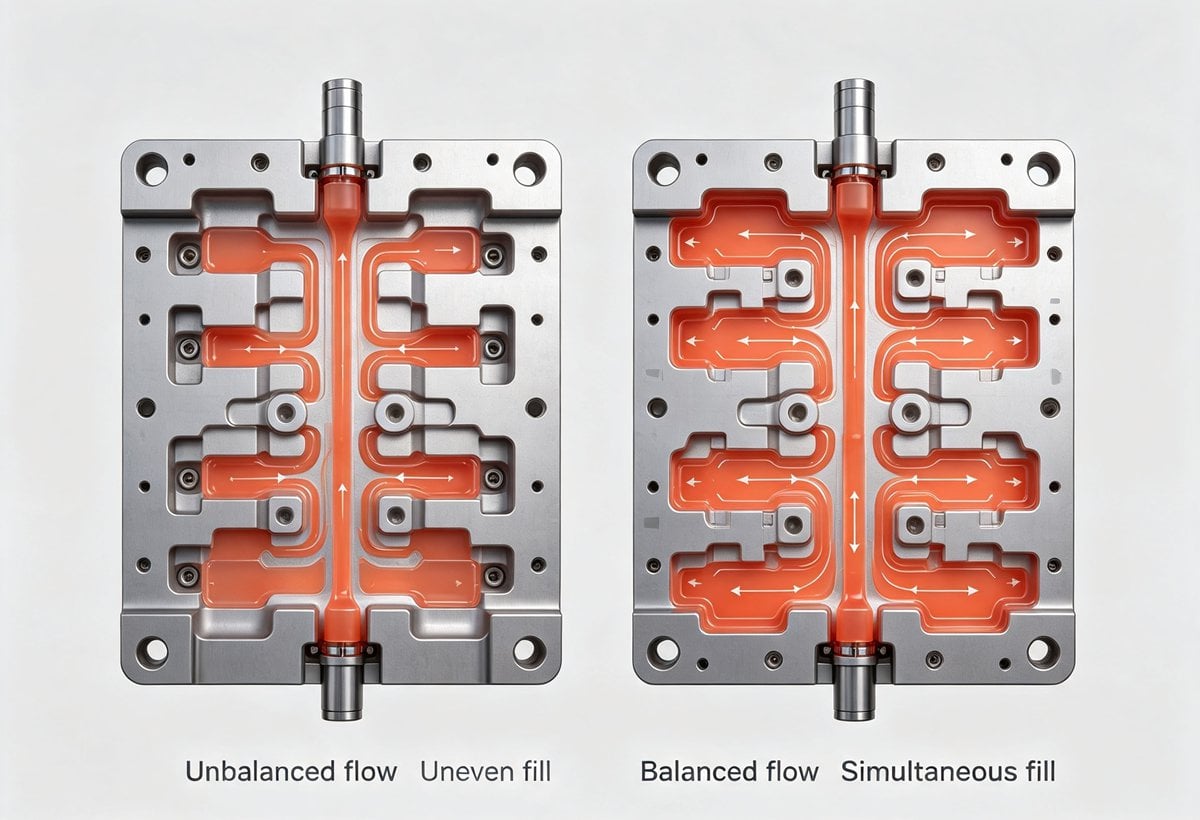
多キャビティ金型では、充填バランスが崩れると、一部のキャビティは充填が追いつかず、他のキャビティは充填不足になる。薄肉部に配置されたゲートは、すぐに流動を阻害する。
- 修理: 自然なバランスの取れたランナーレイアウトを採用し、肉厚部分にゲートを配置し、大型部品にはマルチポイントゲートを検討してください。
7. ⚠️ カビの換気に関する不備(特に重要)
これは、空気混入によるショートショットの最も一般的な原因です。圧縮ガスの圧力が噴射圧力を超えると、充填が停止します。水分や揮発性物質は、追加のガスを発生させることでこれを悪化させます。> 関連情報: プラスチック製品製造における気泡形成の分析
推奨される換気口の仕様
| 金型機能 | 深さ(mm) | 幅(mm) | 場所に関する注記 |
|---|---|---|---|
| パーティングラインベント | 0.02 – 0.04 | 5 – 10 | エジェクター側のPLに沿って、フラッシュを避ける。 |
| エジェクターピンベント | 0.02 – 0.05 | 周囲 | 最終給水ゾーンでは、定期的に清掃してください。 |
| 焼結金属インサート | 該当なし | カスタム | 従来の通気口が機能しない深いポケット |
| 真空排気 | 該当なし | 該当なし | 高精度光学部品/医療部品向け |
- プロセス調整: 金型温度を上げ、射出速度を初期段階で下げ、ガス抜きのために型締め力をわずかに下げ、材料が完全に乾燥するようにする。
8. 金型温度が低すぎる
金型が冷えていると、流動先端部が早期に凍結してしまいます。生産開始前には必ず金型を仕様温度まで予熱してください。
- 修理: 冷却チャネルの設計を確認し、ウォームアップ中は冷却液の流れを制限し、金型温度コントローラーを使用してください。
9. 融点が低すぎる
溶融温度は流動長と直接相関関係にある。加熱が不十分だと粘度が低下し、充填能力が低下する。
- 修理: 設定温度に達した後は、十分な浸漬時間を確保する。前部バレルゾーンの温度を上げる。低温処理が必須の場合は、サイクル時間を延長する。
10. ノズル温度の低下
冷却された金型との頻繁な接触は、ノズルの凍結を引き起こします。適切な冷却スラグウェルがない場合、凍結した材料がその後の流れを阻害します。
- 修理: 金型が開いている間はノズルと金型の間隔を維持する。ノズルヒーターの機能を確認する。断熱ノズルチップを取り付ける。
11. 注入/保持圧力が不十分
圧力と充填距離は比例関係にある。圧力が低いほど、ショットの長さは短くなる。
- 修理: 射出速度をゆっくり上げて圧力を上昇させる。保持時間を延長する。溶融温度を上げて粘度を下げる(熱分解に注意)。
12. 噴射速度が遅すぎる
流れが遅いと輸送中に過剰な冷却が起こり、充填途中の実効粘度が上昇する。
- 修理: 射出速度プロファイルを上げる。セグメント化された速度制御を使用する(ランナー通過時は高速、ゲート付近は低速、充填時は高速)。
13.部品設計不良(肉厚不足)
極端なアスペクト比や最適範囲外の壁は、流れの滞りを引き起こします。> 関連ガイド: Four Aspects That Determine the Accuracy of Thin-Wall Injection Molded Parts
材料別推奨最小壁厚
| 材料 | 最小厚さ(mm) | 最適範囲(mm) | 注記 |
|---|---|---|---|
| ポリエチレン(PE) | 0.5 | 1.0 – 3.0 | 柔軟性があり、壁が薄くても対応可能 |
| ポリスチレン(PS) | 0.75 | 1.5 – 3.0 | 脆いので、急激な変化は避けてください。 |
| 腹筋 | 0.75 | 1.5 – 3.5 | 流れは良好。沈み跡に注意してください。 |
| ナイロン(PA) | 0.7 | 1.0 – 3.0 | 結晶質。著しく収縮する。 |
| PMMA(アクリル樹脂) | 0.7 | 1.5 – 4.0 | 高粘度;ゲート幅が広い必要がある |
| PVC | 2.3 | 3.0 – 6.0 | 熱に弱いので、薄い部分は避けてください。 |
| 酢酸セルロース | 0.7 | 1.0 – 3.0 | 吸湿性がありますので、完全に乾燥させてください。 |
> ⚠️ デザインルール: 壁面が8mmを超える場合(陥没/空洞のリスク)や、深掘り作業は避けてください。 金型流動解析2.0:AI強化シミュレーション、リアルタイム最適化、クローズドループ金型検証
- 予防保守スケジュール: 定期的に通気口を清掃し、ヒーターバンドを点検し、ネジやバレルの摩耗を測定してください。
- 資材取り扱い手順: 吸湿性樹脂については、露点モニタリングを含む標準化された乾燥手順を実施する。
- 製造性設計(DFM)レビュー: 問題のある形状を避けるため、製品設計段階で成形技術者を関与させる。
- 科学的な成形アプローチ: 充填、梱包、保持の各工程を分離するデカップリング成形技術を用いることで、安定したプロセスウィンドウを確保できる。
よくある質問(FAQ)
質問:通気の問題と流量の問題をどのように区別すればよいですか? A:ベントの問題の場合、通常は最後の充填箇所に焦げ跡やディーゼル燃料の影響が見られます。純粋な流量の問題の場合は、燃焼を伴わずに徐々に噴射量が減少します。一時的に噴射速度を下げてみてください。噴射量が減少するほど悪化する場合は流量の問題、改善する場合はベントの問題である可能性が高いです。
Q:金型を改造せずに通気問題を解決することはできますか? A:一時的な解決策としては、型締め力を減らし、射出速度を下げ、金型温度を上げ、材料が十分に乾燥していることを確認してください。ただし、恒久的な解決策としては通常、金型の改造が必要となります。
Q:ABS樹脂にとって理想的な通気孔の深さはどれくらいですか? A:通常は0.025~0.038mm(0.001~0.0015インチ)です。フラッシュを避けるため、必ず浅めの深さから始め、徐々に深くしてください。
Q:再生材の割合は通気に影響しますか? A:はい。再生材の含有量が多いと、微粉の発生量と吸湿性が増加し、どちらも過剰なガスの発生につながります。重要な部品については、再生材の含有量を20%未満に抑えてください。
結論
通気不良やショートショットは、体系的な診断を必要とする多因子的な問題です。機械の性能、材料特性、金型設計、プロセスパラメータ間の相互作用を理解することで、エンジニアは試行錯誤から脱却し、科学的な問題解決へと進むことができます。上記のクイックリファレンス表から始め、的を絞った実験で検証し、持続的な生産の卓越性を実現するための恒久的な是正措置を実施してください。
換気に関する問題でお困りですか?ぜひ下記のコメント欄でご経験を共有いただくか、弊社のエンジニアリングチームまでご相談ください。
-
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean