 Nederlands



If you’re involved in injection molding—whether as a designer, manufacturer, or hobbyist—understanding three critical plastic properties is non-negotiable: shrinkage, flowability, and crystallinity. These properties directly impact part quality, mold design, and production efficiency.
In this guide, we break down each concept in plain language, plus actionable strategies to optimize your molding process. Let’s dive in!
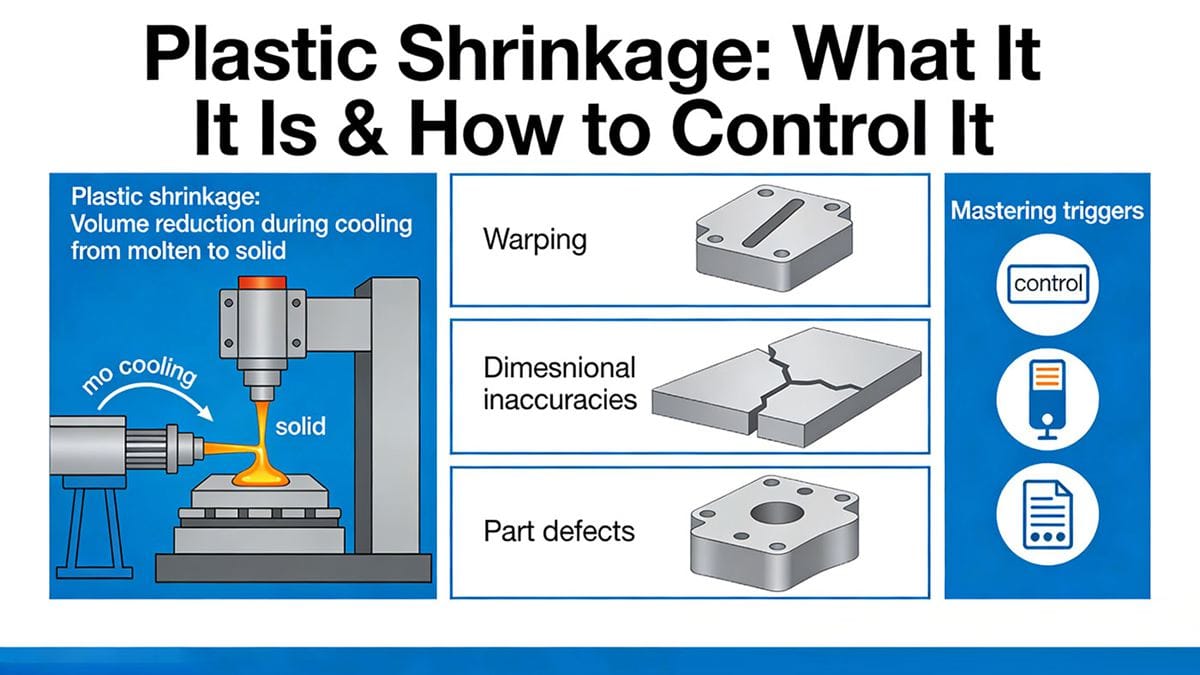
Plastic krimp: Wat het is & hoe het onder controle te houden
Plastic shrinkage refers to the volume reduction of thermoplastic materials as they cool from molten to solid state during injection molding. Uncontrolled shrinkage causes warping, dimensional inaccuracies, and part defects—so mastering its triggers is key to successful molding.
Sleutelfactoren die van invloed zijn op kunststofkrimp bij spuitgieten
1.1 Type kunststofmateriaal
Thermoplasten hebben hogere krimpsnelheden dan thermoharders door kristallisatie, interne spanning en moleculaire oriëntatie tijdens het afkoelen. Bijvoorbeeld:
Kristallijne kunststoffen (bijv. PE, PP, PA) krimpen meer dan amorfe kunststoffen (bijv. PMMA, PC)
Krimp na het gieten (na gloeien of conditioneren met vocht) is ook significanter bij thermoplasten.
1.2 Ontwerp en geometrie van onderdelen
Wanddikte: Dikkere onderdelen koelen langzamer af en vormen een dichtere binnenlaag die meer krimpt. Streef naar een uniforme wanddikte om ongelijkmatige krimp te voorkomen.
Inzetstukken: Het aantal, de lay-out en het materiaal van de inzetstukken veranderen de stroomrichting en de krimpweerstand. Metalen inzetstukken verminderen plaatselijke krimp, maar kunnen spanningsconcentraties veroorzaken.
1.3 Poortontwerp (type, grootte, locatie)
Gates control how molten plastic fills the mold—directly impacting shrinkage:
Grote, directe poorten minimaliseren krimp maar verhogen richtingskrimp (anisotropie)
Brede, korte poorten verminderen richtingskrimp
Gebieden dichtbij poorten of parallel aan stromingspaden krimpen meer dan verafgelegen of loodrechte secties
1.4 De procesparameters van het spuitgieten
Pas deze instellingen aan om krimp te verminderen:
Schimmeltemperatuur: Lagere matrijstemperatuur versnelt afkoeling, waardoor krimp wordt verminderd (essentieel voor kristallijne kunststoffen)
Houddruk & tijd: Hogere druk + langere wachttijd = minder krimp (maar meer richtingskrimp)
Injectiedruk: Verhoogde druk vermindert de viscositeit en het elastisch herstel, waardoor de krimp afneemt
Smelttemperatuur: Avoid excessive melt temperature—higher temps increase shrinkage
1.5 Tips voor matrijsontwerp voor krimpbeheersing
Volg deze workflow voor onderdelen met hoge precisie:
Testmatrijs met initiële gating en procesparameters
Onderdeelafmetingen meten 24 uur na uitwerpen (houd rekening met krimp na het gieten)
Pas holteafmetingen aan op basis van werkelijke krimpgegevens
Verfijn de procesparameters (bijv. matrijstemperatuur, wachttijd) voor de uiteindelijke optimalisatie
Vloeibaarheid van kunststof: hoe zorgt u ervoor dat de mal goed wordt gevuld
Flowability (or melt flow) describes how easily molten plastic flows through the mold’s runners, gates, and cavities. Poor flowability leads to incomplete filling, weld lines, and burn marks—while excessive flow can cause flash.
Hoe de stroombaarheid van kunststof meten
Belangrijke meetgegevens om de stroombaarheid te evalueren:
Smeltindex (MFI/MFR): Hogere waarden = betere vloeiing
Archimedesche Spiraalvormige Doorstroomlengte: Langere doorstroom = betere doorstroombaarheid
Flow Ratio (Flow Length ÷ Wall Thickness): Ideal ratio = 150–200 for most plastics
Schijnbare viscositeit: Lagere viscositeit = beter vloeien
Gangbare kunststoffen gerangschikt volgens vloeibaarheid (spuitgieten)
| Vloeibaarheidsklasse | Kunststof | Beste voor |
|---|---|---|
| Goed | PA, PE, PS, PP, CA, Poly(4-methyl-1-penteen) | Dunwandige onderdelen, complexe geometrieën |
| Medium | ABS, AS, PMMA, POM, PPO | Onderdelen voor algemeen gebruik met een gemiddelde complexiteit |
| Slecht | PC, Hard PVC, PSU, PAS, Fluoroplastics | Dikwandige onderdelen, eenvoudige vormen |
Factoren die de doorstroombaarheid verbeteren of verminderen
2.1 Temperatuur
Temperatuurgevoelige kunststoffen (PS, PP, PA, ABS, PC): Verhoog de smelttemperatuur om de vloei te stimuleren
Temperatuursgevoelige kunststoffen (PE, POM): Temperature changes have minimal effect—focus on pressure instead
2.2 Inspuitdruk
Hogere druk verhoogt de schuifspanning, waardoor de vloei verbetert (essentieel voor kunststoffen met een lage vloei zoals PE en POM)
Vermijd overdruk, die vlammen en spanningsstrepen veroorzaakt
2.3 Matrijsontwerp voor optimale stroming
Gebruik een gestroomlijnd afsluitsysteem (korte, brede lopers)
Zorg voor gladde holteoppervlakken (verminder de stromingsweerstand)
Zorg voor een goede ontluchting (voorkomt luchtvallen die de doorstroming blokkeren)
Ontwerp uniforme koelsystemen (vermijdt koude plekken die de smelt dikker maken)
Kristalliniteit van kunststof: Wat het betekent voor het spuitgieten
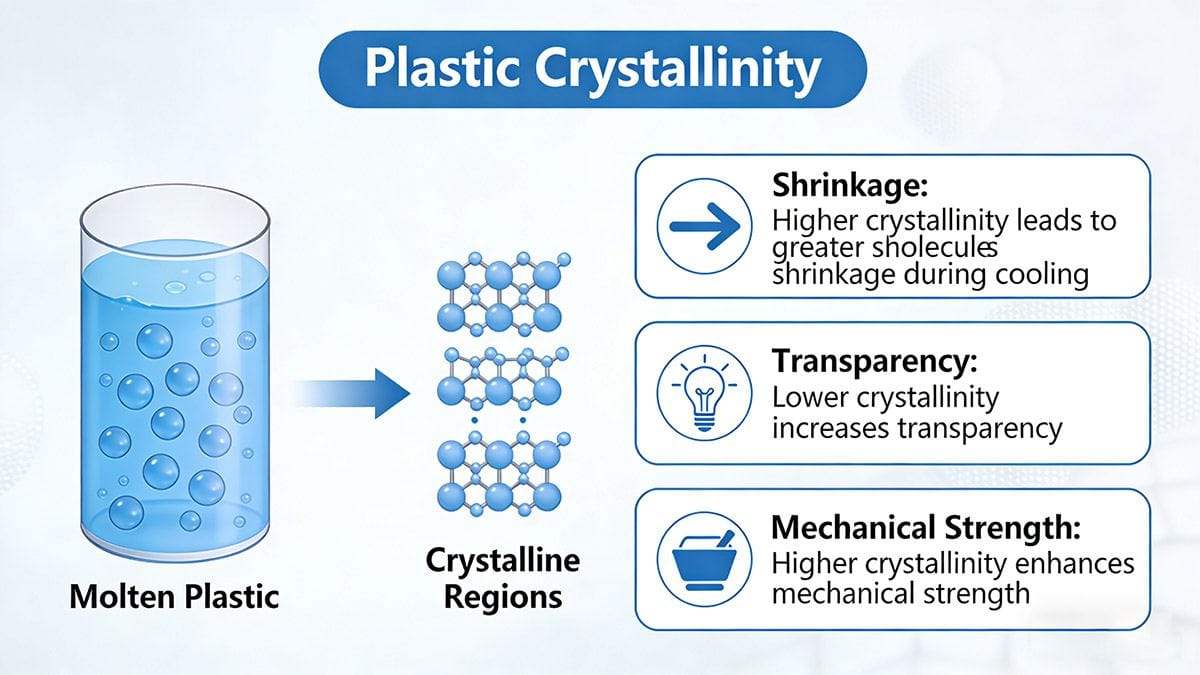
Kristalliniteit verwijst naar de mate waarin polymeermoleculen zich ordenen in geordende, zich herhalende structuren wanneer gesmolten kunststof afkoelt. Deze eigenschap beïnvloedt krimp, transparantie en mechanische sterkte.
Kristallijne vs. Amorfe Kunststoffen: Belangrijkste verschillen
| Eigendom | Kristallijne kunststoffen | Amorfe kunststoffen |
|---|---|---|
| Structuur | Geordende moleculaire rangschikking | Ongeordende moleculaire rangschikking |
| Transparantie | Ondoorzichtig/doorschijnend (bijv. POM, PE) | Transparant (bijv. PMMA, PC) |
| Krimp | Higher (5–15%) | Lower (0.5–3%) |
| Smeltpunt | Scherp (specifieke temperatuur) | Geleidelijke verzachting |
| Slagsterkte | Beter bij lage temperaturen | Minder consistent |
| Uitzonderingen | Poly(4-methyl-1-penteen) (kristallijn + transparant) | ABS (amorf + ondoorzichtig) |
Praktische implicaties voor spuitgieten
Kristallijne kunststoffen (PE, PP, PA, POM):
Vereisen meer warmte om te smelten (gebruik machines met een hoge weekmakercapaciteit)
Gecontroleerde koeling nodig (uniforme matrijstemperatuur voorkomt ongelijkmatige kristallisatie)
Hogere krimp = matrijsafmetingen en houddruk overeenkomstig aanpassen
Amorfe kunststoffen (PMMA, PC, ABS):
Lagere krimp = eenvoudiger om maatnauwkeurigheid te bereiken
Sneller koelen = kortere cyclustijden
Meer vatbaar voor spanningsstrepen = vermijd snelle afkoeling of overdruk
Laatste tips voor succesvol spuitgieten
- Controleer altijd het gegevensblad van het materiaal voor krimpsnelheden, stroombaarheidsgegevens en kristalliniteitsgegevens.
- Test eerst kleine batches om procesparameters te optimaliseren (matrijstemperatuur, druk, koeltijd)
- Gebruik voor complexe onderdelen simulatiesoftware om krimp- en vloeiproblemen te voorspellen voordat u gaat gieten
- Stem het matrijsontwerp af op de kunststofeigenschappen: bijv. bredere poorten voor kunststoffen met een lage doorstroming, uniforme wanden voor kristallijne kunststoffen
By mastering these three core properties, you’ll reduce defects, improve plastic part quality, and streamline your injection molding process.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean