 Français



If you’re involved in injection molding—whether as a designer, manufacturer, or hobbyist—understanding three critical plastic properties is non-negotiable: shrinkage, flowability, and crystallinity. These properties directly impact part quality, mold design, and production efficiency.
In this guide, we break down each concept in plain language, plus actionable strategies to optimize your molding process. Let’s dive in!
Le retrait du plastique : de quoi s'agit-il et comment le maîtriser ?
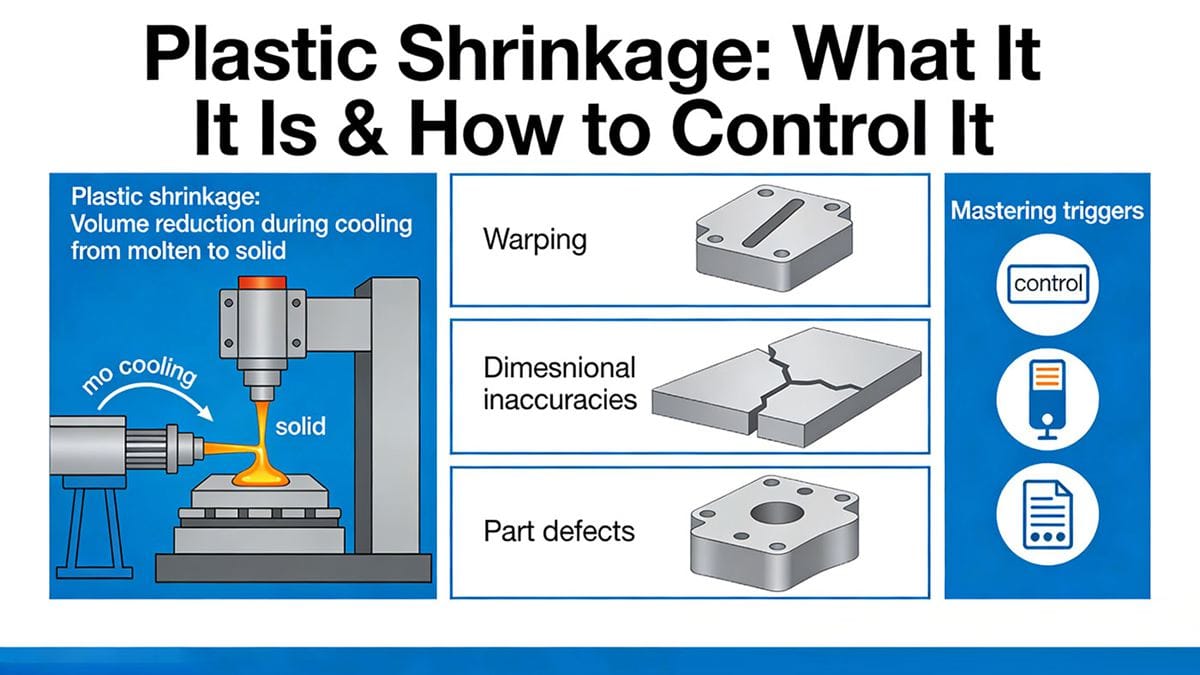
Plastic shrinkage refers to the volume reduction of thermoplastic materials as they cool from molten to solid state during injection molding. Uncontrolled shrinkage causes warping, dimensional inaccuracies, and part defects—so mastering its triggers is key to successful molding.
Facteurs clés influençant le retrait du plastique lors du moulage par injection
1.1 Type de matière plastique
Les thermoplastiques ont taux de rétrécissement plus élevés que les thermodurcissables en raison de la cristallisation, des contraintes internes et de l'orientation moléculaire lors du refroidissement. Par exemple :
Les plastiques cristallins (par exemple, le PE, le PP, le PA) rétrécissent davantage que les plastiques amorphes (par exemple, le PMMA, le PC)
Le retrait post-moulage (après recuit ou conditionnement à l'humidité) est également plus important dans les thermoplastiques
1.2 Conception et géométrie des pièces
Épaisseur de la paroi: Les parties plus épaisses refroidissent plus lentement, formant ainsi une couche interne plus dense qui se rétracte davantage. Veillez à obtenir une épaisseur de paroi uniforme afin d'éviter un retrait irrégulier.
Inserts: Le nombre, la disposition et le matériau des inserts modifient le sens d'écoulement et la résistance au retrait. Les inserts métalliques réduisent le retrait local, mais peuvent entraîner des concentrations de contraintes.
1.3 Conception des vannes (type, dimensions, emplacement)
Gates control how molten plastic fills the mold—directly impacting shrinkage:
Les grandes entrées directes réduisent le retrait, mais augmentent le retrait directionnel (anisotropie)
Des portes larges et courtes réduisent le retrait directionnel
Les zones situées à proximité des orifices ou parallèles aux voies d'écoulement se rétrécissent davantage que les sections éloignées ou perpendiculaires.
1.4 Paramètres du procédé de moulage par injection
Modifiez ces paramètres pour réduire le rétrécissement :
Température du moule: Une température plus basse du moule accélère le refroidissement, ce qui réduit le retrait (ce qui est essentiel pour les plastiques cristallins)
Pression et durée de maintien: Une pression plus élevée + un temps de maintien plus long = un rétrécissement moindre (mais un rétrécissement plus directionnel)
Pression d'injection: Une pression accrue réduit la viscosité et la récupération élastique, ce qui diminue le retrait
Température de fusion: Avoid excessive melt temperature—higher temps increase shrinkage
1.5 Conseils de conception de moules pour la maîtrise du retrait
Pour les pièces de haute précision, veuillez suivre ce processus :
Moule d'essai avec les paramètres initiaux d'injection et de processus
Mesurer les dimensions des pièces 24 heures après l'éjection (tenez compte du retrait après moulage)
Adaptez les dimensions de la cavité en fonction des données réelles de retrait
Ajustez les paramètres du processus (par exemple, la température du moule, le temps de maintien) en vue d'une optimisation finale
Fluidité du plastique : comment garantir un remplissage correct du moule
Flowability (or melt flow) describes how easily molten plastic flows through the mold’s runners, gates, and cavities. Poor flowability leads to incomplete filling, weld lines, and burn marks—while excessive flow can cause flash.
Comment mesurer la fluidité du plastique
Indicateurs clés permettant d'évaluer la fluidité :
Indice de fluidité à chaud (MFI/MFR) : plus les valeurs sont élevées, meilleure est la fluidité
Longueur du flux en spirale d'Archimède : un flux plus long = une meilleure fluidité
Flow Ratio (Flow Length ÷ Wall Thickness): Ideal ratio = 150–200 for most plastics
Viscosité apparente : plus la viscosité est faible, meilleure est la fluidité
Classement des plastiques courants en fonction de leur fluidité (moulage par injection)
| Indice de fluidité | Matériaux plastiques | Meilleur pour |
|---|---|---|
| Bon | PA, PE, PS, PP, CA, poly(4-méthyl-1-pentène) | Pièces à parois minces, géométries complexes |
| Moyen | ABS, AS, PMMA, POM, PPO | Pièces à usage général présentant une complexité modérée |
| Pauvre | PC, PVC rigide, PSU, PAS, fluoroplastiques | Pièces à parois épaisses, de formes simples |
Facteurs favorisant ou réduisant la fluidité
2.1 Température
Plastiques thermosensibles (PS, PP, PA, ABS, PC) : Augmentez la température de fusion pour améliorer la fluidité
Plastiques insensibles à la température (PE, POM): Temperature changes have minimal effect—focus on pressure instead
2.2 Pression d'injection
Une pression plus élevée augmente la contrainte de cisaillement, ce qui améliore l'écoulement (ce qui est essentiel pour les plastiques à faible fluidité tels que le PE et le POM)
Évitez toute surpression, qui provoque des traces de flash et de contrainte
2.3 Conception du moule pour un écoulement optimal
Utilisez un système de canaux de coulée optimisé (canaux courts et larges)
Veillez à ce que les surfaces des cavités soient lisses (afin de réduire la résistance à l'écoulement)
Prévoyez une ventilation adéquate (pour éviter la formation de poches d'air qui bloquent l'écoulement)
Concevoir des systèmes de refroidissement uniformes (ce qui permet d'éviter les zones froides susceptibles d'épaissir la matière fondue)
Cristallinité des plastiques : ce que cela implique pour le moulage
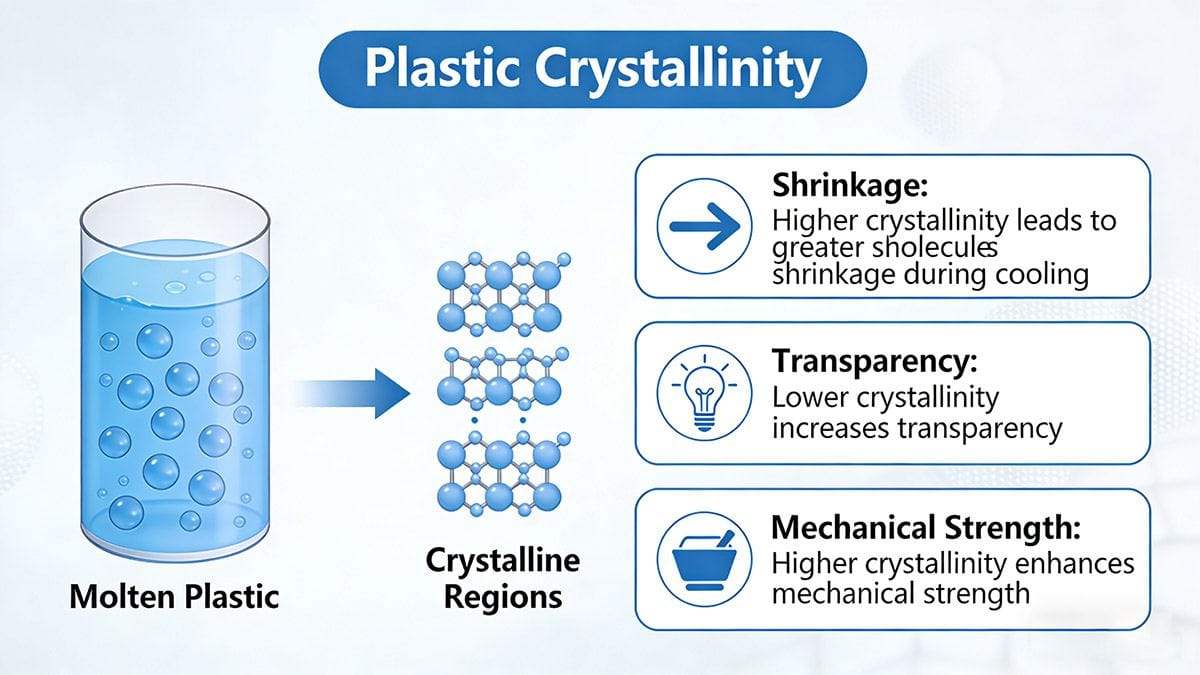
La cristallinité désigne le degré d'organisation des molécules de polymère en structures ordonnées et répétitives lors du refroidissement du plastique fondu. Cette propriété influe sur le retrait, la transparence et la résistance mécanique.
Plastiques cristallins et plastiques amorphes : principales différences
| Propriété | Plastiques cristallins | Plastiques amorphes |
|---|---|---|
| Structure | Disposition moléculaire ordonnée | Disposition moléculaire désordonnée |
| Transparence | Opaque/translucide (par exemple, POM, PE) | Transparent (par exemple, PMMA, PC) |
| Rétrécissement | Higher (5–15%) | Lower (0.5–3%) |
| Point de fusion | Sharp (température spécifique) | Plage d'assouplissement progressif |
| Résistance aux chocs | Plus performant à basse température | Moins cohérent |
| Exceptions | Poly(4-méthyl-1-pentène) (cristallin et transparent) | ABS (amorphe + opaque) |
Implications pratiques pour le moulage par injection
Plastiques cristallins (PE, PP, PA, POM) :
Nécessitent davantage de chaleur pour fondre (utilisez des machines dotées d'une grande capacité de plastification)
Un refroidissement contrôlé est nécessaire (une température uniforme du moule permet d'éviter une cristallisation inégale)
Rétrécissement plus important = adaptez les dimensions du moule et la pression de maintien en conséquence
Plastiques amorphes (PMMA, PC, ABS) :
Rétrécissement plus faible = précision dimensionnelle plus facile à atteindre
Refroidissement plus rapide = temps de cycle plus courts
Plus enclins aux marques de stress = éviter le refroidissement rapide ou la surpression
Conseils finaux pour réussir le moulage par injection
- Vérifiez toujours la fiche technique du matériau pour connaître les taux de rétrécissement, les mesures de fluidité et les données de cristallinité.
- Testez d'abord de petits lots pour optimiser les paramètres du processus (température du moule, pression, temps de refroidissement).
- Pour les pièces complexes, utilisez un logiciel de simulation pour prévoir les problèmes de retrait et d'écoulement avant le moulage.
- Adapter la conception du moule aux propriétés du plastique : par exemple, des portes plus larges pour les plastiques à faible débit, des parois uniformes pour les plastiques cristallins.
By mastering these three core properties, you’ll reduce defects, improve plastic part quality, and streamline your injection molding process.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean