 Nederlands



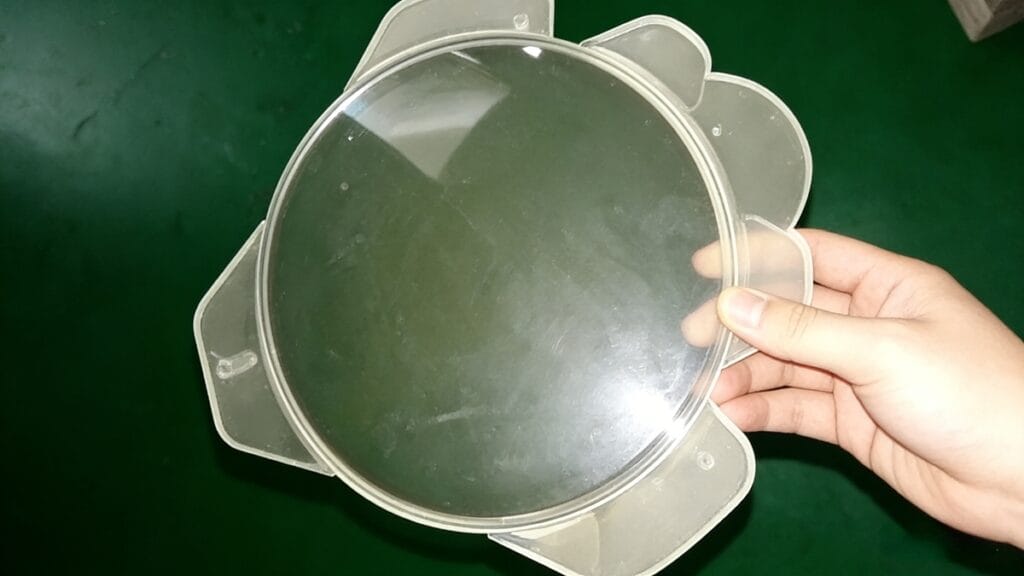
Bubbles commonly appear at the final weld line (joint) of plastic parts or in thicker sections of the product. During molding, the outer surface of the part cools first. Once the surface has solidified, the inner core remains molten. As the core subsequently cools and shrinks, the already-solidified outer layer prevents outward contraction—resulting in internal voids or bubbles.
Notably, many thick-walled parts may appear bubble-free upon ejection from the mold, yet develop internal bubbles within tens of seconds afterward—especially in the central region.
Bubbelgebreken kunnen zich in verschillende vormen manifesteren, elk met verschillende oorzaken. Hieronder vindt u een gedetailleerd overzicht:
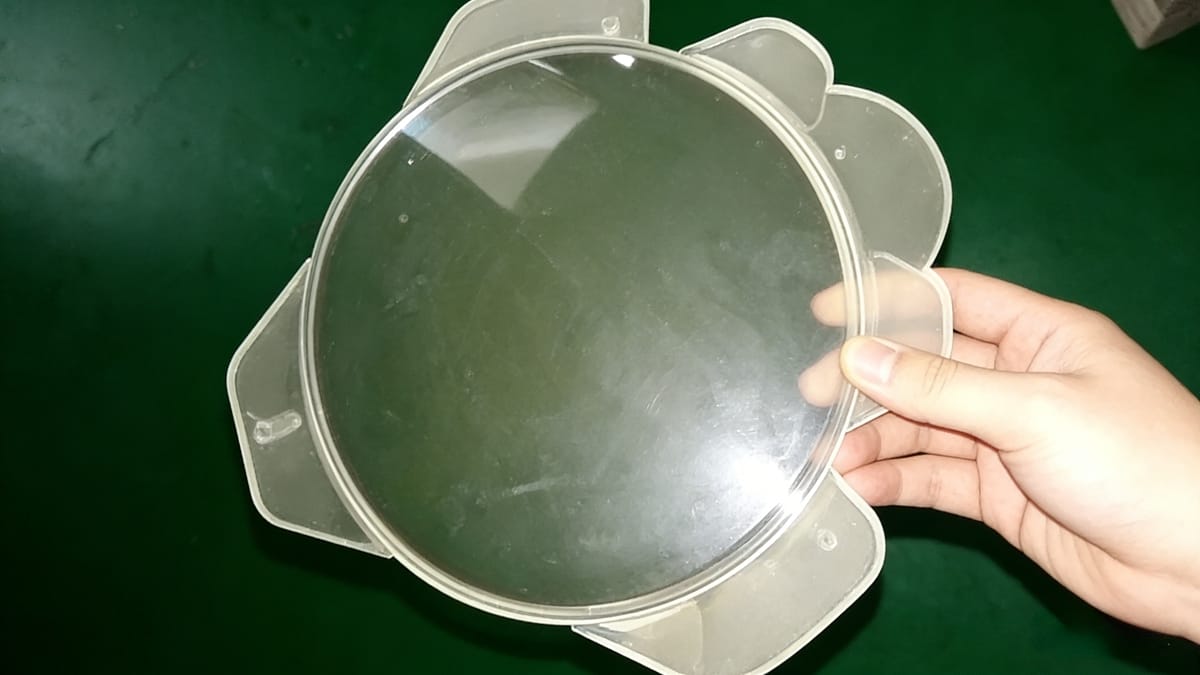
Vraag: Dikke onderdelen vertonen zwelling aan het oppervlak (uitpuilen) en dwarsdoorsneden onthullen inwendige bellen. Mogelijke oorzaken zijn onder andere:
- Te hoge injectiesnelheid, waardoor lucht in de holte wordt opgesloten voordat deze kan worden afgevoerd, wat leidt tot de vorming van bellen.
- Onjuist schotvolume (te veel of te weinig) of te hoge inspuitdruk, die beide dergelijke defecten kunnen veroorzaken; het aanpassen van het schotvolume lost het probleem vaak op.
- Onvoldoende koeltijd, Dit is vooral kritisch voor dikwandige onderdelen. Een praktische oplossing is externe koeling met koud water of een koude mal na het uitwerpen.
- Thermische degradatie (zwarte strepen), veroorzaakt door te hoge vat- of smelttemperaturen. Als de temperatuur laag is, kan dit voldoende zijn; als er ernstige afbraak optreedt in de hele loop, is demontage en reiniging vereist.
- Kleine poortgrootte en slechte schimmelventilatie, die het ontsnappen van lucht belemmeren en de vorming van bellen bevorderen.
V: Vaste onderdelen bevatten donkergekleurde holtes (caviteiten)
In massief spuitgieten, lage injectiedruk[^1] en langzame injectiesnelheid are essential. High pressure combined with fast injection causes entrapped air to compress, heat up through friction, and carbonize—resulting in blackened cavities trapped within the part.
Om dit op te lossen:
- Verlaag de inspuitdruk en -snelheid.
- Verify and adjust shot volume—if excessive, reducing it helps eliminate voids.
V: Kleine belletjes in dikkere gedeelten, of grote zwarte belletjes in uitzonderlijk dikke gedeelten
Wanneer er meerdere onderdelen met verschillende geometrieën tegelijkertijd worden gegoten, moet u ervoor zorgen dat poortmaten[^2] are proportionally matched to part weight/volume. Anders zijn dikkere onderdelen vatbaar voor luchtbelvorming.
Let ook op:
- Onderdelen die op de holtezijde (voorvorm) tijdens het uitwerpen hebben vaak een slechtere ontluchting, waardoor het risico op dergelijke defecten toeneemt.
Oplossingen:
- Het matrijsontwerp aanpassen (bijv. de ontluchting verbeteren, de locatie/grootte van de poort optimaliseren).
- Verhoog de verpakkingstijd (hold) en/of koeltijd om te compenseren voor onvoldoende druk in dikke secties.
- Most importantly, during product design, avoid excessively thick sections whenever possible—uniforme wanddikte[^3] significantly reduces bubble-related defects.
[^1]: This knowledge can help in achieving better quality and reducing defects in molded parts. [^2]: Understanding gate sizes can lead to better mold design and fewer defects. [^3]: This principle is key to minimizing defects and ensuring product durability.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean