

Oppervlakte-inkepingen (ook wel krimpgaten genoemd) zijn verdiepingen die op het oppervlak van een spuitgietdeel ontstaan. Ze worden veroorzaakt door de volumekrimp van de kunststof tijdens de afkoelfase. Aangezien kunststof een slechte warmtegeleiding heeft, is het afkoelproces complex, waardoor deze gebreken moeilijk volledig te verhelpen zijn.
Over het algemeen koelen dikkere delen langzamer af dan dunne delen, wat tot krimp leidt. Bovendien zullen, indien de matrijs plaatselijke temperatuurverschillen vertoont, de warmere gebieden langzamer afkoelen en zijn deze gevoeliger voor inzinkingen.
Ontwerptip: Om inzinkingen te voorkomen, dient u onderdelen te ontwerpen met een gelijkmatige wanddikte. Maak ribben en uitsteeksels dunner, breng afrondingen (ronde hoeken) aan of gebruik oppervlaktestructuren (korrel/mat) om lichte krimp visueel te verbergen.
Hier volgt een gedetailleerde analyse van de 7 belangrijkste oorzaken van verzakkingen en hoe u deze kunt verhelpen.
Onvoldoende verdichting (aanstampen)
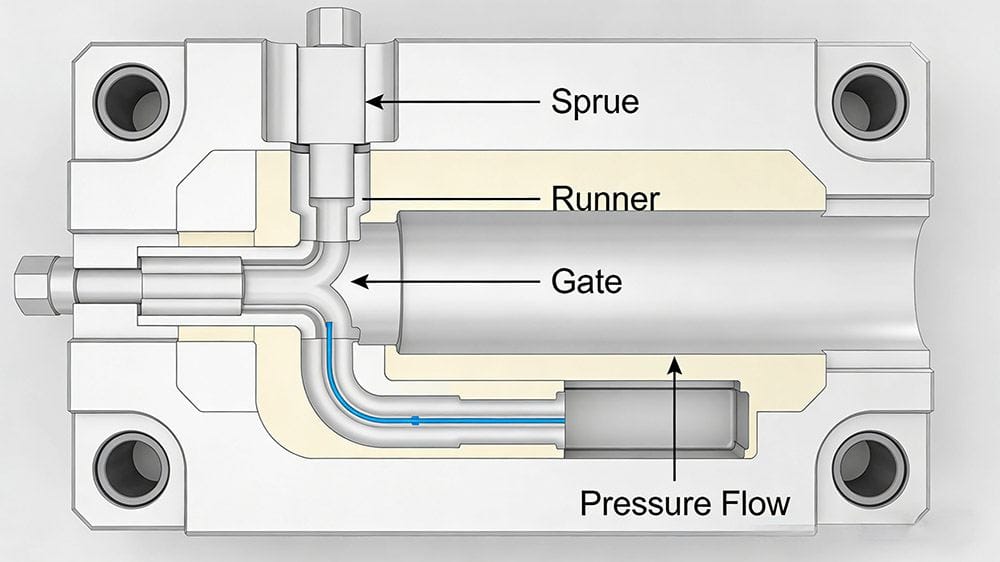
Indien het inlaatsysteem (inlaatkanaal, inlaat en inlaatpunt) een kleiner volume heeft in vergelijking met de dikke wand van het onderdeel, kan de injectiedruk niet effectief worden overgebracht op de smelt in de holte. Dit leidt tot een grotere krimp en grotere inzinkingen.
Belangrijkste punten:
- Kleine poorten: Als de ingang te klein is, stolt het materiaal al voordat het onderdeel is afgekoeld. Zelfs bij een voldoende lange houdduur kan de druk het gesmolten materiaal niet bereiken, wat krimp veroorzaakt. Dit komt vaak voor bij kristallijne kunststoffen (zoals PP en PA) die een duidelijk afgebakend smeltpunt hebben.
- Mold Flash: Indien de klemkracht van de matrijs onvoldoende is en de matrijs enigszins opengaat (flashing), gaat er druk verloren, wat leidt tot inzinkingen.
- Machinetype: Spiraalvormige spuitgietmachines maken gebruik van een terugslagring (terugslagklep). Hoewel dit terugstroming voorkomt, kan dit soms leiden tot meer inzinkingen in vergelijking met machines met een plunjer, indien de machine niet correct is gekalibreerd.
✅ Oplossingen:
- De poortgrootte vergroten: Het vergroten van de diameter van de poort is zeer effectief.
- Druk verhogen: Verhoog de injectiedruk en de houddruk.
Locatie van de poort: Plaats de ingang ter hoogte van het dikste gedeelte van het onderdeel. Indien er ver van de ingang inzakkingen ontstaan, is dit het gevolg van drukverlies langs het stromingspad.

Onjuiste afstelling van het injectievolume
Bij spuitgietmachines met schroef moet u een kussen gesmolten kunststof tussen de schroefkop en het spuitmondje aan het einde van de injectiefase.
Het probleem: Indien het injectievolume zodanig is ingesteld dat de schroef precies op het moment dat de vormholte vol is de ondergrens bereikt (de limiet raakt), wordt de opvulruimte nul. De schroef kan dan niet verder naar voren bewegen om houddruk uit te oefenen. Bijgevolg krimpt de kunststof zonder compensatie, waardoor inzinkingen ontstaan.
✅ Oplossing: Zorg ervoor dat er voldoende speling (ruimte) overblijft. Aan het einde van de injectie moet de schroef nog enkele millimeters kunnen doordraaien (doorgaans 3-5 mm, afhankelijk van de grootte van de machine) om de druk op peil te houden.
Krassen door de gootsteen op werkbladen
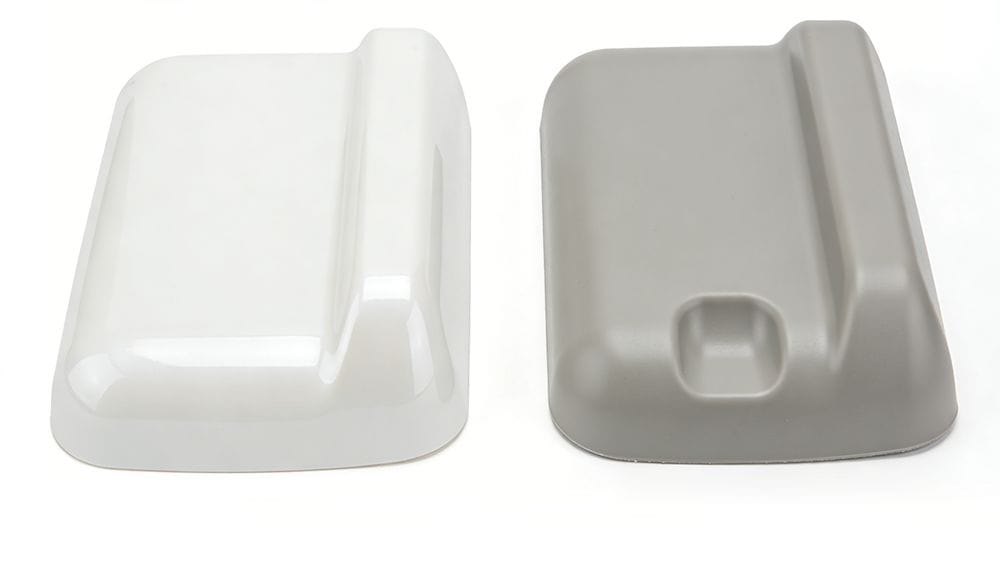
Soms is interne krimp aanvaardbaar, maar zijn inzakkingen aan het oppervlak op de "A-zijde" (de zichtzijde) dat niet.
De redenering: De zijde van het onderdeel die in contact staat met het warmere matrijsoppervlak zal langzamer afkoelen en vertoont vaker inzinkingen. De koelere zijde stolt sneller en is beter bestand tegen het ontstaan van inzinkingen.
✅ Oplossing:
- Koelingsregeling: Koel de kant waar de zinkplekken zitten intensief niet toegestaan.
- Temperatuurverschil: Verwarm daarentegen de zijde waarop inzinkingen zijn toegestaan (de niet-zichtbare zijde) om de krimp naar dat gebied te leiden.
Ongelijkmatige koeling (variatie in wanddikte)
Wanneer een onderdeel een ongelijkmatige wanddikte heeft, koelen de dikke delen veel langzamer af dan de dunne delen, waardoor er in de dikke delen inzakkingen ontstaan.
✅ Ontwerpoplossingen:
- Uniformiteit: Zorg ervoor dat de wanddikte zo gelijkmatig mogelijk is.
- Uithollen: Indien een uitstulping (cilindrisch uitsteeksel) dik moet zijn, holt u het midden uit (verwijder de kern) om de massa te verminderen.
- Versterking: Gebruik ribben in plaats van een verdikking aan de uitstulping om de stevigheid te vergroten.
✅ Procesoplossing: Indien precisie niet van cruciaal belang is, kunt u het onderdeel uit de mal halen terwijl de kern nog zacht is (maar de buitenlaag al hard is) en het in de lucht of in warm water laten afkoelen. Hierdoor ontstaat een geleidelijke, minder zichtbare verdieping in plaats van een scherp defect.
Overmatige krimp (materiaalkeuze)
De thermische uitzettingscoëfficiënt van de kunststof zelf is een belangrijke factor.
Vergelijking van materialen:
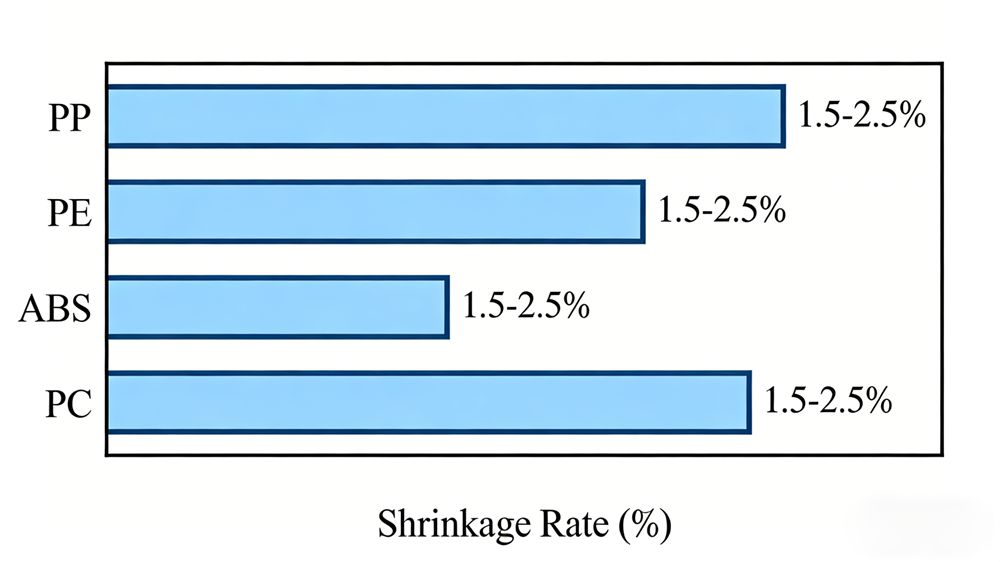
- PE (polyethyleen): Krimp ~2,0% - 5,0% (Hoog risico)
- PP (polypropyleen): Krimp ~1,0% – 2,0% (Hoog risico)
- PS (polystyreen): Krimp ~0,2% - 0,6% (lager risico)
Kristallijne kunststoffen (PP, HDPE, POM) vertonen een aanzienlijk verschil in dichtheid tussen hun vaste en gesmolten toestand, waardoor het zeer moeilijk is om inzinkingen te voorkomen.
✅ Oplossingen:
- Wezenlijke wijziging: Schakel over op een amorf copolymeer (zoals ABS of PC) dat minder krimpt.
- Vulstoffen: Gebruik kunststoffen die zijn gevuld met anorganische materialen zoals Glasvezel of talk. Deze vulstoffen verminderen de totale krimp.
- Verwerking: Het verlagen van de smelttemperatuur kan helpen, mits de druk hoog genoeg is om de matrijs te vullen.
Langzame stolling aan het oppervlak
In dikke delen ontstaan inzakkingen doordat de oppervlaktelaag nog geen stevige "huid" heeft gevormd voordat het midden krimpt. De krimpende kern trekt het zachte oppervlak naar binnen.
✅ Oplossingen:
- De huid verdikken: Verlaag de matrijstemperatuur en de smelttemperatuur. Hierdoor stolt het oppervlak sneller, waardoor de krimp zich manifesteert als een interne vacuümholte (bel) in plaats van als een deuk in het oppervlak.
- Stroomsnelheid: Verlaag de snelheid van de smelt wanneer deze door dikke delen stroomt.
- Toevoegingen: Het toevoegen van een schuimmiddel kan krimp soms compenseren.
Aanpassingen aan het matrijsontwerp
Indien aanpassingen aan het proces niet het gewenste resultaat opleveren, kan het nodig zijn de geometrie van de matrijs aan te passen.
Wijzigingen:
- Overloopputten toevoegen: Voeg een "flash land" of overlooplip toe op de plaats van de zinkmarkering om de krimp weg te leiden van het zichtbare oppervlak (zie afb. A voor het concept).
- De stromingskanalen verbreden: Indien het materiaalpad naar een dik gedeelte smal is, verbreed het dan om ervoor te zorgen dat de druk die plek bereikt (zie concept in figuur B).
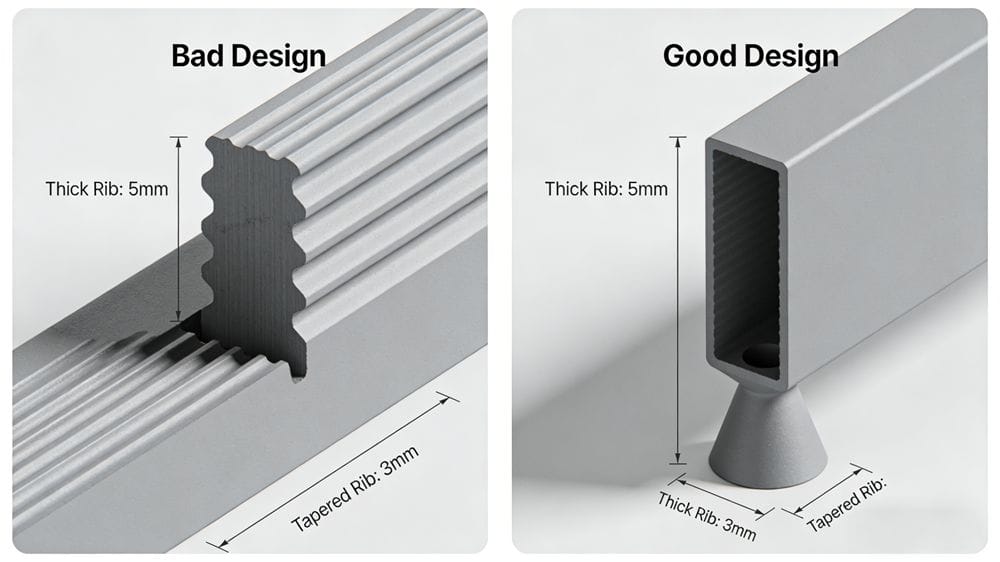
- Ontwerp van de ribben: Vermijd grote verschillen in dikte. Maak de ribben korter of gebruik een "dog-bone"-ontwerp om de massa op het snijpunt te verminderen (zie concept in figuur C).
Samenvatting: Matrix voor het oplossen van problemen
| Factor | Mogelijke oorzaak | Snelle oplossing |
|---|---|---|
| Machine | Geen demping / Schroef raakt de bodem | Pas de opnamegrootte aan om ruimte over te laten |
| Proces | Lage houddruk | Verhoog de houddruk en de houdduur |
| Schimmel | De poort is te klein of bevroren | De diameter van de poort vergroten |
| Materiaal | Hoge krimp (bijv. PP) | Overstappen naar de met glas gevulde variant |
| Ontwerp | Dikke wanden / Ribben | Dikke delen uithollen |
Ik hoop dat deze handleiding u helpt bij het oplossen van uw kwaliteitsproblemen bij het spuitgieten! Vergeet niet dit bericht te delen met uw productieteam.


 English
 French
 Dutch
 German
 Japanese
 Korean