 日本語



表面のへこみ跡 (also known as shrinkage voids) are depressions that appear on the surface of a molded part. They are caused by the volumetric shrinkage of the plastic during the cooling phase. Because plastic has poor thermal conductivity, the cooling process is complex, making these defects difficult to eliminate completely.
一般的に、厚みのある部分は薄い部分よりも冷却速度が遅いため、収縮が生じます。さらに、金型に局所的な温度差がある場合、温度の高い部分は冷却速度が遅くなり、ヒケが発生しやすくなります。
> デザインのヒント: ヒケを防ぐには、部品の肉厚を均一に設計してください。リブやボスを薄くしたり、フィレット(角を丸める)を追加したり、表面の質感(木目調/マット)を利用して、わずかな収縮を視覚的に隠すことができます。
ここでは、ヒケの原因となる7つの主な要因と、それらの解決方法について詳細に分析します。
圧縮不足(パッキング)
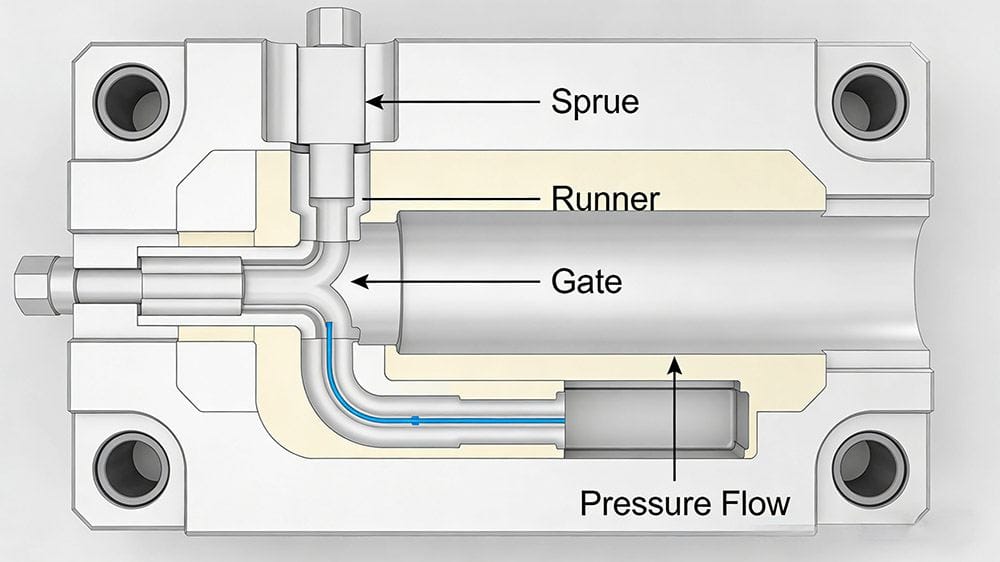
ランナーシステム(スプルー、ランナー、ゲート)の体積が厚肉部品の肉厚に比べて小さい場合、射出圧力がキャビティ内の溶融樹脂に効果的に伝達されません。その結果、収縮率が増加し、ヒケが大きくなります。
主な問題点:
- 小さな門: ゲートが小さすぎると、部品が冷える前にゲートが凍結(固化)してしまいます。十分な保持時間があっても、圧力が溶融部に届かず、収縮が発生します。これは、明確な融点を持つ結晶性プラスチック(PP、PAなど)でよく見られる現象です。
- 成形時のバリ: 金型締め付け力が不十分で金型がわずかに開いてしまう(バリが発生する)と、圧力が失われ、ヒケが生じる。
- 機械の種類: スクリュー式射出成形機はチェックリング(逆止弁)を使用します。これにより逆流は防止されますが、正しく調整されていない場合、プランジャー式成形機に比べてヒケが多く発生することがあります。
✅ 解決策:
- ゲートサイズを大きくする: ゲート径を大きくすることは非常に効果的です。
- 圧力を高める: 噴射圧力と保持圧力を上昇させる。
ゲートの位置: ゲートは部品の最も厚い部分の近くに配置してください。ゲートから離れた場所にヒケが発生する場合は、流路全体で圧力損失が発生していることが原因です。

注入量の不適切な調整
スクリュー式射出成形機の場合、 クッション 射出工程の終わりに、スクリューヘッドとノズルの間に溶融プラスチックが存在する状態。
問題: 射出量を、キャビティが満杯になった瞬間にスクリューが底に当たる(限界に達する)ように設定すると、クッションがゼロになります。スクリューは前進して保持圧力をかけることができません。その結果、プラスチックは補正されずに収縮し、ヒケが発生します。
✅ 解決策: 緩衝材(クッション)が残っていることを確認してください。射出終了時にも、圧力を維持するためにスクリューが数ミリメートル(機械のサイズにもよりますが、通常は3~5mm)前進できる必要があります。
作業台に残るシンク跡
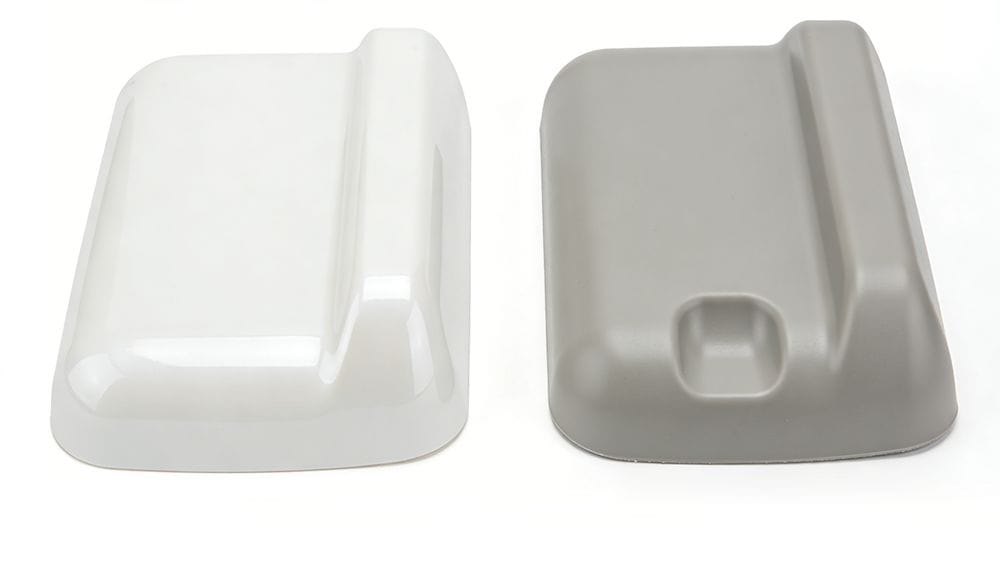
内部の収縮は許容される場合もあるが、「A面」(外観面)の表面のへこみ跡は許容されない。
論理: 成形品の高温側の金型に接する面は冷却が遅く、ヒケが発生しやすくなります。一方、低温側の金型に接する面は凝固が速く、ヒケが発生しにくい性質があります。
✅ 解決策:
- 冷却制御: ヒケがある側を強く冷やす ない 許可された。
- 温度差: 逆に、ヒケが許容される側(外観に影響しない側)を加熱して、収縮をその部分に集中させる。
冷却ムラ(壁厚のばらつき)
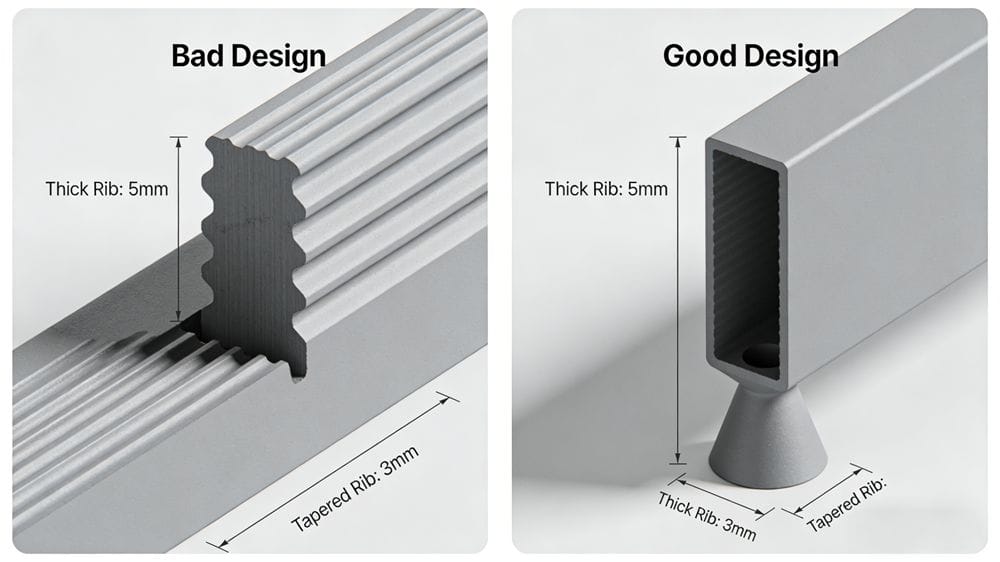
部品の肉厚が均一でない場合、肉厚部分は肉厚部分よりも冷却速度がはるかに遅いため、肉厚部分にヒケが生じる。
✅ デザインソリューション:
- 均一: 壁の厚さはできる限り均一に保つようにしてください。
- コア抜き: ボス(円筒状の突起)を厚くする必要がある場合は、質量を減らすために中心部をくり抜いてください。
- 強化: 強度を高めるためにボスを厚くする代わりに、リブを使用する。
✅ プロセスソリューション: 精度がそれほど重要でない場合は、コアがまだ柔らかい状態(ただし表面は固い状態)で部品を取り出し、空気中または温水で冷却することができます。これにより、鋭利な欠陥ではなく、徐々に凹みができて目立ちにくくなります。
過剰な収縮率(材料選定)
プラスチック自体の熱膨張係数が重要な要素となる。
素材比較:
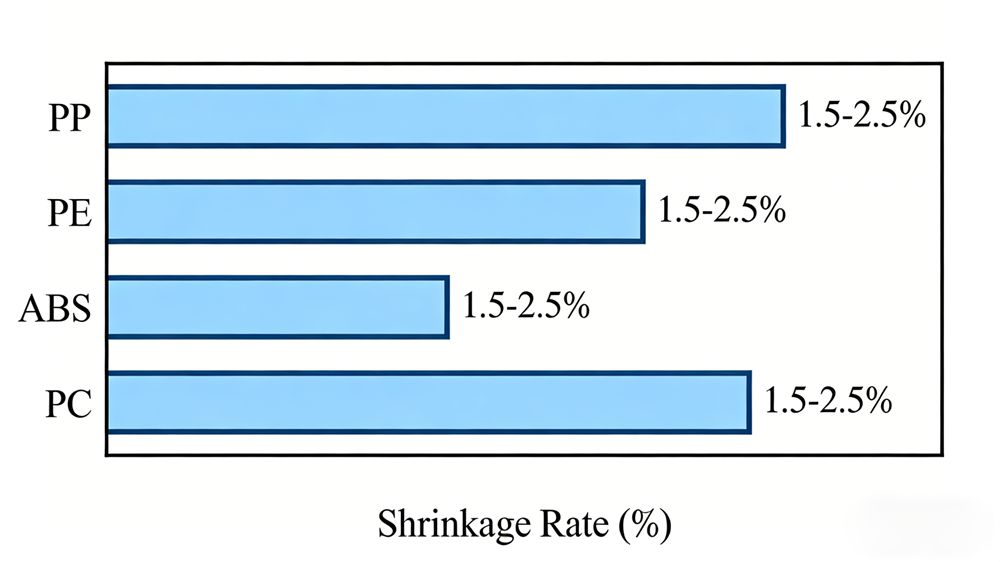
- PE(ポリエチレン): 収縮率:約2.0%~5.0%(高リスク)
- PP(ポリプロピレン): 収縮率:約1.0%~2.0%(高リスク)
- PS(ポリスチレン): 収縮率:約0.2%~0.6%(低リスク)
結晶性プラスチック(PP、HDPE、POM)は、固体状態と溶融状態の間で密度差が大きいため、ヒケの発生を防ぐのが非常に難しい。
✅ 解決策:
- 材料の変更: 収縮率の低い非晶質共重合体(ABSやPCなど)に切り替えてください。
- フィラー: 無機材料を充填したプラスチックを使用する ガラス繊維 またはタルク。これらの充填剤は全体の収縮率を低下させる。
- 処理: 溶融温度を下げることは、金型を満たすのに十分な圧力が確保できる場合に有効です。
表面凝固の遅延
厚みのある部分にヒケが発生するのは、中心部が収縮する前に表面層がしっかりとした「皮膜」を形成していないためです。収縮する中心部が柔らかい表面を内側に引っ張るためです。
✅ 解決策:
- 皮膚を厚くする: 金型温度と溶融温度を下げてください。これにより表面の固化が促進され、収縮が表面のへこみではなく、内部の真空空洞(気泡)として現れるようになります。
- 流量速度: 溶融物が厚い部分を通過する際は、その速度を落とす。
- 添加物: 発泡剤を添加することで、収縮をある程度補うことができる場合がある。
金型設計の調整
工程調整がうまくいかない場合は、金型の形状を変更する必要があるかもしれません。
変更点:
- オーバーフロー井戸を追加する: シンクマークの位置に「フラッシュランド」またはオーバーフロータブを追加して、収縮を化粧面から遠ざけるようにします(図Aの概念図を参照)。
- 流路を広げる: 厚みのある部分への材料の経路が狭い場合は、圧力がその場所に確実に届くように経路を広げてください(図Bの概念を参照)。
- リブデザイン: 厚みの差が大きすぎないようにする。リブを短くするか、「ドッグボーン」形状を採用して、交差部分の質量を減らす(図Cの概念図を参照)。
概要:トラブルシューティングマトリックス
| 要素 | 潜在的な原因 | 応急処置 |
|---|---|---|
| 機械 | クッションなし/ネジが底付きする | ショットサイズを調整してバッファを残します |
| プロセス | 低保持圧力 | 保持圧力と保持時間を増加させる |
| カビ | ゲートが小さすぎるか、凍結している | ゲート径を拡大する |
| 材料 | 高収縮性(例:PP) | ガラス繊維強化グレードに切り替える |
| デザイン | 厚い壁/リブ | 厚い部分をくり抜く |
このガイドが射出成形における品質問題の解決に役立つことを願っています!ぜひ製造チームの皆様にもこの投稿を共有してください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean