 日本語



射出成形に携わる方(設計者、製造業者、趣味家など)にとって、プラスチックの3つの重要な特性、すなわち収縮率、流動性、結晶性を理解することは不可欠です。これらの特性は、部品の品質、金型設計、生産効率に直接影響を与えます。
このガイドでは、各概念を分かりやすい言葉で解説するとともに、成形プロセスを最適化するための実践的な戦略をご紹介します。さっそく見ていきましょう!
プラスチックの収縮:その仕組みと抑制方法
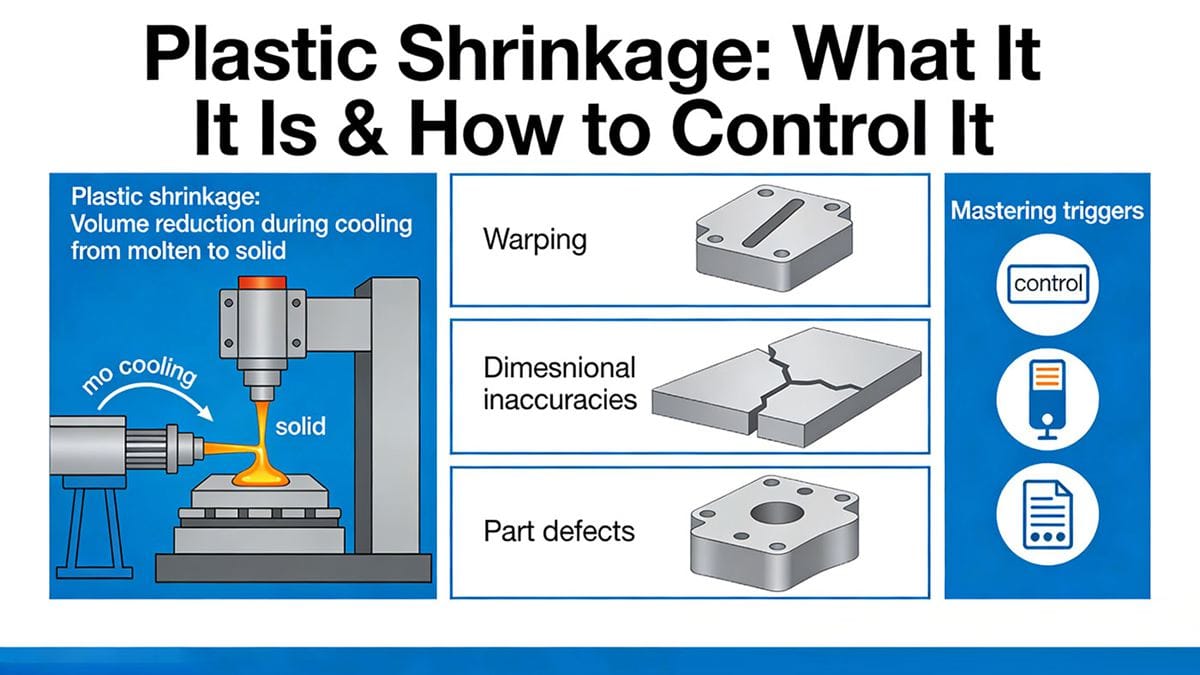
プラスチック収縮とは、射出成形時に熱可塑性材料が溶融状態から固体状態に冷却される際に体積が減少する現象を指します。収縮が制御されないと、反り、寸法誤差、部品の欠陥が生じるため、収縮の引き金となる要因を的確に把握することが、成形を成功させる鍵となります。
射出成形におけるプラスチック収縮に影響を与える主な要因
1.1 プラスチック材料の種類
熱可塑性樹脂は 収縮率が高い 冷却中の結晶化、内部応力、分子配向により、熱硬化性樹脂よりも硬化しやすい。例えば:
結晶性プラスチック(例:PE、PP、PA)は、非晶質プラスチック(例:PMMA、PC)よりも収縮率が高い。
熱可塑性樹脂では、成形後の収縮(焼鈍または水分調整後)もより顕著である。
1.2 部品設計と形状
肉厚厚みのある部分は冷却速度が遅く、より密度の高い内層が形成され、収縮率も高くなります。収縮のムラを防ぐため、壁の厚さを均一にするように心がけましょう。
挿入物インサートの数、配置、材質によって、流れの方向と収縮抵抗が変わります。金属製のインサートは局所的な収縮を低減しますが、応力集中を引き起こす可能性があります。
1.3 ゲート設計(種類、サイズ、位置)
ゲートは溶融プラスチックが金型に流れ込む方法を制御し、収縮率に直接影響を与える。
大きく直接的なゲートは収縮を最小限に抑えるが、方向性収縮(異方性)を増加させる。
幅広で短いゲートは、方向性収縮を低減します。
ゲート付近や流路に平行な領域は、遠く離れた領域や垂直な領域よりも縮小する。
1.4 射出成形プロセスパラメータ
縮みを軽減するには、以下の設定を調整してください。
金型温度金型温度が低いほど冷却が速くなり、収縮が軽減される(結晶性プラスチックにとって特に重要)。
保持圧力と保持時間圧力が高いほど、保持時間が長くなると、収縮は少なくなる(ただし、方向性のある収縮は大きくなる)。
噴射圧力圧力が上昇すると粘度と弾性回復が低下し、収縮が軽減されます。
溶融温度溶融温度が高すぎると収縮率が高くなります。
1.5 収縮制御のための金型設計のヒント
高精度部品の場合は、以下のワークフローに従ってください。
初期ゲートとプロセスパラメータを用いた試験用金型
部品の寸法を測定する 射出から24時間後 (成形後の収縮を見込む)
実際の収縮データに基づいてキャビティ寸法を調整する
最終的な最適化のために、プロセスパラメータ(金型温度、保持時間など)を微調整する。
プラスチックの流動性:適切な金型充填を確保する方法
流動性(または溶融流動性)とは、溶融したプラスチックが金型のランナー、ゲート、キャビティをどれだけ容易に流れるかを示す指標です。流動性が低いと、充填不良、ウェルドライン、焼け跡などの問題が生じ、逆に流動性が高すぎるとバリが発生することがあります。
プラスチックの流動性を測定する方法
流動性を評価するための主要指標:
メルトフローインデックス(MFI/MFR):値が高いほど流動性が優れている
アルキメデス螺旋流路長:流路が長いほど流動性が向上する
流量比(流路長÷肉厚):ほとんどのプラスチックの場合、理想的な比率は150~200です。
見かけ粘度:粘度が低いほど流れが良い
一般的なプラスチックの流動性ランキング(射出成形)
| 流動性グレード | プラスチック材料 | 最適 |
|---|---|---|
| グッド | PA、PE、PS、PP、CA、ポリ(4-メチル-1-ペンテン) | 薄肉部品、複雑な形状 |
| 中くらい | ABS、AS、PMMA、POM、PPO | 中程度の複雑さを持つ汎用部品 |
| 貧しい | PC、硬質PVC、PSU、PAS、フッ素樹脂 | 肉厚部品、シンプルな形状 |
流動性を改善または低下させる要因
2.1 温度
温度に敏感なプラスチック (PS、PP、PA、ABS、PC):流動性を高めるために溶融温度を上げる
温度変化に影響を受けにくいプラスチック (PE、POM):温度変化の影響はごくわずかであるため、むしろ圧力に注目すべきである
2.2 噴射圧力
圧力が高くなるとせん断応力が増加し、流動性が向上する(PEやPOMなどの低流動性プラスチックにとって特に重要)。
過度の加圧は、バリや応力痕の原因となるため避けてください。
2.3 最適な流れを実現するための金型設計
合理化されたゲートシステム(短く幅の広いランナー)を使用する
キャビティ表面を滑らかにする(流れ抵抗を低減する)
適切な換気設備を設置する(空気の流れを妨げる空気溜まりを防ぐ)
均一な冷却システムを設計する(溶融物の粘度を高める低温部分を避ける)
プラスチックの結晶性:成形におけるその意味
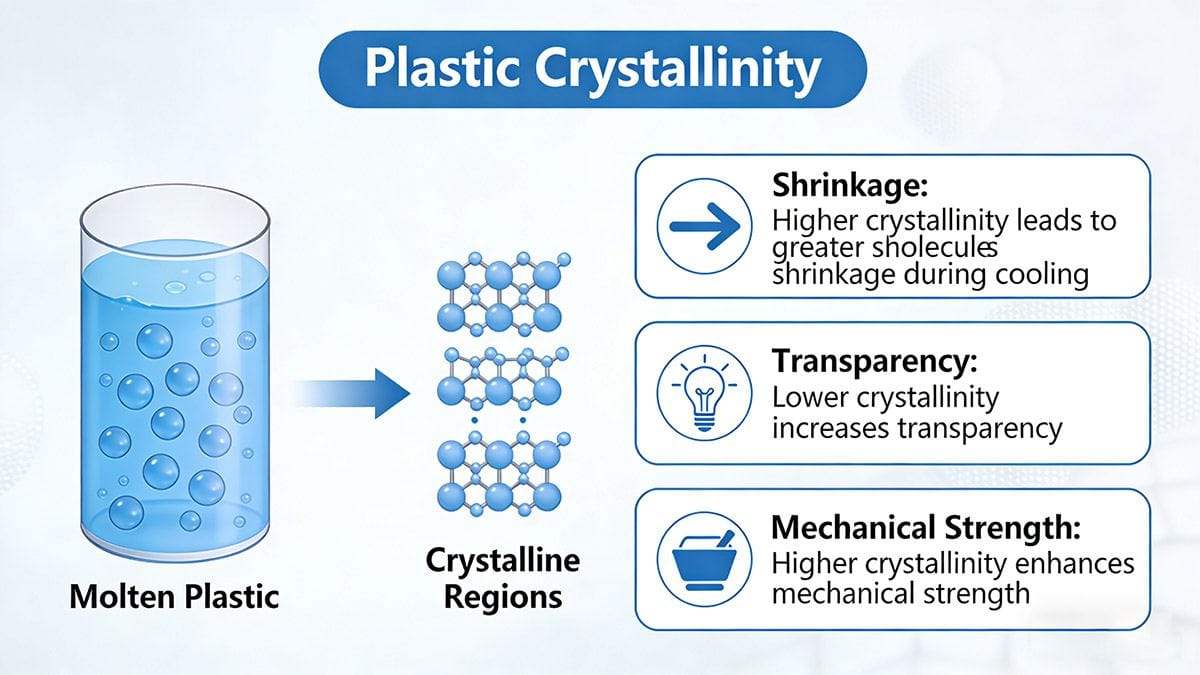
結晶性とは、溶融したプラスチックが冷却される際に、ポリマー分子が規則的な繰り返し構造を形成する度合いを指します。この特性は、収縮率、透明度、機械的強度に影響を与えます。
結晶性プラスチックと非晶質プラスチック:主な違い
| 財産 | 結晶性プラスチック | 非晶質プラスチック |
|---|---|---|
| 構造 | 規則的な分子配列 | 分子配列の乱れ |
| 透明性 | 不透明/半透明(例:POM、PE) | 透明(例:PMMA、PC) |
| 収縮 | 高い(5~15%) | 低め(0.5~3%) |
| 融点 | 鋭利(特定温度) | 徐々に軟化する範囲 |
| 衝撃強度 | 低温でより良く | 一貫性が低い |
| 例外 | ポリ(4-メチル-1-ペンテン)(結晶性+透明) | ABS(非晶質+不透明) |
射出成形における実際的な意味合い
結晶性プラスチック (PE、PP、PA、POM):
溶融にはより多くの熱が必要となる(可塑化能力の高い機械を使用する)
制御された冷却が必要(均一な金型温度は結晶化の不均一性を防ぐ)
収縮率が高い場合は、金型の寸法と保持圧力をそれに応じて調整してください。
非晶質プラスチック (PMMA、PC、ABS):
収縮率が低いほど、寸法精度が得やすくなる。
冷却速度が速い=サイクル時間が短い
応力痕ができやすいので、急速な冷却や過度の加圧は避けてください。
射出成形を成功させるための最後のヒント
- 収縮率、流動性指標、結晶化度データについては、必ず材料データシートを確認してください。
- まずは少量のバッチでテストを行い、プロセスパラメータ(金型温度、圧力、冷却時間)を最適化してください。
- 複雑な部品の場合は、成形前にシミュレーションソフトウェアを使用して収縮や流動の問題を予測してください。
- 金型設計をプラスチックの特性に合わせる:例えば、流動性の低いプラスチックにはゲート幅を広くし、結晶性プラスチックには均一な壁面を採用する。
これら3つの基本特性を習得することで、欠陥を減らし、プラスチック部品の品質を向上させ、射出成形プロセスを効率化することができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean