 日本語



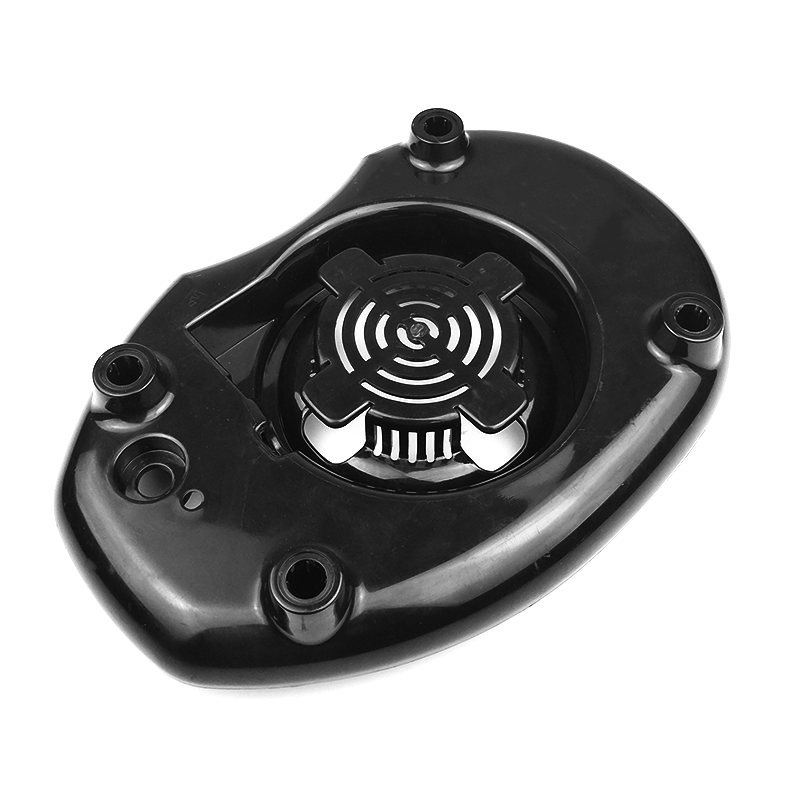
ヒケは、射出成形において最も一般的で厄介な欠陥の一つです。プラスチック部品の表面に局所的な凹みや微細な窪みが見られる場合、それはヒケです。
ヒケは見た目の問題とみなされがちですが、深刻なヒケは構造的な弱点や残留応力を示している可能性があります。この包括的なガイドでは、ヒケが発生する原因、材料の選択が果たす役割、そしてヒケを修正するための具体的な対策について詳しく解説します。
シンクマークとは一体何ですか?
ヒケとは、厚みのあるプラスチック部品の内部が外部よりも大きく収縮した際に発生する、局所的な凹みのことです。通常、リブや突起部の裏側、外側の角付近など、壁の厚みが増す部分に現れます。
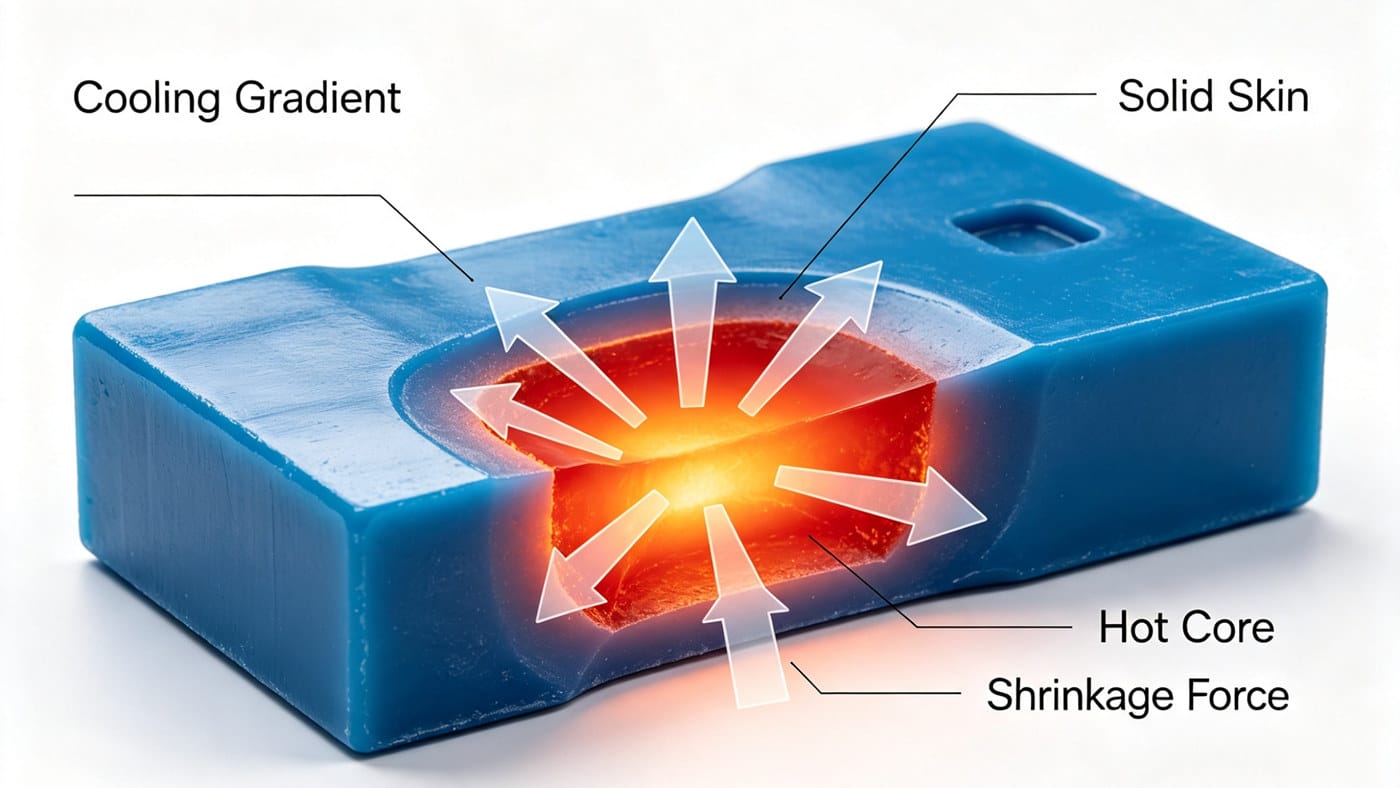
根本的な原因は 冷却差と収縮. Thermoplastics have a high coefficient of thermal expansion. As the molten plastic cools inside the mold, it shrinks. If the core of a thick section remains molten and hot while the outer skin has already solidified, the cooling core will pull the semi-solid surface inward, creating a dent. For a full breakdown of root causes and mold-level fixes, read our dedicated troubleshooting guide: 射出成形におけるヒケのトラブルシューティング:原因と解決策.
欠陥の背後にある科学:なぜそれが起こるのか?
ヒケを修正するには、金型キャビティの熱力学を理解する必要があります。
- 冷却速度の違い: 薄い部分や鋭角な部分は、冷たい金型壁との接触面積が最大になるため、急速に冷却・固化する。
- 「ホットコア」効果: 厚みのある部分の中心部は冷却チャネルから最も遠いため、熱を最も長く保持し、最後に凝固する部分となる。
- 引張力: 高温の中心部が最終的に冷えて収縮すると、体積減少を補うのに十分な溶融物質が不足する。そのため、既に硬化している外側の層を内側に引っ張り、へこみが生じる。
材料の選択が収縮に及ぼす影響
すべてのプラスチックが同じように作られているわけではありません。選択するベース樹脂の種類によって、部品の収縮率が決まります。
| 材料の種類 | 収縮率 | シンクマークリスク | 例 |
|---|---|---|---|
| 半結晶性 | High (1.5% - 3.0%) | ?非常に高い | PP、PE、PA(ナイロン)、POM |
| アモルファス | Low (0.4% - 0.7%) | ? 低い | ABS、PC、PS、PMMA |
| 充填/補強済み | Very Low (0.1% - 0.5%) | ?非常に低い | ガラス繊維強化ナイロン、鉱物繊維強化PP |
プロのヒント:ヒケが発生しやすい部品を設計していて、材料に柔軟性がある場合は、半結晶性樹脂から非晶質樹脂またはガラス繊維強化樹脂に切り替えることで、収縮を大幅に低減できます。 樹脂の収縮特性が引き起こす沈み込み現象について詳しく知りたい場合は、こちらの記事をご覧ください。 射出成形における収縮:温度と速度が品質に与える影響.
シンク跡をなくすためのプロセスと設計ソリューション
ヒケを修正するには、通常、設計調整、工程調整、金型改造など、複数の要素を組み合わせる必要があります。
1. 部品設計の最適化(最善の予防策)
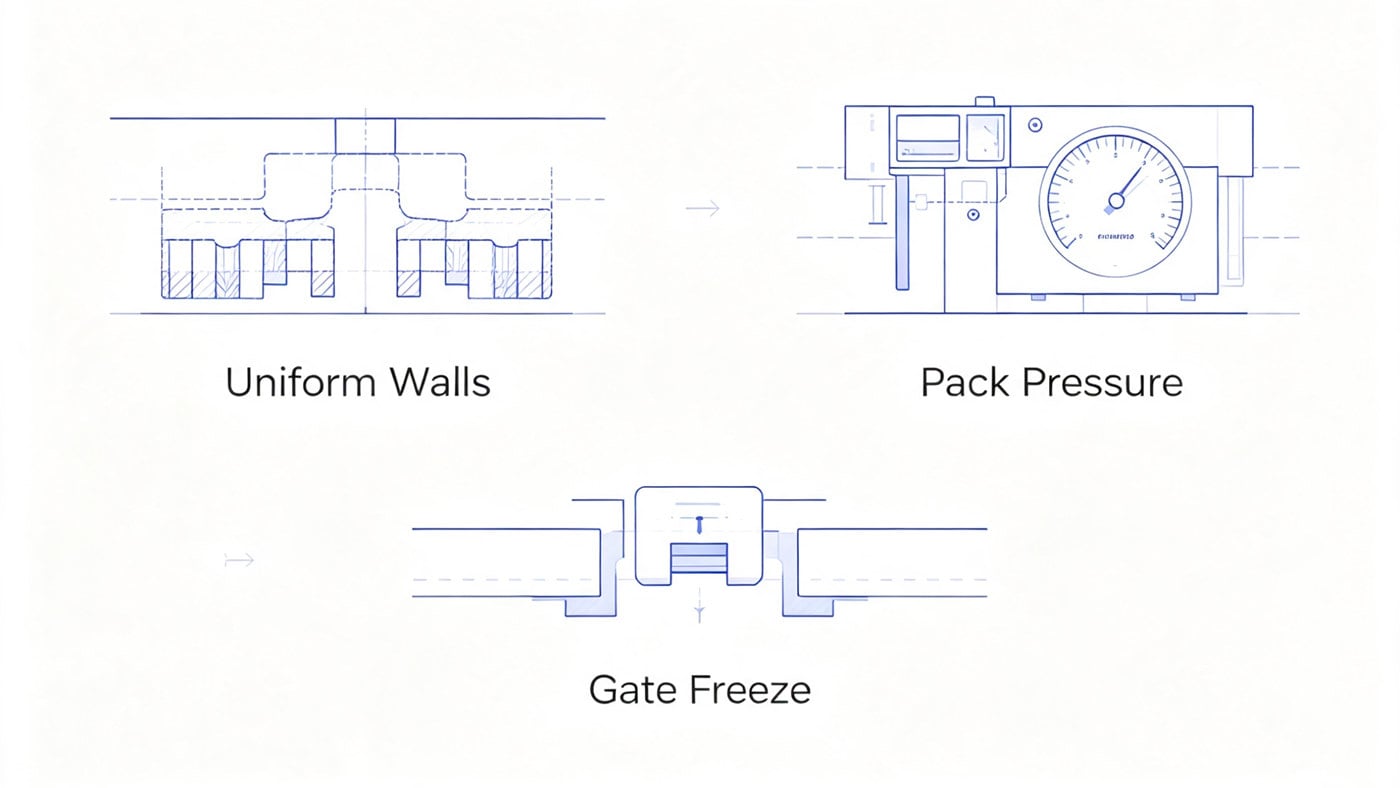
- 壁の厚さを均一に保つ: これは射出成形の鉄則です。急激な変化は避けましょう。
- 厚い部分をくり抜く: 厚みのある突起部やリブが必要な場合は、全体の質量を減らすために中をくり抜いてください。
- 肋骨の厚さに関するガイドライン: 肋骨は一般的に以下の厚さであるべきです。 50% to 60% 隣接する公称壁厚の。
2. 射出成形プロセスの微調整
デザインがロックされている場合は、成形パラメータを調整してみてください。
- 充填/保持圧力を上げる: これにより、体積収縮を補うために、より多くの材料が空洞内に押し込まれる。
- 梱包時間を延長する: 重要な注意点: 充填圧力は、ゲートが開いている(溶融状態にある)間だけ有効です。ゲートが早期に凝固してしまうと、充填時間を延長しても全く効果がありません。ゲートをより長く開いた状態に保つには、ノズル/金型の温度を上げるか、ゲートサイズを大きくする必要があるかもしれません。
- 冷却を最適化する: 冷却はできる限り均一に行ってください。冷却速度が速いほど、収縮が発生する時間的猶予が短くなります。
ヒケを含む一般的な成形不良のほぼすべては、機械パラメータを調整することで解決できます。詳細な調整手順については、パラメータ調整ガイドをご覧ください。 射出成形パラメータ調整ガイド.
隠れた危険:残留ストレス
見た目が悪いからといって、ヒケを無視してはいけません。ヒケは、不均一な収縮の物理的な現れです。この不均一な収縮によって、 内部残留応力 ポリマーマトリックス内部。
こうした隠れたストレスは、以下のような結果を招く可能性があります。
- 衝撃強度が低下する(部品が脆くなる)。
- 熱変形温度を下げる。
- 負荷または化学物質への曝露による早期故障。
- 成形後の反り。
まとめ
ヒケをなくすには、総合的なアプローチが必要です。まずは、均一な肉厚と適切なサイズのリブなど、優れた部品設計から始めましょう。問題が発生した場合は、材料の収縮率を分析し、ゲートが固まる前にパッキング工程がキャビティに確実に到達していることを確認してください。
射出成形部品の表面欠陥でお困りですか? 下記にコメントを残すか、当社のエンジニアリングチームまでご連絡ください。無料の製造性設計(DFM)レビューをご提供いたします!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean