 日本語



射出成形における収縮:温度と速度の影響
収縮(ヒケや空隙)は、射出成形における最も一般的な欠陥の一つです。溶融したプラスチックが冷却・収縮する際に、ゲートが閉じてしまうと、収縮を補うのに十分な材料が供給されずに空隙が生じます。
多くの技術者は基本を理解していますが、問題を悪化させる直感に反する要因がしばしば存在します。この記事では、その方法を探求します。 金型温度, 融点, そして Injection Speed[^1] 特に収縮に影響を与える。
カビの温度:なぜ「冷たすぎる」と良くないのか
よくある誤解として、金型温度を下げると必ず収縮が軽減されるというものがありますが、金型温度が高いと冷却時間が長くなり収縮につながる可能性はあるものの、 カビの温度が低すぎても、同様に有害である。
故障のメカニズム
金型温度が低すぎると、溶融金属が急速に冷却されてしまう。
- ブロックされたチャンネル: ゲートから離れた厚い部分では、外側の層が急速に凍結する。これにより流路が塞がれ、ゲートから流れ出る溶融プラスチックがコアに到達して収縮を補うことができなくなる。
- 集中収縮: 金型温度が低いと、全体的に均一な収縮は起こりません。むしろ、「集中収縮」が増加するため、ヒケがより深刻で目立つようになります。
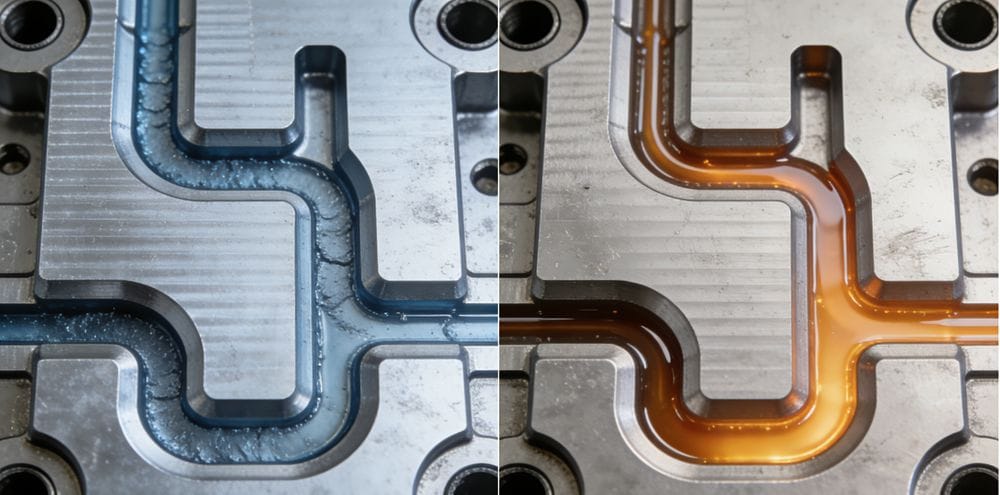
> プロのアドバイス 収縮の難しい問題のトラブルシューティングを行う際は、金型の温度を確認してください。 ポリカーボネート(PC)[^2]空隙が発生しやすい場合、金型温度を上げると問題を大幅に改善できますが、低温ではゲートが早すぎるタイミングで閉じてしまいます。
融点:流動性のバランス
ほとんどの作業者は、溶融温度が高いと冷却時間が長くなり収縮を引き起こす可能性があることを知っています。標準的な対応は、温度を10~20℃下げることです。しかし、 溶融温度を低く設定しすぎる(下限値に近い)ことは重大なエラーである特に厚みのある部分の場合。
融点が低いと収縮が悪化する理由
- 早期凍結: 金型温度が低い場合と同様に、溶融金属の温度が低すぎると、凝縮が速すぎる。
- 圧力伝達の不足: 溶融樹脂の供給を可能にするには、収縮箇所からゲートまでの間に十分な温度差が必要です。溶融樹脂の温度が低すぎると、部品が成形される前に「供給チャネル」が凍結してしまいます。
- 素材の感度: これは、ポリカーボネートのような急速に凝縮する材料では非常によく見られる現象です。
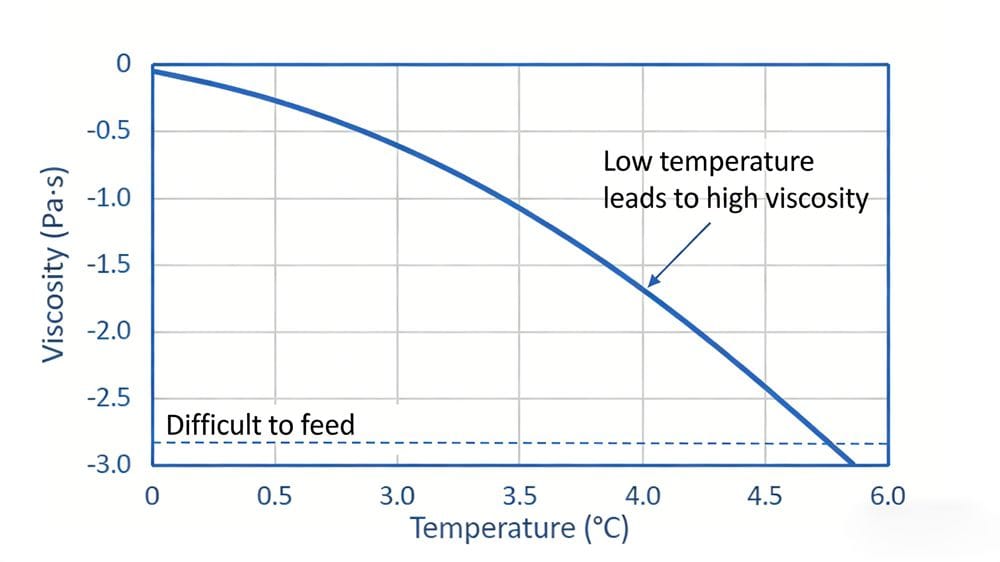
トラブルシューティング手順: 温度計を見るだけではいけません。 エアショット(パージ) 溶融物の品質と流動性を目視で検査します。溶融物が硬かったり、ざらざらしていたりする場合は、収縮の問題を解決するには温度が低すぎる可能性があります。
噴射速度:遅い方が良い場合もある
収縮が発生すると、射出圧力と時間を増やすのが本能的な反応です。しかし、 噴射速度が速すぎるそれは実際には解決策を妨げる可能性がある。
噴射速度を遅くすることのメリット
噴射速度を遅くすることは、主に2つの点で役立ちます。
- 温度勾配: これにより、流動先端とゲート間の温度差が大きくなり、逐次凝固(遠方から近方への凝固)が促進されるため、ゲートをより長く開いたままにして供給を続けることができる。
- 圧力の適用: これにより、ゲートから遠く離れた収縮領域にもより高い圧力が到達することが可能になる。
戦略:スピードを落として品質を向上させる
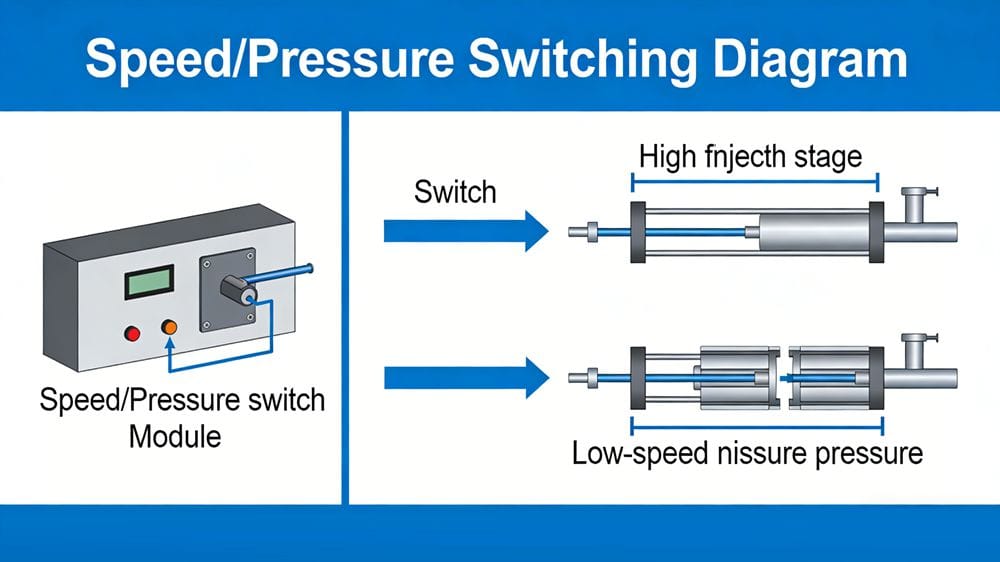
射出速度を落とすことで、先端部の溶融物がより低温になり、移動速度が遅くなるため、 閃光(バリ). This allows you to safely increase the holding pressure そして 保持時間これらは、縮みをなくすために非常に重要です。
推奨プロフィール:
- を使用してください 低速、高圧、長時間 最終射出成形(充填)段階のプロファイル。
- 「減速注入」プロファイル(圧力を上げながら徐々に速度を落とす)を試してみてください。
> 警告だ: 空洞を埋めないでください あまりにも ゆっくりと。充填時間が長すぎると、キャビティが満杯になる前に溶融物が完全に凝固してしまい、補正が不可能になります。
要約表
| パラメータ | よくある間違い | 収縮に対する最適化されたアプローチ |
|---|---|---|
| 金型温度 | 冷却速度を遅くするには、温度設定を低くしすぎると良いでしょう。 | 温度が低すぎないように注意し、給餌経路が開いたままになるような温度を維持してください。 |
| 融点 | それを最低限の制限値まで下げる。 | 梱包時の流動性を確保するため、最適な範囲内に維持してください。 |
| スピード | できるだけ早く注射する。 | より高い充填圧力を確保するために、速度を落としてください(特に後半段階)。 |
[^1]: Learning about injection speed can help you adjust your process for better results and fewer defects. [^2]: Understanding the properties of PC can help you choose the right materials and settings for your projects.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean