 日本語




改質PPの主要な特性が、射出成形の品質、塗装の密着性、および組立性能に与える影響
変性ポリプロピレン(PP)、特に PP + EPDM (ethylene-propylene-diene monomer rubber) blends, is widely used in automotive, consumer electronics, and appliance industries due to its balanced mechanical properties, cost-effectiveness, and processability. However, achieving consistent product quality—especially in terms of surface finish, 寸法安定性[^1], and paint adhesion—requires deep understanding of how material composition and processing parameters interact.
この記事では、改質PPの重要な特性、 EPDM含有量, メルトフローインデックス(MFI), 収縮挙動, そして 充填剤の添加(例:タルク)射出成形結果、塗装性、最終組立性能に影響を与える。
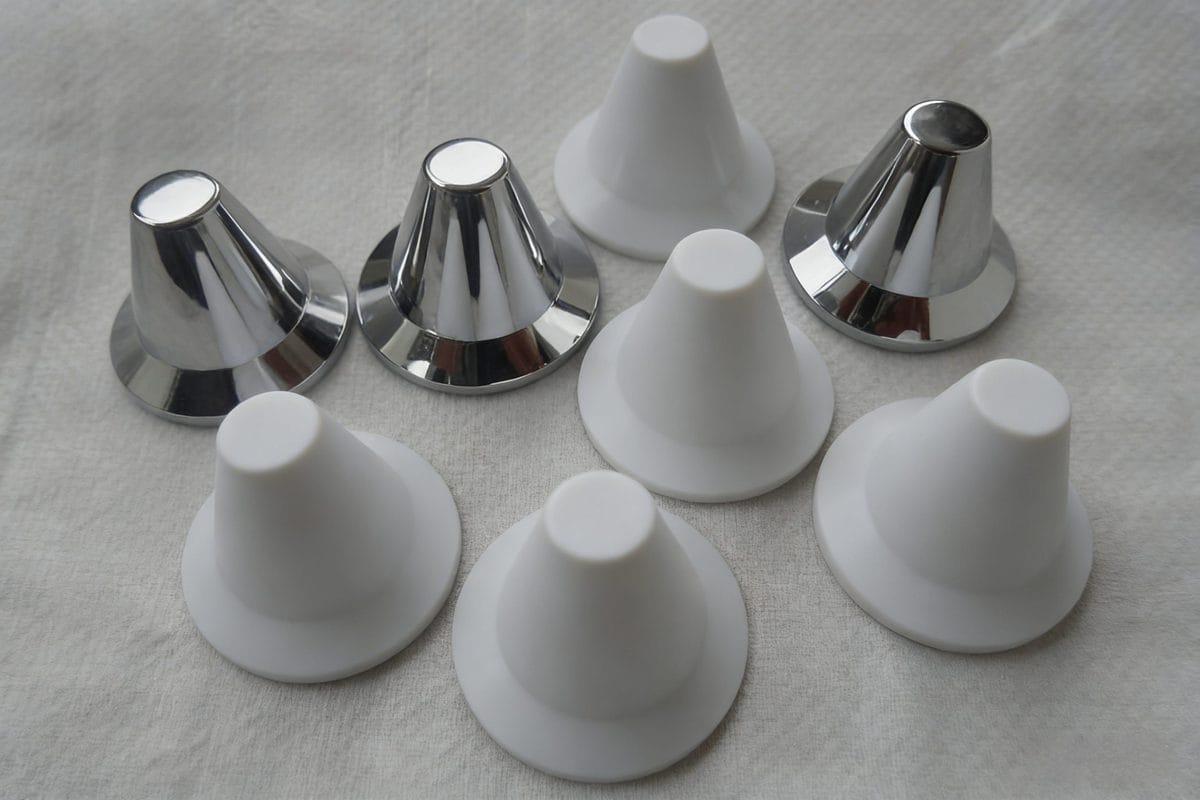
1. 塗料の密着性:EPDMの表面分布が果たす重要な役割
純PPは表面エネルギーが非常に低く、極性が弱いため、塗料の密着性が劣ります。 PP + EPDM これらの配合において、被膜の密着性を向上させる主なメカニズムは、 EPDMドメインの表面濃縮[^2] 溶融流動中。.
主要な仕組み:
- 射出成形中、せん断力によって、流動速度の速いPPマトリックスと、流動速度の遅いEPDM粒子との間に相分離が生じる。.
- 適切なプロセス制御(例えば、射出速度、ゲート設計、金型温度の最適化)を行うことで、EPDMを部品表面に優先的に移動させ、塗料の密着性を高める薄いゴムリッチ層を形成することができる。
> ⚠️ 実践的な課題実際の生産現場では、他の品質基準(例えば、ヒケや反り)を最適化する際に、この表面移行が見落とされがちです。その結果、同一の材料ロットを使用した場合でも、塗料の密着性にばらつきが生じる可能性があります。
推奨事項:
- 行動 初期段階における塗膜の付着性検証 実際の生産条件下で、成形された試験片を用いて。.
- XPS(X線光電子分光法)や接触角測定などの手法を用いて、EPDM表面の濃縮状態を確認する。.
2. 寸法安定性:PP+EPDMの収縮挙動
寸法精度は収縮に非常に敏感であり、特に精密な組み立て品(例えば、スナップフィット式のハウジング、計器盤など)では顕著です。PP + EPDMの収縮の主な要因は次の2つです。
a) EPDMの弾性回復
- EPDMは圧縮性エラストマーとして機能します。高い射出圧力下では変形し、射出時には部分的に元の形状に戻る(「弾性回復」)ため、成形後の寸法ずれが生じます。
- EPDM含有量が高いほど、弾性回復率が高くなり、最終寸法のばらつきが大きくなる。
b) PPの結晶度と熱履歴
- PPは半結晶性であり、結晶化速度は冷却速度や金型温度に大きく左右される。.
- 二次的な熱曝露(例:80~120℃での塗装オーブン硬化)は 再結晶成形後であっても、さらなる収縮や反りが生じる可能性がある。
> ? 注記サプライヤーから提供される収縮率の値は通常、公称範囲(例:1.2~1.8%)であり、標準化された形状(例:ASTM規格プレート)にのみ適用されます。実際の部品の収縮率は、部品の厚さ、流路、およびゲート方式によって大きく異なります。
3. メルトフローインデックス(MFI):流動性とプロセス安定性のバランス
について メルトフローインデックス(MFI) 標準条件下(例:230℃、2.16kgの荷重)での溶融粘度を定量化します。これは以下に直接影響を与えます。
| MFIレベル | 成形への影響 |
|---|---|
| MFIが低い(20 g/10分) | 過剰な流量 → 圧力変動に対する感度が高い。パック/ホールド圧力のわずかな変化が大きな寸法変化を引き起こす → 減少 プロセスの堅牢性[^3]. |
✅ 最適範囲: 自動車のインテリア用構造部品のほとんどにおいて、MFIは 8–15 g/10 min 充填性と寸法制御のバランスが最も優れています。.
4. 材料組成の影響
▶ EPDMの含有量
- メリット: 衝撃強度、延性、および低温靭性を向上させる(バンパーやダッシュボードにとって極めて重要)。.
- デメリット:
- 溶融流動性が低下するため、表面欠陥(例:オレンジピール、光沢のばらつき)のリスクが高まります。
- 応力集中が増加する → 微細な亀裂や反りが発生する可能性が高まる。
- EPDMが過剰(20 wt%超)になると、プロセスウィンドウが著しく狭まり、表面の均一性が損なわれる。.
? プロキシインジケーター:
→ 破断伸度 EPDM含有量と強い相関関係がある:伸び率が高いほどゴム相が多い。
▶ タルク(タルカムパウダー)の充填剤含有量
- 剛性、耐熱性、寸法安定性を向上させるために、一般的に添加される(5~20重量%)。
- デメリット:
- 溶融流動性を低下させる → 表面粗さや流動痕を悪化させる。
- 不均一な分散 → 局所的な弱点が生じ、塗料の密着性が低下する(タルク粒子がプライマーの濡れ性を妨げる)。
? プロキシインジケーター:
→ 抗張力 一般的に、タルクの添加量が増えるにつれて(最大約15 wt%まで)強度は増加する一方、伸びは減少する。.
5. 高品質な製造に向けた戦略的な材料選定
改質PPグレードを選定する際には、単に 最終部の演奏, 、だけでなく プロセスの堅牢性:
| 目標 | 推奨されるアプローチ |
|---|---|
| 塗料の密着性の均一性を最大限に高める | EPDMの粒子径および粒度分布が管理されたグレードを優先し、成形品の表面分析を通じてその有効性を検証する。. |
| 寸法の再現性を向上させる | 収縮率の高いグレード(例えば1.6~1.8%)を選択してください。逆説的ですが、収縮率が高いほど、わずかな工程変動に対する感度が低下します。 |
| プロセスウィンドウを拡大する | 目標とするMFIは中程度(10 ± 2)、EPDMはバランスが取れており(10~15%)、タルクはよく分散している(? プロのヒント: 必ず依頼してください 成形ガイドライン[^4] 樹脂サプライヤーから、使用予定の特定のグレードについて、推奨されるバレル/金型温度、射出速度プロファイル、保持圧力持続時間などの情報を入手してください。 |
結論
改質PP(特にPP+EPDM)は大量射出成形の基幹材料であり続けているが、その成功はシステムレベルでの理解にかかっている。 材料の配合, 物理処理, そして 下流工程における仕上げ要件. EPDMのマイグレーション、収縮の動態、およびMFIの相互作用を無視すると、多額の費用がかかる手直しや、塗装不良、あるいは組み立て時の不整合につながる恐れがあります。.
材料科学の知見と実践的なプロセス検証を統合することで、製造業者はサイクルタイムやコストを損なうことなく、高い美観と機能的な信頼性の両方を実現できる。
[^1]: Understand the factors that affect dimensional accuracy and how to mitigate them. [^2]: Learn how EPDM migration during molding improves coating adhesion. [^3]: Explore methods to enhance manufacturing consistency and reduce defects. [^4]: Get insights on optimal processing conditions to achieve high-quality molded parts.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean