 日本語



はじめに:プラスチック部品製造において肉厚が重要な理由
プラスチック部品の壁の厚さは、 重要な役割 射出成形部品の最終的な品質、性能、製造性を決定する上で、肉厚は非常に重要です。家電製品、自動車部品、家庭用電化製品など、どのような製品を設計する場合でも、肉厚が製品に及ぼす影響を理解することで、時間とコストを節約し、高額な製造上の欠陥を防ぐことができます。
この包括的なガイドでは、肉厚がプラスチック部品の品質に与える影響、業界のベストプラクティス、そして次回の射出成形プロジェクトを最適化するのに役立つ実践的な設計推奨事項について詳しく解説します。
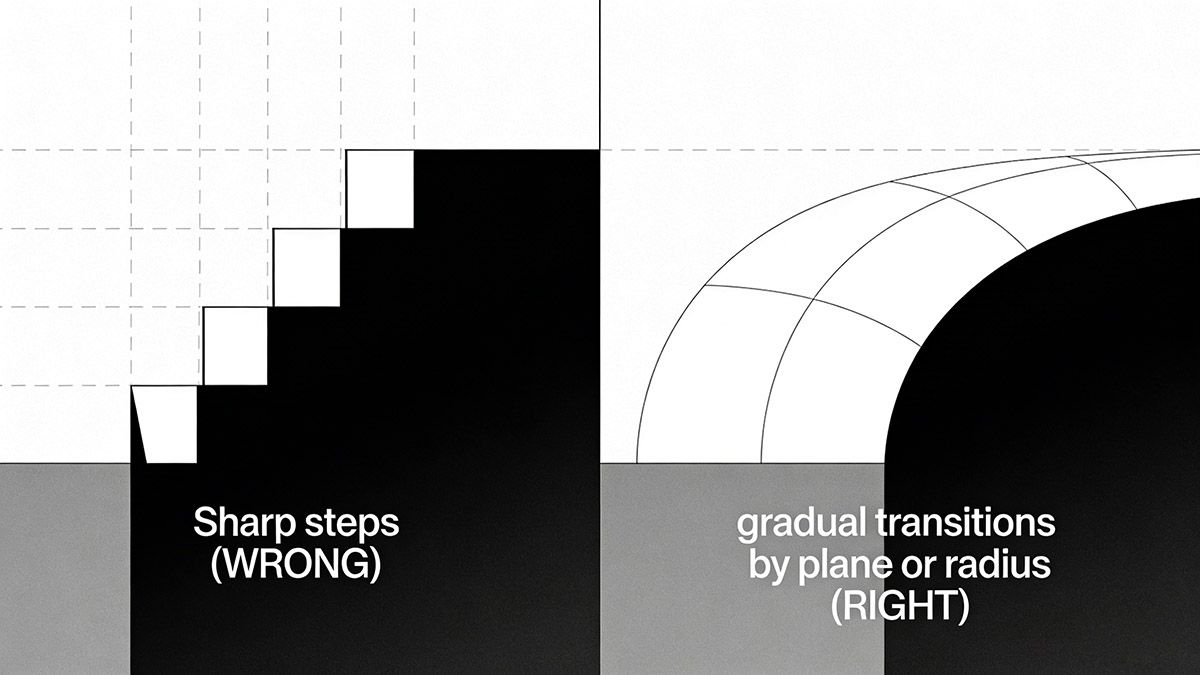
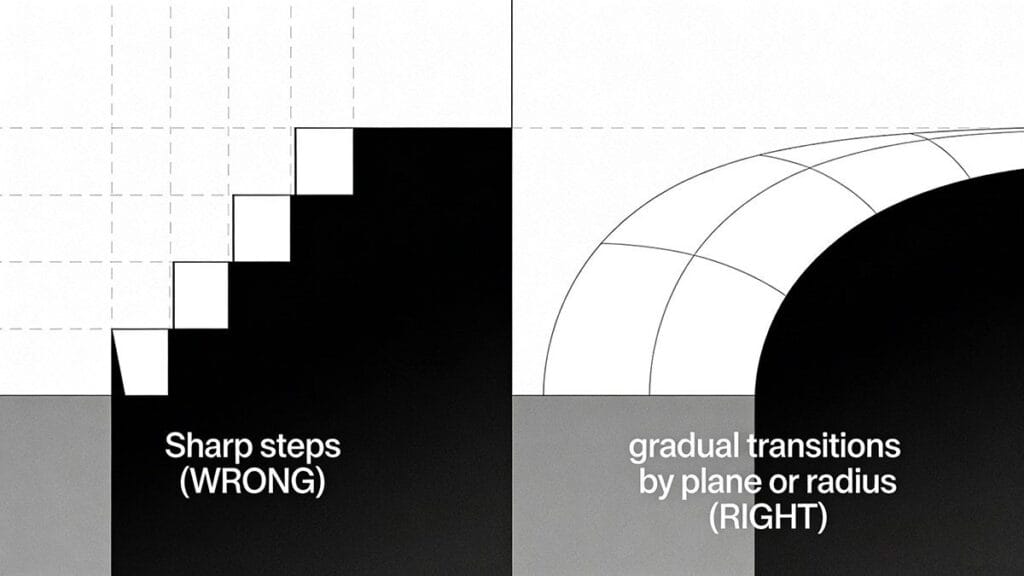
図1:壁厚の正しい変化と間違った変化 - 急激な段差(間違い)と、平面または半径による緩やかな変化(正しい)
肉厚がプラスチック部品の品質に及ぼす重大な影響
壁の厚さが薄すぎる場合
壁厚が不十分だと、射出成形プロセスにおいて重大な問題が生じる。
- 高流量抵抗溶融プラスチックは複雑な空洞を埋めるのに苦労する
- 充填が不完全大きな部品や複雑な部品は完全に形成されない場合があります
- 構造上の弱点部品に必要な強度と剛性が不足している
- 射出に関する問題構造的完全性が不十分なため、脱型時に部品が破損する可能性があります。
最小壁厚要件
プラスチック部品の最小肉厚は、いくつかの重要な基準を満たす必要があります。
- 十分な強度と剛性 意図された用途
- 射出力に対する抵抗力 射出機構からの衝撃や振動に耐える
- 組み立て耐久性 組み立て時の締結力に対応可能
> プロのヒントプラスチック材料の種類によって、流動特性や機械的特性に基づいて、必要な最小肉厚が異なります。
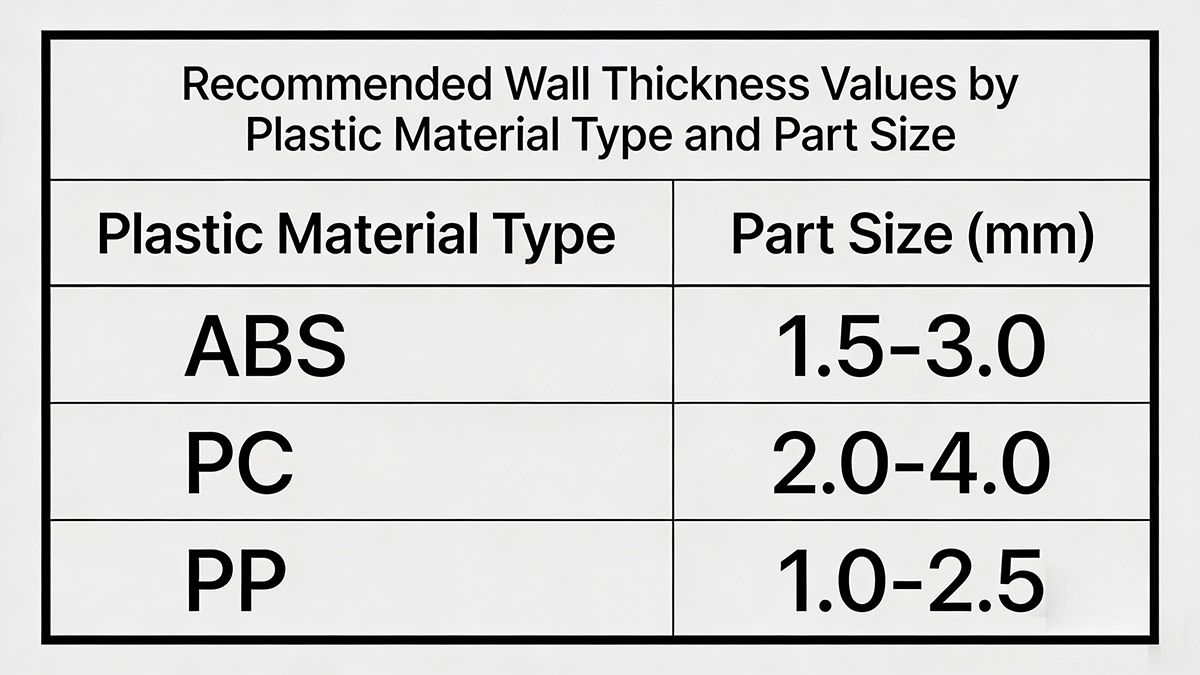 図2:プラスチック材料の種類と部品サイズ別の推奨肉厚値
壁厚が厚すぎることによる問題点
壁が薄いと充填の問題が生じるが、壁が厚すぎると別の問題が生じる。
材料の無駄とコストへの影響[^1]
- 不必要な原材料の消費は生産コストを増加させる。
- 材料使用量の増加は、それに見合った性能向上をもたらさない。
サイクルタイムの延長
- 熱硬化性プラスチック成形時間の増加と不完全硬化のリスク
- 熱可塑性材料冷却期間が長くなると生産効率が低下する
品質不良
- 不均一な冷却速度は内部応力を発生させる
- 潜在的な反りや寸法不安定性
- へこみ跡と表面の欠陥
最適な壁厚を実現するための重要な設計原則
1. 壁厚を均一に保つ
ベストプラクティス部品設計全体を通して、壁の厚さをできるだけ一定に保つようにしてください。
なぜそれが重要なのか:
- 均一な冷却により、収縮の差を防ぐことができます。
- 内部応力と反りを軽減します
- 部品全体の品質と寸法安定性を向上させます
2. 必要な厚み変化をスムーズに実現する[^2]
壁厚のばらつきが避けられない場合:
✅ DO:緩やかな移行部や丸みを帯びた角を使用する
❌ しないで急激な変化や急激な変化を生み出す
移行の失敗がもたらす影響:
- 不均一な収縮により部品が変形する
- 遷移点における構造強度の低下
- 射出成形時の流動制限
3. 業界標準の肉厚範囲
| アプリケーションの種類 | 標準的な壁厚 |
|---|---|
| 汎用 | 1-5 mm |
| 最も一般的な範囲 | 2-3 mm |
| 小型家電製品(例:アイロン) | 約2mm |
| 大型機器(例:掃除機) | ~2.5 mm |
4. リブとボスの設計ガイドライン[^3]
重要な提言リブとネジボスを約 主壁厚の50%.
メリット:
- 目に見える表面にヒケ跡が残るのを防ぎます
- 過剰な材料を使用せずに構造的な支持を維持する
- 均一な冷却速度を確保します
5. 大きな平らな面を避ける
デザイン上の注意部品設計において、大きな支持されていない平面領域を最小限に抑えてください。
例外材質や用途の要件によっては、非常に小さな寸法でも許容される場合があります。
危険因子:
- 不均一な冷却による反り
- 使用中の寸法不安定性
- 製品の外観に影響を与える美的欠陥
材料固有の考慮事項[^4]
プラスチック材料の種類によって、適切な肉厚の調整方法が異なる。
| 材料 | 最小壁厚(mm) | 小さな部品 | 中程度の部品 | 大型部品 |
|---|---|---|---|---|
| 追記 | 1.0 | 1.5 | 2-2.5 | 3-4 |
| 腹筋 | 1.0 | 1.5 | 2-2.5 | 3-4 |
| PP | 0.8 | 1.5 | 2-2.5 | 2.5-3.5 |
| PE | 0.8 | 1.2 | 1.6 | 2.5-3.5 |
| PC | 1.0 | 1.8 | 2.5 | 3-4.5 |
| POM | 1.0 | 1.5 | 1.6 | 3-5 |
| PMMA | 1.0 | 1.5 | 2.5 | 4-6.5 |
表1:材料の種類と部品サイズ区分別の推奨肉厚値
最適な壁厚を実現するための実用的な設計チェックリスト
プラスチック部品の設計を最終決定する前に、以下の重要な点を確認してください。
- 壁の厚さは1~5mmの範囲内(理想的には2~3mm)です。
- 厚みはできる限り均一に保つ
- 必要な遷移には、緩やかな傾斜または半径を使用する。
- リブとボスは主壁厚の50%である。
- 大きな支えのない平らな面はありません
- 材料の選択は厚さの要件に合致する
- 設計では、排出力と組み立て力を考慮する。
結論:性能、コスト、製造性のバランスを取る
プラスチック部品の設計において、肉厚を最適化するには、構造性能、製造効率、材料コスト、美的品質といった複数の要素のバランスを取る必要があります。業界のベストプラクティスに従い、肉厚と部品品質の関係を理解することで、性能と生産性の両面で優れた設計を実現できます。
重要なポイント壁厚に関しては、万能な解決策はありません。最適な設計は、材料の選択、部品の形状、機能要件、および製造上の制約によって異なります。射出成形パートナーと緊密に連携し、特定の用途に最適な壁厚を決定してください。
[^1]: Discover how to minimize material waste and reduce costs in your manufacturing process. [^2]: Explore the importance of smooth transitions to prevent defects in your designs. [^3]: Understanding rib and boss design can enhance structural integrity and reduce defects. [^4]: Explore material-specific considerations to optimize your designs for different plastics.
よくある質問
壁の厚さが薄すぎる場合とは?
壁厚が不十分だと、射出成形プロセスにおいて重大な問題が生じる。
高流量抵抗溶融プラスチックは複雑な空洞を埋めるのに苦労する 充填が不完全大きな部品や複雑な部品は完全に形成されない場合があります 構造上の弱点部品に必要な強度と剛性が不足している 射出に関する問題構造的完全性が不十分なため、脱型時に部品が破損する可能性があります。
最小壁厚要件
プラスチック部品の最小肉厚は、いくつかの重要な基準を満たす必要があります。
1. 十分な強度と剛性 意図された用途2について。 射出力に対する抵抗力 射出機構からの衝撃や振動に耐える 3. 組み立て耐久性 組み立て時の締結力に対応可能
> プロのヒントプラスチック材料の種類によって、流動特性や機械的特性に基づいて、必要な最小肉厚が異なります。
壁厚が厚すぎることによる問題点
壁が薄いと充填の問題が生じるが、壁が厚すぎると別の問題が生じる。
サイクルタイムの延長
熱硬化性プラスチック成形時間の増加と不完全硬化のリスク 熱可塑性材料冷却期間が長くなると生産効率が低下する
品質不良
不均一な冷却速度は内部応力を発生させ、反りや寸法不安定、ヒケや表面の欠陥を引き起こす可能性があります。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean