 日本語




透明プラスチック部品には、厳格な表面品質基準が求められます。筋状の跡、気泡、変色などのわずかな欠陥でも最終製品を台無しにしてしまう可能性があります。そのため、射出成形工程における細部への注意は非常に重要です。
透明な射出成形部品を成形する際には、高い透明性と品質を確保するために、原材料の準備、設備および金型の要件、射出成形プロセス、および製品の取り扱いについて留意する必要があります。
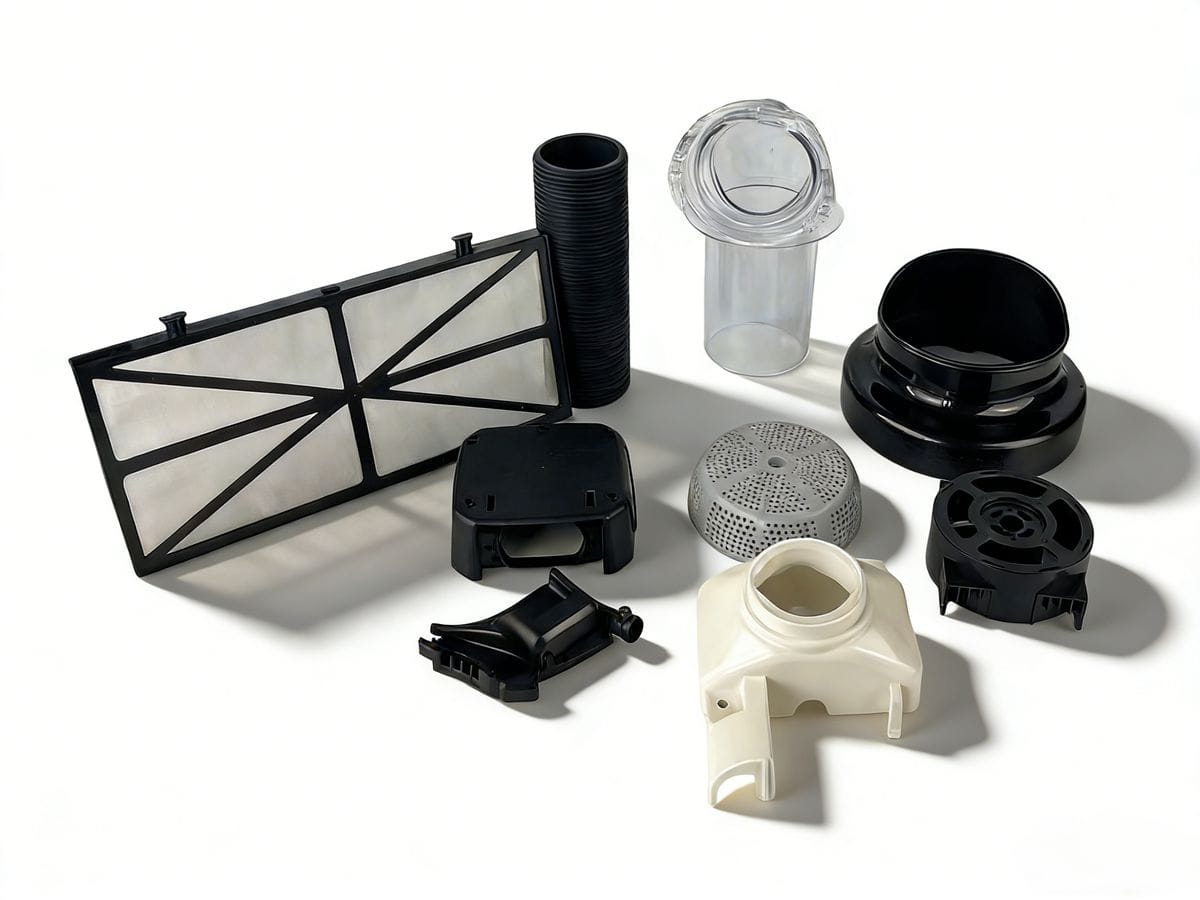
品質へのこだわりはこれだけにとどまりません。望ましい透明性を実現するためには、適切な材料の選定、機械の綿密な監視、射出成形パラメータの精密な調整など、さまざまな要素が重要となります。製品の透明性を損なう欠陥を避けるため、工程の各段階を細心の注意を払って管理する必要があります。
原材料の準備における重要な考慮事項は何ですか?
射出成形部品の高い透明度を実現するには、適切な原材料の準備が不可欠です。不純物が混入すると最終製品の透明度に大きな影響を与えるため、保管、輸送、供給の各段階で清潔さを維持することが重要です。
最適な透明度を維持するため、原材料に水分やその他の汚染物質が付着していないことを確認してください。射出成形機への材料供給には、密閉システムを使用してください。
水分による原材料の劣化を防ぐため、使用前に十分に乾燥させる必要があります。これには、射出成形工程中に乾燥ホッパーを使用することが含まれます。重要なのは、乾燥システムに入る空気は、材料の透明度を変化させる可能性のある汚染物質の混入を防ぐため、必ずろ過および除湿する必要があるということです。
機器および部品の清潔さの重要性
射出成形機のバレル、スクリュー、その他の部品を洗浄することは非常に重要です。古い材料や不純物が新しい原材料を汚染し、不良品の原因となる可能性があります。
- 徹底的に掃除するには、洗浄剤を使用してください。 製造工程の前後に、専用のネジ洗浄剤を使用して定期的に洗浄してください。
- 温度設定を調整する: 一時的な操業停止が発生した場合は、材料の劣化を防ぐためにバレル温度を下げてください。ポリカーボネート(PC)およびポリメチルメタクリレート(PMMA)の場合は、160℃以下に保つことが推奨されます。
清潔さの重要性はいくら強調してもしすぎることはありません。わずかな汚染物質でも、成形部品全体の透明性を損なう可能性があります。
金型設計は製品品質にどのように影響するのか?
金型設計は、透明射出成形部品が要求される品質基準を満たすために重要な役割を果たします。設計においては、表面品質の低下や冷却ムラといった欠陥を回避するために、様々な要因を考慮する必要があります。
重要な設計要素としては、均一な肉厚、適切な抜き勾配、そして滑らかな移行部が挙げられます。適切に設計された金型は、流動不良や表面欠陥の発生を防ぐのに役立ちます。
金型設計についてさらに詳しく説明します。
- 均一な壁厚: これにより、均一な冷却が可能になり、反りのリスクが軽減されます。
- 適切なドラフト角度: 十分な抜き勾配を確保することで、金型から部品を容易に取り出すことができる。
- 滑らかな移行エリア: 鋭角な部分は応力集中を引き起こし、特にポリカーボネートのような材料では欠陥の原因となる可能性がある。
- 金型表面の清掃: 透明性と品質を維持するために、表面粗さを低く抑えること(理想的には0.8以下)を目指してください。
これらの要素はすべて、射出成形プロセス全体を通して透明部品の完全性を維持するために不可欠です。
射出成形プロセスにおいて考慮すべき事項とは?
射出成形プロセス自体を慎重に管理し、最終製品の内部応力や表面欠陥を最小限に抑える必要がある。
最適な結果を得るためには、専用のスクリューを使用すること、適切な射出温度と圧力を維持すること、そして射出速度を調整することに重点を置く。
射出成形プロセスにおける重要な考慮事項は以下のとおりです。
- 専用ネジを使用してください。 使用する樹脂の種類に合わせて設計された専用ネジを選びましょう。
- 噴射温度: プラスチックの劣化を防ぐのに十分な高温を維持しつつ、安全な範囲内に温度を保つようにしてください。
- 圧力と速度: 粘度を克服するために射出圧力を高く設定するが、反りを防ぐために過剰な圧力は避ける。また、金型充填時の射出速度は、不良を防ぐために低速に抑える必要がある。
- 圧力保持時間: 内容物が樽の中に長時間滞留すると劣化の原因となるため、この工程は短時間で行うべきです。
- 金型温度制御: 金型温度を正確に制御することは、冷却速度と製品品質に大きな影響を与えるため、非常に重要です。
これらの技術的な調整は、透明な射出成形部品において高品質な仕上がりを実現するために極めて重要である。
他に考慮すべき要素は何ですか?
原材料の準備、設備の清浄度、金型設計、射出成形プロセス以外にも、考慮すべき要素がいくつかあります。
離型剤の使用を最小限に抑え、成形部品の内部応力を除去するために適切な後処理を徹底してください。
以下の点を考慮してください。
- 放出剤を最小限に抑える: 過度に使用すると表面に傷がつくことがあるので、控えめに使用してください。
- 後処理処理: PMMAやPCなどの材料については、内部応力を緩和するために適切な後処理方法に従ってください。これには、指定された時間、特定の温度で加熱することが含まれる場合があります。
- 再生材の使用: 再生材を使用する場合は、品質を損なわないよう、その割合を20%以下に抑えてください。
これらの追加工程により、透明射出成形部品の品質と性能を大幅に向上させることができます。
結論
結論として、高品質な透明射出成形部品を実現するには、原材料の準備から後処理に至るまで、工程のあらゆる細部に細心の注意を払う必要がある。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean