 日本語



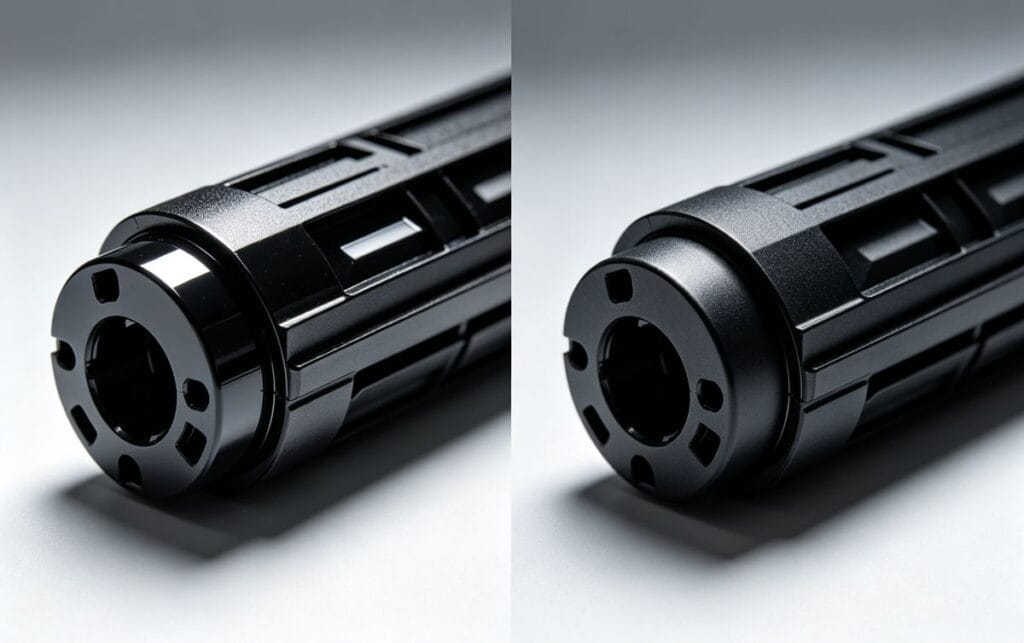
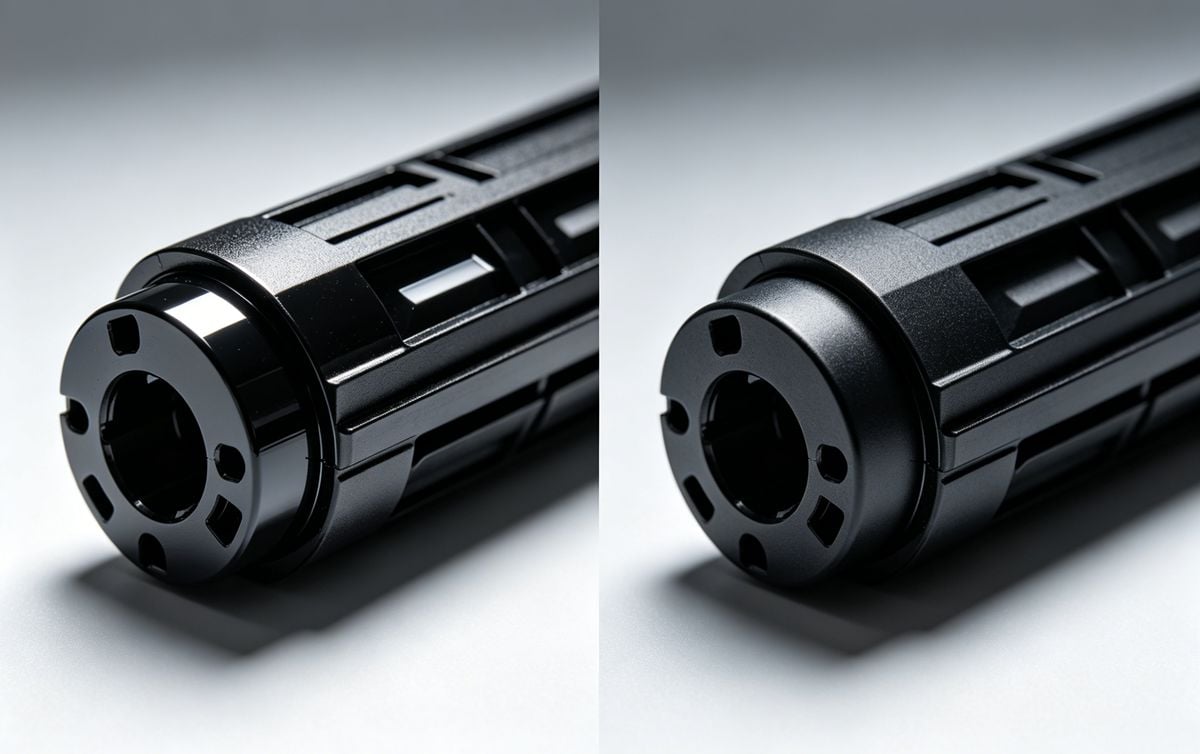
完璧な表面仕上げを実現する プラスチック射出成形 製品の品質にとって非常に重要です。しかし、製造業者はしばしば 表面光沢の欠陥その結果、つや消し、マットな仕上がり、またはムラのある仕上がりになる。
一般的に、これらの欠陥は主に次の3つのカテゴリーに起因します。 カビの欠陥, 不適切な成形条件, そして 原材料の問題. This guide breaks down each cause and provides actionable solutions.
金型の欠陥と設計上の問題
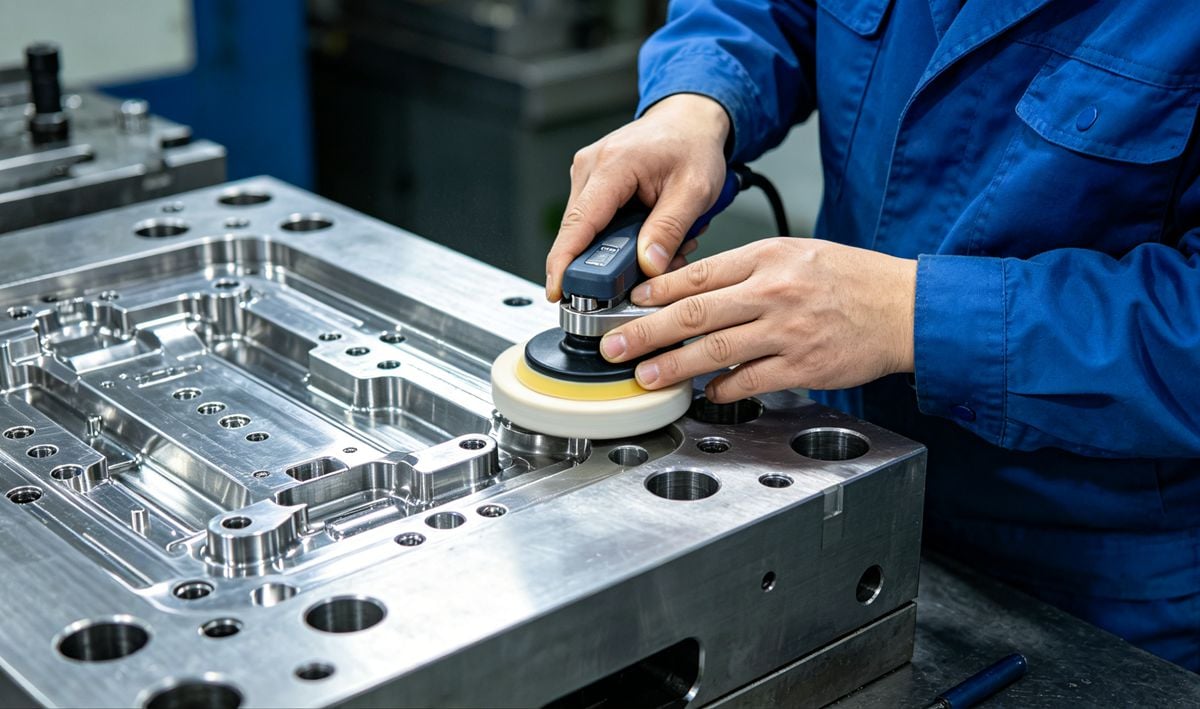
プラスチック部品は金型キャビティを複製したものであるため、金型の状態は極めて重要です。金型表面に傷、腐食、微細な気孔などがあると、これらの欠陥がプラスチック部品にもそのまま反映されてしまいます。
カビに関連する一般的な原因:
- 表面仕上げ: キャビティ表面は極めて滑らかでなければなりません。キャビティ表面の研磨またはクロムメッキ処理をお勧めします。
- 汚染: 金型表面に油分、水分、または過剰な離型剤が付着すると、変色の原因となります。金型を清潔に保ち、離型剤は適量かつ正しく使用してください。
- 金型温度: これは重要な要素です。
- 低すぎる: 溶融物は接触と同時に瞬時に固化するため、プラスチックが金型の質感を再現できず、光沢が損なわれる。
- 解決: 増やす 金型温度. Using warm water in the cooling circuit helps transfer heat quickly without extending the cycle time significantly.
- 設計上の欠陥: ドラフト角度が小さい、壁厚が急激に変化する、リブが厚すぎる、またはゲートが小さいと、乱流や流れの悪さを引き起こす可能性があります。また、通気不良も空気を閉じ込め、仕上がりに悪影響を与えます。
成形条件の不適切な管理
たとえ完璧な金型であっても、機械の設定が間違っていると表面仕上げが台無しになってしまう可能性があります。速度、圧力、温度などのパラメータはバランスよく調整する必要があります。
主な調整点:
- 噴射速度と圧力: 噴射速度が速すぎたり遅すぎたり、あるいは噴射圧力が低すぎたりすると、表面がくすんで見えることがあります。
- 保持圧力と保持時間: 保持時間や圧力が不十分なため、材料が金型表面にしっかりと密着しない。
- ノズル温度: ノズル温度が低い、またはバレル温度が低いと、可塑化が不十分になる。
- 繊維強化: 強化プラスチックの場合、 充填剤の分散不良 「銀箔」のような外観になったり、繊維が露出したりする可能性があります。
特定の症状のトラブルシューティング:
- 門付近の暗い場所: 減らしてみてください 噴射速度ゲートの位置を変更したり、ゲートサイズを大きくしたり、厚みの変化箇所にフィレット遷移を追加したりする。
- 乳白色の層: 通常は噴射速度が速すぎることを示しています。少し速度を落としてください。
- 充填剤の分散に関する問題: 流動性の高い樹脂に切り替えるか、より強力な混合能力を持つスクリューを使用してください。
原材料の不適合
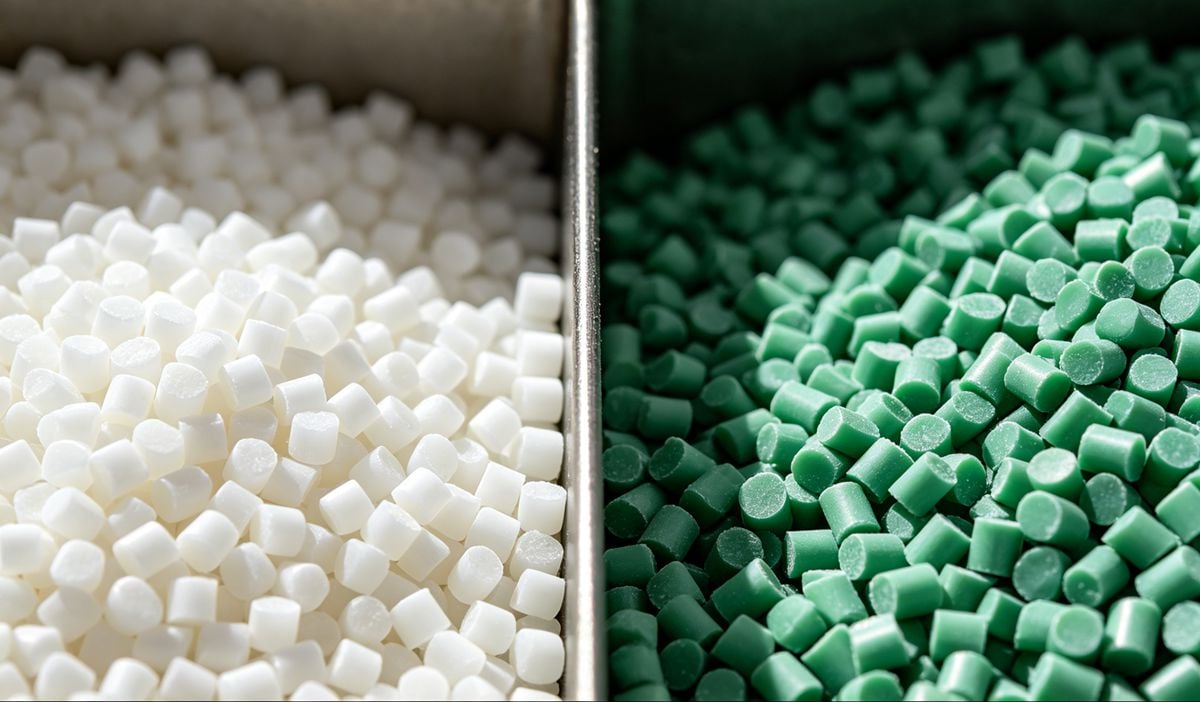
問題はプラスチックペレット自体にある場合もあります。加工要件を満たさない材料を使用することは、光沢不良の一般的な原因です。
材料チェックリスト:
| 問題カテゴリ | 原因 | 推奨される解決策 |
|---|---|---|
| 水分 | 水分含有量や揮発性物質の含有量が高いと、溶融物と鋳型の間に結露が生じる。 | 原材料を十分に乾燥させてください。 |
| 劣化 | 熱による樹脂または着色剤の分解。 | より耐熱性の高い樹脂/着色剤を使用してください。 |
| 流量 | 材料の粘度が高すぎる(流動性が悪い)。 | 流動性の高い樹脂に切り替えるか、潤滑剤を追加するか、温度を上げてください。 |
| 汚染 | 異物混入または非互換性ポリマー。 | 新品の材料と交換してください。 |
| 粒子サイズ | 粒子径分布が不均一である。 | 材料をふるいにかけて、外れ値を取り除く。 |
| Crystallinity | 結晶性樹脂(例:PP、PE)における不均一な冷却。 | 金型の温度を注意深く管理し、厚みのある部品は射出後すぐにコールドプレスで冷却してください。 |
| リサイクル素材 | 再生材の割合が高すぎると、均一性に影響が出ます。 | 再生材の比率を下げる。 |
まとめ
表面の光沢欠陥を修正するには、体系的なアプローチが必要です。まず、 金型表面と温度次に、 注入パラメータ (speed/pressure), and finally, verify the quality and dryness of your 原材料.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean