 日本語




射出成形において、なぜフローマーク欠陥が発生するのか?
射出成形部品の外観を損なう波状の線にお困りですか?こうした見苦しい線は、不良率の上昇につながります。このコストのかかる欠陥を修正・防止する方法をご紹介します。
フローマークとは、射出成形品に発生する波状のリング状の表面欠陥のことです。これは、溶融プラスチックが急速に冷却されたり、金型キャビティ内で均一に流れなかったりした場合に発生します。フローマークを修正するには、射出速度の調整、金型温度の上昇、ゲート設計の改善を行い、滑らかで均一な充填を実現する必要があります。
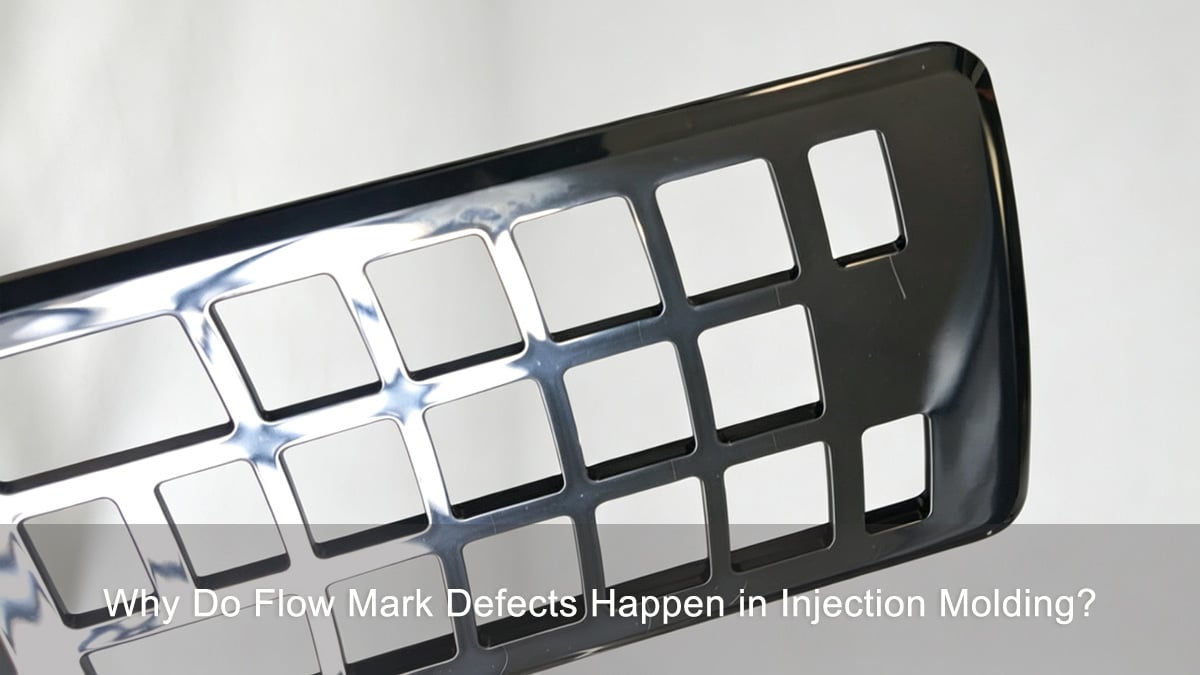
これらの波状パターンが発生する原因と、Ideal Proのエンジニアリングチームがどのように解決しているかを詳しく解説します。根本原因を早期に発見することで、時間とコストを節約できます。
フローマークがプラスチック部品の品質を損なうのはなぜですか?
表面仕上げの悪い部品は顧客から嫌われます。フローマークを無視すれば、信頼を失います。こうした外観上の欠陥が、より深刻な構造上の問題につながる理由を見ていきましょう。
流動痕は、溶融界面の不安定な挙動を示す。これは、金型内部でプラスチック層が異なる速度で冷却されたことを示している。その結果、表面品質の低下、溶融点の弱化、寸法ずれ、そして量産における不良率の上昇につながる。
Ideal Proでは、お客様にフローマークは単なる見苦しい波状の筋ではなく、明確な警告サインであることをお伝えしています。フローマークが見られる場合、溶融プラスチックがキャビティ内でスムーズに流れなかったことを意味します。
隠れた構造上の問題
プラスチックが異なる速度で冷却されると、部品内部に応力が発生します。この内部応力によって部品が弱くなります。部品を落とすと、流動痕のある部分で破損する可能性があります。これは、プラスチック層が適切に接着されていないためです。当社は、製品の強度を守るため、常に表面だけでなく、その奥にある構造にも着目しています。
生産およびコストに関する問題
不良品はそのまま廃棄されます。これは不良率の上昇につながります。不良率が高いということは、時間とお金の無駄遣いを意味します。私たちの使命は「持続可能なソリューション、永続的な卓越性」です。私たちは単に欠陥を隠すのではなく、プロセスを改善することで、長期的にコスト削減を実現します。私たちは、お客様の生産が毎日完璧に稼働することを願っています。
| 問題の種類 | 直接的な影響 | 長期的な結果 |
|---|---|---|
| 化粧品 | 表面仕上げが悪い | 顧客が部品を拒否する |
| 構造 | 弱い融合点 | 通常使用中に部品が破損する |
| 次元的 | 不均一な収縮 | 部品が正しく組み合わさらない |
フローマークとは何ですか?また、通常どこに現れますか?
フローマークがどのようなものかよくわからないですか?欠陥を誤って識別すると、時間の無駄につながります。ここでは、フローマークを正しく見分ける方法をご紹介します。
フローマークは、部品表面に波状の円形の帯やさざ波のように見えるものです。通常、ゲート付近、肉厚の薄い部分、または溶融プラスチックが冷却されて流れが遅くなる流路の終端付近に現れます。
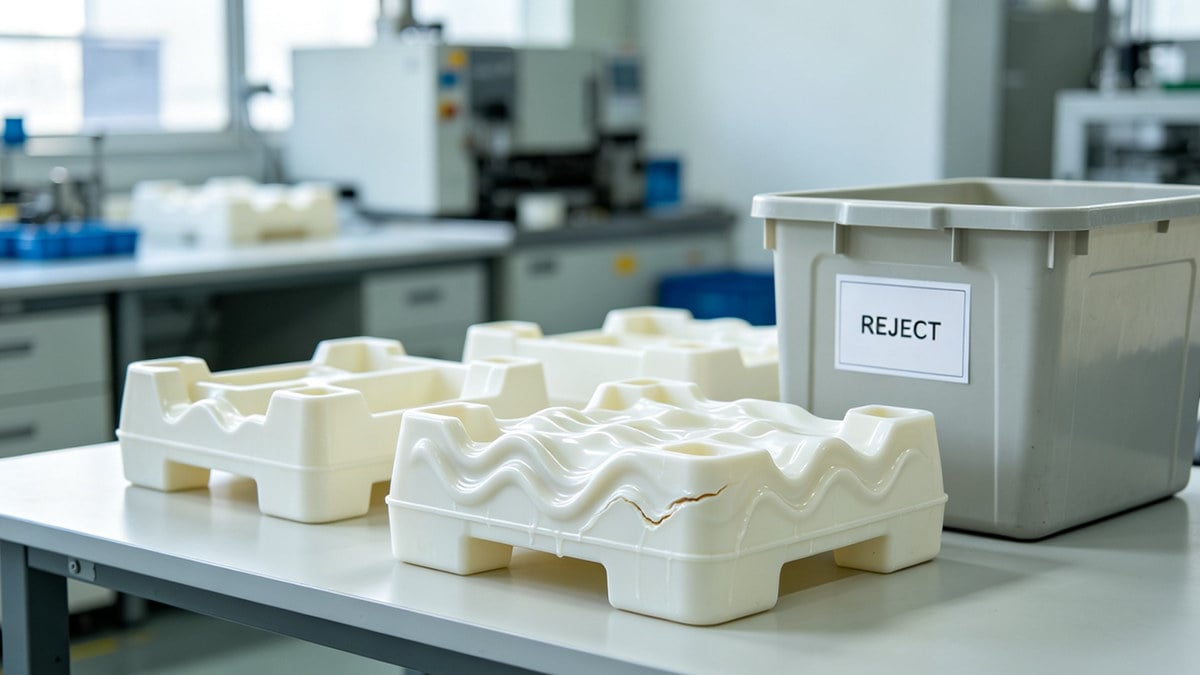
探しているものが何なのかを正確に把握しておく必要があります。フローマークは、木の切り株の年輪や池の水面にできるさざ波のように見えることがよくあります。明るい光の下では非常に簡単に見つけることができます。
フローマークの視覚的手がかり
跡は線状の模様を形成します。これらの線は、プラスチックの流れの方向に対して垂直に並んでいます。プラスチックがチューブ内をまっすぐ流れる場合、リング状の跡はチューブを包み込むように形成されます。跡の色は、光沢のあるプラスチックの他の部分よりもややくすんで見えることが多いです。
よくあるトラブル箇所
これらの痕跡は、金型の特定の箇所によく見られます。最もよく見られるのはゲート部分です。ここはプラスチックがキャビティに入る部分です。ゲートが小さすぎると、プラスチックがスムーズに通過しにくくなります。また、非常に薄い壁の部分にも見られます。薄い部分ではプラスチックの冷却が速すぎるためです。最後に、プラスチックが熱と圧力を完全に失う成形品の末端部分にも現れます。
| 欠陥箇所 | なぜここでそれが起こるのか | 視覚パターン |
|---|---|---|
| Near the Gate | 急激な圧力変化 | 同心円 |
| Thin Walls | 非常に速い冷却 | 波線 |
| フローの終了 | 低圧と低熱 | かすかな波紋 |
フローマークは、ジェット噴射、ウェルドライン、スプレーとどのように異なるのですか?
フローマークを他の欠陥と混同するのは大きな間違いです。機械の設定を誤って変更してしまうことになります。この混乱を解消しましょう。
ゲート付近では、フローマークが波状の輪を形成します。ジェットは蛇のような模様になります。ウェルドラインは、2つの流れが交わる直線です。スプレーは、水分による銀色の筋を示します。これらの違いを理解することで、製造工程における無数の試行錯誤を回避できます。
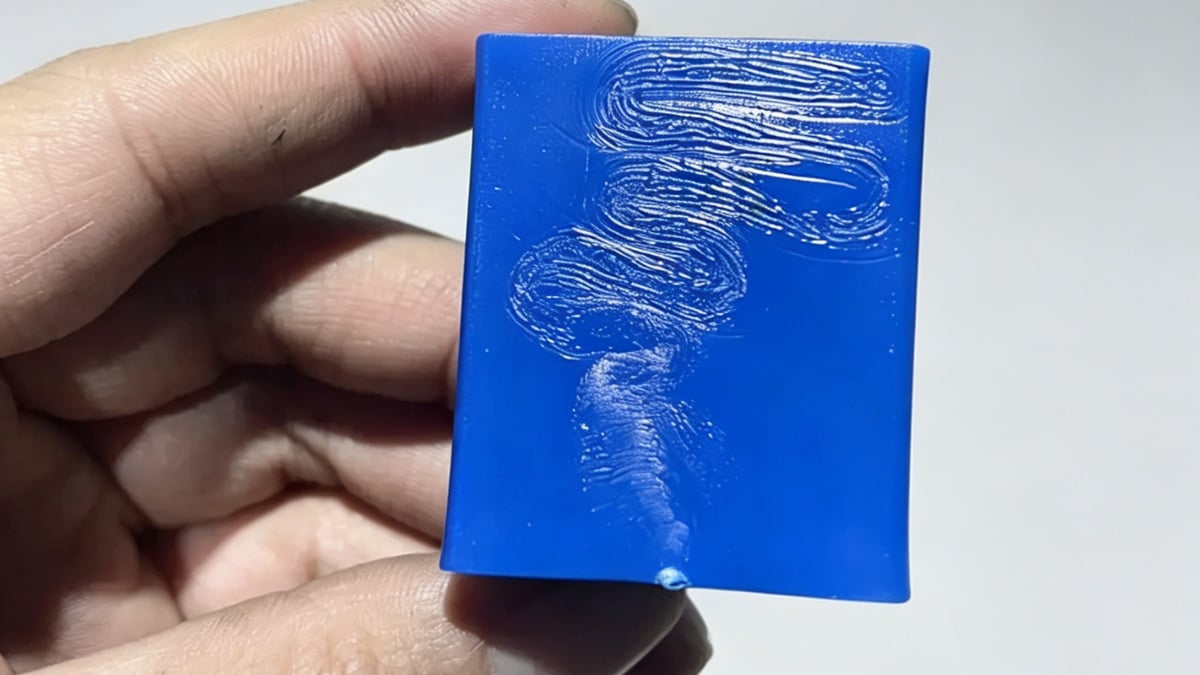
フローマークを噴射痕や溶接痕と誤診すると、工場現場では際限のない試行錯誤が繰り返されることがよくあります。作業員が間違った設定を調整しているのをしょっちゅう見かけます。これでは機械の稼働時間と高価なプラスチックが無駄になってしまいます。
推測はやめよう
フローマークが広がったように見える場合、プラスチックをさらに乾燥させるのに何時間も無駄にしてしまうかもしれません。しかし、プラスチックを乾燥させてもフローマークは直りません。欠陥の形状を注意深く観察する必要があります。当社では、拡大鏡を使って表面を検査するようチームを訓練しています。
主な違い
ジェット噴射とは、プラスチックが空隙に速く噴射される現象です。蛇のように折り重なります。詳しくはこちらをご覧ください。 ジェッティングマークス そして、それらを修復する方法。ウェルドラインは、単一の亀裂のような線です。これは、2つの異なるプラスチックの流れが衝突したときに発生します。スプレーは、表面に小さな銀色の泡が弾けるように見えます。ガイドを参照してください。 銀色の筋や広がり跡をなくす 詳細については、フローマークをご覧ください。フローマークとは、単一の流れ方向に沿って生じる、穏やかな波紋のことです。
| 欠陥名 | 外観 | 主な原因 |
|---|---|---|
| フローマーク | 波打つ輪、穏やかなさざ波 | 冷却ムラ、低速 |
| ジェット | 蛇のようなリボン模様 | ゲートでの噴射速度が速すぎる |
| Weld Line | 一本の細い直線 | 2つの溶融前線が衝突する |
| スプレッド | 銀色の筋や飛沫 | 湿った原料 |
溶融充填中にフローマークはどのように形成されるのか?
金型内部で何が起こっているのか、疑問に思ったことはありませんか?溶融挙動を推測するだけでは、金型設計の失敗につながります。根本的なメカニズムを解明する必要があります。
流動痕は、プラスチックの溶融先端が減速し、急速に冷却される際に発生します。外側の層が金型壁に密着して凝固する一方で、新たに溶融した熱いプラスチックがその層を押し通るため、不均一な冷却と圧延効果によって表面に波状の模様が生じます。
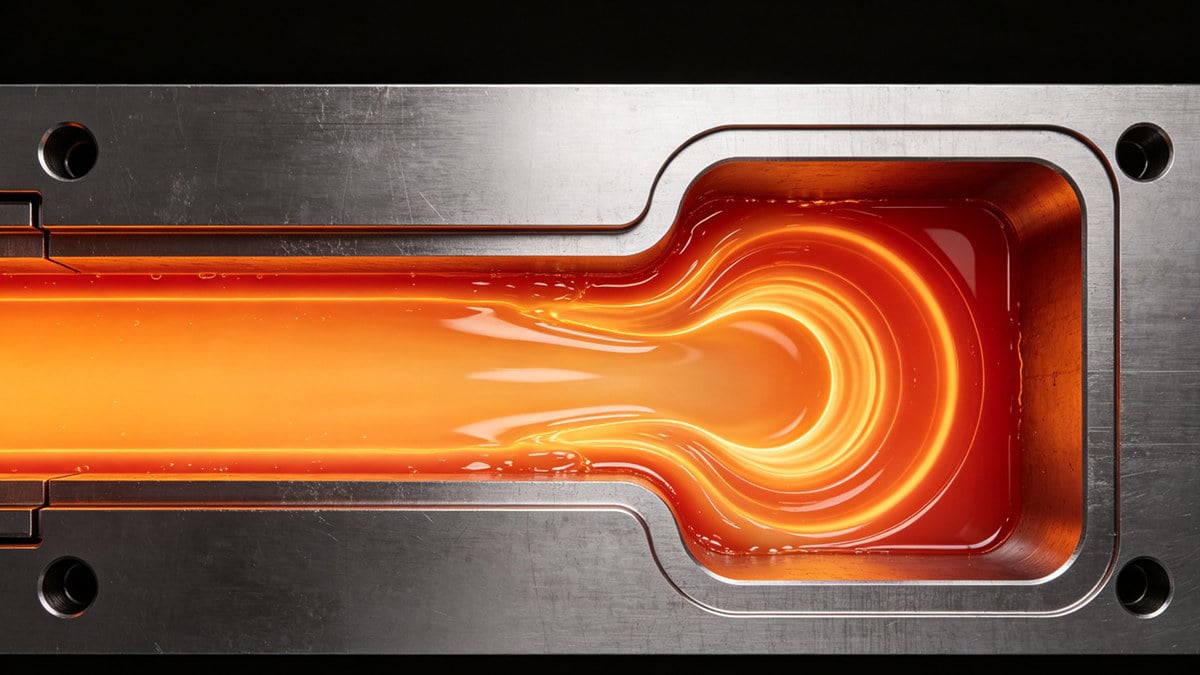
フローマークを防ぐには、プラスチックの動き方を理解する必要があります。この動きを溶融先端挙動と呼びます。これが完璧な射出成形の秘訣です。
噴水流効果
プラスチックは水のように流れるのではなく、濃いシロップのように流れます。流れの中央にあるプラスチックは、冷たい金型壁に触れているプラスチックよりも速く流れます。中央の熱いプラスチックは前方に押し出され、外側に向かって壁に向かって転がります。これを噴水流と呼びます。噴水流が安定していると、成形品は完璧な仕上がりになります。
プロセスが失敗した場合
金型が冷えすぎると、壁面に接しているプラスチックが瞬時に凍結します。その背後にある熱いプラスチックは、凍結した層を通過するために、より強い力で押し出さなければなりません。そのため、溶融が途切れ途切れになり、波打つような模様が出来上がりの部品に現れます。溶融先端は基本的に何度も停止と開始を繰り返すのです。
| 流れの側面 | 理想的な状態 | 欠陥状態 |
|---|---|---|
| 融解前線 | 滑らかで安定している | どもったり飛び跳ねたりする |
| 冷却速度 | 徐々に、そして均等に | 突然かつ不均一 |
| 壁面接触 | スムーズに外側へ転がる | 金属の上ではすぐに凍ってしまう |
射出成形におけるフローマークの主な根本原因は何ですか?
欠陥を闇雲に修正すると、高価な原材料が無駄になります。正確な原因を把握する必要があります。波状の線が発生する主な理由を以下に示します。
実際の溶融温度の不安定さ、調整不良の多段射出速度、不十分なベント、金型内の局所的な低温箇所などが、最も頻繁に発生する原因です。ゲート設計の不良や壁厚の不均一も、溶融プラスチックのスムーズな流れを阻害します。
Ideal Proの現場でのトラブルシューティングでは、フローマークが発生する原因は多岐にわたります。特効薬はありません。フローマークの問題を解決するには、プロセス、工具、材料のバランスの取れた管理が不可欠です。
欠陥の全体像
射出成形機だけを責めることはできません。機械自体は問題なくても、金型設計に問題がある場合もあります。金型は優れていても、プラスチック材料が硬すぎる場合もあります。私たちはシステム全体を見直して、真の問題点を見つけ出します。
トリガーの分析
根本原因は大きく4つの領域に分類されます。1つ目は、熱に関する問題。2つ目は、圧力と速度に関する問題。3つ目は、金型設計上の欠陥。4つ目は、材料の問題です。本当の問題を見つけるには、これら4つの領域すべてを確認する必要があります。どれか1つでも見落とすと、フローマークは翌日には再び発生するでしょう。
| 根本原因のカテゴリ | 一般的な例 | 直接的な結果 |
|---|---|---|
| 熱 | カビは寒すぎる | プラスチックは早く凍る |
| プロセス設定 | 噴射速度が遅すぎる | メルトフロントのスタッター |
| ツーリング設計 | ゲートが小さすぎる | 高圧降下 |
| 材料 | プラスチックが厚すぎる | 型から押し出すのが難しい |
溶融温度と成形温度は、どのようにして熱的不均衡を引き起こすのか?
低温成形は良質なプラスチック部品を台無しにします。加熱設定が間違っていると、一日中不良品と格闘することになります。熱バランスの調整はお任せください。
金型温度が低すぎると、プラスチックは接触時に急速に冷却・固化してしまう。溶融温度が不安定だと、プラスチックの流れが不均一になる。この熱的不均衡により、溶融先端が途切れ途切れになり、部品表面に波状の流動痕が残る。
射出成形において、熱は最も重要な要素です。熱が急速に失われると、流動痕が生じます。プラスチックが金型の端まで十分に温まるように、常に高温に保つ必要があります。
寒冷地帯の危険性
金型内の温度は必ずしも均一ではありません。水冷経路によっては、ある一箇所だけ温度が低くなりすぎることがあります。これを局所的な低温箇所と呼びます。高温のプラスチックがこの低温箇所に到達すると、瞬時に速度が低下します。その背後にあるプラスチックは押し続け、波状の抵抗を生み出します。私たちはサーマルカメラを使って、こうした隠れた低温箇所を探します。
不安定な融点
機械のバレル内のプラスチックは、正確な温度でなければなりません。機械のヒーターバンドが故障すると、プラスチックが粘度が高くなり、溶けにくくなります。溶け方が遅いと、金型にスムーズに充填できません。コントロールパネルの設定を変更する前に、必ず実際の溶融温度を確認してください。
| 温度の問題 | 内部で何が起こるのか | 確認方法 |
|---|---|---|
| カビが冷えすぎている | 壁面での急速な凍結 | 鋼材にサーマルカメラを使用する |
| 局地的な寒冷地帯 | 融解前線がためらう | 冷却チャネルのレイアウトを確認してください |
| 溶けるには冷たすぎる | 高粘度、低速 | プラスチックをパージして熱を測定する |
噴射速度と圧力プロファイルの問題がフローマークを引き起こすのはなぜですか?
プラスチックをゆっくり押しすぎると凍ってしまいます。速く押しすぎると焦げてしまいます。速度が適切でないと必ず流れ跡が残ります。最適なバランスを見つけましょう。
多段射出成形の速度調整が不十分だと、フローマークが発生する大きな原因となります。射出速度が遅すぎると、プラスチックが金型に充填される前に冷却されてしまいます。圧力が低すぎると、機械がプラスチックをスムーズに押し出すことができず、溶融先端が滞留してしまいます。
金型全体を充填するのに単一の速度を使用することはできません。多段階の射出速度プロファイルが必要です。Ideal Proでは、このようにしてプラスチックを完璧に制御しています。詳細については、当社の技術ガイドをご覧ください。 射出速度プロファイリングが部品品質に及ぼす影響.
スピードコントロールの必要性
プラスチックがゲートに最初に入るときは、高速で移動する必要があります。速度が遅すぎると、入口で冷却されてしまい、ゲート周辺に流動痕が生じます。しかし、プラスチックが金型の終端に達すると、速度を落とす必要があります。終端で速度が速すぎると、空気が閉じ込められてしまいます。そこで、機械の速度を自動的に変更するようにプログラムしています。
圧力低下
圧力によってプラスチックが押し出されます。プラスチックが機械から遠ざかるにつれて、圧力は低下します。機械が十分な圧力を保持できない場合、プラスチックの流れが停止します。流れが停止すると、最終製品に必ず痕跡が残ります。当社では、機械に十分なパワーを持たせるようにしています。
| プロセス設定 | 間違い | 結果として生じる欠陥 |
|---|---|---|
| Injection Speed | 全体的に動作が遅すぎる | 波状の跡が至る所に |
| ゲートでのスピード | 開始が遅すぎる | 門付近の輪っかの跡 |
| 圧力を保持する | 低すぎる | 陥没跡と流れ跡 |
ゲート、ランナー、通気口の設計上の欠陥は、どのようにして流れ跡を生み出すのか?
金型設計の不備は空気を閉じ込め、プラスチックの流れを阻害します。どんな機械調整をしても、ひどい金型は修正できません。金型設計のミスがどのように欠陥を引き起こすのかを見ていきましょう。
ゲートが小さすぎると、プラスチックの流れが制限され、圧力低下を引き起こします。ランナーが長すぎると、プラスチックの熱が失われます。通気口が不十分だと、キャビティ内に空気が閉じ込められ、それがプラスチックを押し戻し、滑らかな溶融先端を乱し、フローマークが発生します。
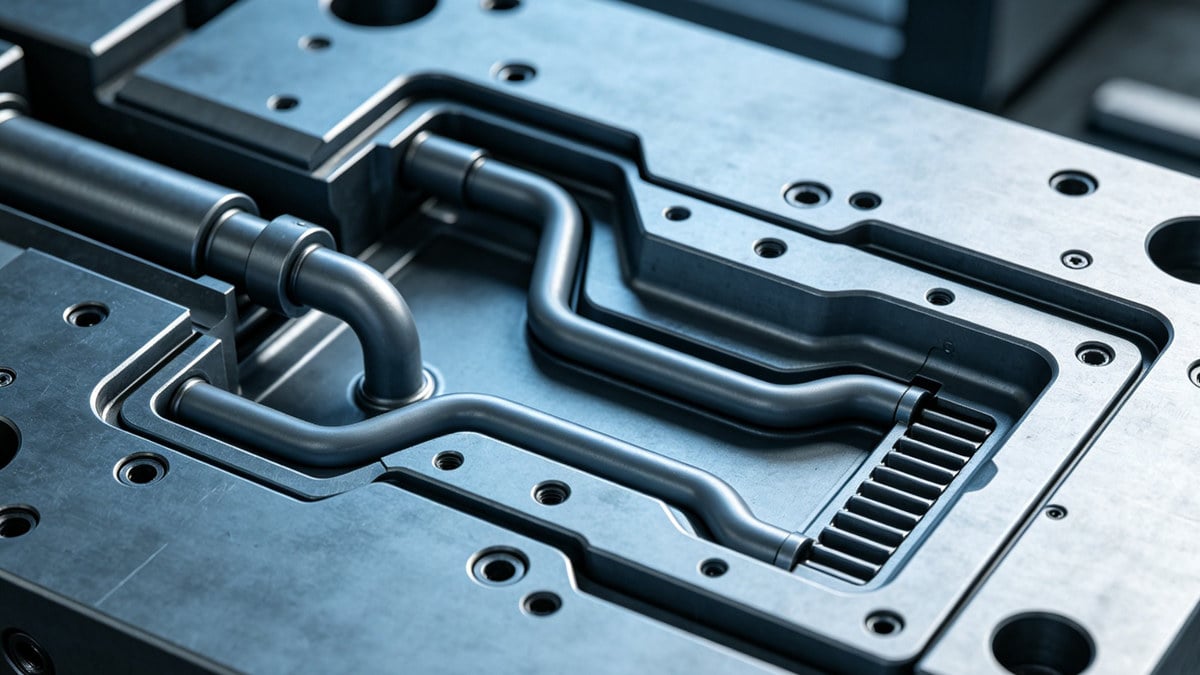
Ideal Proでは、エンドツーエンドのカスタムソリューションを提供しています。優れた部品は優れた金型設計から始まることを私たちは理解しています。金型鋼材の変更は最終手段としてのみ扱いますが、場合によってはどうしても必要となることもあります。
ゲートとランナーのサイズ
ランナーは、成形品にプラスチックを運ぶ通路です。ゲートは扉のようなものです。扉が小さすぎると、プラスチックは無理やり押し込まれてしまいます。この押し込みによってプラスチックの流速が低下し、冷却されてしまいます。そのため、ゲートが成形品のサイズに見合っているかどうかを常に確認しています。ランナーは短く太くすることで、プラスチック内部の熱を逃がさないようにしています。
感情を吐き出すことの重要性
プラスチックが金型に入ると、空気が抜ける必要があります。通気口が不十分だと、空気が閉じ込められてしまいます。閉じ込められた空気は壁のように働き、溶けたプラスチックを押しのけます。この空気とプラスチックのせめぎ合いによって、溶融先端が途切れ途切れになり、跡が残ります。空気を逃がすために、小さな通気口を設けています。詳しくはこちらをご覧ください。 射出成形金型の通気に関する問題と解決策 通気口の設計が部品にどのような影響を与えるかを理解するため。
| ツーリング機能 | 悪い設計 | 流量への影響 |
|---|---|---|
| ゲート | 小さすぎるか、場所が間違っている | 高圧損失 |
| ランナー | 長すぎるか、細すぎる | キャビティ前の熱損失 |
| 通気口 | 浅すぎるか、欠落している | エアトラップが流れを阻害する |
肉厚のばらつきや部品構造上の問題がフローマークの原因となる可能性はありますか?
壁面が不均一だと、プラスチックの流れが不規則になります。部品設計に欠陥があると、不具合が生じます。部品構造が流れにどのように影響するかを見ていきましょう。
はい、壁厚の急激な変化はフローマークの原因となります。プラスチックが厚い部分から薄い部分に移動すると、流れが遅くなり、急速に冷却されます。この流れの停滞によって波状の模様が生じます。均一な壁厚を持つ部品を設計することで、プラスチックの流れを安定させ、欠陥を防ぐことができます。
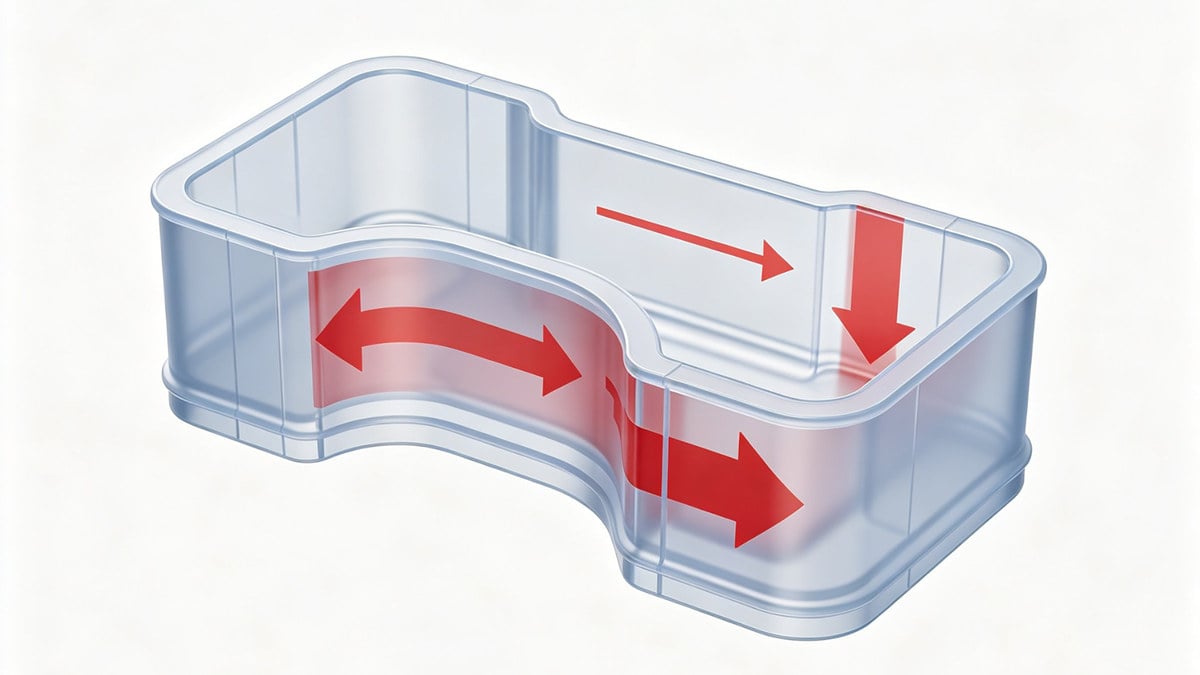
鋼材を切断する前に、DFM分析を行います。DFMとは、製造性設計の略です。部品設計を精査し、問題を早期に発見します。 壁の厚さがプラスチック部品の品質にどのように影響するか この段階では、が非常に重要です。
壁の凹凸がもたらす問題点
プラスチックは最も流れやすい経路を好みます。厚い壁は非常に速く流れ、薄い壁は非常にゆっくりと流れます。部品に厚い部分と薄い部分が隣接している場合、プラスチックは混乱します。厚い部分を猛スピードで流れ、薄い部分で止まってしまいます。この速度の不均一さが部品の表面を損ないます。
ためらいが点数に悪影響を与える理由
薄い壁面で流れが止まると、流れは一時的に止まります。この間、プラスチックは冷えていきます。薄い部分をプラスチックが通過するのに十分な圧力が上昇する頃には、外側の層はすでに冷えています。そのため、表面に永久的な波状の跡が残ります。私たちは常に、壁の厚さを完全に均一にするよう努めています。
| パーツの特徴 | 流れ挙動 | 欠陥リスク |
|---|---|---|
| 均一な壁 | 一定速度 | 低リスク |
| 厚みのある部分から薄い部分への移行 | 流れがためらう | 血流痕のリスクが高い |
| 鋭角 | 流れが分裂する | 乱気流が発生するリスクが高い |
材料の粘度、水分、および汚染は、フローマークにどのような影響を与えるか?
湿っていたり汚れていたりしたプラスチックは射出成形工程を台無しにします。材料の取り扱いを怠ると、部品の見栄えが悪くなります。原材料がどのように問題を引き起こすのかを見ていきましょう。
材料の粘度が高いと、プラスチックは硬くなり押しにくくなるため、流れが遅く不均一になります。原材料に含まれる水分は蒸気を発生させ、溶融先端を阻害します。ほこりや古いプラスチックによる汚染は融点を変化させ、流れの不均一や部品に波状の跡が生じる原因となります。
原材料は丁寧に扱わなければなりません。質の悪いプラスチックは不良品を生み出します。当社では、機械を稼働させる前に必ず原材料の乾燥状態と取り扱い状況を確認しています。
粘度を理解する
粘度とは、液体プラスチックの粘り気のことです。水は粘度が低く、蜂蜜は粘度が高いです。粘度の高いプラスチックを選ぶと、機械はそれを押し出すのに非常に大きな力が必要になります。機械が十分な力で押し出せない場合、流れが遅くなり、流れ跡が残ります。流れを良くするために、プラスチックに特殊な潤滑剤を添加することができます。
湿気と汚れ
多くのプラスチックは空気中の水分を吸収します。プラスチックを乾燥させないと、高温の機械バレル内で水分が蒸気となり、泡立ってプラスチックのスムーズな流れを妨げます。汚れや古いプラスチックも全く同じ現象を引き起こします。当社ではホッパーを毎日清掃しています。
| 材料の問題 | プラスチックの溶融への影響 | パートの結果 |
|---|---|---|
| 高粘度 | 非常に硬くて動きが遅い | 波状のフローマーク |
| 湿った材料 | 蒸気泡が発生する | スプレッドとフローマーク |
| 汚染 | 未溶解粒子 | 凹凸と流れの乱れ |
フローマークの体系的なトラブルシューティングワークフローとは?
解決策を推測するだけでは、機械の稼働時間を何時間も無駄にしてしまいます。明確な手順が必要です。ここでは、フローマークを迅速に修正するために私たちが実際に使用しているワークフローをご紹介します。
当社では常に実用的なワークフローを採用しています。まずプロセスパラメータを微調整し、原材料の乾燥と取り扱いを検証した後、ゲート、ランナー、冷却レイアウトを最適化します。金型鋼材の変更は最終手段としてのみ行います。この段階的な方法により、時間の無駄を省き、高価な金型を不必要な変更から守ります。
故障した機械の前に立っても、私はパニックになりません。Ideal Proの標準ワークフローに従います。そうすることで時間を節約し、ミスを防ぐことができます。
ステップ1:プロセス
まず、機械の画面を確認します。温度と射出速度をチェックし、速度プロファイルを微調整します。金型の温度も上げます。工程変更は無料で迅速に行えます。工程が完璧になるまで、金型には一切手を加えません。
ステップ2:材料
機械の設定が問題なさそうであれば、プラスチックの状態を確認します。乾燥機は正常に作動しているか?ホッパーはきれいか?適切なグレードのプラスチックを使用しているか?
ステップ3:型
工程と材料に問題がないのであれば、問題は金型にある。通気口の詰まりや冷却ラインの不具合などを確認する。他の方法がすべてうまくいかない場合にのみ、金型工場に鋼材を切断してゲートを大きくするよう依頼する。
| トラブルシューティング手順 | 講じられた措置 | 費用と時間 |
|---|---|---|
| 1. プロセス設定 | 速度と熱を調整する | 速くて無料 |
| 2. 材料チェック | 乾燥状態と純度を確認する | 速くて低コスト |
| 3. 金型レイアウト | 通気口を清掃し、冷却状態を確認してください。 | 中程度の時間とコスト |
| 4. 鋼材の改質 | 門扉を広げ、換気口を追加する | 遅くて高い |
既存のフローマークの問題に対する具体的な解決策は何ですか?
実行中のジョブを今すぐ修正する必要がありますか?マシンを停止して、以下の手順を正確にお試しください。フローマークを今日中に解消しましょう。
既存のフローマークを迅速に修正するには、射出速度を上げてプラスチックをより速く押し出します。バレルと金型の温度を上げて、溶融樹脂を高温に保ちます。ゲート付近で低速から始まり、中間で高速化し、最後に低速化する多段階の速度プロファイルを作成します。
ちょっとした工夫で、生産の失敗を挽回できることがよくあります。ここでは、顧客が迅速な対応を必要としている時に、私が工場現場で実際に行っていることをご紹介します。
火力の調整
まず、金型の温度コントローラーを上げます。金型が熱いと、プラスチックが固まる前に流れやすくなります。次に、バレル内の溶融温度を5~10度上げます。10分ほど待って熱が浸透したら、数個の部品を成形します。通常、加熱はフローマークを解消する最良の方法です。
速度調整
加熱しても改善しない場合は、射出速度を変更します。まず、プラスチックがゲートを通過する直前に、射出速度を遅く設定します。次に、成形品の本体を充填するために、射出速度を非常に速くするよう機械に指示します。この多段階のアプローチにより、波状の線はほぼ確実に滑らかになります。
| 実行可能な修正 | やり方 | 効果を発揮する理由 |
|---|---|---|
| 金型温度を上げる | 給湯器の温度を上げる | プラスチックが急速に凍るのを防ぎます |
| 融点を上げる | 樽型ヒーターを上げる | プラスチックの流れを容易にする |
| マルチステージスピード | 低速・高速・低速設定 | 溶融先端を完璧に制御します |
DFM(設計製造性)および金型設計段階で、フローマークの発生を防ぐにはどうすればよいでしょうか?
金型が完成してから修正するには数千ドルもの費用がかかります。問題は早期に発見しなければなりません。優れた設計がいかに欠陥の発生を未然に防ぐのかを見ていきましょう。
DFM(製造性設計)の段階で、均一な肉厚と滑らかな移行部を持つ部品を設計することで、フローマークの発生を防ぎます。金型設計においては、ゲートを製品の最も厚い部分に配置し、ランナーシステムが十分な大きさであることを確認し、流路の終端に深い通気孔を設けてください。
Ideal Proでは、何事も最初から正しく行うことを信条としています。当社のDFM(設計製造性)分析は、金属を切断する前にフローマークのリスクを特定します。これにより、お客様は大幅なコスト削減を実現できます。
スマートパーツ設計
お客様には、急激な厚み変化を避けるようアドバイスしています。角には鋭角ではなく、大きな半径を採用しています。滑らかな曲線は、プラスチックが激しい滝ではなく、穏やかな川のように流れるのを助けます。優れた部品設計は、射出成形を非常に容易にします。
巧妙なゲート配置
ゲートの位置によって全てが変わります。私たちは常に部品の最も厚い部分にゲートを設けます。プラスチックは厚い部分から薄い部分へと流れます。これにより、高い圧力が維持され、流れが安定します。薄い部分から厚い部分へと流れると、プラスチックは途中で止まり、毎回跡が残ってしまいます。
| 設計段階 | ベストプラクティス | 利点 |
|---|---|---|
| 部品DFM | Uniform wall thickness | 流れの滞りを解消する |
| 金型レイアウト | 最も厚い部分のゲート | 高圧を維持する |
| 換気計画 | 流れ端の通気口 | 空気がプラスチックを塞ぐのを防ぎます |
成形流動シミュレーションは、流動痕の予測に役立ちますか?
プラスチックが金型にどのように充填されるかを推測するのは賭けのようなものだ。もし推測を間違えれば、金型を台無しにしてしまう。そこで、金型内部を観察できる技術を活用しよう。
はい、金型流動シミュレーションソフトウェアは、高い精度で流動痕を予測します。このソフトウェアは射出成形プロセスのデジタルモデルを作成し、プラスチックの流速が低下する箇所、熱が失われる箇所、空気が閉じ込められる箇所を正確に表示します。これにより、エンジニアは金型設計を早期に修正することができます。
私たちは推測に頼ることを好みません。プラスチック射出成形プロセスをシミュレーションするために、高度なコンピュータソフトウェアを使用しています。これは当社のエンジニアリングチームにとって強力なツールです。
見えないものを見る
成形流動解析ソフトウェアは、プラスチックが部品に充填されていく様子をカラフルな動画で表示します。プラスチックの温度を毎秒確認できます。ソフトウェアがプラスチックの温度が下がりすぎている箇所を示した場合、そこにフローマークが発生することがわかります。コンピュータ画面上で修正することができます。
時間とお金を節約する
コンピュータシミュレーションを実行するには数時間かかります。実際の鋼製金型を再構築するには数週間かかり、費用も高額になります。当社ではソフトウェアを使用して、さまざまなゲートサイズや冷却チャネルのレイアウトをテストしています。まずコンピュータ上で最適な設定を見つけることで、実際の金型が初日から完璧に機能するようにしています。
| シミュレーション出力 | 表示内容 | どのように役立つか |
|---|---|---|
| 気温マップ | カビの中の低温部分 | 冷却チャネルを移動 |
| 速度ベクトル | プラスチックの流れの速度 | 躊躇する箇所を修正する |
| エアトラップの位置 | 空気が滞留する場所 | 正確な場所に通気口を追加する |
フローマークを修正しようとする際によくある間違いは何ですか?
工場現場でパニックに陥ると、誤った判断につながります。一度に5つの設定を変更しようとすれば、混乱してしまうでしょう。こうしたよくある落とし穴を避けましょう。
最もよくある間違いは、フローマークを噴射痕やウェルドラインと誤診することです。また、機械設定を同時に変更しすぎることも間違いの一つです。オペレーターは射出圧力を上げすぎてしまい、金型温度が低いといった根本的な問題を解決する代わりに、バリが発生する原因となることがよくあります。
私はこれまで、多くの新人技術者が状況をさらに悪化させるのを見てきました。彼らは作業を急ぎすぎ、射出成形の基本ルールを無視してしまうのです。
一度に一つずつ変化を起こしていく
速度、圧力、温度を一度にすべて変更してはいけません。部品の状態が良くなったとしても、どの変更が実際に改善につながったのか分からなくなってしまいます。私はいつも設定を1つだけ変更し、しばらく待ちます。5つの部品を加工し、結果を確認します。この根気強い方法が常に最善です。
プレッシャーの罠
プラスチックが金型にうまく充填されない場合、射出圧力を上げるのが一般的です。高圧をかけることでプラスチックは金型に押し込まれますが、同時に金型の微細な隙間にも入り込み、バリと呼ばれる新たな欠陥が生じます。高圧で無理やり押し込むのではなく、まずは温度と速度を適切に調整する必要があります。
| 悪い習慣 | なぜそれが悪いのか | より良いアプローチ |
|---|---|---|
| 誤診 | あなたは間違ったものを直している | 欠陥の違いを学ぶ |
| 複数の変更 | データに埋もれてしまう | 一度に1つの設定を変更してください |
| 圧力を最大にする | カビによる損傷やフラッシュを引き起こす | 熱と速度プロファイルを修正する |
射出成形におけるフローマークに関するよくある質問は何ですか?
この厄介な波線について、まだ疑問をお持ちですか?ご安心ください。お客様からよく寄せられるご質問にお答えします。
お客様から、フローマークが部品の強度を低下させるのかというご質問をよくいただきます。はい、フローマークは内部応力を発生させる可能性があります。また、すべてのプラスチックにフローマークが発生するのかというご質問もよくいただきます。PCやABSのような高粘度プラスチックは、PPやPEのような流動性の低いプラスチックよりもフローマークが発生しやすい傾向があります。
私たちはパートナー企業と知識を共有することを重視しています。ここでは、お客様から毎週寄せられる質問に対する簡単な回答をご紹介します。
フローマークは単なる見た目の問題なのでしょうか?
いいえ。見た目が悪いだけでなく、プラスチックが完全に溶融しなかったことを意味します。単純なおもちゃを作る場合は、フローマークがあっても問題ないかもしれません。しかし、大きな力が加わる自動車部品を作る場合は、フローマークは弱点となり、破損の原因となる可能性があります。
型を磨いて直せますか?
金型を研磨すると鋼材が光沢を帯びますが、プラスチックの流れは改善されません。実際、高度に研磨された金型は、流れ跡をより目立たせてしまいます。鋼材を磨くだけでなく、製造工程そのものを改善する必要があります。流れを改善することこそが、唯一の真の解決策です。
| よくある質問 | 簡潔な回答 | 詳細な理由 |
|---|---|---|
| 部品を弱体化させるのか? | はい、時々 | 不均一な冷却は内部応力を生じさせる |
| プラスチックの種類は重要ですか? | はい、とても | 硬いプラスチックは傷がつきやすい |
| 磨けば直るかな? | いいえ、決して | それは欠点を際立たせるだけだ |
欠陥のない表面仕上げを実現するための最良の方法とは?
見栄えの悪い部品を生産すると、企業の評判を損ないます。完璧な品質を実現するには、信頼できるシステムが必要です。ここでは、完璧な表面仕上げを実現するための最適なルールを見ていきましょう。
欠陥のない表面仕上げを実現するには、溶融温度と金型温度を安定に保つことが重要です。溶融先端を制御するために、多段階射出速度プロファイルを使用してください。原材料が完全に乾燥していることを確認してください。金型鋼を切断する前に必ず工程を確認するなど、常に体系的なトラブルシューティング手順に従ってください。
Ideal Proでは、優れた品質と迅速な納期を実現しています。これは、すべてのプロジェクトにおいて厳格なルールを遵守することで可能になります。私たちは決して手抜きをしません。
一貫した設定が鍵となる
設定が毎日変わると、完璧な表面は得られません。当社では、金型ごとに正確な水温、バレル加熱、速度プロファイルを記録しています。作業を行うたびに、この設定を正確に使用します。表面欠陥の解決策をさらに詳しく知りたい場合は、当社のガイドをご覧ください。 射出成形における表面欠陥:根本原因と実践的な解決策.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean