 日本語



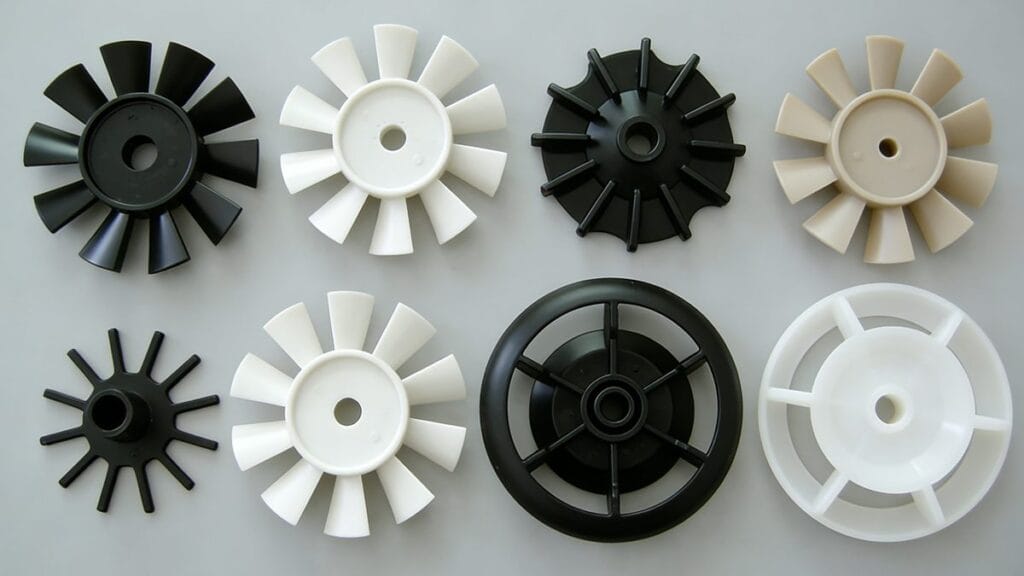
銀色の筋しばしば次のように呼ばれる スプレッドマーク 射出成形において最も一般的な表面欠陥の一つである「マテリアルフラワー」は、業界では「素材の花」とも呼ばれています。これらの欠陥は、プラスチック部品の美観を損なうだけでなく、構造的完全性に影響を与える可能性のある製造工程上の根本的な問題を示している場合もあります。
あなたが対処しているのが 劣化の筋[^1] or moisture-induced splay, understanding the root cause is the first step toward a solution. This guide breaks down the causes and provides actionable improvement methods across equipment, mold design, processing parameters, raw materials, and part design.
根本原因の理解:揮発性物質とガス
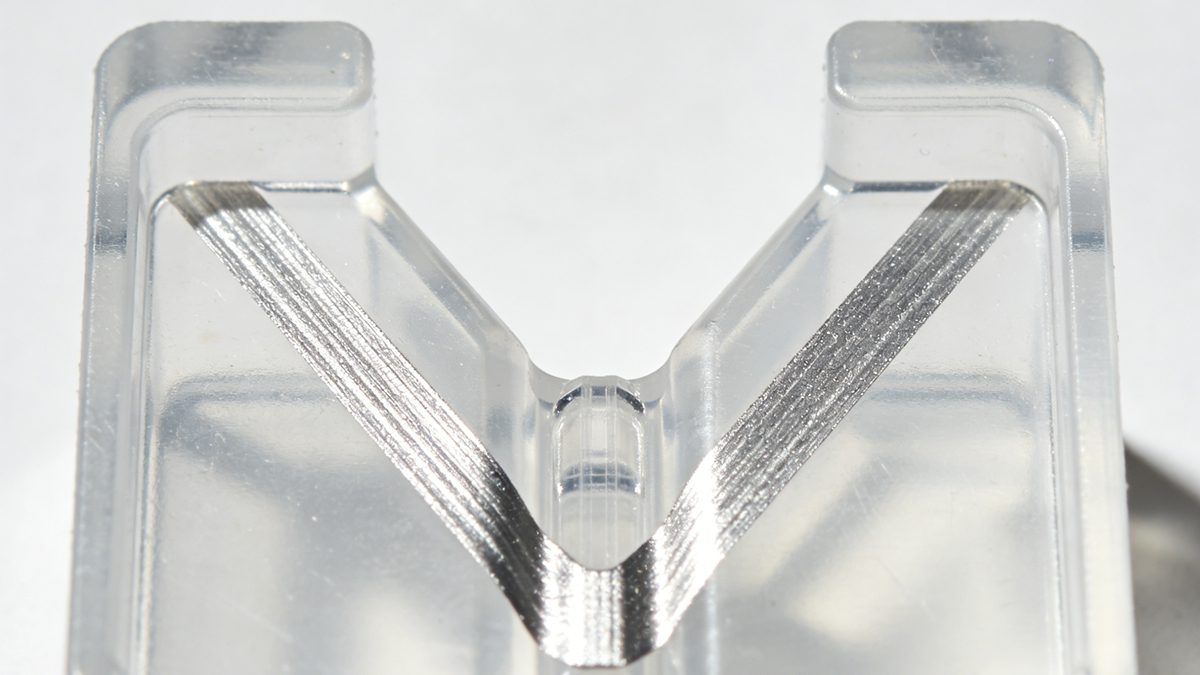
根本的に、銀の筋模様はすべて、溶融流の先端から噴出される揮発性物質によって引き起こされる。
- 劣化の筋: 熱可塑性プラスチックが熱によって部分的に劣化すると発生します。ガス分解により微細な気泡が形成され、表面に痕跡が残ります。 「V」字型先端がゲートの中心から離れる方向を向いている。
- 水分による筋状の跡: 原料中の過剰な水分含有量が原因です。水が蒸発すると、表面で破裂する気泡が発生します。これは、吸湿性樹脂で特によく見られます。 ポリアミド(PA/ナイロン) そして ポリカーボネート(PC). If these gases cannot be fully exhausted, they form visible splay marks.
充填工程において、ガスの混入により、表面に筋状の模様や微細な気泡が生じたり、厚肉部に空隙が発生したりする。これらのガスは、水分、揮発性物質、過剰な潤滑剤、高温による熱劣化、または換気不良などが原因で発生する。
機器関連ソリューション
場合によっては、マシン自体に問題があることがあります。以下のハードウェアの状態を確認してください。
- ノズル径: ノズル穴が小さすぎると、過剰なせん断熱が発生する可能性がある。
- よだれか糸状分泌物か: ノズルから材料が垂れたり、糸状に伸びたりするのは、温度または圧力に問題があることを示しています。
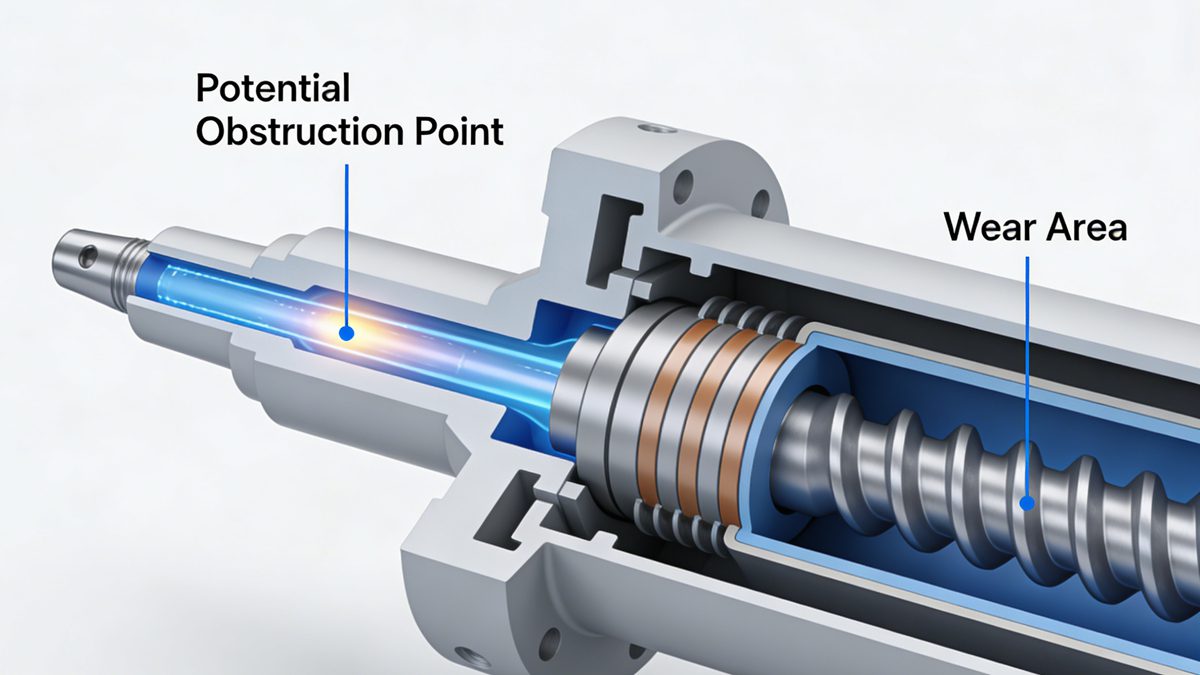
- 障害物: バレルやノズルに障害物があると、高速流時に摩擦熱が発生し、材料の分解につながる可能性がある。
金型設計の改良
金型の設計上の欠陥は、空気の閉じ込めや流れの不均一を引き起こし、スプレッドマークの原因となることが多い。
- ゲート設計: ゲートの位置が不適切であったり、ゲートが小さすぎたり、マルチゲート部品においてゲートの配置が非対称であったりすると、流れの連続性が損なわれる可能性があります。
- ランナーシステム: 幅が狭すぎるランナーは流れを阻害する。
- 冷却システム[^2]: 不適切な冷却レイアウトは、金型温度に大きな差を生じさせ、溶融金属の流れに影響を与える。
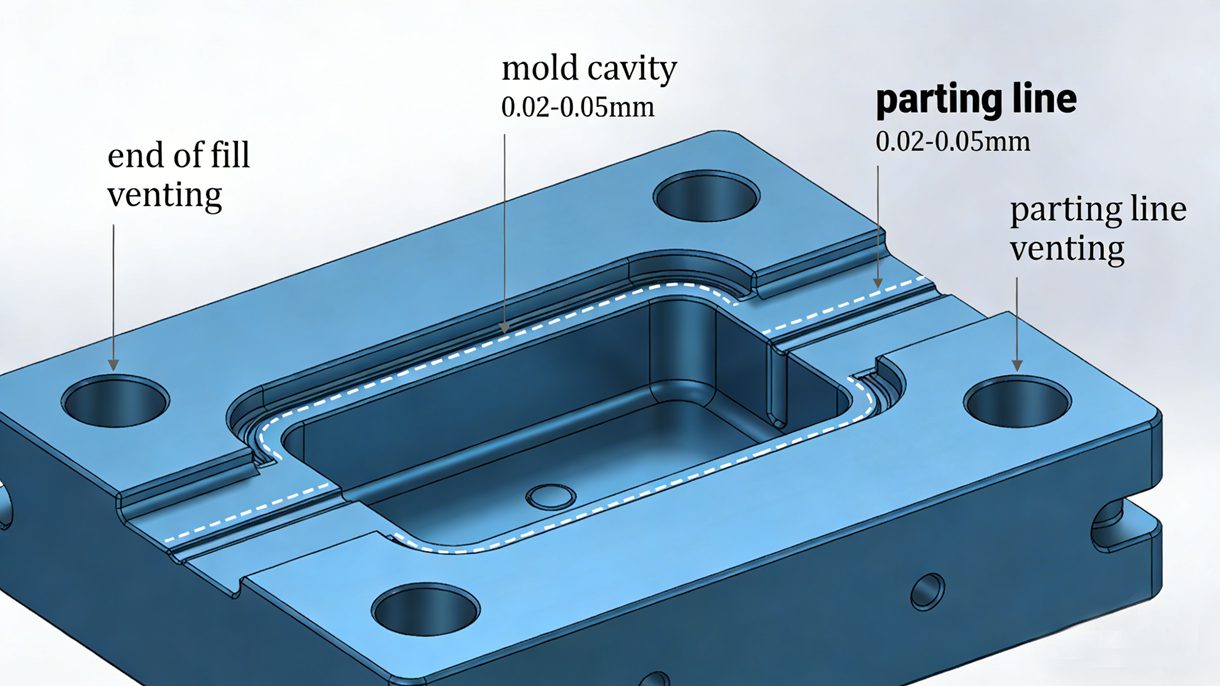
- 不満を吐き出す問題: これは非常に重要です。パーティングラインに必要な通気路がない、通気口が詰まっている、または通気口の位置が悪いと、プラスチックが内部に入り込む際に空気が排出されません。通気を促進するために、インサートやエジェクタピンの周囲に隙間があることを確認してください。
- 表面仕上げ: 金型表面の粗さが粗いと摩擦抵抗が増加し、局所的な高温箇所が発生してプラスチックが分解する。
プロセスパラメータの最適化
射出成形プロセスを調整することは、銀色の筋を軽減する最も迅速な方法であることが多い。
温度管理
- 過熱: 樽の温度が高すぎると分解の原因となります。樽の温度を区画ごとに下げてください。
- 給餌ゾーン: 供給ゾーンの温度が高すぎると、プラスチックが早期に溶けてしまい、スクリューの羽根に詰まってしまい、ホッパーから逃げられない空気が閉じ込められてしまう。
噴射速度と圧力
- 速度の問題:
- 速すぎる: 高いせん断力によって溶融物が分解され、分解ガスが発生する。
- 遅すぎる: 空洞を適時に充填できないため、表面密度が不十分になり、銀色の筋が生じる。
- 多段階注入戦略: 最適化されたプロファイルを使用する:
- 中速 ランナーを満たす。
- 低速 ゲートエリアを埋め尽くす。
- 高速 主空洞充填材用。
- 低圧/低速 部品を梱包する。 これにより、各段階でガスが放出される。
その他のパラメータ
- ショットサイズとクッション: ショットサイズが不十分であったり、クッションバッファーが大きすぎたりすると、流量と圧力に影響が出ます。
- 背圧[^3] & Screw Speed: 背圧が低すぎたり、ネジの回転速度が速すぎたりすると、ネジが速く後退しすぎて、空気が銃身の前方に向かって押し出されてしまう。
- 可塑化: 可塑化が不十分だと、溶け残った粒子が残ります。これらは次のように現れます。 雲母のような黒い斑点 表面上。透過光の下では、これらの領域は透明度が低い。
- 修理: バレル温度を上げる、サイクル時間を延長する、内部加熱ノズルを使用する、コールドスラグウェルを拡大する、またはランナーを長くするなどの方法があります。可塑化を向上させるために、L/D比の大きいスクリューを備えた射出成形機の使用も検討してください。
原材料管理
樹脂の品質と準備は非常に重要です。
- 汚染: 異なる種類のプラスチックを混ぜたり、顆粒中に過剰な粉末が含まれていると、空気が閉じ込められてしまいます。汚染物質や有害な破片も分解を促進する可能性があります。
- 再生材の使用方法: 再生材は微細孔に空気を多く含んだ緩い構造をしています。再生材の使用は制限してください。再生材と新規材料の比率は一般的に 20%未満.
- 添加物: 過剰または十分に混合されていない液体添加剤(例えば、染色用ホワイトオイル、シリコーン潤滑剤、DBP可塑剤、安定剤、帯電防止剤など)は蓄積して筋状の跡を残すことがあります。
- 乾燥は非常に重要です。 多くのプラスチックは、大気中の水分を吸収する。
- アクション: ホッパー式乾燥機を使用して材料を完全に乾燥させてください。ナイロンやポリカーボネートなどの吸湿性材料は、厳格な乾燥手順が必要です。
- 温度感度: 一部のグレードは、高温や長時間の滞留に耐えられず、特に微量の水分はひび割れを促進する可能性がある。
- ヒント デリケートな材料の場合は、ステアリン酸またはその塩などの外部潤滑剤(材料10kgあたり約50g)を添加して、加工温度を下げることを検討してください。
部品設計上の考慮事項
欠陥の原因は、製品設計そのものにある場合もある。
- 壁の厚さ: 壁が過度に厚いと、表面と中心部で冷却速度に差が生じ、内部応力やスプレッド現象が発生する可能性がある。
- フローパス: 金型製造においては、メインランナー、サブランナー、およびゲートが、特定の肉厚と材料の流れの要件に対応できるよう、適切なサイズになっていることを確認してください。
結論
銀色の筋を取り除くには体系的なアプローチが必要です。まず、 材料の乾燥湿気が最も一般的な原因です。次に、 愚痴をこぼす そして 温度プロファイル. By methodically checking equipment, mold design, process parameters, and raw materials, you can significantly reduce defect rates and improve the quality of your injection molded parts.
[^1]: Learn about degradation streaks to prevent defects in your molded products. [^2]: Learn about cooling systems to enhance the quality of your injection molded products. [^3]: Learn about back pressure to optimize your injection molding process.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean