 Nederlands



Zilveren strepen, vaak aangeduid als spreidtekens or "material flowers" in the industry, are one of the most common surface defects in injection molding. These defects not only compromise the aesthetic appeal of plastic parts but can also indicate underlying issues in the manufacturing process that may affect structural integrity.
Of u nu te maken heeft met afbraakstrepen[^1] or moisture-induced splay, understanding the root cause is the first step toward a solution. This guide breaks down the causes and provides actionable improvement methods across equipment, mold design, processing parameters, raw materials, and part design.
Inzicht in de onderliggende oorzaken: vluchtige stoffen en gassen
In wezen worden alle zilverkleurige strepen veroorzaakt door vluchtige stoffen die aan de voorzijde van de smeltstroom worden uitgestoten.
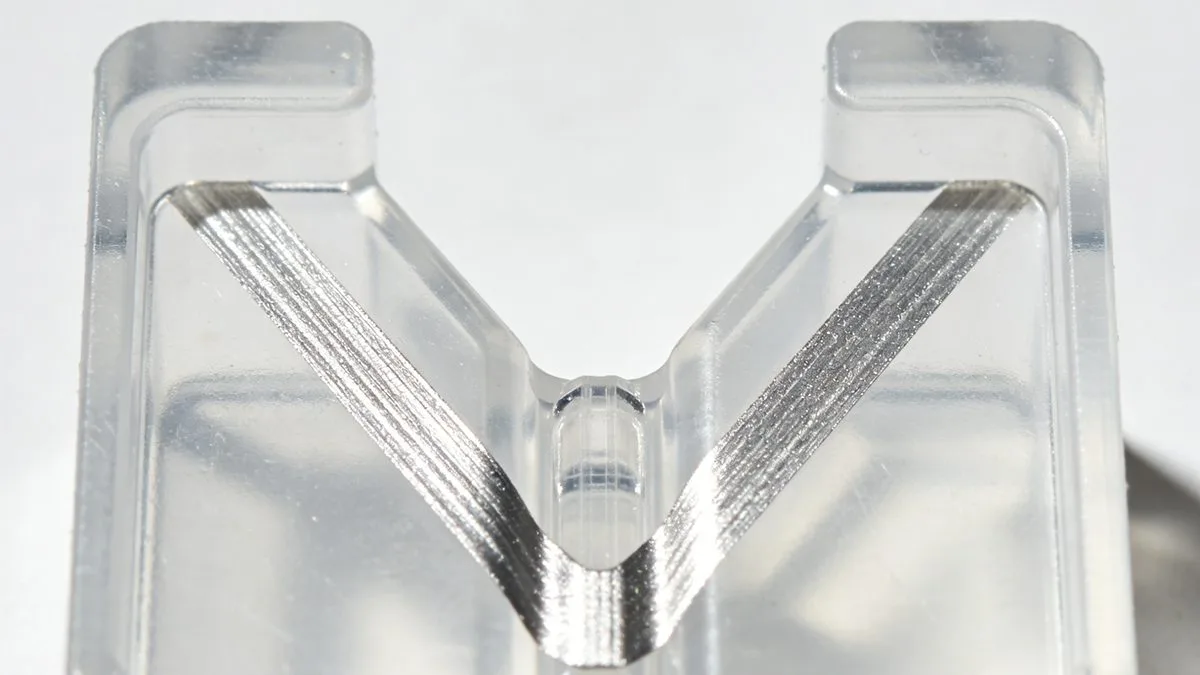
- Achteruitgangstrends: Dit treedt op wanneer thermoplastische kunststoffen door hitte gedeeltelijk worden afgebroken. Door gasvorming ontstaan er minuscule belletjes die sporen achterlaten op het oppervlak, die doorgaans gerangschikt zijn in een "V" shape, waarbij de (punt) van het midden van de poort af is gericht.
- Vochtstrepen: Veroorzaakt door een te hoog vochtgehalte in de grondstof. Wanneer water verdampt, ontstaan er belletjes die aan het oppervlak barsten. Dit komt met name vaak voor bij hygroscopische harsen zoals Polyamide (PA/nylon) en Polycarbonaat (PC). Indien deze gassen niet volledig kunnen worden afgevoerd, vormen zij zichtbare spuitvlekken.
Tijdens het vulproces leidt gasinterferentie tot strepen, microbellen aan het oppervlak of holtes in dikke wanden. Deze gassen zijn afkomstig van vocht, vluchtige stoffen, een overmaat aan smeermiddelen, thermische afbraak als gevolg van hoge temperaturen of onvoldoende ontluchting.
Oplossingen op het gebied van apparatuur
Soms ligt de oorzaak bij de machine zelf. Controleer de volgende hardware-aspecten:
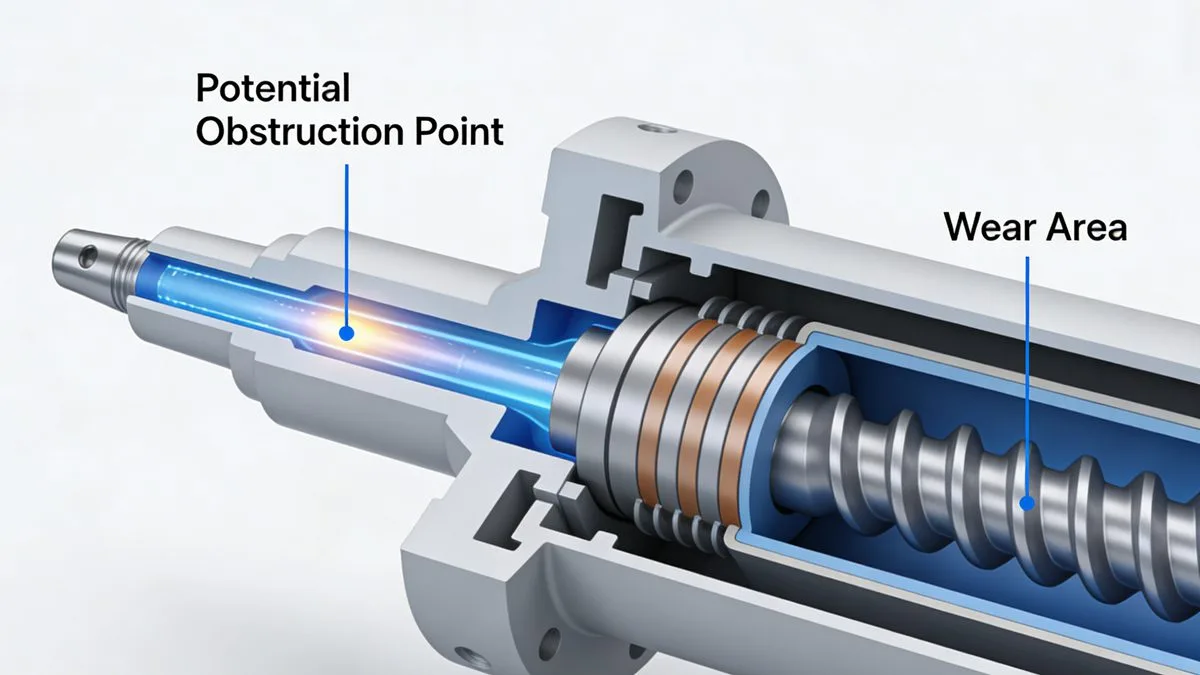
- Diameter van de spuitmond: Een te klein spuitmondgat kan overmatige schuifwarmte veroorzaken.
- Kwijlen of draden trekken: Als er materiaal uit het mondstuk druipt of in slierten uitloopt, duidt dit op problemen met de temperatuur of de druk.
- Belemmeringen: Eventuele obstructies in de cilinder of het mondstuk kunnen bij hoge stroomsnelheden wrijvingswarmte veroorzaken, wat kan leiden tot afbraak van het materiaal.
Verbeteringen aan het matrijsontwerp
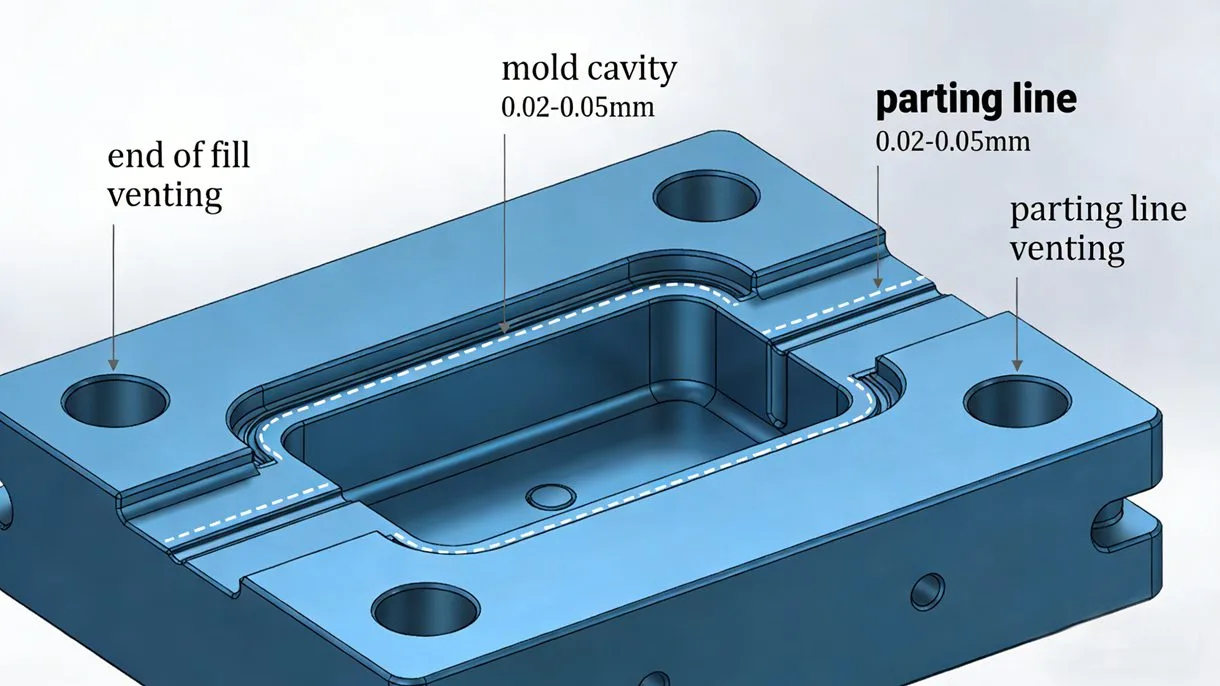
Ontwerpfouten in de matrijs zorgen er vaak voor dat er lucht wordt ingesloten of dat de stroming ongelijkmatig verloopt, wat leidt tot uitlopers.
- Ontwerp van de poort: Een ongunstige plaatsing van de poorten, te kleine poorten of een asymmetrische opstelling van de poorten in onderdelen met meerdere poorten kunnen de continuïteit van de stroming verstoren.
- Loopsysteem: Te (smalle) geleiders beperken de doorstroming.
- Koelsysteem[^2]: Een ondoordachte koelopstelling leidt tot aanzienlijke temperatuurverschillen in de matrijs, wat van invloed is op de stroming van de smelt.
- Problemen met de ventilatie: Dit is van cruciaal belang. Het ontbreken van de nodige ontluchtingskanalen langs de scheidingslijn, verstopte ontluchtingsopeningen of onjuist geplaatste ontluchtingsopeningen verhinderen dat lucht kan ontsnappen wanneer de kunststof wordt ingespoten. Zorg ervoor dat er openingen zijn rondom inzetstukken of uitwerppinnen om de ontluchting te bevorderen.
- Oppervlakteafwerking: Een slechte oppervlakteruwheid van de matrijs verhoogt de wrijvingsweerstand, waardoor lokale oververhittingspunten ontstaan die de kunststof afbreken.
Optimalisatie van procesparameters
Het aanpassen van het spuitgietproces is vaak de snelste manier om zilveren strepen te verminderen.
Temperatuurregeling
- Oververhitting: Een te hoge temperatuur in de cilinder leidt tot ontbinding. Verlaag de temperatuur in de cilinder segment voor segment.
- Feed Zone: Als de toevoerzone te heet is, smelt het kunststof voortijdig, waardoor de schroefgangen vollopen en lucht wordt ingesloten die niet via de trechter kan ontsnappen.
Injectiesnelheid en -druk
- Problemen met de snelheid:
- Te snel: Door hoge schuifkrachten wordt de smelt afgebroken, waardoor afbraakgassen ontstaan.
- Te traag: De holte wordt niet tijdig opgevuld, wat leidt tot een onvoldoende oppervlaktedichtheid en zilveren strepen.
- Injectiestrategie in meerdere fasen: Gebruik een geoptimaliseerd profiel:
- Gemiddelde snelheid om de glijbaan te vullen.
- Lage snelheid om de tribune te vullen.
- Hoge snelheid voor de vulling van de hoofdholte.
- Lage druk/lage snelheid om het onderdeel in te pakken. Hierdoor kunnen gassen in elke fase ontsnappen.
Overige parameters
- Afmetingen van de bal en het kussen: Een onvoldoende grote spuitvolume of een te grote kussenbuffer beïnvloedt de doorstroming en de druk.
- Tegendruk[^3] & Screw Speed: Een te lage tegendruk of een te hoog toerental van de schroef zorgt ervoor dat de schroef te snel terugtrekt, waardoor lucht naar de voorkant van de cilinder wordt geduwd.
- Plastificering: Bij onvoldoende plastificering blijven er ongesmolten deeltjes achter. Deze komen tot uiting als mica-achtige donkere vlekken aan het oppervlak. Bij doorvallend licht vertonen deze gebieden een geringe doorzichtigheid.
- Oplossing: Verhoog de cilinder temperatuur, verleng de cyclustijd, gebruik intern verwarmde spuitmonden, vergroot de koude-slug-ruimte of verleng het inlaatkanaal. Overweeg het gebruik van een spuitgietmachine met een schroef met een grotere L/D-verhouding voor een betere plastificatie.
Grondstoffenbeheer
De kwaliteit en de bereiding van uw hars zijn van het grootste belang.
- Verontreiniging: Het mengen van verschillende soorten kunststof of een te hoog poedergehalte in de korrels zorgt ervoor dat er lucht wordt ingesloten. Verontreinigingen of schadelijke deeltjes kunnen eveneens afbraak veroorzaken.
- Gebruik van gemalen materiaal: Herschikt materiaal heeft een losse structuur met een hoog luchtgehalte in de microporiën. Beperk het gebruik van herschikt materiaal; de verhouding tussen herschikt materiaal en nieuw materiaal dient in het algemeen minder dan 20%.
- Toevoegingen: Overmatige hoeveelheden of onvoldoende gemengde vloeibare additieven (bijvoorbeeld witte olie voor het verven, siliconen-smeermiddelen, DBP-weekmakers, stabilisatoren, antistatische middelen) kunnen zich ophopen en strepen vormen.
- Het drogen is van cruciaal belang: Veel kunststoffen nemen vocht uit de lucht op.
- Actie: Droog de materialen grondig met behulp van een trechtdroger. Hygroscopische materialen zoals nylon en PC vereisen strikte droogprotocollen.
- Thermische gevoeligheid: Sommige materiaalsoorten zijn niet bestand tegen hoge temperaturen of lange verblijftijden, met name in combinatie met sporen van vocht, die het ontstaan van scheuren kunnen versnellen.
- Tip: Overweeg bij gevoelige materialen om externe smeermiddelen toe te voegen, zoals stearinezuur of zouten daarvan (ongeveer 50 g per 10 kg materiaal), om de verwerkingstemperaturen te verlagen.
Overwegingen bij het ontwerpen van onderdelen
Soms is het defect te wijten aan het ontwerp van het product zelf.
- Wanddikte: Te dikke wanden zorgen voor verschillende afkoelsnelheden tussen het oppervlak en de kern, wat leidt tot interne spanningen en mogelijk uitbarsten.
- Stromingspad: Zorg er bij de matrijsfabricage voor dat de hoofdkanaal, de nevenkanalen en de ingoten de juiste afmetingen hebben om te voldoen aan de specifieke eisen ten aanzien van wanddikte en materiaalstroom.
Conclusie
Het verwijderen van zilveren strepen vereist een systematische aanpak. Begin met het controleren van het drogen van materiaal, aangezien vocht de meest voorkomende oorzaak is. Controleer vervolgens uw ontluchten en temperatuurprofielen. Door apparatuur, matrijsontwerp, procesparameters en grondstoffen systematisch te controleren, kunt u het aantal defecten aanzienlijk verminderen en de kwaliteit van uw spuitgietonderdelen verbeteren.
[^1]: Learn about degradation streaks to prevent defects in your molded products. [^2]: Learn about cooling systems to enhance the quality of your injection molded products. [^3]: Learn about back pressure to optimize your injection molding process.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean