 Nederlands



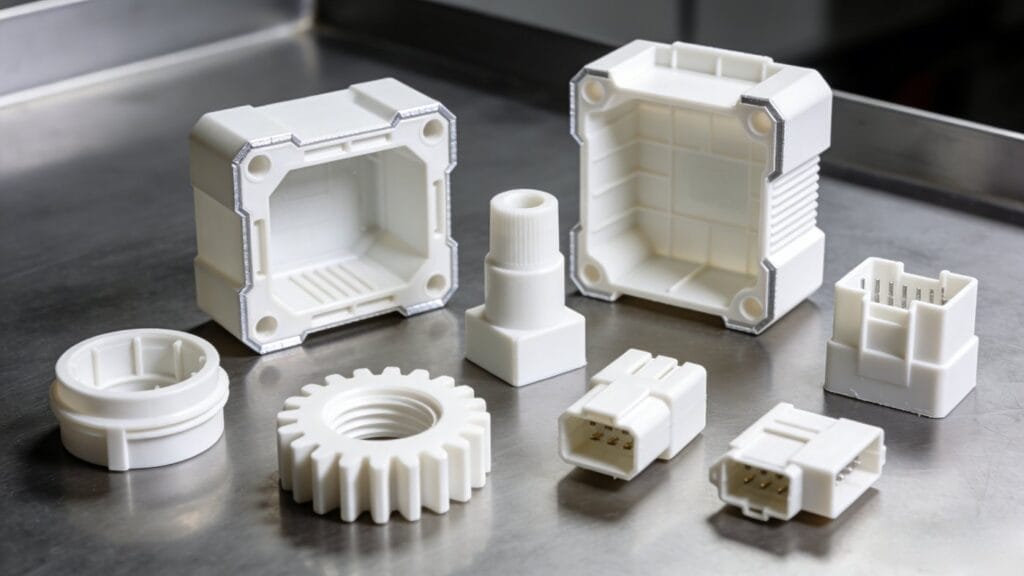
Het spuitgietproces is essentieel om productienormen van hoge kwaliteit te bereiken. Naarmate de eisen toenemen en de technologie voortschrijdt, wordt het van cruciaal belang om de procesparameters te begrijpen en te optimaliseren.
To ensure high-quality production, it’s critical to optimize injection molding process parameters. Key factors such as machine specifications, clamping force, and temperature settings all play a vital role in the final product's quality.
The injection molding process is complex, and getting it right can make all the difference in product quality. If you overlook any parameters, it might lead to defects, inefficiencies, and increased costs. Let’s dive deeper into the key aspects of the injection molding process to understand how they can be optimized for better results.
Specificaties spuitgietmachine selecteren?
Het kiezen van de juiste spuitgietmachine is de eerste stap in het productieproces. Er moet zorgvuldig worden gekeken naar de staat van de matrijs en de vereisten voor het product.
Bij het kiezen van een spuitgietmachine moet u rekening houden met de grootte van de matrijs, het gewicht van het onderdeel, de vereiste klemkracht en het injectievolume. Dit zorgt ervoor dat de machine een verscheidenheid aan matrijzen effectief kan verwerken.
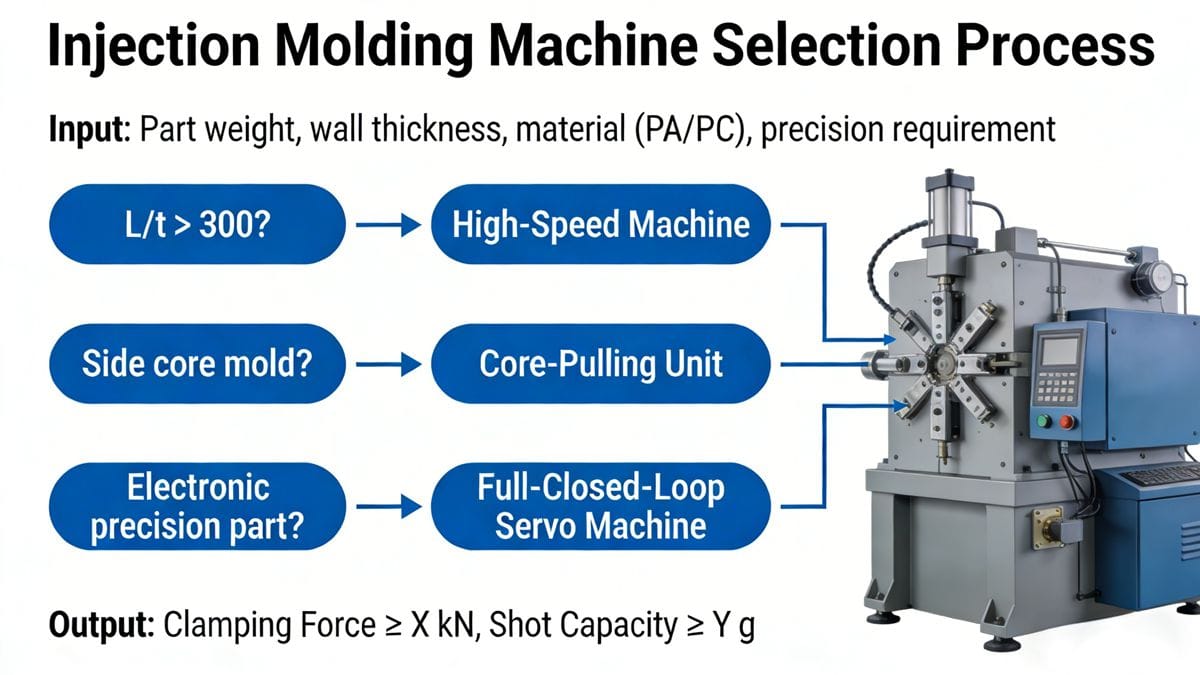
Om een weloverwogen keuze te maken, moet u de specificaties van de machinefabrikanten evalueren. Dit houdt ook in dat u moet weten of u speciale configuraties nodig hebt. Als u bijvoorbeeld materialen zoals PA of PC produceert, moet u een speciale schroef gebruiken. Als uw matrijs specifieke kenmerken heeft, zoals een kerntrekfunctie of draadverwijdering, zijn er mogelijk extra apparaten nodig.
In sommige gevallen hebt u machines met speciale functies nodig, zoals injectie met hoge snelheid voor dunwandige producten of volledig gesloten regelkringen voor elektronische precisieonderdelen. Daarom is het essentieel om uw machinekeuze af te stemmen op de kwaliteitseisen van het product om een soepele werking te garanderen.
Klemkracht instellen?
Het instellen van de juiste klemkracht is cruciaal voor de productkwaliteit. De theoretische berekening van de klemkracht kan als volgt worden uitgedrukt:
Fcm >= K × Pavg × Aproduct × 10
Waar:
- Fcm is de klemkracht (KN)
- K is de veiligheidsfactor (meestal 1-1,2)
- Pavg is de gemiddelde holtedruk (MPa)
- Aproduct is the maximum projected area of the product on the mold parting surface (cm²)
De klemkracht moet laag genoeg worden ingesteld om kwaliteit te garanderen, maar hoog genoeg om te voorkomen dat de matrijs tijdens het injecteren opengaat. Aanpassingen zijn nodig op basis van thermische uitzetting tijdens de productie.

In praktische scenario's laat ik vaak een marge van 0,1 tot 0,2 mm in de instelling van de klemkracht. Dit zorgt ervoor dat de kwaliteit van het product behouden blijft zonder onnodige slijtage aan de machine. Het principe is duidelijk: gebruik de laagste klemkracht die nodig is om de productkwaliteit te garanderen.
Belangrijke procesparameterinstellingen?
Temperatuurregeling is van vitaal belang voor het produceren van spuitgietonderdelen van hoge kwaliteit. De temperatuurinstellingen voor het vat en de matrijs moeten geschikt zijn voor het specifieke kunststofmateriaal dat gebruikt wordt.
The barrel temperature should typically be set 10°C to 30°C above the plastic's melting point. This ensures that the material can flow smoothly into the mold.
Voor de matrijstemperatuur raad ik aan om tijdens de productie een waterkoelsysteem te gebruiken. Als precisie en oppervlaktekwaliteit echter van het grootste belang zijn, kan een temperatuurregeling nodig zijn voor een nauwkeuriger temperatuurbeheer.
Andere essentiële parameters zijn injectietijd, wachttijd en koeltijd. Deze moeten worden aangepast op basis van factoren zoals productdikte en materiaaleigenschappen. Het is cruciaal om te lange injectietijden te vermijden, want die kunnen leiden tot slijtage en hogere energiekosten.
Mijn ervaring is dat een goede balans tussen deze parameters de sleutel is tot het gewenste resultaat zonder aan kwaliteit in te boeten.
Andere kritieke parameters?
Naast de hoofdinstellingen zijn verschillende andere parameters een integraal onderdeel van het spuitgietproces. Factoren zoals tegendruk, schroefsnelheid en verschillende actieparameters moeten ook zorgvuldig worden ingesteld.
Het negeren van deze parameters kan leiden tot defecten en inconsistenties in het eindproduct. Tegendruk kan bijvoorbeeld de smeltconsistentie beïnvloeden en de schroefsnelheid kan de injectiecyclustijd beïnvloeden.
To illustrate how these parameters interact, let’s consider a practical example: producing nylon cable ties.
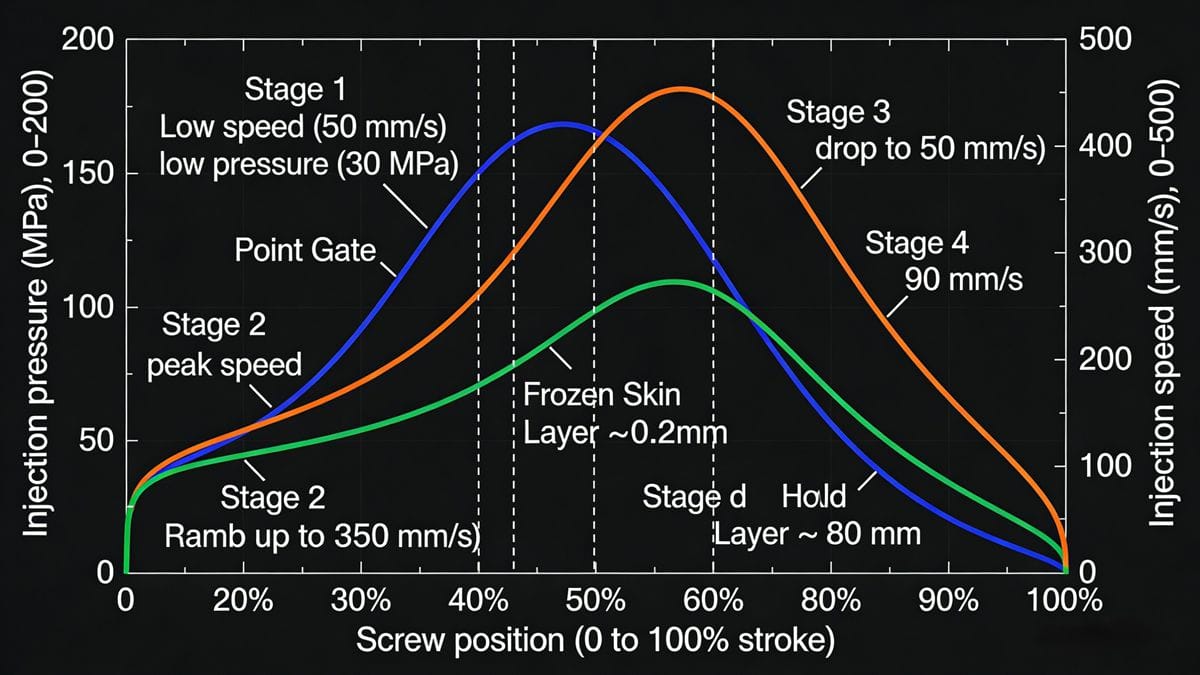
- Stromingslengte en -dikte: Gezien de lange stroomlengte van het product (L/t-verhouding van 511) is injectie met hoge snelheid geschikt.
- Type poort: Bij een puntpoortontwerp is een hogere injectiedruk nodig om de stromingsweerstand te overwinnen.
- Materiaalstroom: De smelttemperatuur moet de vloeibaarheid van het materiaal garanderen.
When you set parameters, approach them systematically. Start with pressure adjustments, followed by speed, and finally, temperature. It’s essential to document changes accurately to control the product quality consistently.
Conclusie
Het optimaliseren van de spuitgietparameters is van cruciaal belang voor een productie van hoge kwaliteit. Juiste instellingen leiden tot betere producten en efficiëntere processen.
Over de auteur

Alex Yu
Ideal Pro Manufacturing
Alex is medeoprichter van Ideal Pro, maar wanneer hij niet toezicht houdt op belangrijke projecten of leiding geeft aan het technische team, is hij waarschijnlijk bezig met een lange fietstocht, op zoek naar de beste koffie van de stad, of bezig met het plannen van zijn volgende reisavontuur. Met meer dan 20 jaar ervaring op het gebied van internationale handel en projectmanagement heeft hij het allemaal al meegemaakt: strakke deadlines, lastige technische vraagstukken en alles daartussenin. Hij is ervan overtuigd dat uitstekend werk voortkomt uit een uitgeruste geest en een goede kop koffie, en hij brengt diezelfde nieuwsgierigheid en oog voor detail mee in elk project dat hij aanneemt. Als hij niet op kantoor is, bevindt hij zich meestal ergens in de buitenlucht, waar hij nieuwe plekken verkent en verhalen verzamelt om te delen.




 English
 French
 Dutch
 German
 Japanese
 Korean