 日本語



POMは約2%縮小する。 どの見積書にもその数値が記載されており、その数値が寸法に関する議論の出発点となります。デルリングレードの未充填コポリマーは、金型収縮率が約1.7~2.2%ですが、同じサプライヤーのテストデータによると、ガラス繊維強化グレードは流れに沿って0.4%、流れに垂直な方向に1.2%収縮し、強化グレードは0.8/1.1%となっています。これらはスプレッドシート上の小数ではありません。100 mmのベアリングボスでは、1.2%と2.0%の差は0.8 mmの鋼材に相当します。この記事では、ギアの穴が±0.02 mmに収まるかどうかを実際に決定するPOM収縮の要素、つまり3つの個別の収縮イベント、測定時間の落とし穴、ホットモールドのパラドックス、およびプロセスではなく金型で修正すべき点について説明します。
| 持ち運ぶ番号 | 値(一般的な公表窓数) |
|---|---|
| 未充填POM金型収縮 | ~1.7–2.2% |
| GF強化、流れに沿った方向と横方向 | ~0.4–1.0% vs ~1.2–1.4% |
| 推奨される最初の測定時計 | 24 h post-mold, 23 °C / 50% RH |
| 100 mm の使用可能な鋼材補正 | 0.2%の仮定誤差 = 0.2 mm |
収縮率は1つですか、それとも3つですか?
3つあり、それらは順番に起こります。
金型収縮 これは、冷却後の空洞鋼と自由部分との間の温度差であり、ASTM D955またはISO 294に従って測定されたデータシート上の数値です。 成形後の収縮 ドリフト現象はその後数日間で発生します。POMは急速に結晶化しますが、瞬時に結晶化するわけではなく、残りの結晶化と凍結応力の緩和によって、射出後も寸法が伸び続けます。その後ようやく部品が安定します。(水分による寸法変化はISO 294-4で別途追跡されます。POMの場合、その変化は小さいです。この素材はほとんど水を吸収しないため、設計者がナイロンよりもPOMを選ぶ理由の一つとなっています。)
実際には、POM部品は2時間後にベンチ上でCMMに合格し、1週間後に不合格になる可能性があり、どちらの測定値にも問題はありません。解決策は、より厳密な加工ではなく、鋼材を切断する前に、 次元が真となる時間: 寸法精度 POM の測定における当社のデフォルト設定は、図面に組み立て済みと記載されていない限り、自由状態で 23 °C、50% RH の 24 時間測定であり、レポートには測定時間を明記します。ASTM D955 では、まさに「成形後」が時間ではないため、24 時間および 48 時間後のチェックポイントが規定されています。
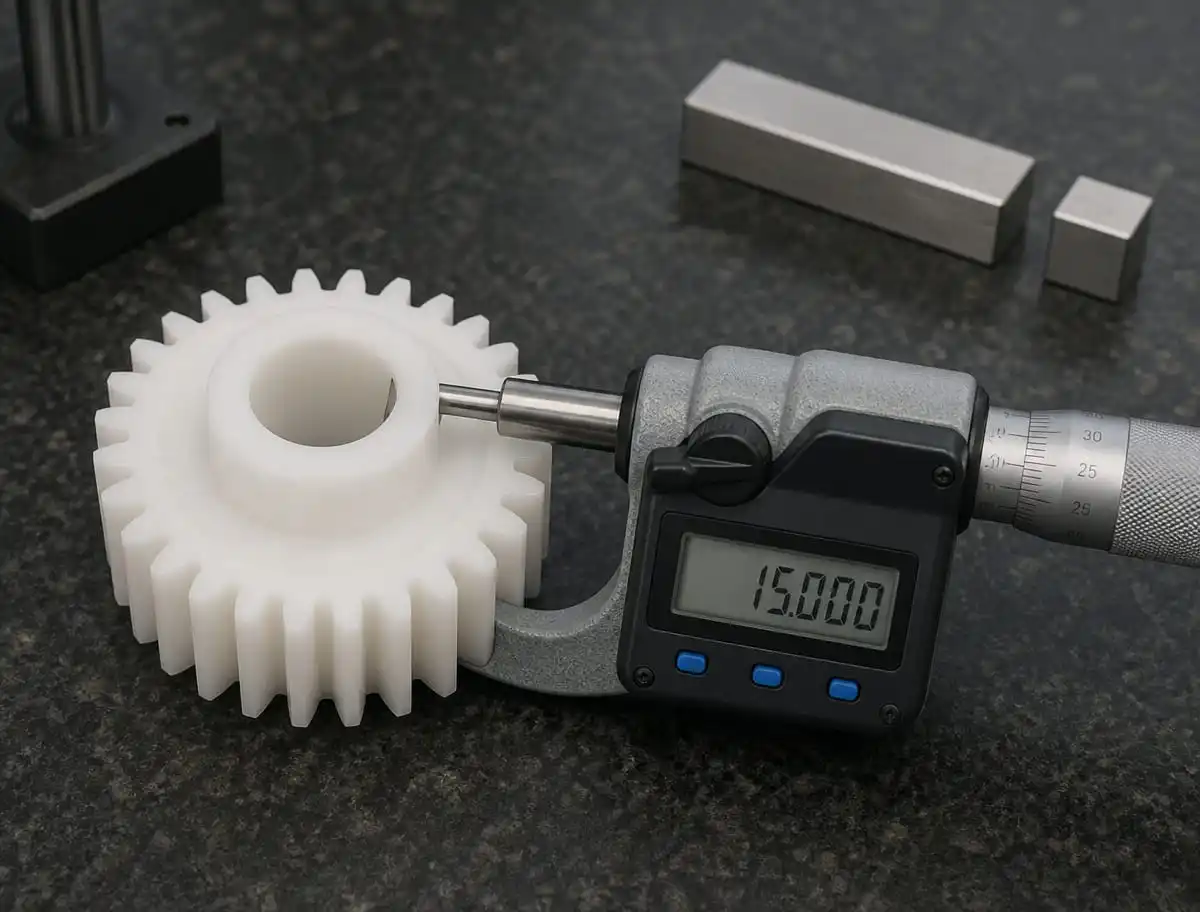
図1:合意された24時間時計に基づいて、機械ではなく花崗岩板上で穴の寸法を測定した。
なぜ高温で成形された型は、最初はより大きく収縮し、後になって収縮しにくくなるのでしょうか?
これは、安定したPOMプログラムと厄介なプログラムを分ける決定的な要素であり、最初は逆行しているように感じられる。
結晶化には温度での一定時間が必要です。金型を低温(例えば60~70℃)で運転すると、部品が早く凝固します。そのため、射出時に結晶の形成が完了していないため、 すぐに 寸法はモデルに近くなり、最初の記事では誰もが喜ぶ。しかし、未完成の結晶化は室温で数日間続き、閉じ込められた応力も消えるので、 後で ドリフト現象や、顧客の受入検査で「合格」と判定された部品が許容範囲外の状態で届くといった、時折発生する予期せぬ事態。
金型を高温(80~100℃、精密な設定ではサプライヤーの許容範囲で120℃近くまで上げる場合もある)で運転すると、部品はキャビティから取り出される前にほとんどの結晶化が完了します。最初の測定では収縮が大きくなりますが(鋼材の設計上、収縮は考慮する必要があります)、今日測定した部品は、来月出荷する部品とほぼ同じです。
寸法精度が重要なPOMの場合、当社はホットモールド方式を選択し、検証および生産を通して温度を±1℃以内に維持します。なぜなら、維持すべき変数は初回成形時の見栄えではなく、全体の寸法挙動だからです。加工業者が金型温度を下げることでPOMの寸法の過大さを「修正」すると申し出た場合、それは見せかけの成功であり、7日後の寸法がどうなるかを尋ねるべきです。
学年選択制は、その数値にどれくらい影響を与えるのか?
あらゆるプロセス調整項目よりも大きな違いがあります。デルリン社自身が公表しているISO 294試験値を見ると、あるサプライヤーの製品群だけでも、そのばらつきが明らかになります。
| 成績の種類(例) | 流れに沿って収縮する | 流れに沿って収縮する |
|---|---|---|
| 未充填ホモポリマー規格(500Pクラス) | ~2.0% | ~1.9% |
| GF強化、低充填 | ~1.0% | ~1.4% |
| GF強化、高充填(525GRクラス) | ~0.4% | ~1.2% |
| 強化型(100STクラス) | ~0.8% | ~1.1% |
行だけでなく列も読んでください。補強材は流れに沿った収縮を劇的に減らしますが、 ない 流れ方向の収縮を比例的にカットすると、異方性が増大します。これが、2 つの典型的な POM の故障モードの起源です。楕円形の真円でない穴 (ギア ハブは円であるべきですが、繊維の配向により楕円になります) と、ゲートの周りの対向する壁が異なる方向に収縮したために、調整後に角がカールする現象です。コポリマーとホモポリマーの違いは、人々が予想するほど収縮には影響しません。フィラーの充填量と流れの経路が、数値の形状を決定します。
成績選択後も、2つのプロセスレバーが依然として重要です。
- ゲートシールまで梱包します。 パックの終端に達する前にゲートが凍結してしまうような保持圧力は、永遠に追いかけなければならない無駄な収縮の原因となります。シール時間を一度確立し(圧力トレース、または重量対保持曲線)、それに基づいて保持範囲を設定してください。充填量が不足すると、収縮量とそのばらつきの両方が増加します。
- 壁の厚さ。 1.6 mmのウェブの隣にある3 mmのボスは、その2つの領域で収縮率が異なり、局所的な差がスナップフィットのゲージを超過するのに十分な大きさになる。収縮率について議論する前に、壁のバランスを取ること。
次元が制御する必要がある場合、ゲートはどこに配置すべきか?
図2:当社の金型工場にある加工センター。見積依頼時に決定された収縮代がここでキャビティ鋼材となるため、最初の切削を行う前に、形状ごとに修正方向を計画する必要があります。
POMの収縮は方向性を持つため、ゲートは単なる充填の便宜を図るためのものではなく、寸法を定めるためのツールとなります。繊維(存在する場合)は流れに沿って整列し、流れに沿った収縮を抑制します。ゲートの上流側と下流側に位置するボス面では、着地時の状態が異なります。ゲートの位置を変えると、圧力経路(遠角部での充填効率)、ウェルドラインマップ、そして流れに沿った収縮と横方向の収縮がどちらの重要な寸法に影響するかが変わります。
公差に敏感なPOM部品の金型を製作する前に、予測される流動場と同じ画面に臨界寸法マップを表示し、寸法ごとに1つの質問を行います。 この機能を決定する数値は、上記の評価表の「良い」列と「悪い」列のどちらから取得されたものですか? 30% GFグレードのクロスファイバー数によって±0.02 mmの穴径が規定される場合、解決策はゲートの移動であったり、T1で削る予定のコアピンであったり、あるいは公差を機械加工されたインサートに委ねるべきだという率直な話し合いであったりします。
そこで鋼材の話になります。POMでは、最初のカットからすべての重要な寸法を修正可能な状態に計画します。キャビティによって形成される外形寸法は、コアに対して反対方向に修正ストックロジックを追加することで追加できる余裕を持たせて、保守的に小さく残します。フィーチャーごとに、モデル全体を一律にオフセットすることはありません。繊維充填部品に一律に2%のオフセットを適用すると、一方の軸が過剰に修正され、もう一方の軸が不足します。また、T1が溶接なしで0.1~0.2mm移動できるように、テーブル上に十分な鋼材を残しておきます。POMの収縮量では、2回の試行による修正予算は被害妄想ではなく、算術です(100mmに対して0.2%、わざと2回言いました)。
POMの寸法を固定するために、焼きなまし処理を行うべきでしょうか?
焼きなまし処理は、グレードの手順に従い、制御された熱風または浴槽浸漬によって、成形後の収縮を構成する結晶化と応力緩和を促進します。意図的に使用される場合、これは正当な製造状態です。公差の厳しいベアリングケージやエレベーター部品の中には、焼きなまし処理を施し、焼きなまし後に測定された状態で出荷されるものがあり、お客様の受入検査結果が当社の最終検査結果と一致するようになっています。
修理として使用すると、罠になります。焼きなましは熱サイクルを追加し、応力を緩和する際に歪みを引き起こす可能性があり、不安定な成形プロセスを安定させるものではありません。プレス、金型温度、パックプロファイルが変動している場合、焼きなましソークはサンプルセットの問題を平均化し、パレット全体で不一致が生じるまで問題を隠蔽するだけです。正当な使用法は 2 つです。(1) 納品状態を焼きなまし済みと定義し、その状態で検証する、または (2) サイクル内でほとんどの作業を行い、二次加工を完全にスキップするホットモールドプロセスを実行する。寸法レポートをうまく処理するためだけに少数のサンプルを焼きなましすることは、工場が監査に不合格になる原因であり、私たちはそのような要求を 2 回拒否しました。
POMは成形前に乾燥させる必要がありますか?
ほとんどの場合、必要ありません。インターネット上では、あらゆる樹脂をナイロンのように扱っている人が多いので、はっきり言っておく価値があります。主要なサプライヤーの成形ガイドによると、標準的な未充填コポリマーグレードは、通常の保管条件下では予備乾燥を必要としません。これは、材料に有意な結合水分が含まれておらず、分解経路が加水分解ではなく熱(過剰な溶融温度または滞留時間)であるためです。強化グレードや一部の特殊グレードは例外で、独自の水分制限が設定されているため、やはり仕様書が優先されます。
POMが乾燥機の代わりに要求するのは、厳格な熱管理です。過熱したPOMはホルムアルデヒドを発生させ、鋭い臭い、ガスの筋、腐食した通気口の腐食孔として目に見えるようになり、バレル内のPVCなどの酸性残留物と激しく交差汚染します。黒/白POM専用のバレルは贅沢品ですが、厳格なパージ手順は必須です。ガイドにある銅合金に関する警告は、溶融接触時間の延長(ヒーターバンドポケットの停滞、長時間の保持)を指しており、エジェクタスリーブが真鍮製でサイクルごとに放出されるという事実を指しているわけではありません。
材料中の銀条痕タイプの欠陥を追っている場合、 もちろん 乾燥しているということは、問題は湿気ではなく、熱または汚染にあるというサインです。同じ診断手順が、逆方向に適用されます。
POMが不適切な素材であるかどうかは、どのように判断すればよいですか?
POMは、摩擦が少なく、寸法安定性があり、疲労に強いスナップ部品やスライド部品(ギア、バックル、ファスナー部品、100℃以下の連続使用におけるバルブ内部部品など)に最適です。しかし、0.2mm程度の肉厚の部品や薄いヒンジ(TPUのように柔軟性がないため)、屋外で目に見える部品(未処理のPOMは紫外線で劣化するため、いずれにせよ安定化グレードを購入する必要がある)、直火や使用済み廃棄物の燃焼流の近くにあるアセンブリ(ハロゲンフリーですが、燃焼時にホルムアルデヒドを放出します)、ナイロンの靭性がPOMの寸法安定性よりも重要となる、直接水に浸漬する高精度部品には適していません。ある顧客から、真鍮製のラッチスプリングをPOMに交換してほしいという依頼がありました。室温では問題なく動作していましたが、-30℃で故障が発生しました。材料は、データシートに記載されている条件ではなく、最悪の状況に合わせて選択してください。
もし図面に「POM、4つの穴で±0.005 mm」と記載されている場合でも、とにかく成形業者に送ってください。なぜなら、それらのいくつかは中空加工とシェービングで図面通りに仕上げることができ、誠実な業者は見積書でごまかすのではなく、残りの部分をDFM(製造性設計)で機械加工用にマークしてくれるからです。
DFMパッケージでは、鋼材を製作する前に何を確定させるべきか?
寸法のあるPOM部品については、RFQ段階で以下の7つの回答を文書で入手してください。そうでなければ、T1段階でそれぞれ問題に直面することになります。
1. 正確な製造元と等級(着色料を含む:黒と天然では測定可能な違いが生じる場合があります)。
2. 測定時計:24時間または48時間、室温と相対湿度、自由状態または組み立て状態。
3. キャビティごとに、その特徴における流れの方向とともに、重要な寸法がラベル付けされています。
4. 収縮率は、部品全体ではなく、方向ごとに想定値が示されている。
5. 金型温度は、制御アラームバンドを備え、完全な安定性を実現するように設定されます。
6. すべての重要な特徴に対する、鋼材安全性を考慮した修正方向。
7. 焼きなまし処理が納品状態に含まれているかどうか。
そのリストは、POMプログラムのDFMレビューで実際に使用しているものと全く同じです。経験豊富なプランナーが1日半かけて行う作業で、2回目の試作ショットを省略できます。図面をアップロードするには お問い合わせページ そして、24時間以内に回答が返送され、T1で削りたい寸法や、成形するにはきつすぎると思われる寸法など、7つのポイントが注釈付きで記載されます。
結論
「2%」という数字は、会話のきっかけとなるものであり、設計上の入力ではありません。POM寸法管理は、その数字をグレード別、方向別の仮定に置き換え、サイクル内で結晶化が完了するのに十分な高温で運転し、合意された時間で測定し、すべての重要な部分に修正可能な鋼材を残した場合のみ機能します。これら5つのことを実行すれば、アセタールは製造現場で最も予測可能な半結晶性材料となり、ナイロンでは到底維持できないギア穴やラッチクリアランスにも十分対応できます。これらのうち1つでも怠ると、2%の話は後日、通常は顧客の受入検査時に、つまりあなたの検査時ではなく、その数字を正当化する文脈が全くないまま、チャージバックとして再び持ち上がります。
当サイトでさらに詳しくご覧ください: POM加工、欠陥、金型設計に関する完全ガイド, 不均一な収縮と反りの根本原因, そして 成形品が検査に合格した後、寸法がずれる理由.
よくある質問
POMの収縮率は1つの数値ですか、それとも3つの数値ですか?
3つあり、これらは順番に発生します。データシートの数値は金型収縮で、キャビティ鋼と冷却後のフリーパーツとの間の低下であり、ASTM D955またはISO 294に従って測定されます。その後、金型後結晶化により、パーツがキャビティから出た後も動き続け、水分によるサイズ変化はISO 294-4で別途追跡されます。POMは吸水量が非常に少ないため、設計者がナイロンよりもPOMを選ぶ理由の1つですが、最初の2つの効果だけでも、狭いボアでは問題になります。
なぜ高温で成形された型は、最初はより大きく収縮し、後になって収縮しにくくなるのでしょうか?
金型を60~70℃程度の低温で運転すると、部品が早期に凝固するため、結晶化の大部分はキャビティの外側で起こります。一方、80~100℃の高温で運転すると(サプライヤーの許容範囲であれば、精密な設定では120℃近くまで温度を上げることもあります)、部品はキャビティから出る前に結晶化の大部分を完了します。寸法精度が重要なPOMの場合、検証と生産を通して高温金型方式を採用し、温度を±1℃以内に維持します。これは、維持すべき変数は、最初のショットの出来栄えよりも、全体の寸法精度だからです。
金型設計にはどの収縮率を組み込むべきでしょうか?
実際に寸法を付けるグレードと方向のものです。無充填ホモポリマーの成形収縮率は約 1.7〜2.2% ですが、あるサプライヤーの自社ファミリーの公開されている ISO 294 値では、ガラス繊維強化グレードは流れ方向で約 0.4%、流れ方向で約 1.2%、低充填 GF グレードは 1.0% と 1.4% 付近、強化グレードは 0.8% と 1.1% となっています。繊維充填部品に一律 2% のオフセットを適用すると、一方の軸は過剰補正され、もう一方の軸は不足補正されます。
部品の寸法検査はいつ行うべきでしょうか?
寸法精度試験におけるPOM部品の測定は、図面で組み立て済みと指定されていない限り、23℃、相対湿度50%の環境下で24時間測定を行い、測定結果を報告書に明記します。これは、POM部品が2時間後にはベンチ上でCMM検査に合格しても、1週間後には不合格になる可能性があり、どちらの測定結果にも異常がないためです。
試作修正のために、どれくらいの鋼材を残しておくべきか?
T1が溶接なしで0.1~0.2mm移動できるほど十分です。POMの収縮量では、2回の試行による補正予算は心配性ではなく算術的なものです。100mmの形状では、0.2%の仮定誤差はすでに0.2mmの鋼材に相当し、100mmのベアリングボスでは1.2%と2.0%の差は0.8mmになります。
POMが不適切な材料となるのはどのような場合か?
厚さ0.2mm程度の部品や、薄いヒンジ部分には適していません。なぜなら、そのような薄さではTPUのような柔軟性がないからです。また、屋外で目に見える部品にも不向きです。未改質のPOMは紫外線で劣化するからです。低温環境下での使用にも注意が必要です。室温では問題なく動作していた部品でも、-30℃では故障し始める可能性があります。適しているのは、ギア、バックル、ファスナー部品、バルブ内部など、100℃以下の温度で連続的に使用される部品です。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean