 日本語



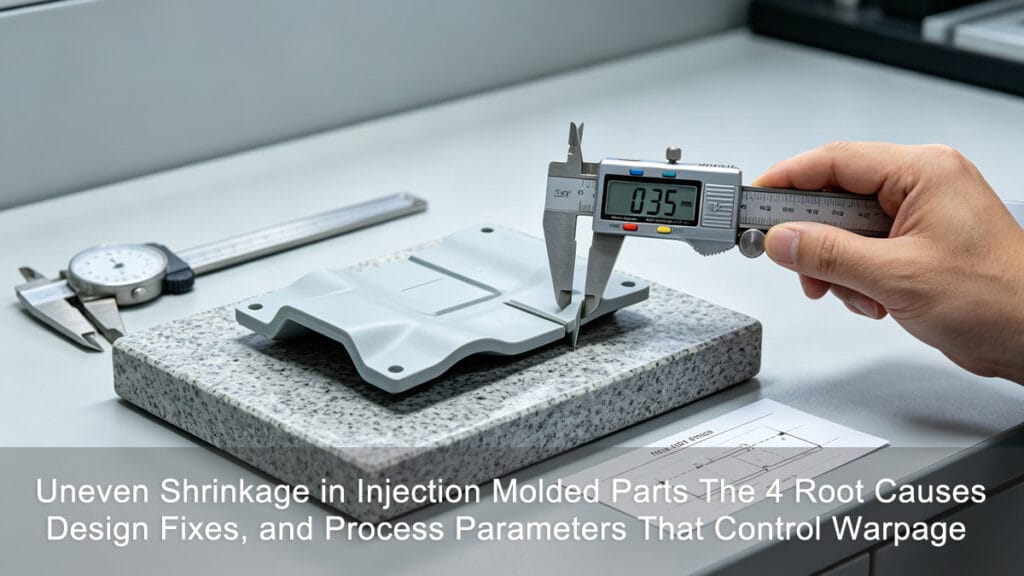
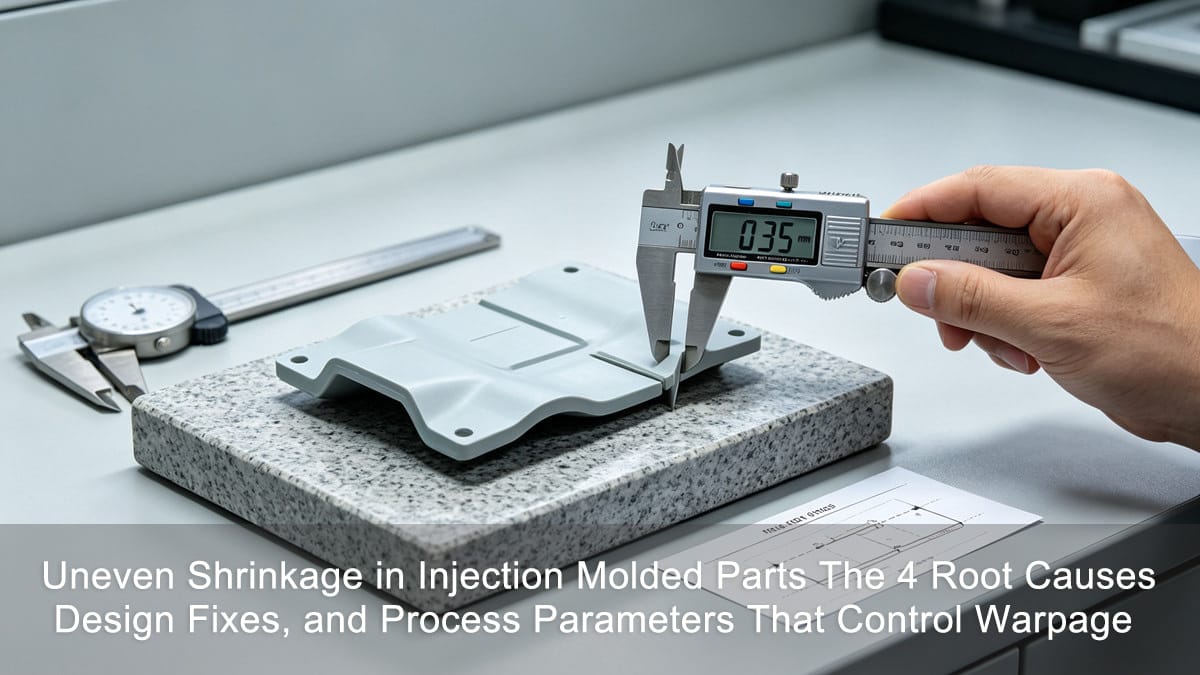
96 mm × 64 mmのABS製コネクタカバーは、金型試作時の寸法検査に合格した。しかし48時間後、同じ部品を花崗岩製の定盤で測定したところ、平面度が0.42 mmずれており、±0.15 mmの仕様値を大きく超えていた。金型に損傷はなく、樹脂のロットも変更されていない。唯一の変動要因は、冷却中に部品に生じた不均一な収縮であった。
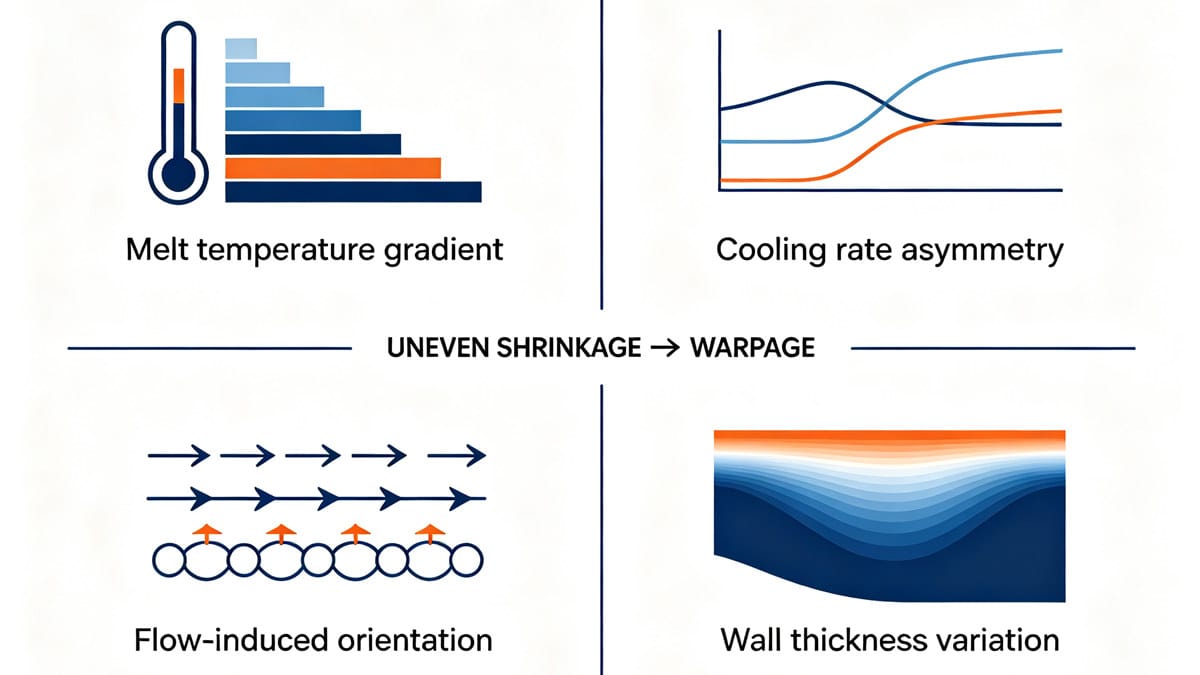
自動車内装、家電製品の筐体、医療機器の筐体など、15年間にわたり反り問題のトラブルシューティングに携わってきた中で、私はまさにこのようなパターンを何百回も見てきました。射出成形時には「問題なさそう」に見える部品が、静かに残留応力を蓄積し、その応力が緩和されるにつれて、その後24~72時間かけて変形していくのです。その根本原因は、ほとんどの場合、単一の要因ではありません。溶融温度勾配、冷却の非対称性、分子配向、肉厚のばらつきといった要素が複合的に作用した結果なのです。
この記事では、不均一な収縮の背後にある4つの主要なメカニズムを分析し、具体的な閾値を用いて、それらを実行可能な設計およびプロセス修正にマッピングし、最後に、20万ショットの生産において平面度偏差を0.38mmから0.06mmに低減した現場事例を紹介します。
主なポイント
- 原因1 – 溶融温度勾配: キャビティ内の溶融温度に10℃の差があると、半結晶性樹脂(PA66、POM、PP)の場合、局所的な収縮が0.3~0.8%増加する可能性があり、これが直接的に差動収縮を引き起こす。
- 原因2 – 冷却速度の非対称性: 結晶性ポリマーの場合、冷却速度を遅くすることで分子鎖の配向に十分な時間を確保でき、急速冷却領域と比較して結晶化度と体積収縮率が1.5~3.0%増加する。
- 原因3 – 流れによる方向感覚の変化: 非晶質樹脂(ABS、PC、PS)では、流動方向の収縮は通常、流動方向に対して垂直な方向の収縮の1.2~2.5倍であり、ゲート位置の段階で修正可能な予測可能な反りパターンが生じる。
- 原因4 – 壁厚のばらつき: 局所的な壁厚が0.5mm増加するごとに、冷却時間が15~25%延長され、充填圧力の伝達が10~20%低下する可能性があり、その結果、ヒケや反りとして現れる局所的な収縮ホットスポットが発生する。
データソース:Ideal-Pro 2023~2026反り根本原因分析データベース(n = 147個の金型)。
なぜ不均一な収縮は、均一なサイズ変化ではなく、反りを引き起こすのか?
部品がすべての方向に均一に収縮した場合、結果として得られるのは、金型キャビティとは寸法的に異なるものの、平坦で機能的な、わずかに小さい部品になります。反りは、収縮が 不均一部品の曲げ剛性を超える内部残留応力が発生する。
統治関係は単純明快である。
> 残留応力(収縮率の差による)が材料の曲げ剛性を超えると、反りが発生する。
定量的に言えば、曲げ弾性率が約2,300~2,500 MPaの平らなABS板は、内部残留応力が約8~12 MPaを超えると、目に見えて反り始めます。ガラス繊維強化PA66(曲げ弾性率約9,000~10,500 MPa)の場合、この閾値は25~35 MPaに上昇します。そのため、GF部品は室温では反りに強いものの、使用中に80~120℃にさらされると突然反ってしまうことがあります。
4つの根本原因(溶融温度、冷却速度、流れの方向、形状)はそれぞれ異なる結果をもたらします。 パターン 不均一性の原因となる。どのメカニズムが支配的であるかを診断するには、最も明白なメカニズムだけでなく、4つすべてを調べる必要がある。
鋼材を切断する前に収縮値を予測するための体系的な枠組みについては、当社のガイドを参照してください。 射出成形収縮予測 DFMレビュー中に使用する計算方法について詳しく説明します。
主なポイント
- 反りには 差分 収縮;均一収縮は部品のサイズのみを変化させる。
- 目に見える反りが発生する残留応力の閾値:約8~12MPa(未充填ABS)、約25~35MPa(PA66-GF30)。
- 成形後の反りは、閉じ込められた応力が緩和されるにつれて24~72時間かけて発生する可能性があります。射出時のみで品質管理の承認を取らないでください。
データソース:Ideal-Pro材料試験ラボ、曲げ弾性率および残留応力測定、2024~2026年。
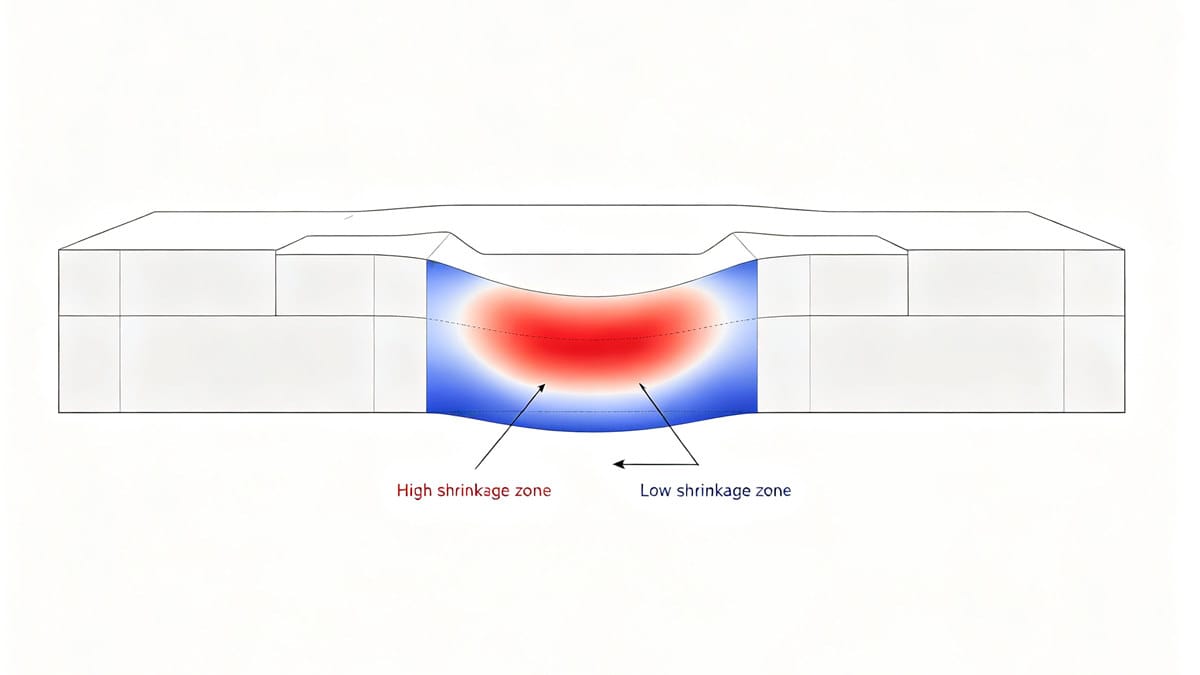
収縮の不均一性を引き起こす主な4つのメカニズムとは何ですか?
これら4つの原因は相互に影響し合いますが、それぞれに明確な物理的メカニズムと診断上の特徴があります。以下の表は、根本原因分析において私がどのようにこれらを区別しているかをまとめたものです。
| 根本的な原因 | 主な樹脂の種類 | 収縮効果 | 診断シグネチャー |
|---|---|---|---|
| 融解温度勾配 | すべての樹脂 | 融点が高いほど収縮率が高くなる(半結晶性の場合、10℃あたり0.3~0.8%) | 歪みは、厚みのある部分やゲートから遠い領域付近に集中する。 |
| 冷却速度の非対称性 | 半結晶性(PP、PA、POM) | ゆっくり冷却すると結晶化度が高まり、体積収縮率が1.5~3.0%増加する。 | ゆっくり冷えるコアに面した側に反りが現れる。結晶化度試験(DSC)で確認。 |
| 流れによる配向 | 非晶質(ABS、PC、PS、PMMA) | 流れ方向の収縮率:横方向の収縮率の1.2~2.5倍 | ワープ軸は流れの方向と一致する。ゲートの位置が主要な変数である。 |
| 壁厚/形状 | すべての樹脂 | 厚い部分ほど収縮が大きく、壁が0.5mm厚くなるごとに局所的な冷却時間が15~25%増加する。 | 厚いリブにヒケが見られる。CMMデータによると、厚みの移行部で局所的な反りが発生している。 |
メカニズム1:融解温度勾配
溶融温度が10℃上昇すると、半結晶性樹脂では収縮率が0.3~0.8%、非晶性樹脂では0.1~0.4%増加するのが一般的です。多キャビティ金型やファミリー金型では、キャビティ間の温度差が5~8℃であっても、100mmの部品で0.05~0.12mmの寸法ばらつきが生じる可能性があります。
メカニズム2:冷却速度(結晶性樹脂)
ポリプロピレン、ポリアミド、POM、PBTの場合、結晶化度は冷却速度によって直接左右されます。40℃/秒の冷却速度では45~55%の結晶化度が得られるのに対し、5℃/秒では65~75%の結晶化度が得られます。結晶領域では分子鎖がより密に詰まっているため、結晶化度が高いほど体積収縮が大きくなります。PPの場合、通常1.5~3.0%の体積収縮が見られるのに対し、同じ樹脂を急冷した場合の体積収縮は1.0~1.5%となります。
メカニズム3:流れ誘起配向(非晶質樹脂)
キャビティ充填中、ポリマー鎖は流れ方向に沿って伸びて整列します。冷却されると、これらの配向した鎖はランダムコイル構造に戻ろうとするため、流れ軸に沿ってより大きな収縮が生じます。ABSでは、流れ方向の収縮率が0.55~0.70%であるのに対し、横方向の収縮率は0.35~0.45%であり、その比率は約1.4~1.6倍です。PCの場合、射出速度とゲート形状によっては、この比率は1.8~2.5倍に達する可能性があります。
最適化されたゲート設計、マルチゲートバランシング、またはガスアシスト成形によって分子配向を乱すことで、この方向性の差を30~50%低減できる可能性があります。射出速度プロファイリングが部品の品質と配向パターンにどのように影響するかについての詳細な分析については、当社の技術ガイドを参照してください。 射出速度プロファイリングとそれが部品品質に及ぼす影響.
メカニズム4:壁厚と形状
厚みのある部分は熱を長く保持し、冷却速度が遅くなるため、効果的な充填圧力がかかりにくくなります。その結果、局所的な収縮率が高くなり、ヒケが発生する可能性があります。公称壁厚2.0mmの部分に隣接するリブの厚さが3.0mmの場合、局所的な熱容量の不均衡が生じ、リブ部分の冷却時間が20~35%延長され、局所的な収縮率が0.4~0.9%増加する可能性があります。
30種類以上の樹脂グレードにおける収縮値に関する包括的な参考資料については、 射出成形におけるプラスチック収縮率ガイド これは、私がすべてのDFMレビューで参照するデータテーブルを提供します。
主なポイント
- 修正策を処方する前に、4つのメカニズムすべてを診断してください。最も目に見える症状だけを治療しても、歪みの30~50%は未解決のまま残ってしまうのが一般的です。
- 結晶性樹脂の場合、冷却時の非対称性が疑われる場合は、DSC結晶化度データの提供を依頼してください。結晶化度の10%の差が、1.0~1.5%の収縮率の変動につながる可能性があります。
- 非晶質樹脂の場合、流動方向と横方向の収縮率を別々に測定してください。1.5倍を超える比率は、配向に起因する著しい反りを示します。
データソース:Ideal-Pro材料特性評価ラボ(DSC、CMM)、2022~2026年。
壁厚設計は、どのようにして収縮率の差やヒケを引き起こすのか?
設計形状は、4つの根本原因の中で最も制御しやすいものですが、金型設計者がファイルを見る前に最も頻繁に固定されてしまう原因でもあります。私の経験では、2021年以降に診断した反りの事例の約40~55%は、プロセスパラメータではなく、主に肉厚の問題に起因しています。
Uniform Wall Thickness
均一な肉厚は、収縮差を最小限に抑えるための最も効果的な設計対策です。一般的な樹脂(PP、ABS、PA6など)の場合、公称肉厚は1.5mm~3.0mmとし、部品全体の肉厚のばらつきは±0.3mm以内に抑えることをお勧めします。肉厚が0.5mmずれるごとに、0.2~0.5%の局所的な収縮差が生じ、80mmを超える平面パネルでは目に見える反りが発生する可能性があります。
リブとボスのデザイン
リブは、公称肉厚の50~60%に設計する必要があります。公称肉厚の70%以上のリブは、特に収縮率が1.0%を超える樹脂(PP、PA6、POMなど)の場合、反対側の表面に目に見えるヒケが発生する可能性が高くなります。リブと肉厚の接合部におけるベースフィレットの半径は、応力集中を低減し、充填圧力の伝達を改善するために、少なくとも0.3~0.5mmにする必要があります。
壁厚変化
厚みが急激に変化すると、冷却中に残留応力が蓄積される応力集中領域が生じます。そのため、傾斜比が少なくとも3:1(移行部の長さ:厚みの変化)の移行領域(ブレンド領域)を設けることを推奨します。例えば、2.0mmから3.5mmへの段差は、最低でも4.5mmの距離でブレンドする必要があります。
ゲート配置戦略
ゲートを最も厚い部分に配置することで、充填圧力が凝固中の材料全体に効果的に伝わり、その部分の収縮率の高さを補うことができます。ゲートが薄い部分にある場合、十分な充填が行われる前に厚い部分が凝固してしまい、局所的に0.3~0.8%の体積不足が生じる可能性があります。
壁厚とヒケ形成の相互作用については、ガイドで詳しく説明しています。 射出成形におけるヒケの除去これには、設計レビュー時に使用できるリブと壁の厚さの計算ツールが含まれています。
主なポイント
- 平面パネルの場合は壁厚のばらつきを±0.3mm以下に、3D形状の場合は±0.5mm以下に抑えてください。
- リブの設計は、公称肉厚の50~60%にしてください。70%を超えると、通常、目に見えるヒケが発生します。
- 応力集中を低減するため、厚みの移行部では最低でも3:1の混合比を使用してください。
- 充填圧力の伝達を最大化するために、ゲートは最も厚い断面の位置に配置してください。
データソース:Ideal-ProのDFMレビュー記録およびCMM反りデータ(2021年~2026年)。
射出成形プロセスパラメータは収縮均一性にどのように影響するのか?
形状が確定したら、収縮均一性を調整するための主要な手段はプロセスパラメータになります。4つのパラメータが最も大きな影響を与え、これらを最適化する必要があります。 一緒に孤立したものではない。
| パラメータ | 収縮への影響 | 推奨開始レンジ | 重要な閾値 |
|---|---|---|---|
| 射出成形+梱包時間 | ゲート凍結時間を超える必要があります。ショートパッキング → 0.5~2.0%の追加収縮 | ゲートをフリーズさせてから2~5秒 | 総注入時間+梱包時間>ゲート凍結時間>1秒以上 |
| 梱包圧力 | 圧力が高いほど収縮率が低くなる(溶融金属がキャビティ内に圧縮される) | 噴射圧力の50~80%(通常40~80MPa) | 30 MPa未満 → 収縮率が0.3~1.2%増加する |
| Cooling time | 冷却時間が長いほど、温度が均一になり、収縮率の差が小さくなります。 | 全サイクルの60~70% | 5秒間の冷却ごとに、平面部品の反りを8~15%低減できる可能性がある。 |
| Mold temperature | 低いT_mold → より速い凝固 → 収縮が少ない(非晶質);より均一な結晶構造(半結晶質) | 40~80℃(非晶質);60~120℃(半結晶質) | コア側とキャビティ側の間のΔT < 5 °C |
| Injection speed | 速いほど配向性が高く(非晶質)、遅いほど均一な充填構造になる | 30~80 mm/s(プロファイルによる) | 高速と低速の両方をテストしてください。最適な条件は形状によって異なります。 |
| Melt temperature | 融点が高いほど収縮率が高くなります。また、粘度と充填効率にも影響します。 | 樹脂の種類別(例:ABS樹脂 220~260℃) | サイクル全体を通して±5℃の安定性 |
射出および梱包時間
射出とパッキングを合わせた時間は、ゲート凍結時間を超える必要があります。ゲートが固化する前にパッキングが終了すると、キャビティ内の圧力が早期に低下し、樹脂の種類や肉厚によっては体積収縮が0.5~2.0%増加する可能性があります。ABS樹脂で肉厚2.5mm、ゲート径1.0mm×0.8mmの場合、ゲート凍結は通常3~6秒で発生します。私は、パッキングの合計時間をゲート凍結時間+2秒を基準値として設定し、その後、部品重量の一貫性(目標Cv<0.5%)に基づいて±1秒調整します。
冷却時間と金型温度
冷却時間を延長すると、射出前に温度分布がより均一になるため、反りが一般的に軽減されます。当社の生産データでは、120mmの平坦なABSパネルの場合、90秒のサイクルに5秒の冷却時間を追加することで、ピークツーピークの平面度偏差が0.28mmから0.22mmに減少し、21%の改善が見られました。ただし、冷却時間を1秒追加するごとに、サイクルコストは約1.1~1.5%増加します。
コア側とキャビティ側の金型温度の非対称性は、よくあるものの見落とされがちな要因です。コアとキャビティ間の温度差(ΔT)が10℃になると、部品の厚み全体にわたって0.3~0.7%の収縮差が生じ、高温側に向かって一貫して反りが発生します。私は最大ΔTを5℃に設定し、金型試作中に表面熱電対で検証しています。
各プロセスパラメータが部品の性能にどのように影響するかについての完全なフレームワークについては、当社の包括的なガイドを参照してください。 射出成形プロセスパラメータと製品性能への影響.
Injection Speed
射出速度が反りに及ぼす影響は形状に依存し、一律に方向性があるわけではありません。細長く薄肉の部品の場合、射出速度を速くする(60~100 mm/s)ことで、早期凍結を最小限に抑え、充填の均一性を向上させることにより、反りを低減できる可能性があります。厚みのある箱型の部品の場合、射出速度を遅くする(20~40 mm/s)ことで、分子配向を下げ、圧力分布をより均一にすることができ、反りを低減できる可能性があります。唯一確実な方法は、実験計画法による検証です。最低3段階の速度(例:30 / 60 / 90 mm/s)でそれぞれ5ショットずつ射出し、平面度を測定し、偏差が最も小さい条件を選択します。
主なポイント
- 梱包時間をゲート凍結時間 + 2 秒以上に設定します。部品重量の一貫性を確認します (ゾーン間の Cv 8% は冷却の非対称性が主なメカニズムであることを確認します)。
データソース:Ideal-Pro QCラボ診断プロトコル改訂版2025-11。
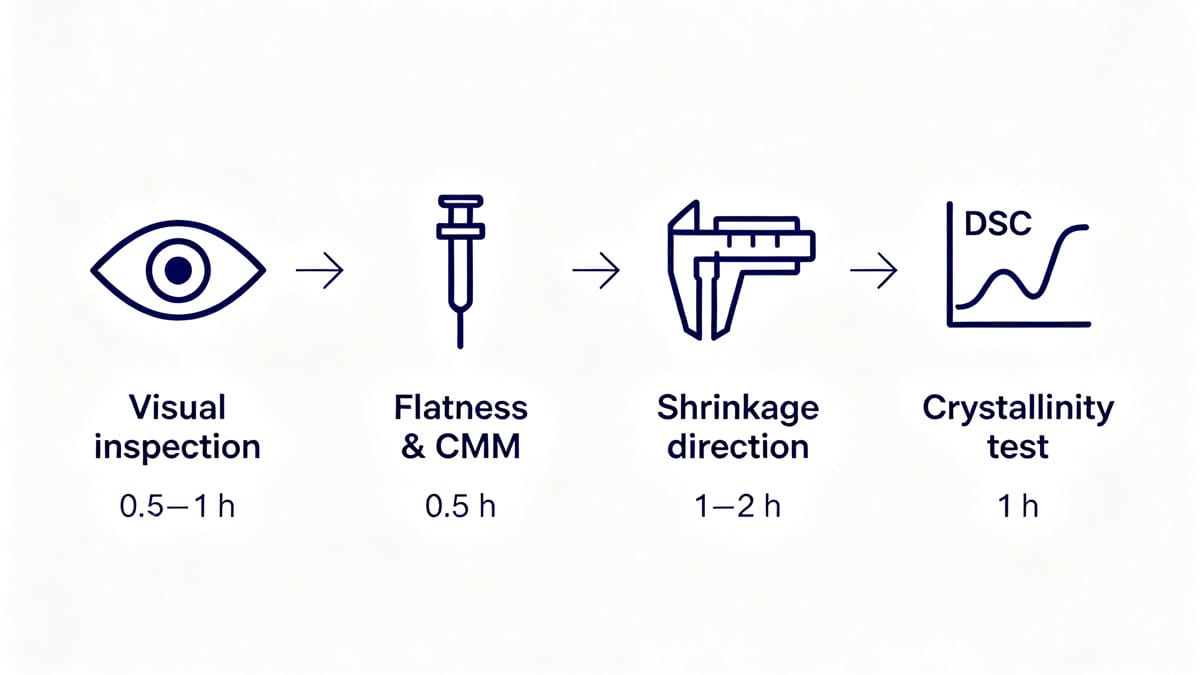
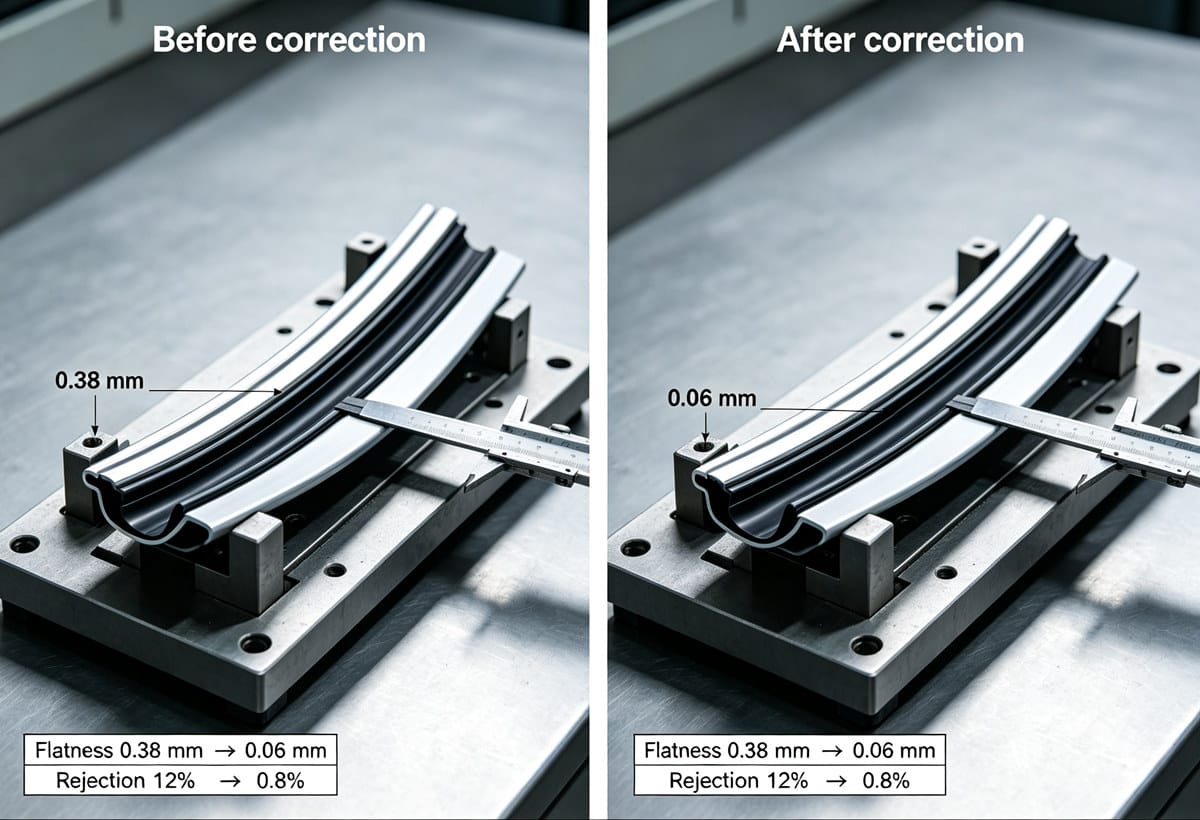
事例研究 #WARP-2025-208: 自動車ドアトリムパネル — 平面度0.38mmから0.06mmへの補正
クライアントの課題
あるティア1自動車部品サプライヤーは、PP-T20(タルク充填)製のドアトリムパネル(公称肉厚380mm×220mm×2.8mm)を製造していた。平面度仕様は全表面で0.15mm以下であった。しかし、製造された部品のピークツーピーク偏差は0.32~0.38mmで、組立ラインでの不良率は11~14%に達していた。金型は85,000ショットの生産に使用されていたが、メンテナンスは一切行われていなかった。
根本原因診断
以下の4段階の手順に従ってください。
- ビジュアル: 3つの取り付けボス(直径8mm×3.2mm、リブ60%ルールを超える)の反対側のB面に、ヒケが目視できる。
- CMM / 平面度: 反り軸は斜めに揃っており、中央部で0.35mmのピークがあり、ゲート側に向かって凹状になっている。
- 収縮方向テスト: 流れ方向の収縮率1.85%、横方向の収縮率1.22% → 比率1.52倍となり、適度な配向寄与が確認された。
- DSC: 厚いボス部分の結晶化度:62%、公称2.8mmの壁部分:54% → 8%の差があり、冷却の非対称性が確認された。
結論: 主な要因は壁厚(ボス形状)であり、二次的な要因は冷却の非対称性であった。向きは影響要因ではあったが、支配的な要因ではなかった。
解決策(3段階)
| 段階 | アクション | タイムライン |
|---|---|---|
| フェーズ1 – 設計修正 | ボス径をØ8mmからØ6mmに縮小。ボス高さを3.2mmから2.4mmに縮小(2.8mmの肉厚の60%=1.68mmのリブ、ボス肉厚を1.7mmに薄く)。リブと肉厚の接合部すべてに0.4mmのフィレット半径を追加。 | 3日間(CAD設計+金型溶接補修) |
| フェーズ2 – プロセス最適化 | 充填圧力を42 MPaから58 MPaに増加。充填時間を4秒から7秒に延長(ゲート凍結は5.2秒)。コア側冷却回路に6 mmのバッフルを2枚追加することで、金型温度差をΔT 12 °CからΔT 4 °Cに低減。 | 2日間の型試用期間 |
| フェーズ3 – 検証 | 30ショット成形能力試験を実施し、成形後0時間、24時間、72時間における平坦度を測定した。 | 4日間 |
結果と価値
| メトリック | 修正前 | 修正後 | 改善 |
|---|---|---|---|
| ピーク間平坦度(72時間) | 0.32–0.38 mm | 0.04–0.06 mm | −84% |
| 拒否率 | 11–14% | 0.8% | −93% |
| サイクルタイム | 42 s | 45 s (+7%) | 許容できるトレードオフ |
| 月々のスクラップ費用 | ~$3,200 (≈400 pcs × $8) | ~$230 (≈30 pcs) | −93% |
| 金型改造の費用対効果 | — | 4.2ヶ月 | — |
要約:4つの変数を制御し、ワープを制御する
不均一な収縮は、単一の欠陥で単一の解決策があるものではありません。溶融温度勾配、冷却速度の非対称性、分子配向、および肉厚形状が複合的に作用した結果です。それぞれのメカニズムは、収縮方向比、DSC結晶化度デルタ、ヒケパターン、またはCMM反り軸といった測定可能な特徴を残します。正確な診断には2~3時間かかりますが、誤った診断は数週間の試行錯誤と数万ドルの不良品発生につながります。
私がすべてのプロジェクトに適用する4つのルールは、壁面変動を±0.3mm以下に抑えること、パッキング時間をゲート凍結時間+2秒に合わせること、金型の温度差ΔTを5℃以下に維持すること、そして72時間のコンディショニング後に流動方向と横方向の両方で収縮を測定することです。
仕様を超える反りが発生している部品がある場合、または設計段階で鋼材切断前に収縮による問題を未然に防ぎたい場合は、樹脂グレード、肉厚、平面度公差、年間予想生産量を明記した2D図面とともにSTEP/IGESファイルをお送りください。24時間以内に収縮リスク評価、ゲート位置の推奨事項、およびDFM修正に関する注記をお送りします。初回レビューは無料です。
[Submit Your Part File for a Free Shrinkage & Warpage DFM Review →]
よくある質問
射出成形部品の収縮を測定する前に、どのくらい待つべきですか?
金型を改造せずに、収縮ムラを修正することは可能でしょうか?
反りを防ぐために許容される壁厚の最大値はどれくらいですか?
ガラス繊維充填材は、不均一な収縮を軽減しますか?
ゲートの位置は収縮の均一性にどのような影響を与えるか?
コア側とキャビティ側の間で許容される金型温度差はどれくらいですか?
冷却時間を延長すると、実際にどれくらい反りを軽減できるのでしょうか?
金型流動シミュレーションは、不均一な収縮を正確に予測できるか?
---
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean