 日本語



要約すると、正直な言い方をすると、ホットランナーはアップグレードではなく、トレードオフです。前払い金、厳格なメンテナンス、そして生産中は常に一定温度を維持しなければならないシステムへの常時曝露という代償を払って、材料とサイクルタイムを購入するのです。 多くのガイドは「ホットランナーはランナーの無駄を減らし、バランスを向上させる」という説明で終わっています。しかし、このガイドは、ほとんど誰も比較対象に含めないエネルギーに関する項目も含め、前提条件を明記した上で総コストを計算し、コールドランナーの方が優れたエンジニアリングソリューションとなる場合を明確に示しています。
ある顧客から、同じ8キャビティコネクタ金型を2通りの方法で価格見積もりしてほしいという依頼がありました。ホットランナー方式では、部品1個あたり約1.5グラムの樹脂と約1.6秒のサイクルタイム短縮が実現しました。また、マニホールド、5つのノズルゾーン、バルブゲート作動スタックが追加され、色変更ルーチンは40分から2時間以上に延びました。月3回の色変更を伴う12万個の部品生産プログラムでは、コールドランナー方式の方が優れていました。しかし、次の部品(48キャビティ、1色、3年間)では、コールドランナー方式の方が圧倒的に優れていました。
主なポイント
- ホットランナーとは、品質のランク付けではなく、量と安定性に関する判断基準です。 ランニング時の体重減少、サイクルタイムの短縮、そして見た目の一貫性といった点で効果を発揮するが、それはプログラムがこれらの効果を実感できるほど十分な期間続く場合に限られる。
- エネルギー線は実在するが、通常は省略される。 温度が一定に保たれたマニホールドは、金型交換時、休憩時間、週末を含め、常に電力を消費します。樹脂節約量と同じ表に記載してください。
- 色の変更とパージは隠れた税金だ。 マニホールド内に保持された溶融樹脂は除去する必要がある。多色成形や頻繁な材料変更を伴うプログラムでは、パージのために節約できる樹脂がすべて無駄になる可能性がある。
- 熱的に不安定な樹脂は、明らかに除外対象です。 滞留時間が長いことは、POM、PVC、および一部の難燃性グレードにとって天敵です。これは化学的な理由によるものであり、供給業者の好みによるものではありません。
- 漏水は欠陥ではなく、停電である。 ホットランナーシステムの故障モードは、アセンブリを破壊し、生産を停止させるため、メンテナンス計画は見積もりに含まれます。
この人気ランナーガイドを信頼する理由とは?
なぜなら、私たちはツールを製作し、それを運用するからです。Ideal Proは、湖州にあるISO 9001:2015認証取得済みの工場で、金型の設計、鋼材の切断、生産部品の成形を行い、寸法精度記録を保持しています。最大1,600トンのプレス機を使用し、年間1,000セット以上の金型を生産しています。ランナーシステムを推奨する際には、私たち自身の将来の残業時間も考慮に入れているため、下記の計算式は、見積もりで実際に使用する計算式です。
ここに記載されている数値はすべて、当社が公表しているショップ標準値、明示された前提条件に基づく計算結果、または議論の対象となる計画範囲のいずれかです。それぞれがどれであるかを明記しています。樹脂の種類、色数、年間生産量によって答えが変わる場合は、議論に勝つためにでっち上げた数値ではなく、計算式とお客様ご自身の入力値に基づいた正確な答えとなります。
クイックリファレンスガイド:ホットランナー vs. コールドランナー
| 寸法 | コールドランナー | ホットランナー | どちらが勝つか |
|---|---|---|---|
| ショットあたりの材料 | 部品+ソリッドランナー | 部品のみ | 高温 — ランナーの質量が大きい場合、または再粉砕が制限されている場合 |
| サイクルタイム | ランナーは冷却して排出する必要がある | ランナーを冷やす必要はありません | ホット — 通常、最大の実質節約額 |
| ゲート痕跡/化粧品 | 固まった門からの目撃者 | サーマルゲートまたはバルブゲート、制御可能 | 顔が見える場所なら暑い |
| 多腔バランス | ランナーの形状のみ | ゾーン暖房とバルブシーケンス制御 | 熱い — およそ8~16個の空洞より上 |
| 工具コスト | より低く、よりシンプルな鋼材 | マニホールド、ノズル、コントローラーのプレミアム | 寒い |
| 色/素材の変更 | 速い――ランナーはマシンを離れる | 遅い — 移動した溶融物を排出する必要がある | 寒い |
| エネルギー | 連続しない | アイドル状態を含む連続暖房負荷 | 寒い |
| ダウンタイムのリスク | ブロックされたランナーを数分でクリアする | 漏れやヒーターの故障はアセンブリを廃棄する可能性がある | 寒い |
| 熱に弱い樹脂 | 短期滞在 | 多様体での長期滞在 | 寒さ ― 一部の学年にとっては決定的な |
| 自動化と事後処理 | ランナー分離、スプルー処理 | パーツのみのドロップ | 熱い |
もしあなたのプログラムが、多数の部品を単一素材で長期間にわたって製造し、外観上の細部にまでこだわるものであるならば、それらの行のうち6~7行が同じ方向を向いているはずです。もしそれが、6ヶ月間のプログラムで4色の小さな部品を製造しているようなものであれば、もう一度数え直してください。
ホットランナーシステムとは、具体的にどのようなものですか?
ホットランナーとは、射出ユニットとキャビティゲート間の材料を常に溶融状態に保つための、加熱され断熱された分配システムであり、これにより、各ショットで金型内に供給される材料の量が一定量に抑えられる。 マニホールドは溶融金属を各ノズルに分配し、ヒーターと熱電対のゾーンが溶融金属を保持し、熱ゲートまたはバルブゲートが溶融金属が各キャビティに流入するタイミングを制御します。
運用上重要な違いは、コールドランナー式ツールではランナーは消耗品であり、取り出して管理する必要があるのに対し、ホットランナー式ツールではランナーは機械の一部となる点です。ホットランナー式ツールには独自の温度制御ループ、故障モード、起動動作、スペアパーツリストがあり、生産ツールにボルトで固定されます。
サーマルゲート ―土地を凍結させることで流れを止める。より安価で、より単純だが、精度は劣る。ゲートの痕跡や順序付けは、制御というよりは結果である。
バルブゲート 駆動ピンが機械的にオリフィスを開閉します。タイミング、シーケンス、ゲートブラッシュ動作を制御できるため、高い外観性能と複数の材料を用いた作業が求められる傾向があります。また、アクチュエーションスタック、ピンの摩耗部品、そしていずれは故障するシールも購入する必要があります。
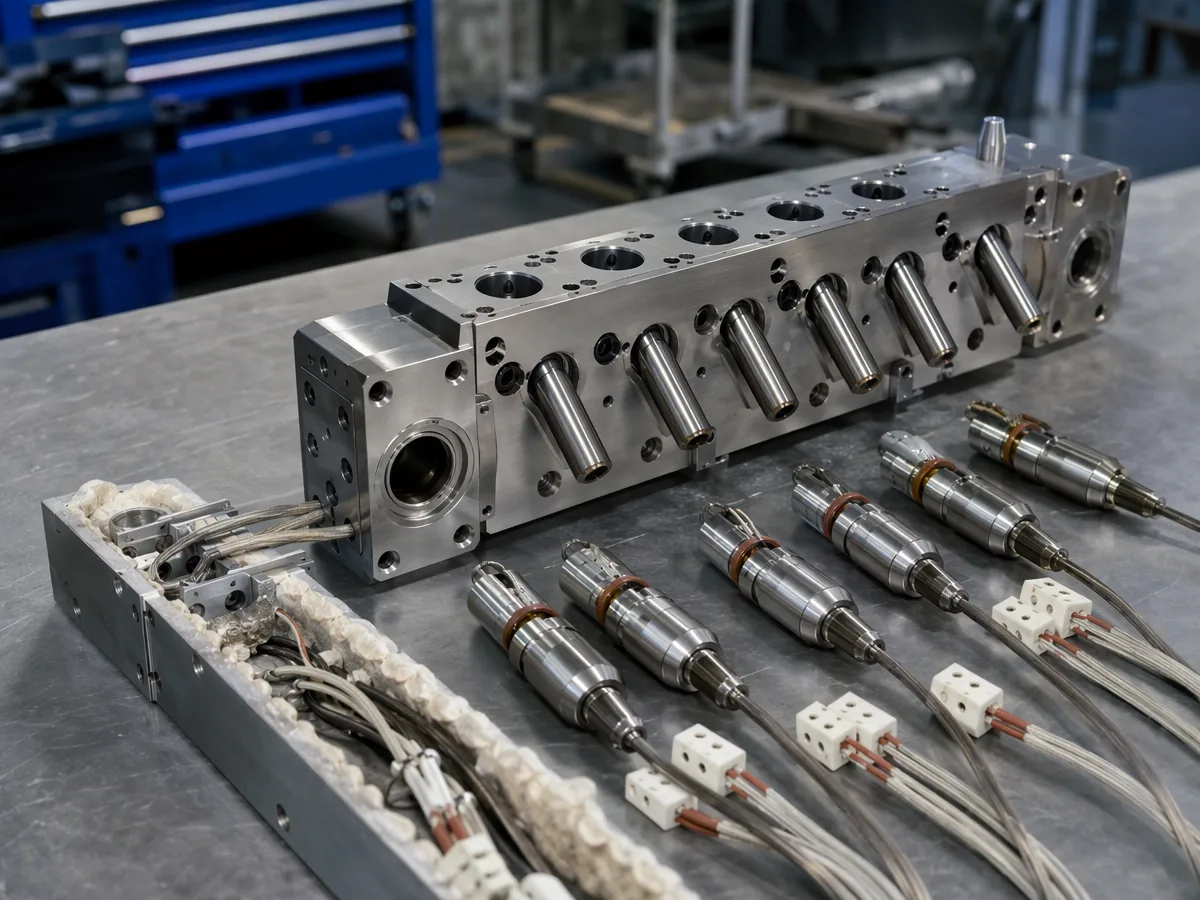 図1:ツールから取り外したマニホールドとノズル。見える各ゾーンは、熱電対、ヒーター、およびそれぞれの故障モードと予備部品で構成されています。
算術演算におけるサイクルタイム短縮はどのような効果をもたらすのか?
材料の節約は簡単で小規模だが、サイクルの節約は見た目は小さいが、実際にははるかに大きい。 ランナー冷却は、生産サイクルから直接失われる無駄な時間であり、量産においては、そのわずかな時間こそが利益を左右する重要な要素となる。
計算例を示します。前提条件を記載しているので、ご自身の条件に置き換えてご使用ください。コネクタ、キャビティ数8、部品質量1.1g、コールドランナー量22g/ショット。樹脂価格2.60ドル/kg。コールドサイクル21.0秒、ホットサイクル19.4秒。3交代制、年間6,600時間、稼働率92%。
| ライン | 計算方法 | 結果 |
|---|---|---|
| ランナー樹脂は使用していません | 22 g ÷ 8 cavities × $2.60/kg | ≈ $0.0072 per part |
| 再研磨処理を回避 | 制御された流れのコストは、 再生材に関する方針ガイド | 定性的:流れなし、天井なし、記録なし |
| 容量1.6秒 | 8 ÷ 19.4 vs 8 ÷ 21.0 parts per hour | ≈ 1,485 vs 1,371 parts/h ≈ +8.3% |
| プレス機1台あたりの年間部品数 | 6,600 h × 92% × rate | ≈ 9.03 M vs 8.34 M — ≈ +0.69 M parts |
| その能力の貢献 | あなたの利益率 × 0.69 M、つまりあなたが購入しなかった印刷機の費用 | 通常、樹脂ラインを圧倒する |
| 連続暖房負荷 | マニホールド+ノズルゾーン×通電時間(アイドル時間を含む) | デビットカード — システムメーカーから実際のkW値を取得する |
そして、損益分岐点。これこそが、議論の結論を左右する唯一の数値であるべきだ。
損益分岐点部品数 = (ホットランナーツールのプレミアム + 予想メンテナンス費用) ÷ (部品1個あたりの樹脂節約量 + 部品1個あたりのサイクル価値 − 部品1個あたりのエネルギー − 部品1個あたりのパージコスト)
ご自身の保険料をお支払いください。重要なのは結果ではなく、誰かがパージ欄を思い出すと分母が縮小することが多いということです。 射出成形コストに関するホワイトペーパー 一般的な部分では同じ構造を歩く。
『ホットランナー』がプレミアム価格に見合うだけの価値があるのはなぜか
ホットランナーを単独で使用する正当な理由は3つあります。バランス調整が必要な高キャビテーション、ゲート痕が許容されない目に見える外観、そしてスプルーの設置場所がない自動化セルです。 それ以外のことはすべて、上記の表で勝敗が決まるコストに関する議論である。
8本以上の虫歯のバランス
コールドランナー多キャビティ金型では、バランスはランナーの形状のみによって決まり、最後のキャビティはより遅く、より低温で充填されます。キャビティ数が約8~16個を超えると、ランナーが長くなり、圧力損失が大きくなり、各ゲートでの鋼材温度が均一でなくなります。ゾーン加熱とバルブシーケンスにより、レイアウトに頼るのではなく、キャビティごとの到着と充填を均一化できます。検証方法は、あらゆる多キャビティ金型に適用するのと同じです。プロセスウィンドウ内のすべてのキャビティを平均化して静止状態にするのではなく、各キャビティの重量を測定します。これについては、当社の T1エビデンスパッケージガイド.
化粧品によるコントロール
タイミングカーブを持つバルブの場合、ゲートの痕跡、ゲート上の凹み、溶接線の位置はすべて制御可能です。部品がベゼル、レンズサラウンド、または消費者が触れるあらゆるものの場合、その制御こそが費用が発生する主な理由となることがよくあります。また、バルブゲート金型の見積もりがコールドランナー金型の見積もりと並んで奇妙に見えるのもそのためです。
自動化と部品のみのドロップ
1つの部品形状を扱うロボットは安価です。しかし、8つの部品からスプルーを分離するセルや、ランナーがまだ付いているため自動ビジョンシステムに供給できない機械では、コールドランナーツールのコスト優位性が静かに失われます。生産ラインが既に自動化されている場合、この行は樹脂の行よりも重要になります。
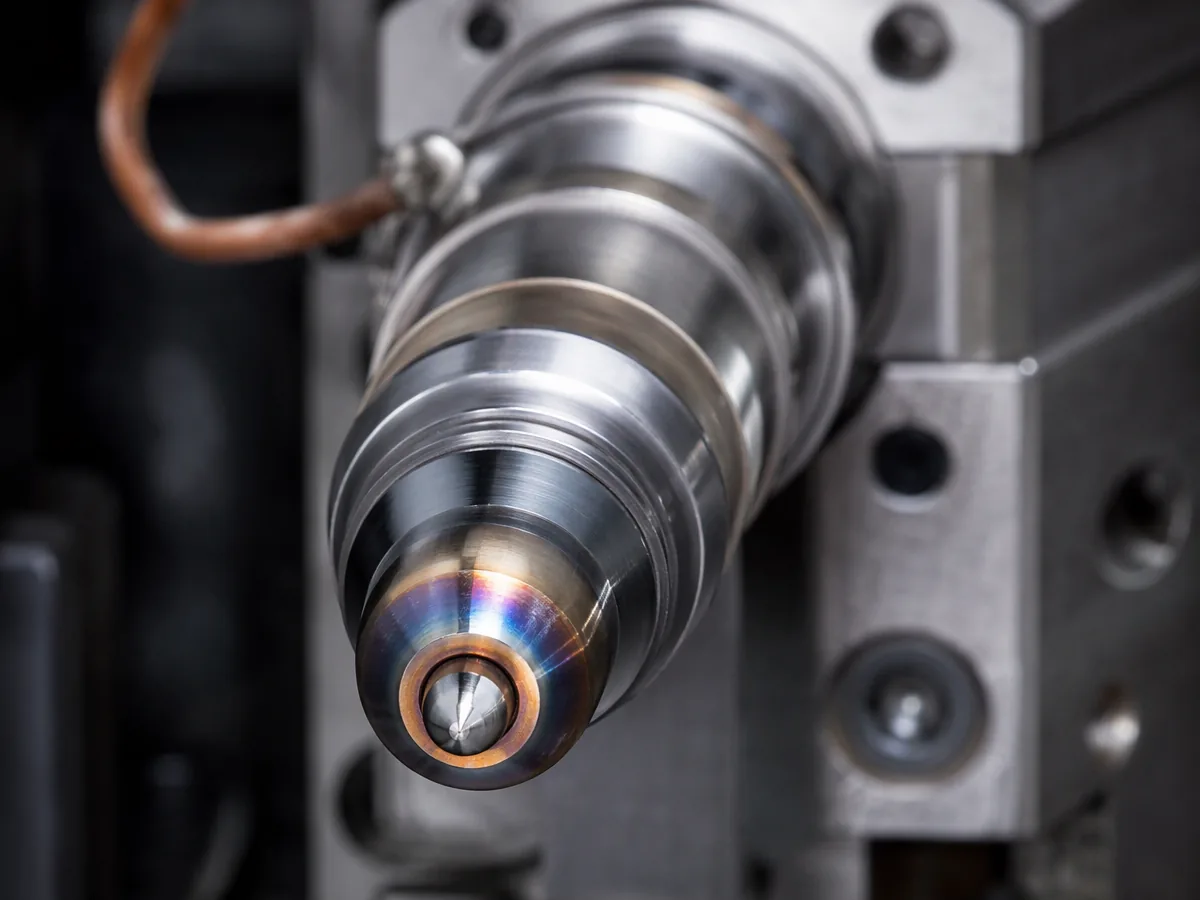 図2:バルブゲートピンとその取り付け部。これは、外観が18ヶ月間維持できるかどうかを左右する消耗部品です。
ホットランナーが損をする場所
借方項目はエネルギー、パージ、ダウンタイムの3つであり、これらは比較対象から意図的に除外されている。 どれも、ホットランナーを避ける理由にはならない。しかし、どれも、節約がタダだと思い込むのをやめるべき理由だ。
- エネルギーは連続的だが、あなたのサイクルはそうではない。 ゾーンは、型交換、休憩、週末、そしてスケジュールで「カラーチェンジ」と呼んでいる8時間の間も、常に高温状態を維持します。システム供給業者にゾーンごとのキロワット数を問い合わせ、注入時間ではなく通電時間を掛け合わせてください。これらは異なる数値であり、請求書にはどちらか一方しか記載されません。
- パージ量は、マニホールド内の溶融物量に比例する。 着色剤や添加剤を注入する前に、既に容器に入っている材料を排出する必要があります。グレードや色を頻繁に変更すると、排出される樹脂の量が節約できる樹脂の量をすべて吸収してしまう可能性があり、さらに排出処理にかかる機械の時間と、移行過程で販売できなくなる部品も発生します。
- ダウンタイムは修理ではなく、システム障害である。 シールが漏れると、溶融物がアセンブリ内に入り込んでしまいます。清掃するのではなく、取り外して出荷するしかありません。故障したヒーターや熱電対をそのまま放置すると、樹脂が耐えられる温度を超えてゾーンが加熱され、良好なツールがカーボン問題に見舞われる可能性があります。
- スタートアップとは、文書化された手順のことである。 ウォームアップ中の温度勾配は、シールやノズルアセンブリが破損する原因となります。浸漬時間と順序は、夜勤が実際に従うセットアップシートに記載されるべきものです。これは、以下で説明する問題と同じ種類のものです。 隠れた工具コスト.
- 色と再研磨の自由度が失われる。 溶融金属は長時間高温に保たれます。品質管理計画がクローズドループの再粉砕ストリームに依存している場合、ホットランナーはストリームを遮断し、広範囲のパレットを使用するオプションも失わせます。
そして、除外は好みではない。 熱に弱い樹脂(POM、PVC、およびいくつかの難燃剤)は、マニホールドによって生じる滞留時間中に劣化する。 変色、ガス発生、腐食性分解生成物、機械的特性の低下などが起こります。もしあなたの材料がこれらの問題を抱えている場合、コールドランナー方式、あるいはホットボリュームを極力最小限に抑えることが技術的な解決策となります。ホットランナー方式を提案するサプライヤーは、不良率の高い製品を提供しているに過ぎません。
成功するかどうかを決める設計上の決定
ホットランナーは、カタログに掲載されている既製品をそのままプレートに挿入するようなものではありません。マニホールドのレイアウト、ノズルの選択、ゲートの種類、ゾーン分け、膨張代、センサーの配置などは、金型の寿命を通して影響を与える設計上の決定事項です。
マニホールドとノズルの配置
目標は均一な到達点を得ることであり、対称的な形状こそがそれを実現する手段です。それ以外の問題は、試運転で発見するのではなく、ゾーンを設けるなどして意図的に補正する必要があります。ノズルの選定は、部品の形状、ゲートの種類、およびプレート内で実際に利用可能なスペースに基づいて行われ、マニホールドとノズルは、熱と圧力の両方において一体となって動作しなければなりません。
温度ゾーニング
マニホールド、ノズル本体、ゲートはそれぞれ異なる速度で熱を失うため、個別に制御する必要があります。加熱回路の構造が不十分であったり、断熱材が薄かったり、熱電対が溶融物ではなく表面温度を感知していたりすると、測定値が不正確になり、長時間の運転でプロセスが不安定になります。測定対象がどの媒体であるかを確認してください。
拡張手当
高温アセンブリは周囲の鋼材よりもはるかに高い温度で動作します。余裕なく拘束すると、シールが歪み、機械的な干渉が生じ、最終的には漏れが発生します。逆に拘束が不十分だと、ノズルがボア内で動き、ゲートの位置がずれてしまいます。シール面、ファスナー、位置決め部品はすべて、動作範囲全体にわたって機能する必要があり、これは熱設計ではなく、機械設計の問題です。
ゲートの種類と位置
熱またはバルブ、そしてその位置。溶接線が構造的にも外観的にも敏感な領域を避け、冷却が形状が許す限り均一になるようにゲートを配置します。これは、金型を切削した後ではランナーを長くすることができないため、より高いリスクを伴う通常の金型流動の推論です。詳細については、当社の モールドフロー検証記事.
鉄骨構造とサービスアクセス
ノズルが腐食性または研磨性の樹脂経路の近くを通過する場合、周囲の鋼種が重要になります。当社では、ケースバイケースで硬化および耐腐食性鋼種を指定しています。詳細については、当社のウェブサイトをご覧ください。 H13 そして S136 ページ、そして 金型製作 概要。
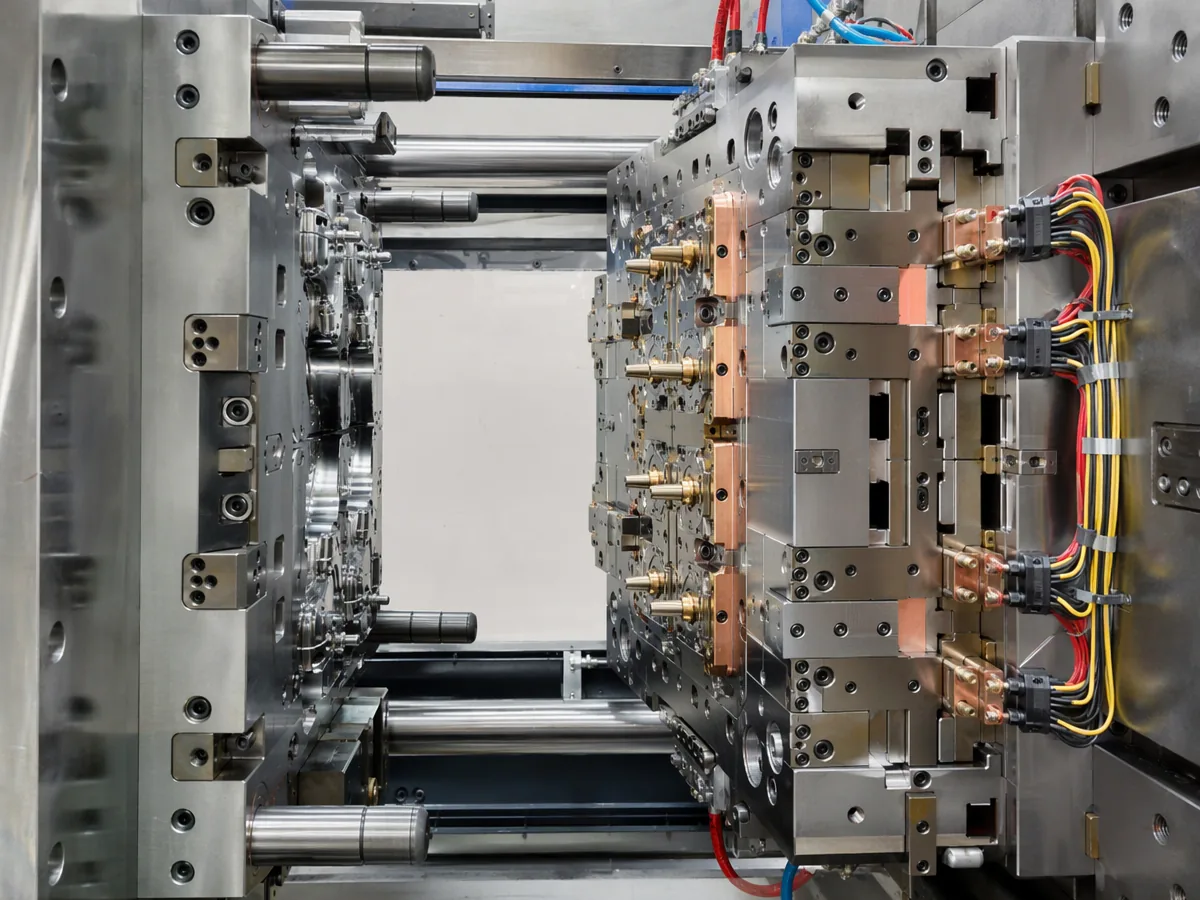 図3:金型半分にホットランナープレートを取り付けた状態。断熱プレート、スペーサーブロック、およびハーネスはパーティングラインから離れた位置に配線されている。これらはすべて鋼材の採用前に決定された事項である。
ホットランナーツールを受け入れる前に確認すべき事項
- 窓枠内の充填量と重量高温システムで測定し、低温モックアップでは測定しないでください。平均的な結果では、3か月後に審美的な仕様を満たさなくなる空洞が隠されてしまいます。
- 到着順序を示すショートショット研究非対称な点については、書面による説明が必要です。
- 溶融側測定値を示すゾーンマップさらに、数時間にわたる連続走行におけるドリフト記録も記録しているが、重要なのは6時間目に何が起こるかという数値である。
- バルブゲートのタイミングはキャビティごとに記録されていますこれには、承認された美容効果を得るために使用された手順も含まれます。
- コールドスタート手順と浸漬時間を書き留めておくそして、午前3時にそれを実行してくれる人によって実演される。
- ツール付きスペアリストヒーター、熱電対、シール、バルブピン、および少なくとも1つの完全なノズルアセンブリを、金型に取り付けた状態で保管してください。
- パージプロトコルを計測しましたスケジュールに含まれる実際の色や階調の変化を、ショット数と分数で示します。
これらは 品質契約 ツールがまだ開発中である間に。依頼もされていないのに7つの成果物をすべて作成するサプライヤーは、以前にホットランナープログラムを実行したことがあるが、形容詞を作成するサプライヤーはそうではない。
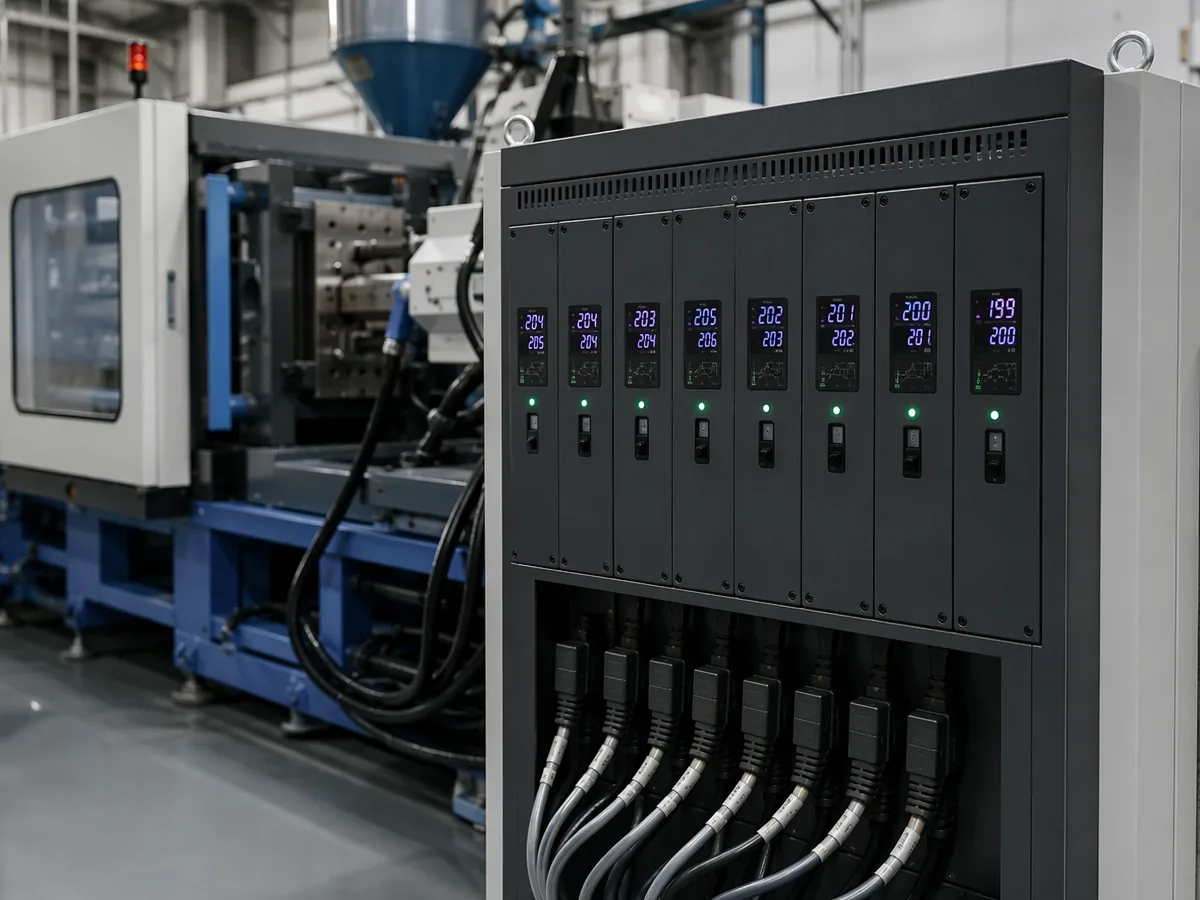 図4:マルチゾーン制御盤。ここにあるカードの枚数は、メンテナンスに関する話し合いの頻度を予測する指標となります。
理想的なプロの方法 私たちが決める
- どちらのオプションの見積もりを提示する場合でも、弊社では損益分岐点の計算式をお客様側で実施いたします。そして、プレミアムと実際の分母の両方の数値をお送りします。24時間以内にお見積もりをご依頼いただければ、DFM(設計製造性)とモールドフロー解析を無料で実施いたします。
- 除外事項は書面で通知されます。 樹脂が滞留時間を維持できない場合は、マニホールドを購入した後ではなく、その場で通知されます。
- アセンブリとして設計されたツール:ゾーニング、拡張許可、ゲート位置、サービスアクセス、および指定予備部品リスト。
- T1は簡単なツールで5~10日で達成 (10–20 on complex), delivered as an evidence package including per-cavity fill and the drift record.
- 変更管理下でプロセスが凍結されましたセットアップシートのウォームアップシーケンスとパージプロトコルと同じ規律が 再認定なしでの大量成形.
- 継続的なバリューエンジニアリングなぜなら、量産においては、興味深いのはサイクル秒数とゲート摩耗だからです。 冷却時間に関する記事 その議論はそこから始まります。
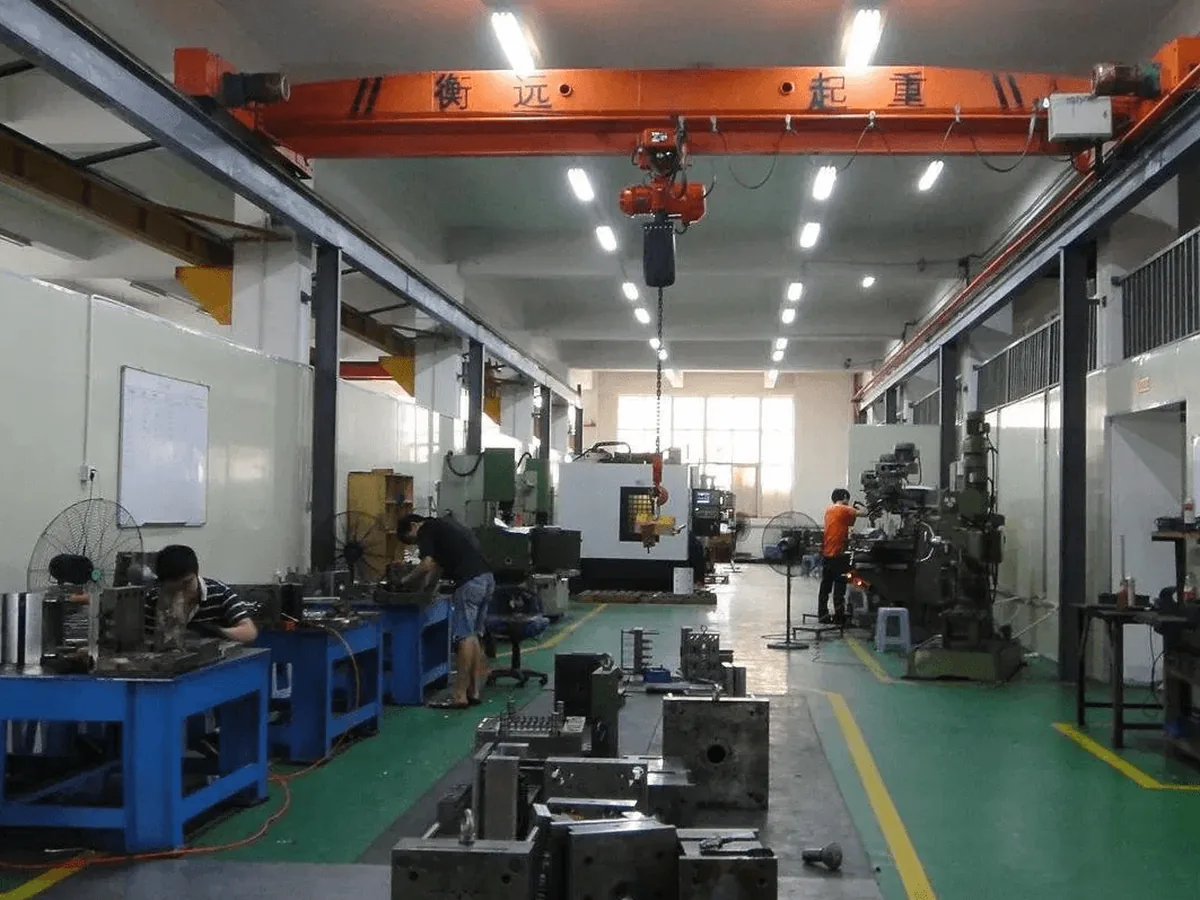 図5:ホットランナープレートの機械加工、取り付け、および整備が行われる場所。これが、メンテナンス計画がそれを実行する人々によって作成される理由です。
コールドランナーが最適な選択肢となる場合
頻繁に。熱に弱い樹脂には、迷わずコールドランナーを選びましょう。少量生産で価格が償却されない場合、多色または頻繁な材料変更を伴うプログラム、キャビティのバランスがそもそも取れないファミリーツール、夜間シフトで加熱システムを維持できないメンテナンス能力しかない場合などにもコールドランナーを選びましょう。スプルーが問題にならない場合もコールドランナーを選びましょう。造粒機とオペレーターがいる工場は、すでにランナーの取り扱いに費用をかけています。稼働するコールドランナーツールは、マニホールドを待つホットランナーツールよりも価値があります。また、「品質が良い」という理由だけでホットランナーを勧められた場合は、比較表の3つの行のうちどれを指しているのか、パージプロトコルの変更ごとにいくらかかるのかを尋ねてください。
まとめ
ホットランナーは、材料、サイクル秒、キャビティバランス、外観制御のために、資本、エネルギー、パージ時間、ダウンタイムのリスクを犠牲にします。高キャビティ、単一材料、長時間の連続運転、表面が目立つ部品には適していますが、短納期、色数の多いスケジュール、熱に弱い樹脂、保守管理体制のない工場には不利です。損益分岐点と自社の数値に基づいて判断し、7つの検証項目を必ず確認し、鋼材を切断する前に、予備部品リストとウォームアップ手順を品質契約に盛り込んでください。部品と生産スケジュールをお送りいただければ、両方の方式で価格を比較いたします。比較は無料ですので、割増料金に見合うだけの価値があるかどうかを正直に判断できます。
📞 電話/WhatsApp:+86 156 0682 1288 · 📧 [email protected] · 🌐 双方向の見積もりを取得する
情報源
- ISO 9001:2015 ― Ideal Pro におけるこれらの意思決定の根拠となる、文書化された品質フレームワーク。
- 射出成形設計協会による金型寿命とメンテナンス計画に関するガイダンス:ゲート、シール、ノズルのサービス間隔の背景にある枠組み。
- SPI AN-1355 — プラスチック射出成形の表面テクスチャ:外観上のゲート判定の背後にある仕上げの言語。
- Ideal Proが公表している工場基準:24時間以内の見積もり(DFMと金型流動解析は無料)、シンプルな金型の場合、T1納期は5~10日、最大1,600トンのプレス機、年間1,000セット以上の金型製造、納期遵守率99.8%。
- 計算例に示されている数値はすべて、提示された前提条件に基づいた算術値です。樹脂価格、サイクル、キャビテーション、時間、プレミアムはご自身のものに置き換えてください。弊社の数値はあくまでも計画策定のための入力値としてご活用いただき、見積もりとしてそのままお使いいただくことはご遠慮ください。
よくある質問
ホットランナーは部品単価が常に安いのでしょうか?
いいえ、その理由は通常パージカラムにあります。小さな部品の樹脂節約は1セントの何分の1かに過ぎませんが、金型のプレミアムは数千ドルにもなります。計算を左右するのはサイクルタイムと生産能力、そして外観不良です。自社のプレミアムを使って損益分岐点の計算式を実行してみてください。プログラムが損益分岐点に達する前に終了する場合、またはスケジュールに週に数回の色変更が含まれている場合は、コールドランナー金型の方が安価な部品となることがよくあります。
バルブゲートとサーマルゲート、どちらを選ぶべきか?予算オーバーにならないようにするにはどうすれば良いでしょうか?
バルブゲートは、制御が必要な場合に購入してください。 いつ 溶融金属が流入するかどうかだけでなく、流入するかどうかも重要です。つまり、ゲート痕跡が問題となる可視面、マルチマテリアルまたはシーケンシャル充填、あるいは形状だけではバランスが取れないキャビティアレイなどが該当します。サーマルゲートを購入するのは、面が隠れていて、キャビティの数が少なくレイアウトでバランスが取れ、予算を鋼材の温度均一性に充てる方が賢明な場合です。コスト差はピンではなく、アクチュエーションスタック、その消耗部品、そしてメンテナンス期間にあります。
ホットランナーは実際にどれくらいのエネルギーを追加するのか?
比較対象として適切ではあるものの、普遍的な数値を提示できるほどではない。マニホールドの質量、断熱性能、ゾーン数、そして何よりも通電時間と注入時間によって異なる。システム供給業者からゾーンあたりのワット数を入手し、金型交換や休憩時間を含めた実際の稼働時間で乗算し、料金プランに基づいて価格を算出する。この数値が、金型を切削する前に知りたいと思っていた決定に影響を与えるのであれば、それは当然のことだ。
実稼働環境でホットランナーシステムが故障する原因は何ですか?
大まかな順序で、次の3つの問題があります。起動時と停止時の熱サイクルによる過負荷、シール不良による溶融物のアセンブリへの侵入、そして、誰もが嘘をつく熱電対を信用しているにもかかわらず、劣化したゾーンを稼働させ続けること。これら3つはすべて、機械的な問題である前に手順上の問題です。だからこそ、ウォームアップシーケンス、長時間の運転におけるドリフト記録、そして予備部品キットは、誰も開かないバインダーではなく、受入書類に記載されるべきなのです。
既存のコールドランナーツールをホットランナーに変換することは可能ですか?
多くの場合そうですが、時には間違っていることもあります。判断基準となるのは、プレートの厚さとクランプがマニホールドアセンブリを支えられるか、ハーネスと熱電対の適切な経路があるか、ランナーが凍結しなくなった後も既存のゲート位置が機能するか、そして新しい穴の周囲の鋼材が希望するグレードであるか、といった点です。流量と熱バランスを再検討せずに鋼材だけを交換する改造は、通常、後々2つ目の工具を購入することになります。既存の工具の図面をお送りいただければ、改造なのか新規製作なのかを正直にお伝えします。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean