 日本語



プラスチック射出成形製品[^1] often require surface modification to enhance their aesthetic appeal, durability, or conductivity. The two primary methods for surface treatment are コーティング そして plating.
しかし、プラスチックには特有の課題がある。
- 表面エネルギーが低い: ほとんどのプラスチックは結晶性が高く極性が低いため、接着が難しい。
- 絶縁: プラスチックは非導電性であるため、直接電気めっきを行うことができない。
したがって、コーティングの密着性を向上させ、 導電性ベース層[^2] for plating.

1. 塗装工程の前処理
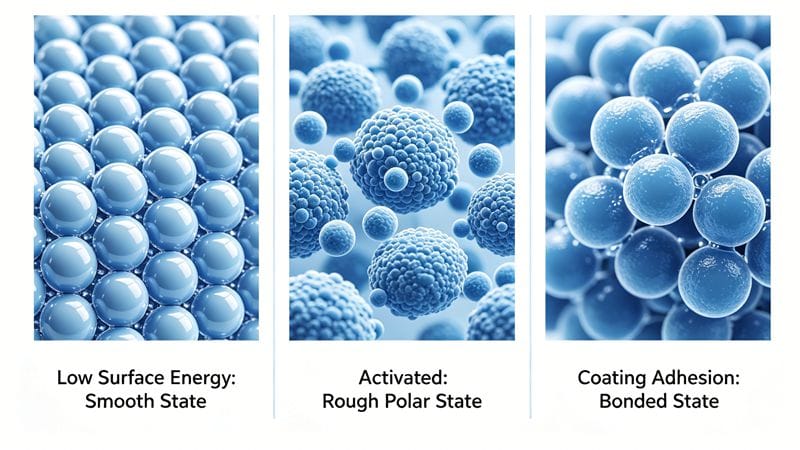
塗料の前処理の目的は、汚染物質を除去し、表面エネルギー(濡れ性)を高めることで、塗料やコーティング剤がしっかりと密着するようにすることです。
1.1 脱脂(洗浄) 金属処理と同様に、最初のステップは油、グリース、離型剤を除去することです。
- 有機溶剤: パラフィン、蜜蝋、有機汚れの除去に使用します。溶剤はプラスチックを溶解または膨張させてはなりません。また、揮発性、無毒性、不燃性である必要があります。
- アルカリ溶液: 耐アルカリ性プラスチックに適しています。これらの溶液には、苛性ソーダ、アルカリ塩、および界面活性剤(例えば、OP系アルキルフェノールポリオキシエチレンエーテル)が含まれており、低発泡性で残留物を残しません。
1.2 表面活性化 活性化処理は、極性基を導入したり、表面を粗くしたりすることで表面エネルギーを増加させる。一般的な方法としては、化学酸化、火炎酸化、溶剤蒸気エッチング、コロナ放電などがある。
化学酸化(クロム酸処理) これは最も広く用いられている方法です。典型的な配合としては、二クロム酸カリウム、水、濃硫酸の混合物が用いられます。
| 成分 | 割合/濃度 |
|---|---|
| 二クロム酸カリウム | 4.5% |
| 水 | 8.0% |
| 濃硫酸(96%以上) | 87.5% |
ABS樹脂の処理方法: 高品質のコーティングの場合、ABS樹脂は脱脂後、希釈クロム酸溶液(クロム酸420g/L、硫酸200ml/L)を使用してエッチングすることができます。 65°C–70°C for 5–10 minutes.
注: クロム酸エッチングは複雑な形状に対しても均一な処理が可能である一方、安全上の危険や環境汚染のリスクを伴う。
2. めっき工程の前処理
ここでの目的は2つあります。1つは接着性を向上させること、もう1つは絶縁性プラスチック上に導電性金属(ベース層)を形成することです。
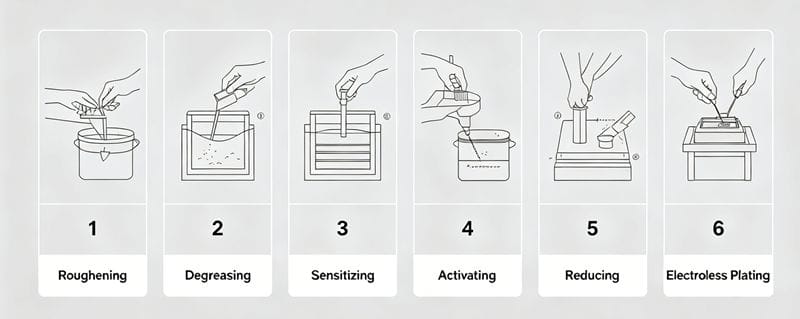
プロセスフローは以下のとおりです。 機械的/化学的粗面処理 → 脱脂 → 感作処理 → 活性化処理 → 還元処理 → 無電解めっき
2.1 表面粗化と脱脂
- 機械的粗面化と化学的粗面化: 表面を粗くすると接触面積が増加する。機械的粗面化は一般的に効果が低く、約 10% 化学的粗面化によって達成される接着強度。
- 脱脂: 上記で説明したコーティングプロセスと同じ原理に基づいています。
2.2 感作 このステップでは、酸化されやすい物質(例えば 塩化第一スズ または 三塩化チタン) onto the plastic surface. This prepares the surface for the subsequent activation step.
2.3 アクティベーション 感光処理された表面を、貴金属塩(酸化剤)を含む溶液に浸漬する。貴金属イオンは還元されて金属コロイド(触媒核)となり、表面に析出する。これらの核はめっき反応の触媒として機能する。
2.4 還元および無電解めっき
- 縮小治療: めっき前に、残留活性剤を除去するために、部品を還元剤(例えば、銅めっきの場合はホルムアルデヒド、ニッケルめっきの場合は次亜リン酸ナトリウム)に浸漬する。
- 無電解めっき: これが重要な工程です。プラスチック表面に金属の薄膜を化学的に析出させることで、導電性を持たせます。導電性が確保されたら、通常の電気めっき工程に進むことができます。
プロセス上の違いの概要
[Coating vs. Plating Pretreatment]
| 特徴 | コーティング前処理 | めっき前処理 |
|---|---|---|
| 主な目標 | 濡れ性と接着性を向上させる | 導電性金属層を作成する |
| 重要なステップ | 表面活性化(酸化) | 無電解めっき(金属化) |
| 導電率 | 必須ではありません | 不可欠 (must be achieved before plating) |
| 複雑 | 中程度 | 高(複数の化学反応段階) |
[^1]: Explore this resource to understand effective surface treatment methods that enhance the quality and performance of plastic injection molding products. [^2]: Understand the necessity of a conductive base layer for successful electroplating.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean