 日本語



カスタムプラスチック射出成形製品にひび割れが生じる理由とは?包括的なトラブルシューティングガイド
Plastic injection molding[^1] is a precise art, but defects can still occur. One of the most frustrating issues manufacturers face is 割れる 射出成形部品において。
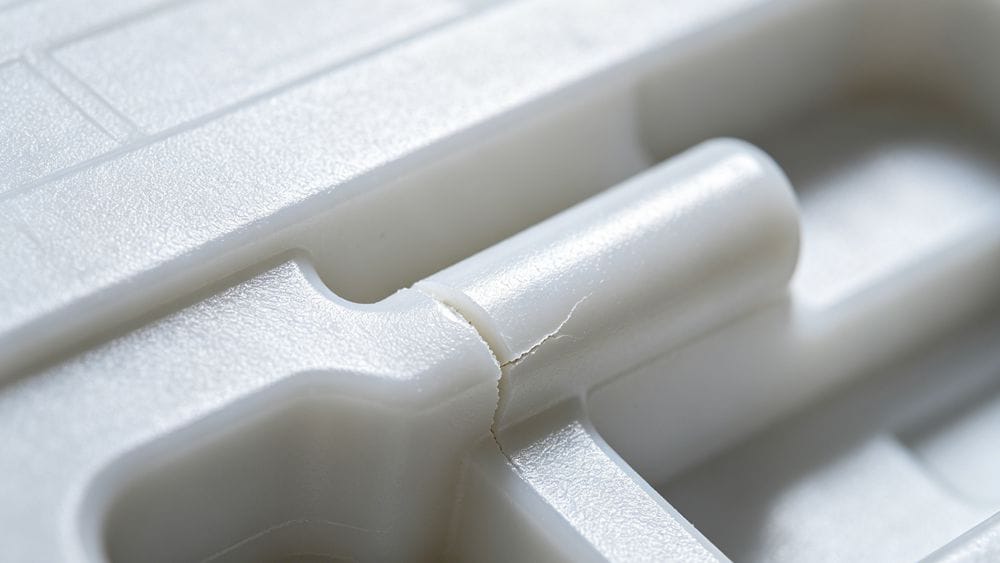
ひび割れは、表面の細かな亀裂(絹のようなひび割れ)、微細な亀裂、応力による白化(応力のかかる箇所に白い斑点が生じる)、または完全な破断として現れることがあります。これらの欠陥は、脱型直後、または製品の使用中に発生する可能性があります。
このガイドでは、処理エラーから始まり、 金型設計上の欠陥[^2]—and provide actionable solutions. > 主なポイント: 亀裂は単一の要因によって引き起こされることは稀である。通常は、残留応力、外力、および材料の弱点が複合的に作用して発生する。
1. 処理要因(機械設定)
機械の設定ミスは、内部応力による亀裂発生の最も一般的な原因です。
- 過剰な圧力と速度: 射出圧力が高すぎたり、充填速度が速すぎたり、または充填時間が長すぎたりすると、部品に過剰な内部応力が発生します。
- 型から外す速度: 金型が開きすぎると、あるいは開きすぎる力が加わると、特に十分に冷却されていない場合は、部品が物理的に引っ張られて割れてしまう可能性があります。
- 温度制御:
- 金型温度: 金型が冷えすぎると、部品が簡単に取り出せず、応力が発生する可能性がある。
- 材料温度: バレル内の温度が高すぎると、プラスチックが劣化(燃焼)し、機械的強度が低下する可能性があります。
- 溶接線: 加工不良は、プラスチックの流れの先端が接する部分に弱い溶接線を生じさせ、ひび割れしやすい弱点を作り出す可能性がある。
解決策:
- 噴射圧力と噴射速度を下げてください。
- 注入時間と保持時間を短縮する。
- 金型開閉速度をよりスムーズに調整してください。
- アニーリング: 成形後すぐに熱処理(焼きなまし)を行い、残留応力を除去してください。
2. 金型設計上の問題点
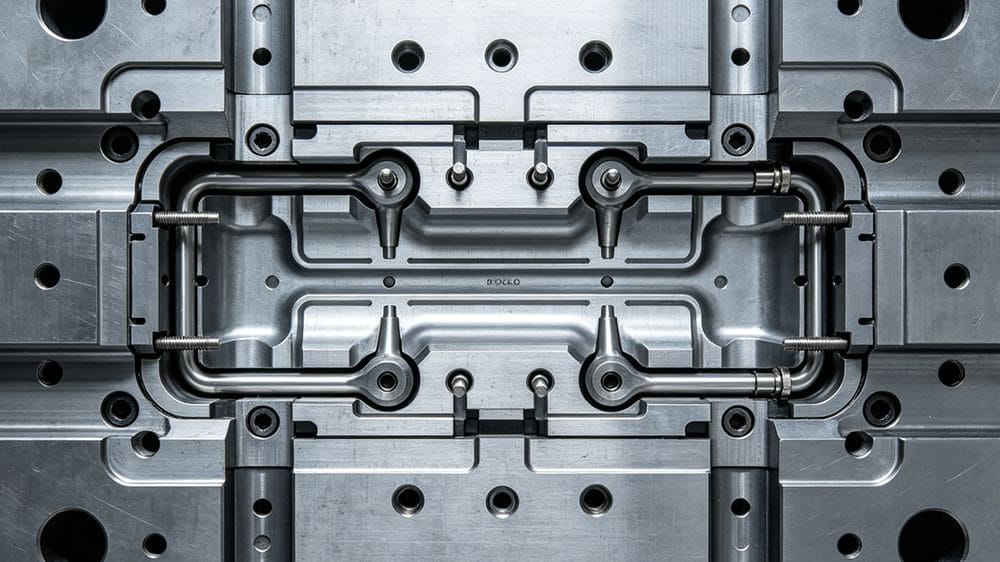
金型の物理的な設計は、プラスチックの流れ方や冷却の仕方を決定づける。ここに欠陥があると、構造的な弱点が生じる。
- 射出システム: エジェクタピンのバランスが崩れていたり、数が少なすぎたり、表面積が小さすぎたりすると、射出力が小さな領域に集中し、亀裂が生じる。
- 鋭角: 鋭角な部分は応力集中点として作用する。
- 金属インサート: 金属インサートを使用すると、金属とプラスチックは冷却時に収縮率が異なるため、インサートの周囲に高い内部応力が発生し、問題が生じる可能性がある。
- 真空ロック: 深絞り加工部品には通気孔が必要です。通気孔がないと真空状態になり、部品がくっついたり、射出時にひび割れたりする可能性があります。
解決策:
- 十分な抜き勾配と研磨されたキャビティ表面を確保してください。
- Use 角丸(フィレット) 鋭角ではなく、応力を分散させるようにする。
- 金属インサートの使用を最小限に抑えるか、収縮率の違いに対応できるように金型を設計してください。
- 深い空洞には通気口を設けて、真空状態の発生を防いでください。
3. 材料の選定と品質
たとえ完璧な金型と機械を使ったとしても、材料が悪ければ失敗に終わる。
- リサイクル素材: 再生材(リサイクルプラスチック)を過剰に使用すると、部品の引張強度と耐衝撃性が低下します。
- 水分: ナイロンやポリカーボネートなどの多くのエンジニアリングプラスチックは吸湿性があります。適切に乾燥させないと、溶融時に水分がポリマーと反応(加水分解)し、材料が脆くなってひび割れを起こします。
- 汚染: 異なる種類のプラスチックを混ぜたり、汚染された原材料を使用したりすると、構造的な完全性が損なわれる。
4. 機械およびプロセス要因
- 可塑化能力: 射出成形機は適切なサイズでなければならない。
- 小さすぎる: プラスチックが完全に混ざったり溶けたりしないため、脆くなる。
- 大きすぎる: プラスチックが樽の中に長時間留まり、熱によって劣化する。
- 背圧とスクリュー速度: 過剰な 背圧[^3] or screw speed generates shear heat, degrading the material properties.
概要:トラブルシューティング表
ひび割れの原因を特定するのに役立つ簡単な参考ガイドを以下に示します。
| カテゴリ | 潜在的な原因 | 推奨される解決策 |
|---|---|---|
| 処理 | 高噴射圧力/高速 | 圧力を下げる。噴射速度を下げる。 |
| 処理 | 高い残留応力 | 金型温度を上げる。成形後に部品を焼きなましする。 |
| 金型設計 | 鋭角/形状不良 | 角に丸み(フィレット)を付け、鋭角な変化を避ける。 |
| 金型設計 | 射出に関する問題 | キャビティを研磨する。抜き勾配を大きくする。エジェクターピンのバランスを調整する。 |
| 材料 | 湿気/湿った樹脂 | 加工前に材料を十分に乾燥させてください。 |
| 材料 | リサイクル素材が多すぎる | 再生材の比率を下げる。バージン材を使用する。 |
| 機械 | 劣化 | バレル温度を確認する。ネジのサイズが正しいことを確認する。 |
結論
カスタムプラスチック射出成形製品の亀裂は、体系的なアプローチで解決する必要のある複雑な問題です。 processing parameters, 金型設計, そして 素材の品質そうすれば、根本原因を特定できます。
まず、材料の乾燥工程を確認し、射出速度を下げてみてください。これらは最も一般的な原因です。それでも問題が解決しない場合は、金型設計を見直し、鋭角なコーナーや不十分な抜き勾配など、応力集中箇所がないか確認してください。
射出成形プロジェクトでお困りですか?専門的な製造ソリューションをご提供いたしますので、今すぐお問い合わせください。
[^1]: Explore this resource to discover essential best practices that enhance quality and efficiency in plastic injection molding. [^2]: Identifying mold design flaws is crucial for improving product quality. [^3]: Understanding back pressure can help optimize your injection molding process.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean