 日本語




PETGの成形時に発生するバリや気泡などの欠陥にお困りですか?パラメーターを色々調整しても、なかなか改善されない。このガイドでは、それらの真の原因と、最終的な解決方法を明らかにします。
PETGの成形をマスターするには、厳密な水分管理(0.04%以下への乾燥)、精密な温度管理(バレル温度220~260℃、金型温度40~50℃)、そして低い保圧と高い型締め力の使用が不可欠です。欠陥のほとんどは、射出成形パラメータだけでなく、水分と金型に起因するものです。
私は長年製造現場で働き、数え切れないほどのエンジニアがPETGで苦戦するのを見てきました。PETGは素晴らしい素材ですが、扱いが難しい場合もあります。一つの問題を解決したと思っても、すぐにまた二つの問題が発生するのです。重要なのは、症状を追いかけるのではなく、根本原因を理解することです。このガイドは、そうした実践的な経験に基づいて作成されており、PETG製造をコントロールするための具体的な手順を示しています。さあ、早速始めて、成功させましょう。
PETGとは何か、そして射出成形においてなぜ重要なのか?
問題:プロジェクトには、透明で丈夫、かつ加工しやすいプラスチックが必要です。検討事項:しかし、ポリカーボネート(PC)のような材料は高価で成形が難しく、他の材料は透明性に欠けます。解決策:PETGはこれらの条件を完璧に満たします。
PETG(ポリエチレンテレフタレートグリコール)は、汎用性の高い熱可塑性コポリエステルです。アクリル樹脂の透明性、ポリカーボネート(PC)の靭性、そして他の多くのプラスチックが持つ加工の容易さと耐薬品性を兼ね備えているため、射出成形において重要な材料であり、コスト効率に優れた価値ある選択肢となっています。
PETGはプラスチックの世界において異彩を放つ素材です。ペットボトルなどに使われるPETの改良版と考えてください。「G」はグリコールの略で、重合時に添加されます。このシンプルな添加が画期的な効果をもたらします。加熱時に結晶化するのを防ぎ、標準的なPETが厚く成形しようとした際に曇ったり脆くなったりするのを防いでくれるのです。
この改良により、PETGは独自の特性を兼ね備えています。私は、ガラスのように透明でありながら、落としても割れない部品を必要とするクライアントのプロジェクトでPETGを使用してきました。他の透明プラスチックに比べて応力による白化が起こりにくく、洗浄剤や油にも強い優れた耐薬品性を備えています。この強靭性、透明性、成形性の組み合わせにより、医療機器から消費者向け製品のディスプレイまで、幅広い用途で最適な素材となっています。まさに、他の素材ではなかなか真似できない理想的な特性を備えていると言えるでしょう。
PETGの主な材料特性は何ですか?
問題:適切なプラスチックを選ぶのは大変だ。課題:コスト、性能、外観のバランスを取る必要があるが、データシートは分かりにくい。解決策:PETGの独自の特性により、有力な候補となる。
PETGの主な特性は、優れた透明度と光沢、高い耐衝撃性(靭性)、良好な耐薬品性、そして加工の容易さです。また、FDA(米国食品医薬品局)の基準を満たしているため、食品接触用途にも適しており、ポリカーボネートほど徹底的な事前乾燥を必要としません。
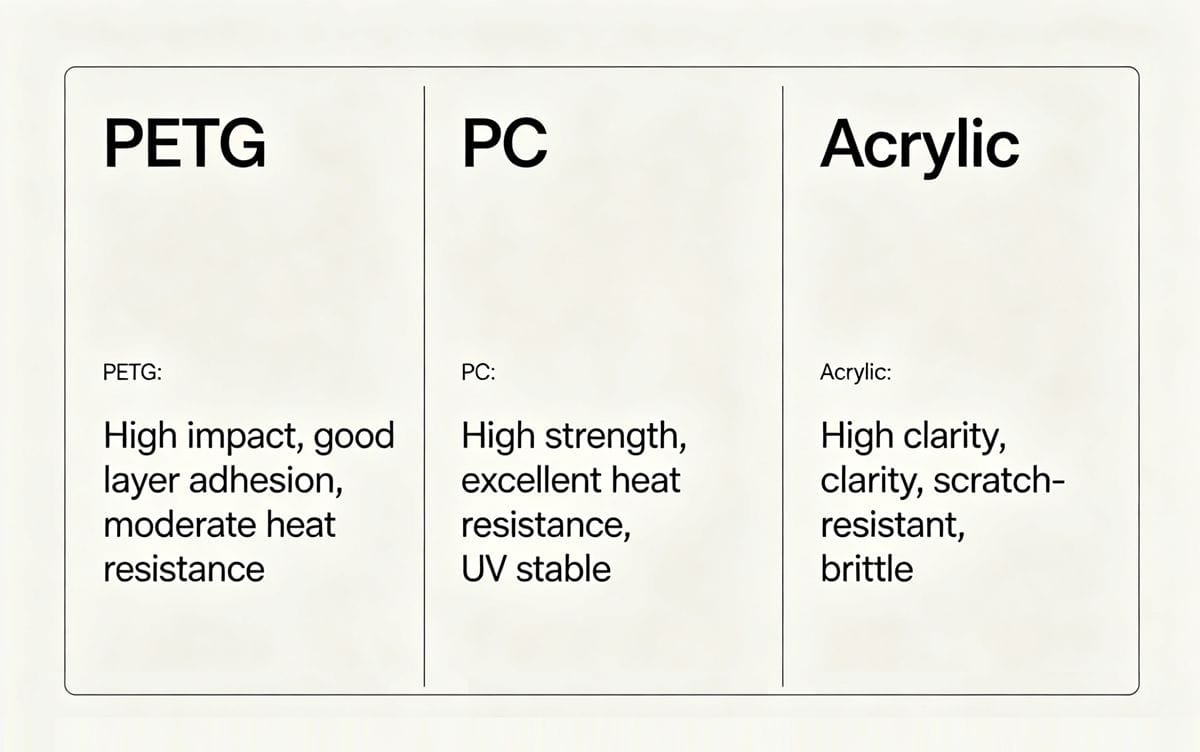
顧客の素材選びを手伝う際、私は常に実用的な用途に立ち返ります。PETGは多くの条件を満たすため、しばしば選ばれます。重要なのは単一の特性ではなく、それらの組み合わせです。例えば、PETGの耐衝撃性は抜群です。ポリカーボネートほど頑丈ではありませんが、アクリルよりははるかに丈夫で、特定の化学物質による応力亀裂といったポリカーボネート特有の問題もありません。他の透明プラスチックなら粉々に砕けてしまうような衝撃にも、PETG製の部品は耐え抜いています。
耐薬品性も大きな利点です。そのため、強力な消毒剤で拭き取る必要がある医療機器の筐体に最適です。分かりやすくするために、簡単な比較を見てみましょう。
主要物件対決
| 財産 | PETG(ポリエチレンテレフタレートグリコール) | PC(ポリカーボネート) | PMMA(アクリル樹脂) |
|---|---|---|---|
| 明瞭さ | 素晴らしい、ガラスのような | 素晴らしい、青みがかった色合いになることもあります | 非常に優れている、最高の光学的な透明度 |
| 衝撃強度 | 高い | 非常に高い(クラス最高) | 低い(もろい) |
| 耐薬品性 | グッド | 劣悪(油分や洗剤に弱い) | グッド |
| 処理 | 簡単、低温 | 難しく、高温と乾燥が必要 | 中程度 |
| コスト | 中程度 | 高い | 低~中程度 |
ご覧のとおり、PETGはバランスの取れた特性を備えています。加工の手間や、より特殊な材料に見られるような高コストを伴うことなく、優れた結果をもたらす、信頼できる万能素材です。
射出成形用のPETGはどのように準備すればよいですか?
問題:PETG製の部品にスプレッドマークや気泡が見られます。 対処法:機械の設定をすべて調整してみましたが、欠陥は解消されません。 解決策:問題は機械ではなく、材料の準備方法にあります。
PETGを適切に準備するには、乾燥が非常に重要です。この素材は吸湿性があるため、65~75℃(150~165°F)の乾燥機で4~6時間乾燥させる必要があります。目標は、バレルに入れる前に水分含有量を0.04%未満にすることです。 より広い範囲を理解する 射出成形における主要なプラスチック特性(流動性、水分含有量、収縮率など)PETGの吸湿性は、その加工条件のほぼすべての側面を左右するため、これはここで不可欠です。
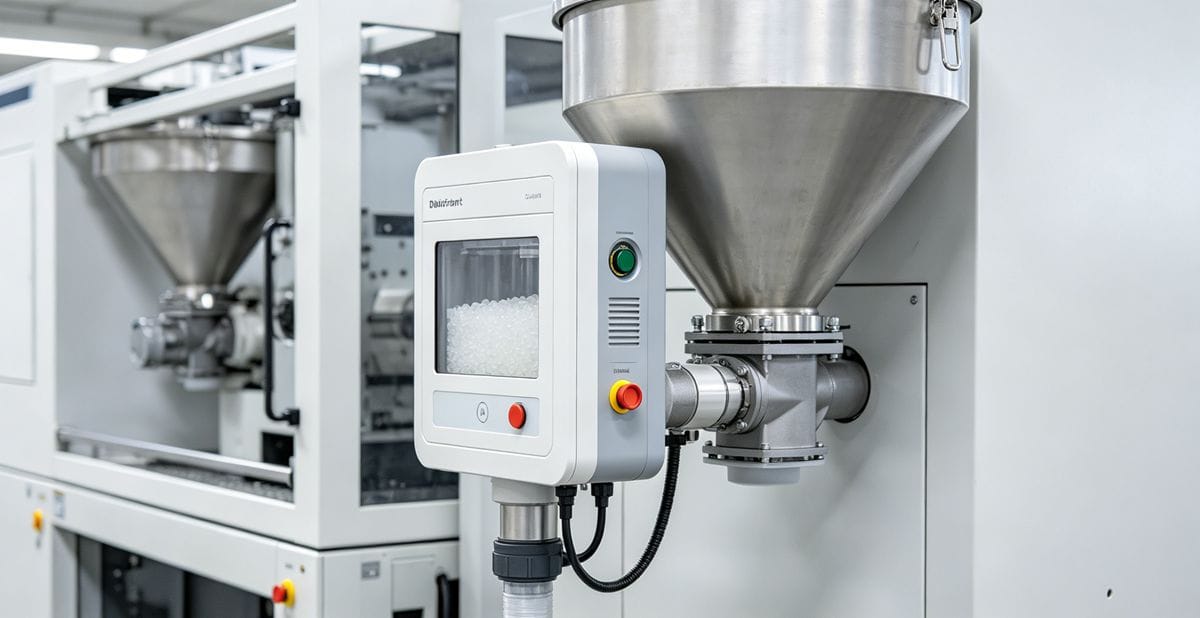
どれだけ強調しても足りないほど重要なことですが、乾燥は絶対に欠かせません。私がトラブルシューティングを依頼されるPETGの不具合の90%は、不適切な乾燥が原因です。PETGはスポンジのように空気中の水分を吸収します。濡れた状態で成形すると、その水分が高温のバレル内で蒸気になります。これにより加水分解と呼ばれる化学反応が起こり、ポリマー鎖が分解されます。その結果、スプレッドや銀色の筋といった外観上の欠陥だけでなく、成形品が非常に脆くなり、強度も完全に失われてしまいます。見た目は完璧でも、クラッカーのようにパキッと割れてしまう可能性があるのです。
製造現場では、乾燥手順を徹底的に守っています。PETGはバッチごとに乾燥剤式乾燥機に入れられます。湿った空気を循環させるだけの単純な熱風乾燥機は使用しません。乾燥剤式乾燥機は、水分を積極的に除去する素材を使用します。乾燥空気の露点を監視し、乾燥が効果的であることを確認します。乾燥後、材料は成形機の加熱ホッパーに入れられ、成形待ちの間に水分を再吸収しないようにします。適切な乾燥ができれば、成功の半分は達成したも同然です。
PETG射出成形における最適なパラメータとは?
問題:PETGを完璧に乾燥させたのに、バリやヒケが残ってしまう。攪拌:圧力を上げてヒケを解消しようとするが、バリが発生する。圧力を下げると、ヒケが再び現れる。解決策:PETGには、独自の「低温でゆっくりと」乾燥する方法が必要です。
PETGの最適な成形条件は、適度な温度(バレル温度220~260℃、金型温度40~50℃)、中~低速の射出速度、そして非常に低い保圧(射出圧力の30~40%)です。重要なのは、この高流動性材料に無理な圧力をかけないことで、バリの発生を防ぐことです。 さまざまな素材におけるこれらの設定の微調整に関するより詳細な情報については、包括的なドキュメントを参照してください。 射出成形パラメータ調整ガイド.
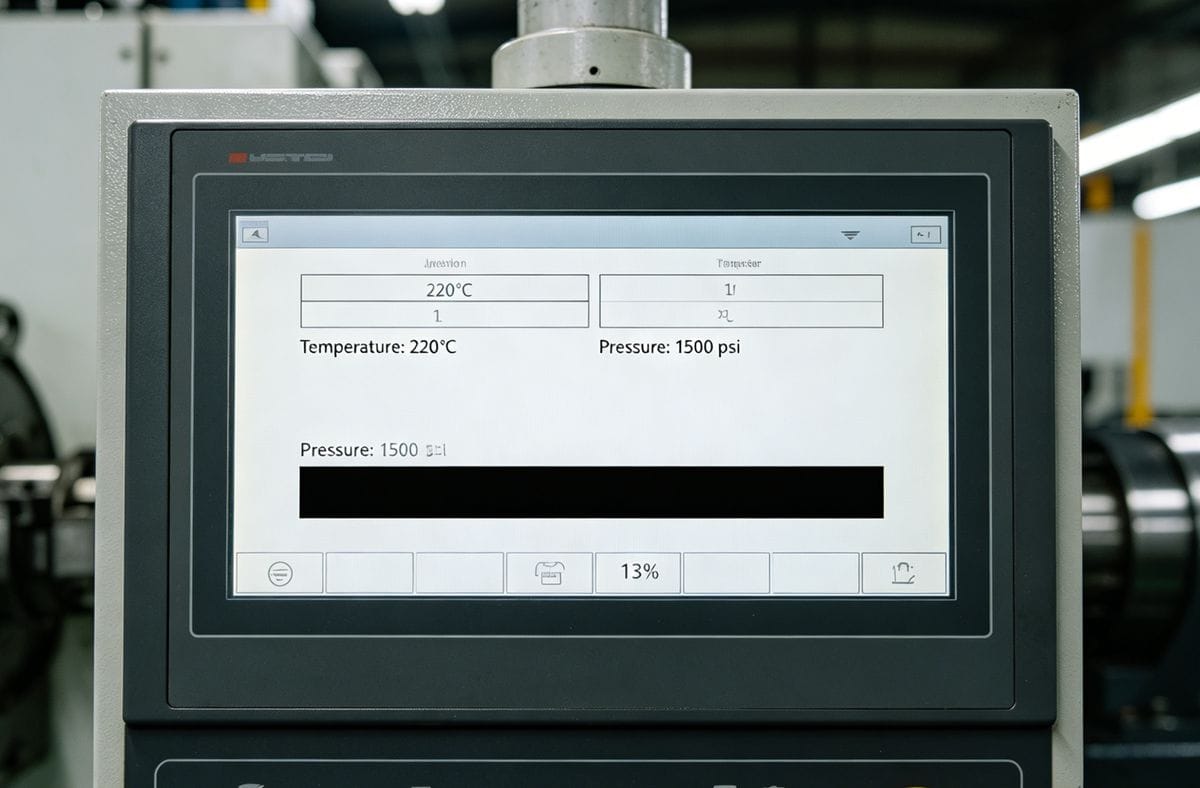
多くの人が犯す最大のミスは、PETGを他のプラスチックと同じように扱うことです。PETGは非常に流動性が高いため、圧力に非常に敏感です。ABSやPCのような材料によく見られるような高い充填圧力をかけると、金型の継ぎ目からバリが吹き出てしまいます。まるで網戸で水をせき止めようとするようなものです。
私のやり方は、必要なエネルギーだけを使って作業を完了させることです。まず、適度な温度プロファイルと制御された射出速度で作業を開始します。多くの場合、多段階射出をプログラムし、最初は少し速めに射出して部品の大部分を充填し、充填の終わりに近づくにつれて速度を大幅に落とします。これにより、バリの原因となる圧力スパイクを防ぐことができます。最も重要なのは、射出から保圧への切り替えです。圧力を大幅に下げ、多くの場合、最大射出圧力のわずか30%まで下げます。保圧段階は、材料を詰め込むためではなく、単に材料を所定の位置に保持し、わずかな収縮を補償するためのものです。
私が床で行う典型的な開始点は次のとおりです。
PETG処理パラメータガイド
| パラメータ | 推奨価格 | なぜそれが重要なのか |
|---|---|---|
| 乾燥温度/時間 | 65-75°C / 4-6 hours | 加水分解、脆化、および広がりを防ぎます。 |
| 樽の温度 | 220-260°C (430-500°F) | 温度が高すぎると劣化や黄変を引き起こし、温度が低すぎると流れ線が生じる。 |
| 金型温度 | 40-50°C (100-120°F) | 表面仕上げに非常に重要です。低すぎると曇り、高すぎるとくっついてしまいます。 |
| 射出速度 | 中~低 | 噴流を防止し、せん断加熱を軽減します。 |
| 梱包圧力 | 低濃度(注射液の30~40%) | フラッシュを防止するための最も重要な設定。 |
| 背圧 | Low (0.35-0.7 MPa) | 材料を劣化させることなく、良好な溶融状態の一貫性を確保します。 |
これらはあくまで出発点であることを覚えておいてください。金型や機械はそれぞれ異なりますが、原則は変わりません。PETGは丁寧に扱ってください。
PETG部品用の金型はどのように設計すべきでしょうか?
問題:低圧でもPETG成形品にバリが発生する。 解決策:金型に問題があると疑っているが、どこを調べればよいかわからない。 解決策:金型を液状のプラスチックを収容できるように設計する必要がある。
PETG用金型は、パーティングラインの嵌合が完璧で、部品の公差が厳密でなければなりません。通気孔は、プラスチックが漏れることなく空気を排出するために、非常に浅く(0.01~0.02mm)する必要があります。また、部品の透明度を確保するためには、キャビティ表面の高品質な研磨が不可欠です。 適切な換気は特に重要です。換気が不十分だと、さまざまな問題が発生する可能性があります。詳しくは、当社の分析をご覧ください。 射出成形金型の通気に関する問題、原因、影響、および解決策.
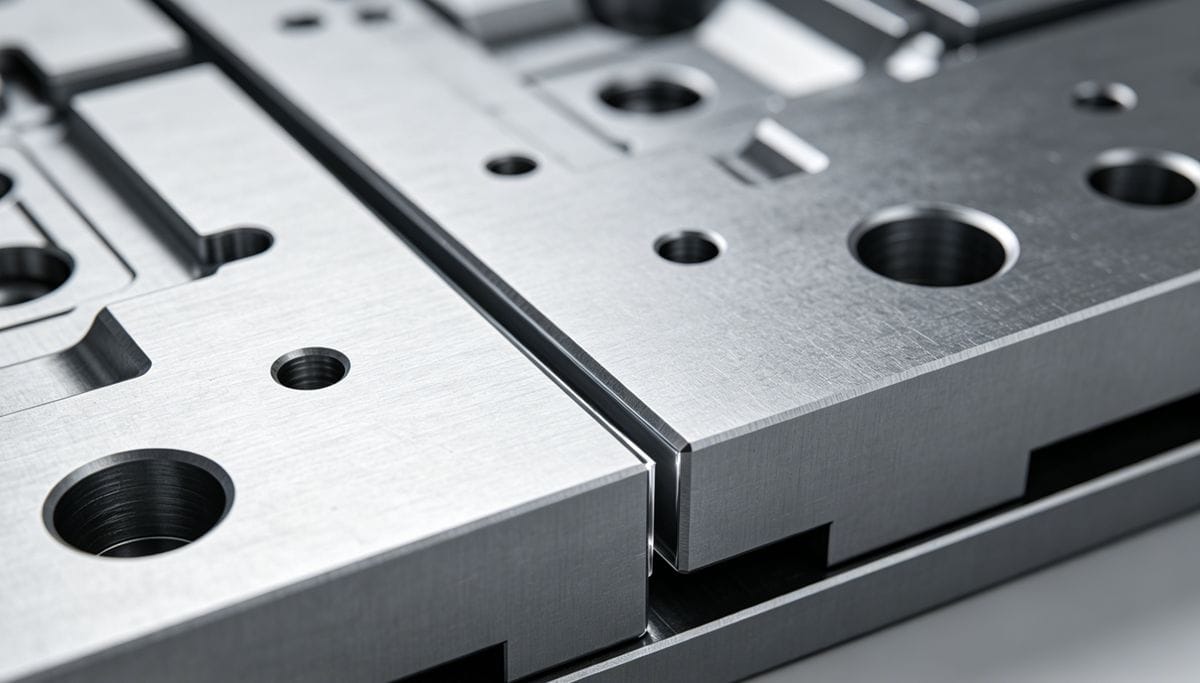
PETG部品用の金型を見積もる際、私たちは最初から精度がすべてであることを理解しています。PETGは流動性が高いため、どんなに小さな隙間でも見つけてしまいます。例えるなら、水を保持できない金型は、溶融したPETGを保持できないのと同じです。
まず最初に注目するのはパーティングラインです。金型の2つの半分は、隙間なく密着して接合する必要があります。これを「キスオフフィット」と呼びます。スライド、リフター、エジェクタピンなどの可動部品についても同様です。わずかな隙間でもバリが発生する原因となります。ベントも重要な部分です。ベントとは、プラスチックがキャビティに流れ込む際に閉じ込められた空気を逃がすための小さな通路です。ほとんどのプラスチックの場合、ベントの深さは0.03~0.05mmで十分です。PETGの場合は、これを半分の0.01~0.02mmにする必要があります。これ以上深くすると、PETGがベントに直接流れ込み、除去が困難な薄く鋭利なバリの網状構造を形成します。最後に、ゲートを忘れてはいけません。ゲートの痕跡を小さく、きれいにトリミングしやすくするために、サブマリンゲートまたはピンゲートがよく用いられます。
PETG射出成形における一般的な欠陥とその解決策とは?
問題:PETG部品の品質管理に合格しない。課題:脆さ、黄変、反りなどの厄介な問題の診断に時間と材料を浪費している。解決策:体系的なトラブルシューティングガイドを使用すれば、正確な原因を特定できる。
PETGの欠陥のほとんどは、材料中の水分、加工中の過度の熱や圧力、または不適切な金型設計という3つの根本的な問題に起因します。乾燥、温度、圧力、および金型の適合性を体系的にチェックすることで、問題の大部分は解決できます。 複数の材料に適用可能なより広範な診断フレームワークについては、当社のガイドを参照してください。 射出成形における銀条欠陥の分析:4つの要因に基づく診断ガイド.
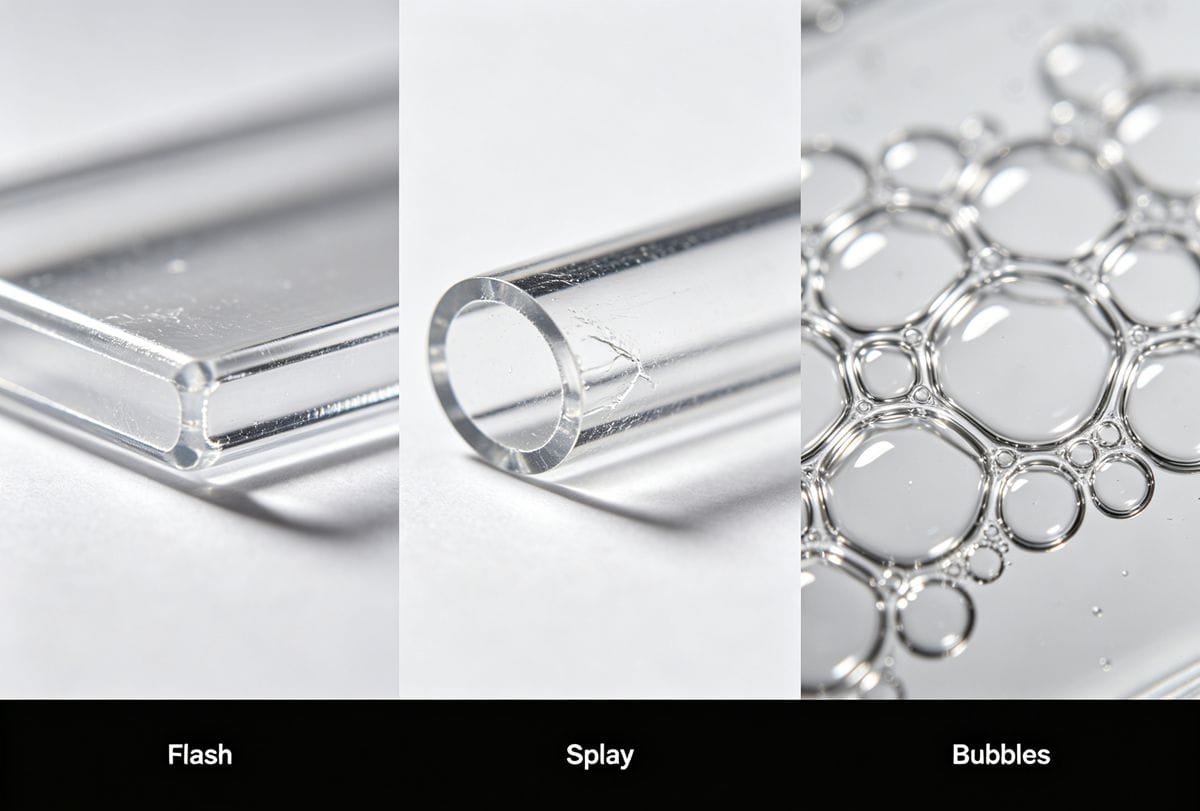
私はこれまで、まさにこうした問題の解決に、成形機の前で何時間も費やしてきました。まるでパズルのようですが、PETGの特性を理解すれば、ずっと簡単になります。重要なのは、早合点しないことです。例えば、気泡を見つけたら、まずは充填圧力を上げて気泡を押し出そうとするかもしれません。しかし、PETGの場合、これはたいてい間違いです。気泡は湿った材料から発生した蒸気である可能性が高く、圧力を加えるとバリが発生するだけです。
これは私がこれまでの経験に基づいて作成したトラブルシューティング表です。新人技術者にはこれを印刷して工具箱に入れておくように伝えています。これはPETGでよく発生する問題を解決するためのロードマップです。
PETGトラブルシューティングガイド
| 欠陥 | 考えられる原因 | 解決策 | |
|---|---|---|---|
| フラッシュ | 1. 充填/射出圧力が高すぎる。 <br> 2. 型締め力が低すぎる。 <br> 3. 型が摩耗している、または型に合っていない。 <br> 4. 通気口が深すぎる。 | 1. 充填圧力を射出時の30~40%に下げる。 <br> 2. 締め付け力を15~20%増加させる。 <br> 3. 金型パーティングラインを点検し、修理する。 <br> 4. 通気口が0.04%であることを確認してください。 <br> 2. 高速射出による過剰なせん断熱。 | 1. 材料を適切に乾燥させる(65~75℃で4~6時間)。乾燥剤式乾燥機を使用する。 <br> 2. 噴射速度を落とす。 |
| 泡/空隙 | 1. 閉じ込められた水分(加水分解)。 <br> 2. 部品が厚すぎる。 <br> 3. 充填圧力が不十分(まれ)。 | 1. まずは乾燥状態を確認してください! これが最も一般的な原因です。 <br> 2. 壁厚をより均一にするために部品を再設計する。 <br> 3. 充填時間/圧力を徐々に上げていきますが、フラッシュに注意してください。 | |
| 脆さ | 1. 湿潤材料からの加水分解。 <br> 2. 過度の高温による材料の劣化。 | 1. 材料を完全に乾燥させてください。 <br> 2. 樽の温度を下げ、滞留時間が長くなりすぎないようにする。 | |
| 黄ばみ | 1. 樽の温度が高すぎます(260℃以上)。 <br> 2. 材料がバレル内に長時間滞留している(滞留時間)。 | 1. 銃身温度プロファイルの低減。 <br> 2. 滞留時間を短縮するために、適切なショットサイズを備えた機械を使用してください。 | |
| 型に張り付く | 1. 金型の温度が高すぎます。 <br> 2. 喫水角度が不十分。 <br> 3. キャビティ内の表面研磨不良。 | 1. 金型温度を40~50℃に下げる。 <br> 2. 部品設計における抜き勾配を大きくする。 <br> 3.金型表面をA2以上の状態に研磨する。 |
PETG射出成形はどのような産業や用途で使用されていますか?
問題点:PETGが自社製品や業界に最適かどうか確信が持てない。課題:間違った材料を選ぶと、製品の不具合や高額なリコールにつながる可能性がある。解決策:PETGが厳しい実用環境でいかに優れた性能を発揮するかをご覧ください。
PETGは、医療、消費財、電子機器業界で幅広く使用されています。その独自の強靭性、透明性、耐薬品性、そしてFDA(米国食品医薬品局)の基準適合性を兼ね備えているため、医療機器の筐体から小売店のディスプレイ、食品容器まで、あらゆる用途に最適です。
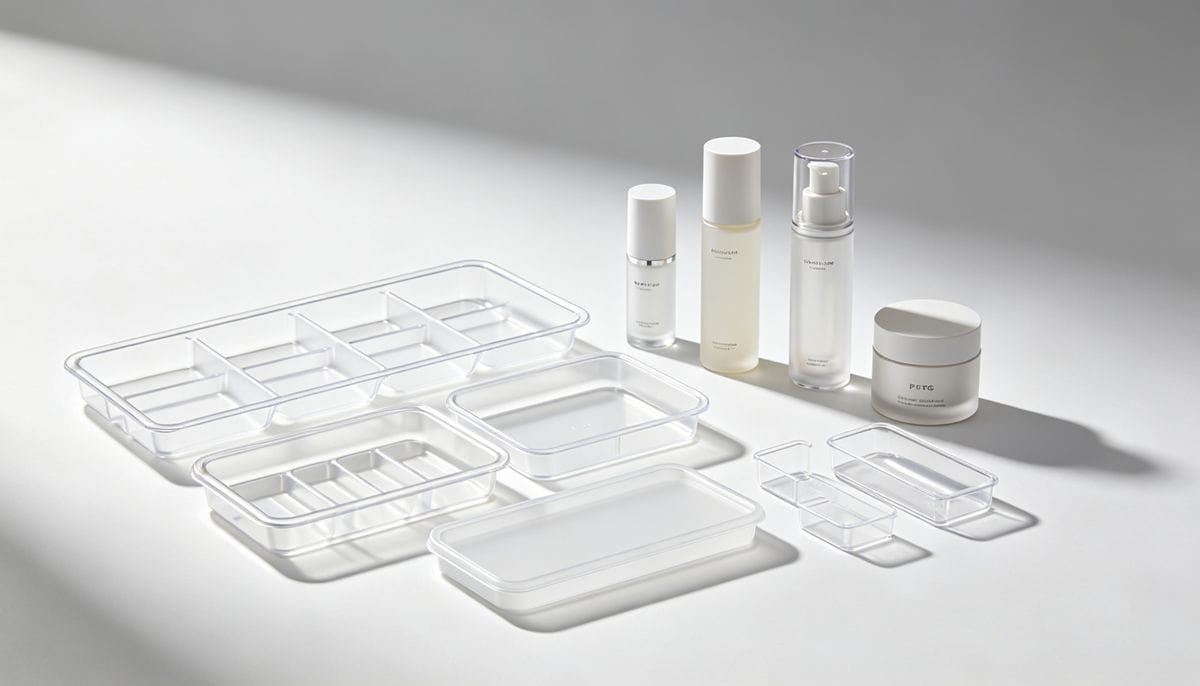
PETGの最大の強みの一つは、その汎用性の高さです。私はこの素材を使って非常に多くの異なる分野のプロジェクトに携わってきましたが、常に期待通りの性能を発揮してくれます。
では 医療分野PETGはまさに主力素材です。当社では、PETGからトレイ、診断検査キット、携帯型機器の筐体などを成形しています。その理由は?ガンマ線照射などの滅菌処理にも耐え、脆くなったり変色したりしないからです。また、優れた耐薬品性により、病院で使用される洗浄剤にさらされても劣化しません。
について 消費財美観と耐久性が鍵となります。高級化粧品のパッケージ、透明な冷蔵庫用容器、電子機器の保護ケースなどを想像してみてください。PETGは、高級感のある透明感を実現しながらも、アクリルとは異なり、落下にも耐えることができます。また、小売店の店頭ディスプレイにも使用しています。混雑した環境での衝撃や振動にも耐えられるほど丈夫だからです。
では 電子産業保護カバー、ライトパイプ、コネクタなどに使用されます。透明度が高いため表示灯に最適で、その強靭性により繊細な部品を保護します。極めて高い耐衝撃性が最優先事項ではない多くの用途において、ポリカーボネートに代わる信頼性が高くコスト効率の良い選択肢となります。
PETGとその他の透明プラスチックの比較 ― 両者の違いは?
問題:透明なプラスチックが必要だが、選択肢が多すぎて迷ってしまう。検討事項:ポリカーボネート(PC)は丈夫だが高価で、アクリルは透明だが脆い。適切なバランスを見つけるのは難しい。解決策:PETGは、その中間的な価値を提供する。
PETGは、他の多くの透明プラスチックよりも優れた特性バランスを備えています。アクリル(PMMA)よりも靭性と耐薬品性に優れ、ポリカーボネート(PC)よりも加工が容易で安価ですが、耐衝撃性はやや劣ります。
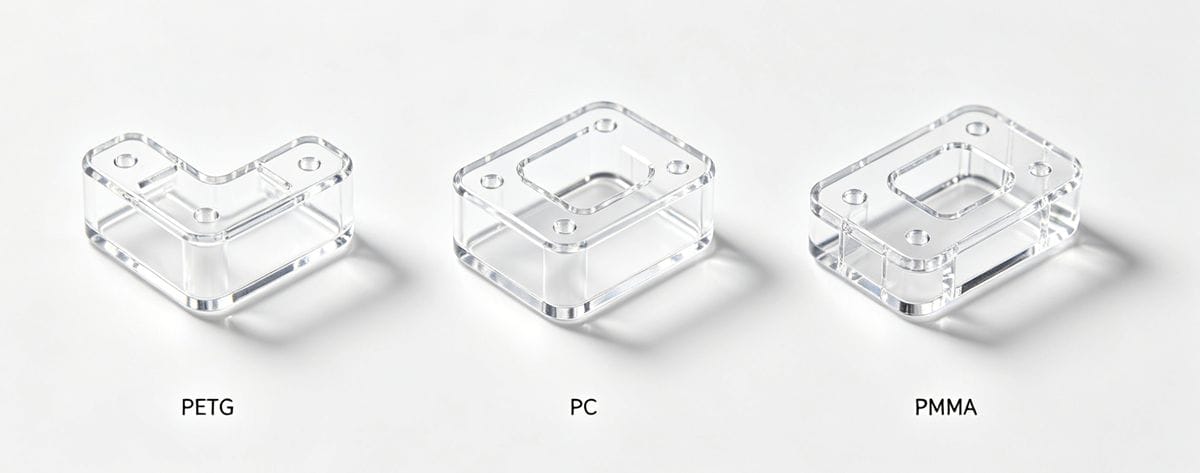
適切な透明プラスチックを選ぶことは、エンジニアリングにおける典型的なトレードオフです。私はいつもクライアントに「この部品で絶対にやってはいけないことは何ですか? 壊れること? 変色すること? ひび割れること?」と尋ねます。その答えから、たいてい適切な材料が分かります。クライアントが「透明で丈夫で、しかも高価すぎないものが欲しい」と言う場合、PETGが最適な選択肢となることが多いです。
より直接的な比較で詳しく見ていきましょう。
- PETGとアクリル(PMMA)の比較: 私はアクリルを「見るだけで触らない」プラスチックと呼んでいます。驚くほど透明度が高く、PETGよりも優れており、傷がつきにくい硬い表面を持っています。しかし、非常に脆い素材です。硬い床に少し落としただけでも粉々に割れてしまいます。一方、PETGははるかに扱いやすい素材です。優れた耐衝撃性を備えているため、アクリルが割れてしまうような衝撃でも、曲がったりへこんだりします。部品が様々な取り扱いや衝撃に耐える必要がある場合は、PETGの方が優れた選択肢です。
- PETGとポリカーボネート(PC)の比較: PCは衝撃強度において最高峰であり、事実上壊れることはありません。しかし、この強靭さには欠点もあります。PCは加工が難しく、非常に高い温度と入念な乾燥が必要です。また、価格も高く、耐薬品性も劣ります。一般的な洗浄剤で曇ったりひび割れたりすることがあります。一方、PETGは成形がはるかに容易で、耐薬品性も優れており、価格も安価です。弾丸を止める用途以外では、PETGの強靭さで十分です。
Idealproは生産現場でどのようにPETGを製造しているのか?
問題点:PETGの特性を真に理解している製造パートナーが必要です。問題点:多くの成形業者はPETGを他のプラスチックと同様に扱っているため、遅延、不良、コスト超過が発生しています。解決策:当社のプロセスは、この素材に対する深い理解に基づいています。
Ideal Proでは、PETGに関して厳格な「黄金律」を遵守しています。それは、徹底的に乾燥させ、温度を安定させ、低い充填圧力を使用し、クランプ力を最大限に高めることです。私たちは推測に頼らず、あらゆる要素を厳密に管理することで、常に一貫した高品質の部品を製造しています。
PETGを使ったプロジェクトが当社に持ち込まれた場合、単に材料を投入してスタートボタンを押すだけではありません。当社には、長年の実績に裏打ちされた独自のプロセスがあります。その根底にあるのは、PETGの二面性、つまり高い流動性と湿気への感受性という特性に対応する、当社の基本原則です。
初め、 完全に乾かしてください。 当社の製造現場には、最新鋭の乾燥剤式乾燥機が設置されています。材料が機械に近づく前に、水分含有量が0.04%未満であることを確認しています。また、製造工程中に水分が再吸収されるのを防ぐため、機械本体のホッパーも加熱されています。
2番、 温度を安定させる。 当社では、バレルと金型の両方に精密な温度制御装置を使用しています。PETGの場合、完璧な仕上がりを実現するには、金型の温度がバレルの温度と同じくらい重要であることを私たちは理解しています。そのため、40~50℃という最適な温度範囲を維持しています。
三番目、 低い梱包圧力を使用してください。 ここでこそ、経験が真価を発揮します。当社の技術者は、圧力を急激に上げようとする衝動を抑えるよう訓練されています。彼らは繊細なタッチで、充填圧力を低く設定し、時間を短くすることで、部品が無理に冷却・固化することなく、自然に固まるようにしています。
ついに、 締め付け力を最大化する。 PETGはあらゆる弱点を突いてくることを私たちは理解しています。そのため、必要な型締め力を計算し、15~20%の安全マージンを常に確保しています。また、材料の液状の流れをしっかりと保持できるよう、パーティングラインを厳密に設計し、最高水準の金型を製作しています。このような徹底したアプローチこそが、扱いの難しい材料を、お客様にとって信頼できるソリューションへと変える秘訣なのです。
PETG射出成形に関するよくある質問
問題:PETGの取り扱いについて、まだいくつか具体的な疑問点があります。 課題:オンライン上の情報が矛盾しているため、よくある問題に対する明確で信頼できる回答を見つけるのが困難です。 解決策:ここでは、私の現場での経験に基づいた直接的な回答をご紹介します。
ここでは、PETGに関してよく寄せられる質問への簡潔な回答をご紹介します。色の変化や接着性、部品が脆くなる原因など、あらゆる問題を網羅し、迅速かつ実践的な解決策を提供します。
クライアントからも、私のチームに新しく加わったエンジニアからも、こうした質問はしょっちゅう聞かれます。ここで、これらの疑問をきっぱりと解消しておきましょう。
なぜ私のPETG部品は黄色っぽく見えるのでしょうか?
これはほぼ間違いなく過熱の兆候です。バレル温度が高すぎる(260℃以上は危険です)か、材料が高温のバレル内に長時間滞留している(滞留時間が長すぎる)かのどちらかです。温度を下げて、機械のショットサイズが部品に適しているかどうかを確認してください。
PETG製の部品が金型に張り付いてしまうのを防ぐにはどうすればよいですか?
まず、金型の温度を確認してください。温度が高すぎる場合(50~60℃以上)、部品表面が柔らかいまま鋼材に付着してしまいます。温度を下げてください。次に、部品の設計を確認してください。適切な抜き勾配はありますか?少なくとも1~2度は必要です。最後に、シリコン系離型スプレーは絶対に使用しないでください。金型を汚染し、時間の経過とともにバリの発生を悪化させます。
ホットランナーシステムをPETGに使用できますか?
はい、もちろんです。ただし、正しく設計する必要があります。過熱や材料劣化のリスクを最小限に抑えるため、一般的には内部加熱式よりも外部加熱式の方が好ましいです。材料が詰まって劣化するのを防ぐため、流路は開放的で障害物のない状態にする必要があります。
見た目は完璧なのに、なぜ部品がもろいのでしょうか?
PETGの隠れた弱点、それが加水分解です。この材料はほぼ間違いなく湿った状態で成形されました。たとえスプレッドマークが見えなくても、水分によってポリマー鎖が分解され、材料本来の靭性が失われています。後から修復することは不可能で、唯一の解決策は厳格な乾燥手順を徹底することです。
PETG射出成形を始めるには?
問題:PETGがプロジェクトに最適だと確信しているものの、次のステップがわからない。課題:材料と設計の両方に対応できる信頼できるパートナーを見つけるのは難しい。解決策:しっかりとした計画に基づいた話し合いから始めましょう。
まず、PETGの特性を念頭に置いて部品設計を見直してください。次に、経験豊富な成形業者と提携しましょう。3Dファイルと要件を提供し、材料選定、金型設計、加工方法について率直に話し合ってください。
最初の一歩を踏み出すのは、あなたが思っているよりも簡単です。簡単な確認と会話から始まります。
まず、部品設計を徹底的に見直してください。肉厚は均一に保たれていますか?材料の流れを良くするために、角に十分な半径を設けることはできますか?すべての垂直面に少なくとも1度の抜き勾配が設けられていますか?こうした小さな調整を今行っておけば、後々の大きなトラブルを回避できます。
次に、単なる供給業者ではなく、パートナーを見つけましょう。PETGの専門用語を理解している成形業者が必要です。業者と話をする際には、乾燥工程について質問してください。PETGの成形に通常どのくらいの圧力をかけているのかも尋ねてみましょう。もし一般的な回答しか得られない場合は、必要な専門知識や経験を持っていない可能性があります。
Ideal Proでは、お客様との対話を大切にしています。私たちは真のパートナーとして、最初から専門知識を提供することを信条としています。まずは3Dファイルをお送りいただき、プロジェクトについてお聞かせください。無料のDFM(製造性設計)分析と見積もりをご提供いたします。鋼材の切断作業に入る前に、潜在的な課題を指摘し、解決策をご提案します。このような協力的なアプローチにより、プロジェクトは最初から成功へと導かれます。
結論
PETGを自在に操るには、力任せではなく、コントロールが重要です。乾燥、正確な温度管理、そして適切な圧力管理に注力することで、透明で丈夫、そして美しい部品を作るためのPETGの真の可能性を引き出すことができます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean