 Deutsch




Haben Sie Probleme mit PETG-Fehlern wie Graten und Blasen? Sie passen die Parameter immer wieder an, doch nichts scheint zu helfen. In diesem Leitfaden erfahren Sie, was die wahren Ursachen sind und wie Sie diese Probleme endlich beheben können.
Die erfolgreiche Verarbeitung von PETG erfordert eine strenge Feuchtigkeitskontrolle (Trocknung auf unter 0,04 %), ein präzises Temperaturmanagement (220–260 °C im Zylinder, 40–50 °C in der Form) sowie einen niedrigen Pressdruck bei hoher Schließkraft. Die meisten Fehler sind auf Feuchtigkeit und die Form zurückzuführen, nicht nur auf die Spritzgussparameter.
Ich habe Jahre in der Fertigung verbracht und gesehen, wie unzählige Ingenieure sich von PETG in die Falle locken ließen. Es ist ein fantastisches Material, aber es kann tückisch sein. Kaum hat man ein Problem gelöst, tauchen schon zwei weitere auf. Der Schlüssel liegt darin, nicht mehr nur den Symptomen hinterherzujagen, sondern die eigentlichen Ursachen zu verstehen. Dieser Leitfaden basiert auf diesen praktischen Erfahrungen und zeigt Ihnen die konkreten Schritte, mit denen Sie die Kontrolle über Ihre PETG-Produktion erlangen können. Lassen Sie uns gleich einsteigen und es richtig angehen.
Was ist PETG und welche Bedeutung hat es für den Spritzguss?
Problem: Sie benötigen für Ihr Projekt einen klaren, robusten und leicht zu verarbeitenden Kunststoff. Bedenken: Materialien wie PC sind jedoch teuer und schwer zu formen, während anderen die Klarheit fehlt. Lösung: PETG bietet hier die perfekte Balance.
PETG, kurz für Polyethylenterephthalat-Glykol, ist ein vielseitiger thermoplastischer Copolyester. Es spielt im Spritzgussverfahren eine wichtige Rolle, da es die Transparenz von Acryl, die Zähigkeit von Polycarbonat (PC) sowie die einfache Verarbeitbarkeit und die chemische Beständigkeit vieler anderer Kunststoffe vereint und somit eine wertvolle, kostengünstige Wahl darstellt.
PETG nimmt in der Welt der Kunststoffe eine Sonderstellung ein. Stellen Sie es sich als eine modifizierte Version von PET vor, dem Material, das für Wasserflaschen verwendet wird. Das "G" steht für Glykol, das während der Polymerisation hinzugefügt wird. Diese einfache Zugabe ist bahnbrechend. Sie verhindert, dass das Material bei Erwärmung kristallisiert – genau das ist der Grund, warum herkömmliches PET trüb und spröde wird, wenn man versucht, es dick zu formen.
Diese Modifikation verleiht PETG seine einzigartige Kombination von Eigenschaften. Ich habe es bereits bei Projekten eingesetzt, bei denen Kunden ein Bauteil benötigten, das fast so klar wie Glas war, aber gleichzeitig Stürze aushalten konnte, ohne zu zerbrechen. Es neigt weniger zur Spannungsweißfärbung als andere transparente Kunststoffe und verfügt über eine hervorragende chemische Beständigkeit, sodass es Reinigungsmitteln und Ölen standhält. Diese Kombination aus Zähigkeit, Transparenz und Formbarkeit macht es zu einem bevorzugten Material für eine Vielzahl von Anwendungen, von medizinischen Geräten bis hin zu Ausstellungsvitrinen für Konsumgüter. Es trifft wirklich genau den richtigen Mittelweg, den nur wenige andere Materialien erreichen können.
Was sind die wichtigsten Materialeigenschaften von PETG?
Problem: Die Auswahl des richtigen Kunststoffs ist eine Herausforderung. Problemstellung: Sie müssen Kosten, Leistung und Optik gegeneinander abwägen, doch die Datenblätter sind verwirrend. Lösung: Dank seiner einzigartigen Eigenschaften ist PETG ein heißer Anwärter.
Zu den wichtigsten Eigenschaften von PETG zählen seine hervorragende Transparenz und sein Glanz, seine hohe Schlagzähigkeit (Zähigkeit), seine gute chemische Beständigkeit sowie seine einfache Verarbeitbarkeit. Zudem entspricht es den FDA-Vorgaben, wodurch es für Anwendungen mit Lebensmittelkontakt geeignet ist, und es erfordert keine so intensive Vortrocknung wie Polycarbonat.
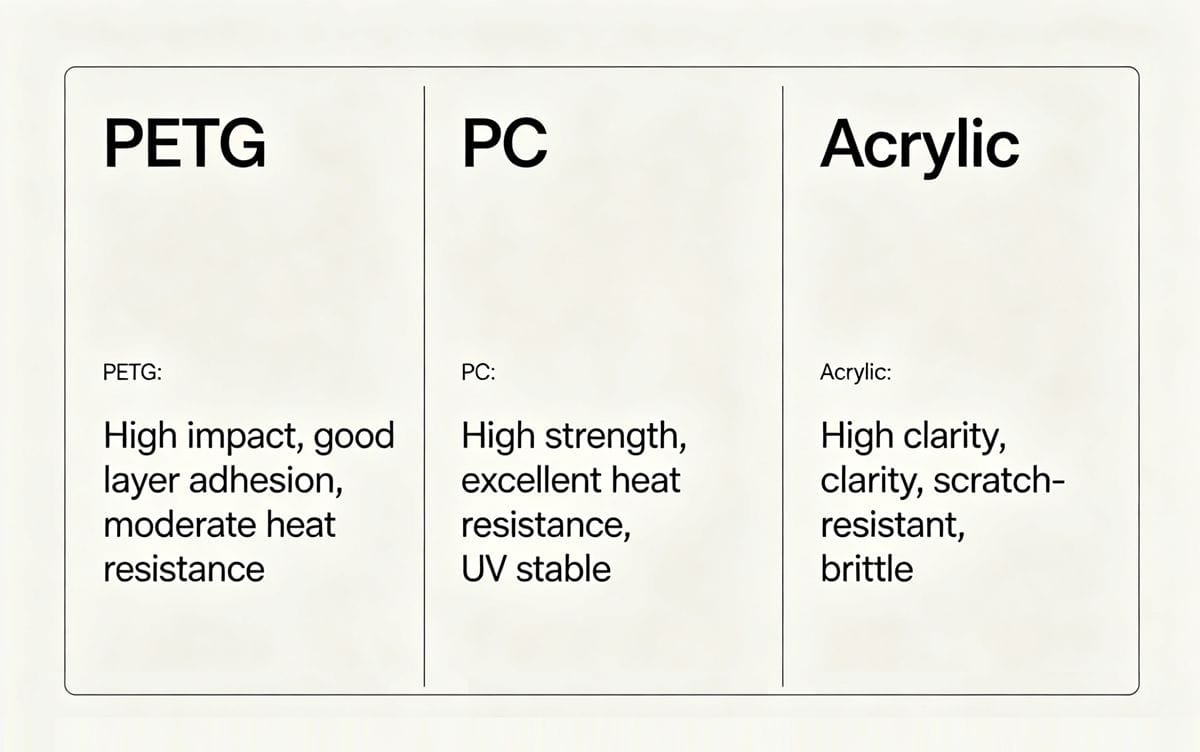
Wenn ich einem Kunden bei der Materialauswahl helfe, komme ich immer wieder auf die praktische Anwendung zurück. PETG setzt sich oft durch, weil es so viele Anforderungen erfüllt. Es geht nicht nur um eine einzelne Eigenschaft, sondern um deren Kombination. Zum Beispiel ist seine Schlagzähigkeit hervorragend. Es ist zwar nicht ganz so zäh wie Polycarbonat, aber deutlich zäher als Acryl und weist nicht die Probleme von PC hinsichtlich Spannungsrissen durch bestimmte Chemikalien auf. Ich habe gesehen, wie PETG-Teile Stößen standhielten, die andere transparente Kunststoffe zerbrochen hätten.
Seine chemische Beständigkeit ist ein weiterer großer Vorteil. Dadurch eignet es sich ideal für Gehäuse von Medizinprodukten, die mit aggressiven Desinfektionsmitteln gereinigt werden müssen. Um dies zu veranschaulichen, wollen wir einen kurzen Vergleich anstellen.
Entscheidender Vergleich der wichtigsten Immobilienmerkmale
| Eigentum | PETG (Polyethylenterephthalatglykol) | PC (Polycarbonat) | PMMA (Acryl) |
|---|---|---|---|
| Klarheit | Hervorragend, glasartig | Ausgezeichnet, kann einen Blaustich aufweisen | Hervorragend, beste optische Klarheit |
| Schlagzähigkeit | Hoch | Sehr hoch (Klassenbester) | Niedrig (spröde) |
| Chemische Beständigkeit | Gut | Schlecht (empfindlich gegenüber Ölen und Reinigungsmitteln) | Gut |
| Verarbeitung | Einfach, niedrigere Temperaturen | Schwierig, erfordert hohe Temperaturen und Trocknung | Mäßig |
| Kosten | Mäßig | Hoch | Gering bis mäßig |
Wie Sie sehen können, bietet PETG ein ausgewogenes Profil. Es ist der zuverlässige Allrounder, der hervorragende Ergebnisse liefert, ohne die Verarbeitungsprobleme oder hohen Kosten spezialisierterer Materialien mit sich zu bringen.
Wie bereitet man PETG für den Spritzguss vor?
Problem: Ihre PETG-Teile weisen Ausbreitungsspuren und Blasen auf. Problemstellung: Sie haben versucht, alle Einstellungen an der Maschine anzupassen, doch die Fehler treten weiterhin auf. Lösung: Das Problem liegt nicht an Ihrer Maschine, sondern an der Materialvorbereitung.
Bei der ordnungsgemäßen Vorbereitung von PETG kommt es vor allem auf die Trocknung an. Das Material ist hygroskopisch und muss 4 bis 6 Stunden lang in einem Trockenmittel-Trockner bei 65–75 °C (150–165 °F) getrocknet werden. Ihr Ziel ist es, den Feuchtigkeitsgehalt auf unter 0,04 % zu senken, bevor das Material in den Zylinder gelangt. Das Gesamtbild verstehen Wichtige Eigenschaften von Kunststoffen für den Spritzguss, darunter Fließverhalten, Feuchtigkeitsgehalt und Schrumpfung, ist hier von entscheidender Bedeutung, da die hygroskopischen Eigenschaften von PETG nahezu jeden Aspekt seines Verarbeitungsfensters bestimmen.
Ich kann dies nicht genug betonen: Das Trocknen ist unabdingbar. Ich würde sagen, dass 90 % der PETG-Fehler, bei deren Behebung ich um Hilfe gebeten werde, auf unsachgemäßes Trocknen zurückzuführen sind. PETG verhält sich wie ein Schwamm; es nimmt Feuchtigkeit direkt aus der Luft auf. Wenn Sie es in feuchtem Zustand formen, verwandelt sich diese Feuchtigkeit im heißen Zylinder in Dampf. Dies löst eine chemische Reaktion namens Hydrolyse aus, die die Polymerketten aufspaltet. Die Folge sind nicht nur optische Mängel wie Ausbreitungen und silberne Streifen; das Bauteil wird zudem unglaublich spröde und verliert seine gesamte Festigkeit. Sie könnten ein Bauteil erhalten, das perfekt aussieht, aber wie ein Knacker zerbricht.
In unserer Produktion halten wir uns strikt an unser Trocknungsprotokoll. Jede Charge PETG wird in einen Adsorptionstrockner gegeben. Wir verwenden keine einfachen Heißluftofen, da diese lediglich feuchte Luft umwälzen. Ein Adsorptionstrockner nutzt ein Material, das Feuchtigkeit aktiv entzieht. Wir überwachen den Taupunkt der Trocknungsluft, um deren Wirksamkeit sicherzustellen. Nach dem Trocknen wird das Material in einen beheizten Trichter an der Maschine befördert, um zu verhindern, dass es erneut Feuchtigkeit aufnimmt, während es auf die Formgebung wartet. Wenn die Trocknung richtig durchgeführt wird, ist die Hälfte der Arbeit bereits erledigt.
Was sind die optimalen Parameter für den PETG-Spritzguss?
Problem: Sie haben Ihr PETG perfekt getrocknet, dennoch treten weiterhin Grate oder Einfallstellen auf. Maßnahme: Sie erhöhen den Druck, um die Einfallstellen zu beheben, erhalten jedoch Grate. Sie senken den Druck wieder ab, und die Einfallstellen treten erneut auf. Lösung: PETG erfordert einen speziellen "Low-and-Slow"-Ansatz.
Zu den optimalen PETG-Parametern zählen moderate Temperaturen (220–260 °C im Zylinder, 40–50 °C in der Form), eine mittlere bis niedrige Einspritzgeschwindigkeit sowie ein sehr geringer Nachdruck (30–40 % des Einspritzdrucks). Entscheidend ist, dass dieses Material mit hoher Fließfähigkeit nicht übermäßig beansprucht wird, da dies zu Gratbildung führt. Um sich eingehender mit der Feinabstimmung dieser Einstellungen für verschiedene Materialien zu befassen, lesen Sie bitte unseren umfassenden Leitfaden zur Optimierung der Spritzgussparameter.
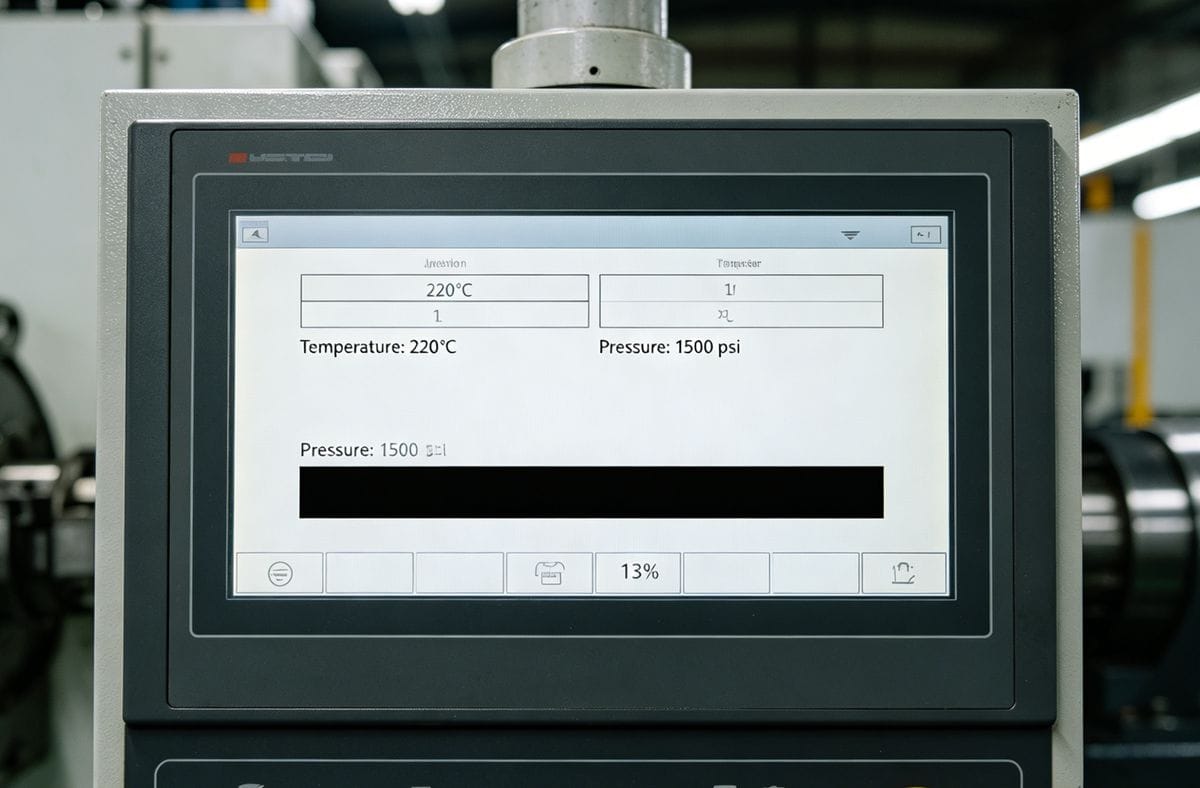
Der größte Fehler, den ich bei vielen beobachte, ist, PETG wie andere Kunststoffe zu behandeln. Da es so leicht fließt, reagiert es unglaublich empfindlich auf Druck. Wenn Sie die für Materialien wie ABS oder PC typischen hohen Formdrücke anwenden, werden Sie an jeder Naht Ihrer Form Grat herausdrücken. Das ist so, als würde man versuchen, Wasser mit einer Fliegengittertür zurückzuhalten.
Mein Ansatz besteht darin, gerade so viel Energie einzusetzen, wie zur Erledigung der Aufgabe erforderlich ist. Wir beginnen mit einem moderaten Temperaturprofil und einer kontrollierten Einspritzgeschwindigkeit. Oft programmiere ich eine mehrstufige Einspritzung, bei der ich zunächst etwas schneller beginne, um den Großteil des Bauteils zu füllen, und dann deutlich verlangsame, wenn wir uns dem Ende der Füllphase nähern. Dies verhindert Druckspitzen, die zu Gratbildung führen. Der kritischste Schritt ist der Übergang vom Einspritzen zum Nachpressen. Wir senken den Druck stark ab, oft auf nur 30 % des maximalen Einspritzdrucks. Die Nachpressphase dient lediglich dazu, die Teile in Position zu halten und eine geringfügige Schrumpfung auszugleichen – nicht dazu, weiteres Material hineinzudrücken.
Hier ist ein typischer Ausgangspunkt, den ich auf dem Boden verwende:
Leitfaden zu den Verarbeitungsparametern für PETG
| Parameter | Empfohlener Wert | Warum dies wichtig ist |
|---|---|---|
| Trocknungstemperatur/-zeit | 65–75 °C / 4–6 Stunden | Verhindert Hydrolyse, Sprödigkeit und Ausbreitung. |
| Fass-Temperatur | 220–260 °C (430–500 °F) | Zu hohe Temperaturen führen zu Qualitätsverlusten bzw. Vergilbung; zu niedrige Temperaturen verursachen Fließspuren. |
| Form Temperatur | 40–50 °C (100–120 °F) | Entscheidend für die Oberflächenbeschaffenheit. Zu niedrig = trüb; zu hoch = Verkleben. |
| Einspritzgeschwindigkeit | Mittel bis Niedrig | Verhindert das Spritzen und verringert die Scherwärmeentwicklung. |
| Verpackungsdruck | Niedrig (30–40 % der Injektionsmenge) | Die wichtigste Einstellung zur Vermeidung von Blendeffekten. |
| Gegendruck | Niedrig (0,35–0,7 MPa) | Gewährleistet eine gute Schmelzkonsistenz, ohne das Material zu beeinträchtigen. |
Bitte beachten Sie, dass dies nur Anhaltspunkte sind. Jede Form und jede Maschine ist anders, doch das Prinzip bleibt dasselbe: Gehen Sie behutsam mit PETG um.
Wie sollten Sie Formen für PETG-Teile konstruieren?
Problem: An Ihren PETG-Teilen treten selbst bei niedrigem Druck Grate auf. Problemstellung: Sie vermuten, dass die Form die Ursache ist, sind sich jedoch nicht sicher, worauf Sie achten müssen. Lösung: Ihre Form muss so konstruiert sein, dass sie einen flüssigkeitsähnlichen Kunststoff aufnehmen kann.
Formen für PETG erfordern eine einwandfreie Passgenauigkeit der Trennfugen sowie Bauteile mit engen Toleranzen. Entlüftungskanäle müssen sehr flach sein (0,01–0,02 mm), damit Luft entweichen kann, ohne dass Kunststoff austritt. Zudem ist eine hochwertige Politur der Formhohlraumoberflächen für die Transparenz des Bauteils unerlässlich. Eine ordnungsgemäße Entlüftung ist von entscheidender Bedeutung; eine unzureichende Entlüftung kann zu einer Vielzahl von Problemen führen, wie in unserer Analyse von Probleme bei der Entlüftung im Spritzgussverfahren: Ursachen, Folgen und Lösungen.
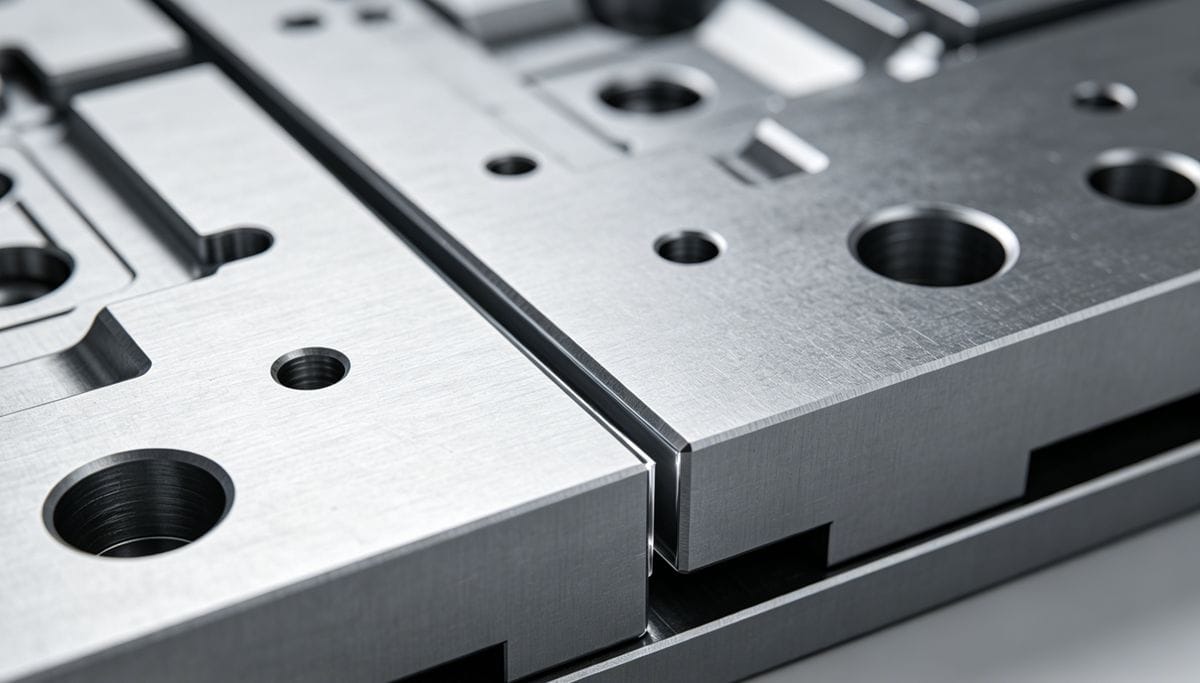
Wenn wir ein Werkzeug für ein PETG-Bauteil anbieten, wissen wir von Anfang an, dass Präzision entscheidend ist. Aufgrund seiner hohen Fließfähigkeit dringt PETG in jede noch so kleine Lücke ein. Stellen Sie es sich so vor: Wenn Ihre Form kein Wasser zurückhalten kann, kann sie auch keine PETG-Schmelze zurückhalten.
Der erste Bereich, auf den wir uns konzentrieren, ist die Trennfuge. Die beiden Hälften der Form müssen spaltfrei aneinanderliegen. Wir bezeichnen dies als "Kiss-off"-Passung. Gleiches gilt für alle beweglichen Komponenten wie Schlitten, Heber oder Auswerferstifte. Jeder Spalt stellt einen potenziellen Weg für Grate dar. Die Entlüftung ist ein weiterer kritischer Bereich. Entlüftungskanäle sind winzige Kanäle, durch die eingeschlossene Luft aus dem Formhohlraum entweichen kann, während der Kunststoff einfließt. Bei den meisten Kunststoffen können Entlüftungskanäle 0,03–0,05 mm tief sein. Bei PETG müssen wir diese Tiefe halbieren, auf 0,01–0,02 mm. Sind sie tiefer, fließt das PETG direkt in die Entlüftungskanäle und bildet einen dünnen, scharfen Grat, der sich nur schwer entfernen lässt. Zu guter Letzt sollten Sie den Anguss nicht vergessen. Oft wird ein Unterwasser- oder Stiftanguss bevorzugt, um die Angussrückstände klein zu halten und ein sauberes Entgraten zu ermöglichen.
Was sind die häufigsten Fehler beim PETG-Spritzguss und wie lassen sie sich beheben?
Problem: Ihre PETG-Teile bestehen die Qualitätskontrolle nicht. Problemstellung: Sie verschwenden Zeit und Material bei dem Versuch, frustrierende Probleme wie Sprödigkeit, Vergilbung oder Verziehen zu diagnostizieren. Lösung: Ein systematischer Leitfaden zur Fehlerbehebung kann die genaue Ursache ermitteln.
Die meisten PETG-Fehler sind auf drei Hauptursachen zurückzuführen: Feuchtigkeit im Material, übermäßige Hitze oder übermäßiger Druck während der Verarbeitung oder eine unzureichende Formkonstruktion. Durch die systematische Überprüfung der Trocknung, der Temperaturen, der Drücke und des Formsitzes lassen sich die meisten Probleme beheben. Einen umfassenderen diagnostischen Rahmen, der auf verschiedene Materialien anwendbar ist, finden Sie in unserem Leitfaden zum Thema Analyse von Silberstreifenfehlern im Spritzguss: Ein diagnostischer Leitfaden mit vier Faktoren.
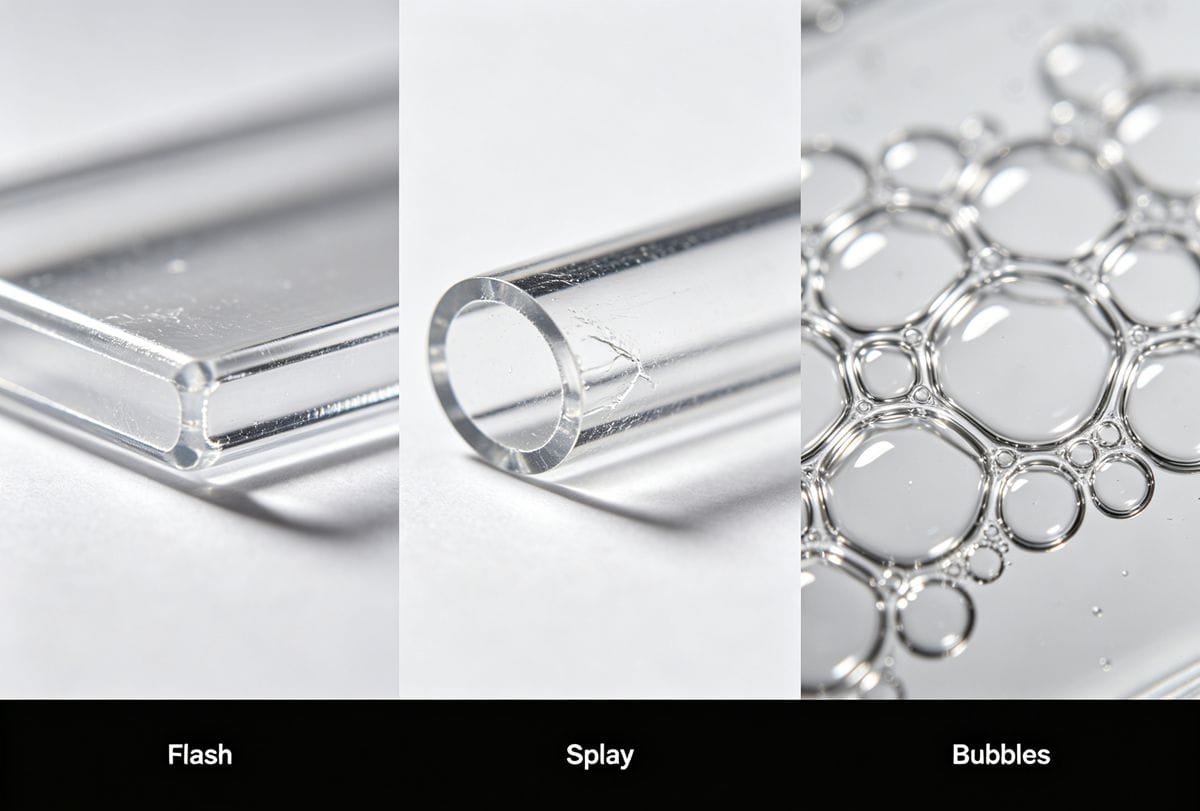
Ich habe unzählige Stunden über einer Spritzgussmaschine verbracht und versucht, genau diese Probleme zu lösen. Es fühlt sich wie ein Rätsel an, aber sobald man die Eigenschaften von PETG verstanden hat, wird es viel einfacher. Der Schlüssel liegt darin, keine voreiligen Schlüsse zu ziehen. Wenn Sie beispielsweise Blasen sehen, könnte Ihr erster Impuls sein, den Pressdruck zu erhöhen, um diese herauszudrücken. Bei PETG ist dies in der Regel falsch. Bei den Blasen handelt es sich wahrscheinlich um Dampf aus feuchtem Material, und eine Erhöhung des Drucks führt lediglich zu Gratbildung.
Hier finden Sie eine Tabelle zur Fehlerbehebung, die ich auf der Grundlage meiner Erfahrungen erstellt habe. Ich empfehle meinen neuen Technikern, diese auszudrucken und in ihrem Werkzeugkasten aufzubewahren. Sie dient als Leitfaden zur Behebung der häufigsten Probleme, die bei der Verwendung von PETG auftreten.
Leitfaden zur Fehlerbehebung bei PETG
| Mangel | Mögliche Ursache(n) | Lösung(en) | |
|---|---|---|---|
| Blitz | 1. Der Press-/Einspritzdruck ist zu hoch. <br> 2. Die Schließkraft der Form ist zu gering. <br> 3. Abgenutzte oder schlecht sitzende Form. <br> 4. Die Lüftungsöffnungen sind zu tief. | 1. Reduzieren Sie den Pressdruck auf 30–40 % des Einspritzdrucks. <br> 2. Erhöhen Sie die Spannkraft um 15–20 %. <br> 3. Überprüfen und reparieren Sie die Trennfuge der Form. <br> 4. Stellen Sie sicher, dass die Lüftungsöffnungen 0,04 % betragen. <br> 2. Übermäßige Scherwärme aufgrund hoher Einspritzgeschwindigkeit. | 1. Trocknen Sie das Material ordnungsgemäß (65–75 °C für 4–6 Stunden). Verwenden Sie einen Trockenmittel-Trockner. <br> 2. Verringern Sie die Einspritzgeschwindigkeit. |
| Blasen / Hohlräume | 1. Eingeschlossene Feuchtigkeit (Hydrolyse). <br> 2. Das Teil ist zu dick. <br> 3. Unzureichender Packdruck (seltener). | 1. Bitte überprüfen Sie zunächst den Trocknungszustand! Dies ist die häufigste Ursache. <br> 2. Das Bauteil neu konstruieren, um eine gleichmäßigere Wandstärke zu erzielen. <br> 3. Erhöhen Sie die Presszeit bzw. den Pressdruck langsam, achten Sie dabei jedoch auf Gratbildung. | |
| Sprödigkeit | 1. Hydrolyse aus feuchtem Material. <br> 2. Materialverschleiß durch übermäßige Hitze. | 1. Trocknen Sie das Material gründlich. <br> 2. Senken Sie die Zylindertemperaturen; achten Sie darauf, dass die Verweildauer nicht zu lang ist. | |
| Vergilbung | 1. Die Zylindertemperatur ist zu hoch (>260 °C). <br> 2. Das Material verweilt zu lange im Zylinder (Verweilzeit). | 1. Geringeres Temperaturprofil im Lauf. <br> 2. Verwenden Sie eine Maschine mit der richtigen Portionsgröße, um die Verweildauer zu verkürzen. | |
| In der Form kleben bleiben | 1. Die Formtemperatur ist zu hoch. <br> 2. Unzureichende Entformungswinkel. <br> 3. Mangelhafte Oberflächenpolitur im Hohlraum. | 1. Senken Sie die Formtemperatur auf 40–50 °C. <br> 2. Vergrößern Sie die Entformungsschrägen bei der Konstruktion der Bauteile. <br> 3. Polieren Sie die Formoberflächen auf A2 oder besser. |
In welchen Branchen und Anwendungsbereichen wird das PETG-Spritzgießen eingesetzt?
Problem: Sie sind sich nicht sicher, ob PETG für Ihr spezifisches Produkt oder Ihre Branche geeignet ist. Argument: Die Wahl des falschen Materials kann zu Produktversagen und kostspieligen Rückrufaktionen führen. Lösung: Erfahren Sie, wie sich PETG in anspruchsvollen, praxisnahen Anwendungen bewährt.
PETG findet breite Anwendung in der Medizin-, Konsumgüter- und Elektronikindustrie. Dank seiner einzigartigen Kombination aus Schlagzähigkeit, Transparenz, Chemikalienbeständigkeit und FDA-Konformität eignet es sich ideal für vielfältige Anwendungen – von Gehäusen für medizinische Geräte über Verkaufsdisplays bis hin zu Lebensmittelbehältern.
Die Vielseitigkeit von PETG ist eine seiner größten Stärken. Ich habe bei Projekten in so vielen verschiedenen Branchen mit diesem Material gearbeitet, und es überzeugt jedes Mal aufs Neue.
In der medizinischer Bereich, es ist ein echter Star. Wir formen aus PETG Schalen, Diagnosetest-Kits und Gehäuse für Handgeräte. Warum? Weil es Sterilisationsverfahren wie Gammastrahlung standhält, ohne spröde zu werden oder sich zu verfärben. Dank seiner hervorragenden chemischen Beständigkeit wird es durch die in Krankenhäusern verwendeten Reinigungsmittel nicht angegriffen.
Für Konsumgüter… hier dreht sich alles um Ästhetik und Langlebigkeit. Denken Sie an hochwertige Kosmetikverpackungen, durchsichtige Kühlschrankeinsätze oder Schutzhüllen für Elektronikgeräte. PETG bietet diese hochwertige, kristallklare Optik, ist aber im Gegensatz zu Acryl sturzfest. Wir verwenden es auch für Verkaufsdisplays im Einzelhandel, da es robust genug ist, um den Stößen und Schlägen in einer belebten Umgebung standzuhalten.
In der Elektronikindustrie… Es wird für Schutzabdeckungen, Lichtleiter und Steckverbinder verwendet. Seine Transparenz eignet sich hervorragend für Kontrollleuchten, und seine Robustheit schützt empfindliche Bauteile. Es ist eine zuverlässige und kostengünstige Alternative zu Polycarbonat für viele Anwendungsbereiche, in denen extreme Schlagfestigkeit nicht oberste Priorität hat.
PETG im Vergleich zu anderen transparenten Kunststoffen – Wie schneidet es ab?
Problem: Sie benötigen einen durchsichtigen Kunststoff, doch die Auswahlmöglichkeiten sind verwirrend. Bedenken: PC ist zwar robust, aber teuer, und Acryl ist zwar durchsichtig, aber spröde. Es ist schwierig, das richtige Gleichgewicht zu finden. Lösung: PETG nimmt einen wertvollen Mittelweg ein.
PETG bietet ein ausgewogeneres Verhältnis der Eigenschaften als viele andere transparente Kunststoffe. Es ist zäher und chemikalienbeständiger als Acryl (PMMA) und lässt sich einfacher und kostengünstiger verarbeiten als Polycarbonat (PC), ist jedoch nicht ganz so schlagfest.
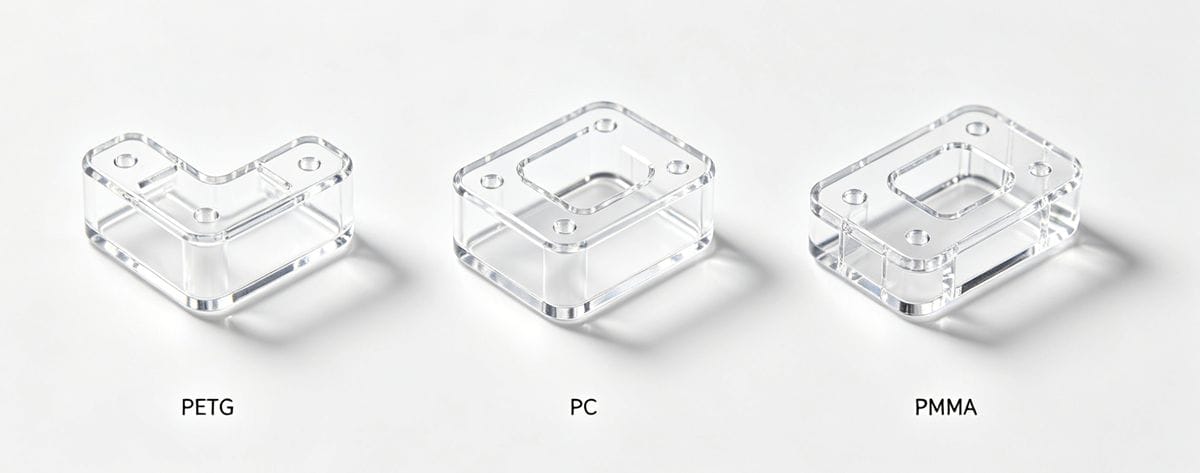
Die Auswahl des richtigen transparenten Kunststoffs ist ein klassischer Kompromiss in der Technik. Ich frage meine Kunden stets: "Was darf dieses Bauteil auf keinen Fall tun? Brechen? Sich verfärben? Risse bekommen?" Die Antwort weist uns in der Regel auf das richtige Material hin. PETG ist oft die Lösung, wenn der Kunde sagt: "Es muss klar und widerstandsfähig sein und darf nicht zu teuer sein."
Lassen Sie uns dies anhand eines direkteren Vergleichs näher erläutern:
- PETG im Vergleich zu Acryl (PMMA): Ich bezeichne Acryl als "Nur-anschauen-nicht-anfassen"-Kunststoff. Es verfügt über eine unglaubliche optische Klarheit – sogar noch besser als PETG – und eine harte Oberfläche, die kratzfest ist. Allerdings ist es sehr spröde. Schon ein kurzer Sturz auf einen harten Boden kann es zerbrechen lassen. PETG ist weitaus widerstandsfähiger. Es verfügt über eine hervorragende Schlagfestigkeit, sodass es sich verbiegt oder verbeult, wo Acryl zerbrechen würde. Wenn Ihr Bauteil jeglicher Art von Handhabung oder möglichen Stößen standhalten muss, ist PETG die bessere Wahl.
- PETG im Vergleich zu Polycarbonat (PC): PC ist der König der Schlagzähigkeit; es ist praktisch unzerbrechlich. Diese Robustheit hat jedoch ihren Preis. PC lässt sich nur schwer verarbeiten und erfordert sehr hohe Temperaturen sowie eine sorgfältige Trocknung. Zudem ist es teurer und weist eine geringe chemische Beständigkeit auf – gängige Reinigungsmittel können zu Trübungen und Rissen führen. PETG lässt sich wesentlich leichter formen, verfügt über eine bessere chemische Beständigkeit und ist kostengünstiger. Für die meisten Anwendungen, bei denen es nicht darum geht, Kugeln abzuwehren, ist die Zähigkeit von PETG mehr als ausreichend.
Wie setzt Idealpro PETG in der Produktion ein?
Problem: Sie benötigen einen Produktionspartner, der die Besonderheiten von PETG wirklich versteht. Problemstellung: Viele Spritzgießer behandeln dieses Material wie jeden anderen Kunststoff, was zu Verzögerungen, Mängeln und Kostenüberschreitungen führt. Lösung: Unser Verfahren basiert auf einem tiefgreifenden Verständnis des Materials.
Bei Ideal Pro befolgen wir eine strenge "goldene Regel" für PETG: Gründliches Trocknen, Stabilisierung der Temperatur, geringer Pressdruck und maximale Schließkraft. Wir verlassen uns nicht auf Vermutungen, sondern kontrollieren jede Variable, um stets gleichbleibend hochwertige Teile zu gewährleisten.
Wenn ein PETG-Projekt bei uns eingeht, laden wir nicht einfach nur das Material ein und drücken auf „Start“. Wir verfolgen eine spezifische, praxiserprobte Vorgehensweise. Alles läuft auf unsere goldene Regel hinaus, die der Zweiseitigkeit von PETG Rechnung trägt: seiner hohen Fließfähigkeit und seiner Feuchtigkeitsempfindlichkeit.
Erstens, Bitte gründlich trocknen. Unsere Produktionshalle ist mit hochmodernen Adsorptionstrocknern ausgestattet. Wir stellen sicher, dass der Feuchtigkeitsgehalt unter 0,04 % liegt, bevor Material in die Nähe einer Maschine gelangt. Der Trichter der Maschine selbst wird beheizt, um eine erneute Feuchtigkeitsaufnahme während des Produktionslaufs zu verhindern.
Zweitens, Stabilisieren Sie die Temperatur. Wir verwenden präzise Temperaturregler sowohl für den Zylinder als auch für die Form. Wir wissen, dass bei PETG die Formtemperatur für ein perfektes Ergebnis ebenso wichtig ist wie die Zylindertemperatur. Wir halten sie genau in diesem optimalen Bereich von 40–50 °C.
Drittens, Verwenden Sie einen niedrigen Verpackungsdruck. Hier zeigt sich, wie wichtig Erfahrung ist. Unsere Techniker sind darauf geschult, dem Drang zu widerstehen, den Druck zu erhöhen. Sie gehen behutsam vor, stellen einen niedrigen Pressdruck und eine kurze Presszeit ein und lassen das Bauteil abkühlen und aushärten, ohne es zu überfordern.
Abschließend, Maximieren Sie die Spannkraft. Wir wissen, dass PETG jede Schwachstelle ausnutzt. Wir berechnen die erforderliche Schließkraft und fügen häufig eine Sicherheitsmarge von 15–20 % hinzu. Zudem stellen wir sicher, dass unsere Formen nach höchsten Standards gefertigt werden, mit präzisen Trennlinien, die den flüssigkeitsartigen Fluss des Materials eindämmen können. Durch diese disziplinierte Vorgehensweise verwandeln wir ein anspruchsvolles Material in eine zuverlässige Lösung für unsere Kunden.
Häufig gestellte Fragen zum PETG-Spritzguss?
Problem: Sie haben noch einige konkrete Fragen zum Umgang mit PETG. Problemstellung: Durch widersprüchliche Ratschläge im Internet ist es schwierig, klare und verlässliche Antworten auf häufig auftretende Probleme zu finden. Lösung: Hier finden Sie konkrete Antworten aus meiner praktischen Erfahrung in der Fertigung.
Hier finden Sie kurze Antworten auf die häufigsten Fragen, die mir zum Thema PETG gestellt werden. Diese decken alles ab – von Farbveränderungen und Anhaftungsproblemen bis hin zu den Gründen, warum Ihre Teile spröde sein könnten – und bieten Ihnen schnelle, umsetzbare Lösungen.
Diese Fragen werden mir ständig gestellt, sowohl von Kunden als auch von neuen Ingenieuren in meinem Team. Lassen Sie uns diese ein für alle Mal klären.
Warum weisen meine PETG-Teile einen Gelbstich auf?
Dies ist fast immer ein Anzeichen für eine Überhitzung. Entweder ist die Temperatur Ihres Extruders zu hoch eingestellt (alles über 260 °C ist riskant), oder das Material verbleibt zu lange im heißen Extruder (lange Verweilzeit). Senken Sie die Temperaturen und prüfen Sie, ob die Schussgröße Ihrer Maschine für das Bauteil geeignet ist.
Wie kann ich verhindern, dass meine PETG-Teile in der Form festkleben?
Überprüfen Sie zunächst die Formtemperatur. Ist diese zu hoch (über 50–60 °C), bleibt die Oberfläche des Formteils weich und haftet am Stahl. Senken Sie die Temperatur. Überprüfen Sie als Nächstes die Konstruktion des Formteils. Sind ausreichende Entformungsschrägen vorhanden? Es sind mindestens 1–2 Grad erforderlich. Verwenden Sie schließlich niemals ein Formtrennspray auf Silikonbasis. Es verunreinigt die Form und verschlimmert das Gratbild mit der Zeit.
Kann ich ein Heißkanalsystem mit PETG verwenden?
Ja, auf jeden Fall, aber es muss korrekt ausgelegt sein. Ein von außen beheiztes System ist einem von innen beheizten System im Allgemeinen vorzuziehen, um das Risiko einer Überhitzung und einer Materialverschlechterung zu minimieren. Die Durchflusskanäle sollten offen und frei von Hindernissen sein, um zu verhindern, dass sich Material festsetzt und sich zersetzt.
Warum sind meine Teile spröde, obwohl sie optisch einwandfrei aussehen?
Dies ist der stille Killer bei PETG: die Hydrolyse. Das Material wurde mit ziemlicher Sicherheit in feuchtem Zustand gespritzt. Selbst wenn Sie keine Ausbreitungsspuren erkennen, hat die Feuchtigkeit die Polymerketten zersetzt und damit die dem Material innewohnende Zähigkeit zerstört. Im Nachhinein lässt sich dies nicht mehr beheben; die einzige Lösung besteht darin, ein strenges Trocknungsprotokoll einzuhalten.
Wie fängt man mit dem PETG-Spritzguss an?
Problem: Sie sind überzeugt, dass PETG für Ihr Projekt die richtige Wahl ist, wissen jedoch nicht, wie Sie nun vorgehen sollen. Herausforderung: Es ist nicht einfach, einen zuverlässigen Partner zu finden, der sowohl mit dem Material als auch mit Ihrem Entwurf umgehen kann. Lösung: Beginnen Sie mit einem Gespräch auf der Grundlage eines soliden Plans.
Überprüfen Sie zu Beginn Ihren Bauteilentwurf unter Berücksichtigung der Eigenschaften von PETG. Arbeiten Sie anschließend mit einem erfahrenen Spritzgießunternehmen zusammen. Stellen Sie diesem Ihre 3D-Dateien und Anforderungen zur Verfügung und führen Sie ein offenes Gespräch über die Materialauswahl, den Formenbau und die Verarbeitung.
Den ersten Schritt zu tun, ist einfacher, als Sie denken. Es beginnt mit einer einfachen Bestandsaufnahme und einem Gespräch.
Betrachten Sie zunächst Ihre Bauteilkonstruktion kritisch. Können Sie eine gleichmäßige Wandstärke gewährleisten? Können Sie an den Ecken großzügige Radien vorsehen, um den Materialfluss zu unterstützen? Weisen alle vertikalen Flächen Entformungsschrägen von mindestens 1 Grad auf? Wenn Sie diese kleinen Anpassungen jetzt vornehmen, ersparen Sie sich später erhebliche Probleme.
Zweitens: Suchen Sie sich einen Partner, nicht nur einen Lieferanten. Sie benötigen einen Spritzgießer, der sich mit PETG auskennt. Fragen Sie ihn im Gespräch nach seinem Trocknungsprozess. Erkundigen Sie sich, welche Formdrücke er üblicherweise für PETG einsetzt. Wenn er Ihnen allgemeine Antworten gibt, verfügt er möglicherweise nicht über die spezifische Erfahrung, die Sie benötigen.
Wir bei Ideal Pro schätzen solche Gespräche sehr. Wir legen Wert darauf, ein echter Partner zu sein und Ihnen unser Fachwissen von Anfang an zur Verfügung zu stellen. Am besten senden Sie uns zunächst Ihre 3D-Datei zu und schildern uns Ihr Projekt. Wir erstellen Ihnen dann eine kostenlose DFM-Analyse (Design for Manufacturability) sowie ein Angebot. Wir weisen Sie auf mögliche Herausforderungen hin und schlagen Lösungen vor, noch bevor wir mit dem Schneiden des Stahls beginnen. Dieser kooperative Ansatz stellt sicher, dass Ihr Projekt von Anfang an ein Erfolg wird.
Fazit
Beim Umgang mit PETG kommt es auf Kontrolle an, nicht auf Kraft. Indem Sie sich auf die Trocknung, präzise Temperaturen und ein intelligentes Druckmanagement konzentrieren, können Sie das volle Potenzial dieses Materials ausschöpfen und klare, robuste und ästhetisch ansprechende Teile herstellen.
Über den Autor

Alex Yu
Ideal Pro Manufacturing
Alex ist Mitbegründer von Ideal Pro, doch wenn er nicht gerade wichtige Projekte beaufsichtigt oder das technische Team leitet, trifft man ihn wahrscheinlich auf einer langen Radtour, auf der Suche nach dem besten Kaffee der Stadt oder bei der Planung seines nächsten Reiseabenteuers. Mit über 20 Jahren Erfahrung in den Bereichen internationaler Vertrieb und Projektmanagement hat er schon alles gesehen – enge Fristen, knifflige technische Probleme und alles, was dazwischen liegt. Er ist davon überzeugt, dass großartige Arbeit von einem ausgeruhten Geist und einer guten Tasse Kaffee entsteht, und er bringt dieselbe Neugier und Liebe zum Detail in jedes Projekt ein, das er übernimmt. Wenn er nicht im Büro ist, befindet er sich meist irgendwo im Freien, erkundet neue Orte und sammelt Geschichten, die er gerne weitergibt.




 English
 French
 Dutch
 German
 Japanese
 Korean