 日本語




ポリブチレンテレフタレート(PBT)は、優れた機械的特性、耐薬品性、電気絶縁性で知られる、広く使用されているエンジニアリング熱可塑性樹脂です。しかし、高品質な部品を安定して製造するには、その特有の加工特性を理解することが不可欠です。以下では、PBTの加工特性と推奨事項について詳しく説明します。 射出成形[^1] conditions.
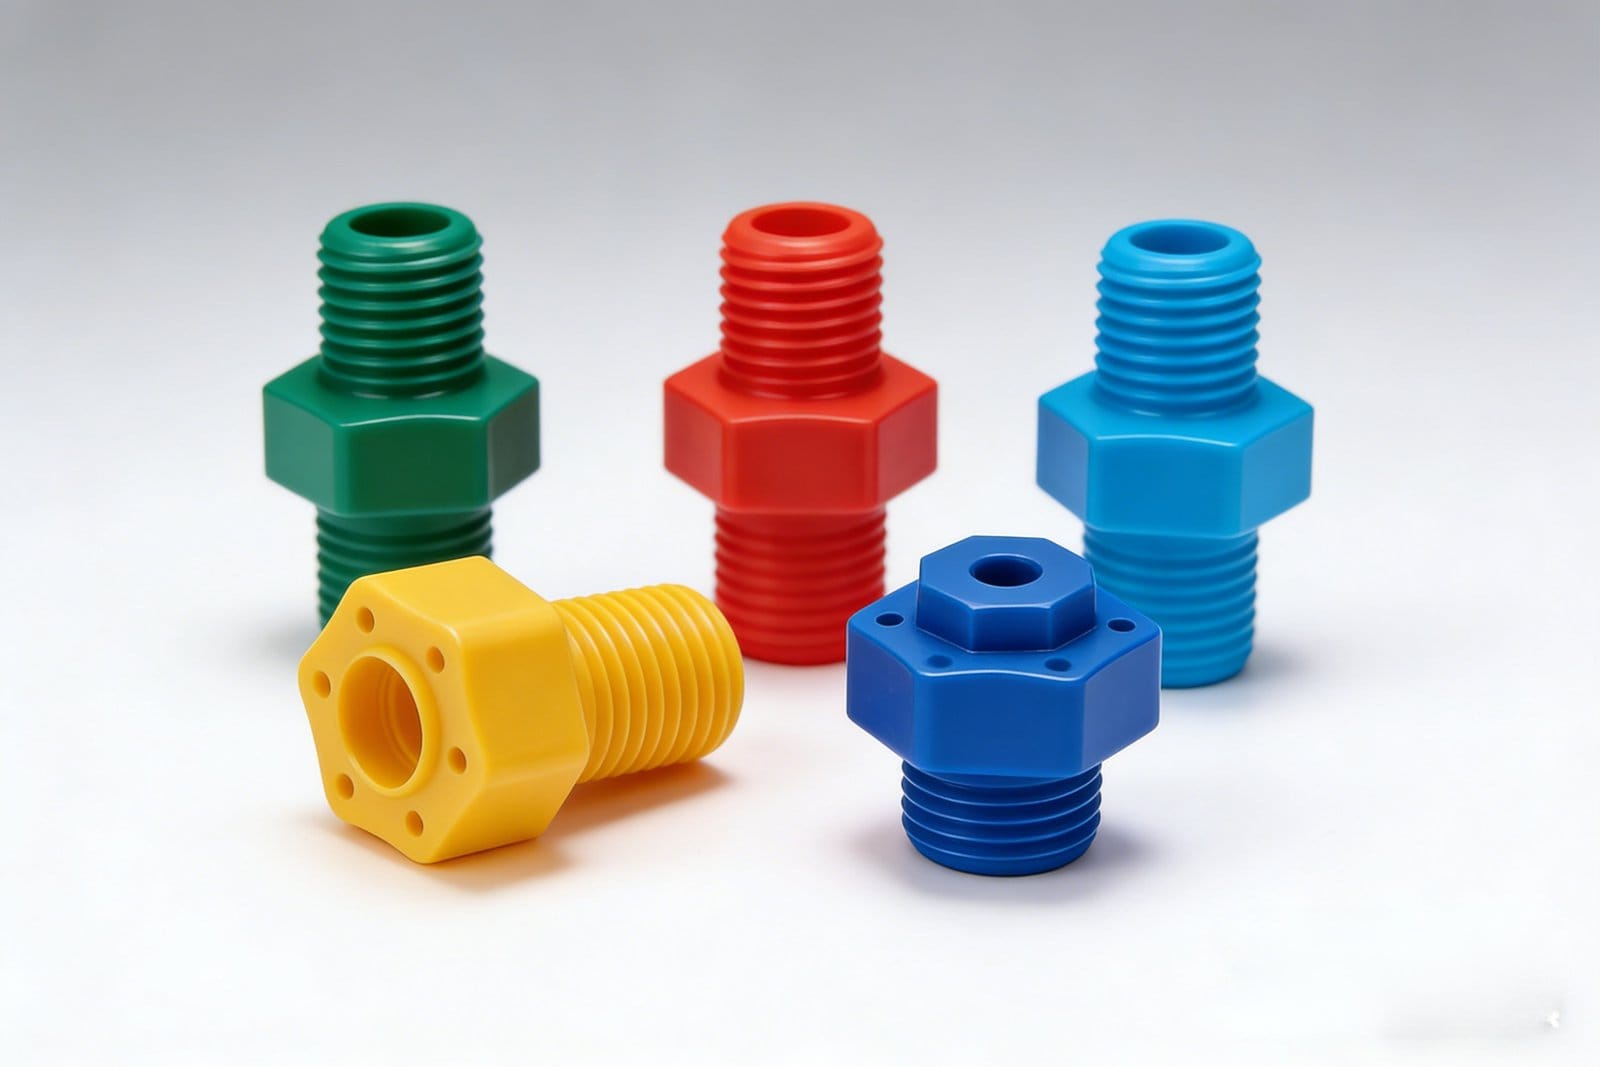
PBTの加工特性
吸湿性は低いが、高温下では湿気に敏感である。
PBTは比較的吸湿性が低いものの、残留水分は高温処理中に加水分解を引き起こし、分子分解、変色(黒ずみ)、表面の傷につながる可能性がある。 事前乾燥を強くお勧めします通常、120℃で2~4時間(乾燥剤式乾燥機使用時、露点≦-40℃)。優れた溶融流動性
PBTは溶融粘度が非常に低いため、薄肉で複雑な形状の成形が容易です。しかし、これはまた、 フラッシュ(型) そして ノズルからよだれが垂れている―金型の密着性と適切なノズル遮断設計が求められる。急激な融解遷移
PBTには明確な融点(約223~225℃)があります。この温度を超えると溶融流動が急激に増加するため、制御不能な流動や噴出を防ぐためには、正確な温度制御が不可欠です。狭い処理範囲、高速結晶化
PBTは冷却時に急速に結晶化する(常温でも)。高い流動性と相まって、これは 高速射出成形しかし、サイクル時間と冷却の精密な制御が求められる。高&異方性収縮
PBTは比較的大きな収縮率(未充填グレードでは通常1.5~2.5%)を示し、その収縮率は流動方向と横方向で大きく異なります。この異方性を考慮して金型を設計することで、反りや寸法精度の低下を防ぐことができます。高感度
PBTは鋭利な角、縁、または切り欠きに非常に敏感であり、応力集中によって耐荷重能力が大幅に低下し、衝撃や静荷重下で脆性破壊を引き起こす可能性があります。
✅ デザインのヒント: 内側の角、特に荷重がかかる部分には、必ず十分なフィレット(R ≥ 0.5 mm)を使用してください。伸びと脱型挙動
- 未充填PBTは高い伸び率(約200%)を持ち、 強制射出 わずかなアンダーカットや浅い凹部を有する部品。
- ガラス繊維または鉱物充填グレードは、はるかに低い伸び率を示します(? 注記部品の形状、肉厚、機械の性能に基づいて、常にパラメータを最適化してください。重要な用途には、実験計画法(DOE)を使用してください。
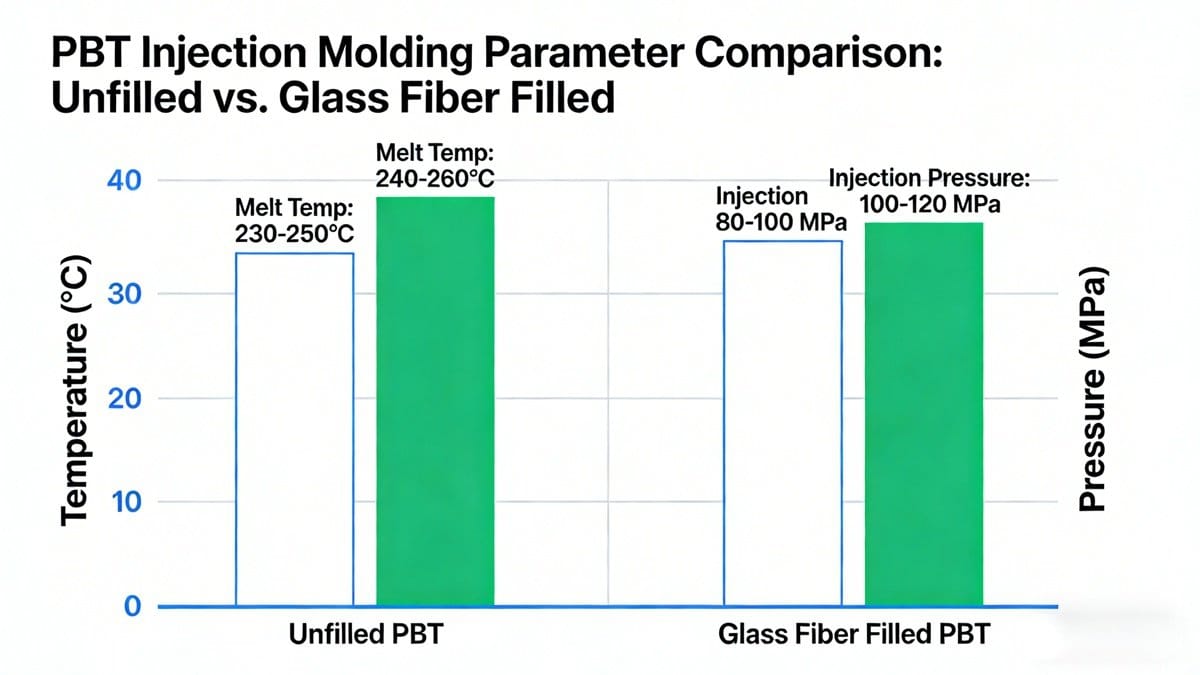
最終的な結論
PBTは高性能ポリマーですが、加工温度範囲が狭く、湿気に敏感で、異方性収縮を示すため、乾燥、温度制御、金型設計、ゲート戦略に細心の注意を払う必要があります。適切に扱えば、PBTは優れた寸法安定性、強度、表面品質を発揮します。
[^1]: Explore this resource to gain insights into optimal injection molding techniques for PBT, ensuring high-quality production.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean