 Français




Polybutylene Terephthalate (PBT) is a widely used engineering thermoplastic known for its excellent mechanical properties, chemical resistance, and electrical insulation. However, to achieve high-quality parts consistently, understanding its unique processing behavior is essential. Below, we detail PBT’s processing characteristics and recommended moulage par injection[^1] conditions.
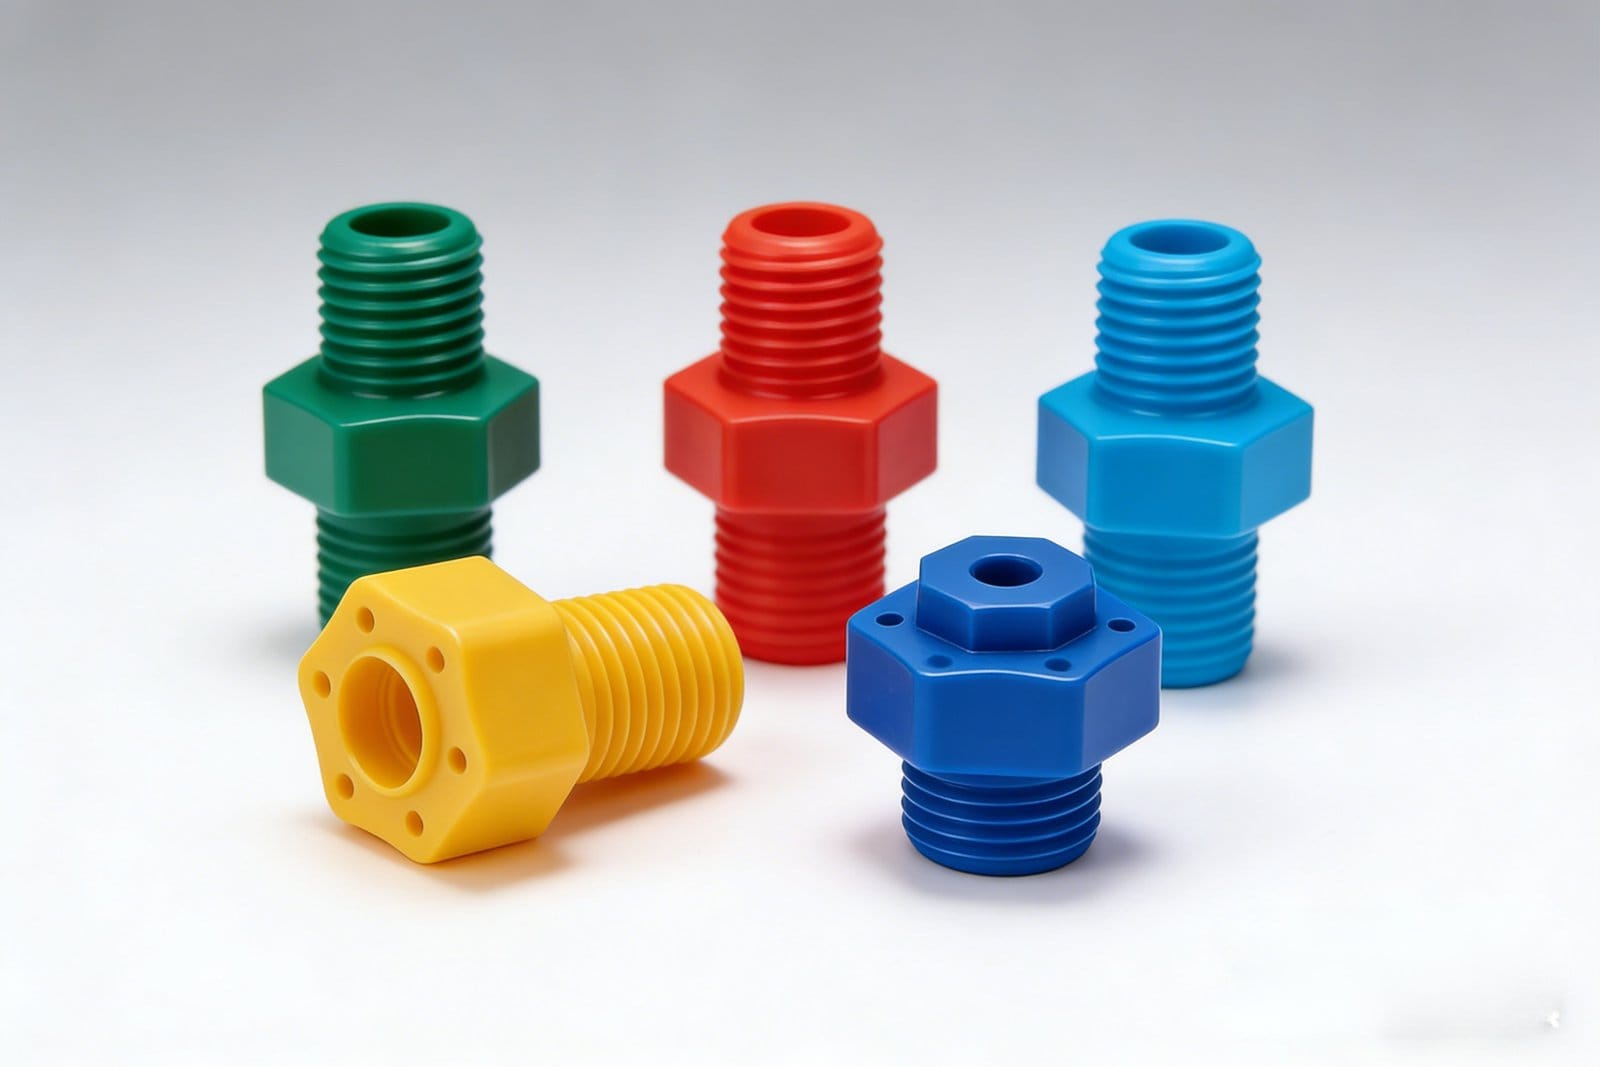
Caractéristiques de transformation du PBT
Low Hygroscopicity—but Moisture-Sensitive at High Temperatures
Le PBT absorbe relativement peu d'humidité, mais l'eau résiduelle peut provoquer une hydrolyse lors du traitement à haute température, entraînant une dégradation moléculaire, une décoloration (assombrissement) et des défauts de surface. Le pré-séchage est fortement recommandé: typically 2–4 hours at 120°C (with desiccant dryer, dew point ≤ −40°C).Excellente fluidité à l'état fondu
Le PBT présente une très faible viscosité à l'état fondu, ce qui permet de mouler facilement des géométries complexes et à parois minces. Toutefois, cela augmente également le risque de flash (moule) et bave de la buse—requiring tight mold fit and proper nozzle shut-off design.Transition brutale vers la fusion
PBT has a distinct melting point (~223–225°C). Once above this threshold, melt flow increases abruptly—so precise temperature control is critical to avoid uncontrolled flow or jetting.Fenêtre de traitement étroite, cristallisation rapide
PBT crystallizes rapidly upon cooling—even at ambient temperatures. Combined with its high flowability, this makes it ideal for moulage par injection à grande vitesse, mais exige un contrôle précis de la durée du cycle et du refroidissement.Rétrécissement élevé et anisotrope
PBT exhibits relatively large shrinkage (typically 1.5–2.5% for unfilled grades), and shrinkage differs significantly between flow and transverse directions. This anisotropy must be accounted for in mold design to prevent warpage or dimensional inaccuracy.Sensibilité élevée à l'encoche
Le PBT est extrêmement sensible aux angles vifs, aux arêtes ou aux entailles, où la concentration de contraintes peut réduire considérablement la capacité de charge et entraîner une rupture fragile en cas d'impact ou de charge statique.
✅ Conseil de conception: Always use generous fillets (R ≥ 0.5 mm) at internal corners—especially in load-bearing areas.Comportement à l'allongement et au démoulage
- Le PBT non chargé présente une élongation élevée (~200%), ce qui permet éjection forcée de pièces présentant des contre-dépouilles mineures ou des évidements peu profonds.
- Les nuances renforcées de fibres de verre ou de minéraux présentent un allongement nettement inférieur ( ? Note: Optimisez toujours les paramètres en fonction de la géométrie de la pièce, de l'épaisseur de la paroi et de la capacité de la machine. Utilisez le DOE (Design of Experiments) pour les applications critiques.
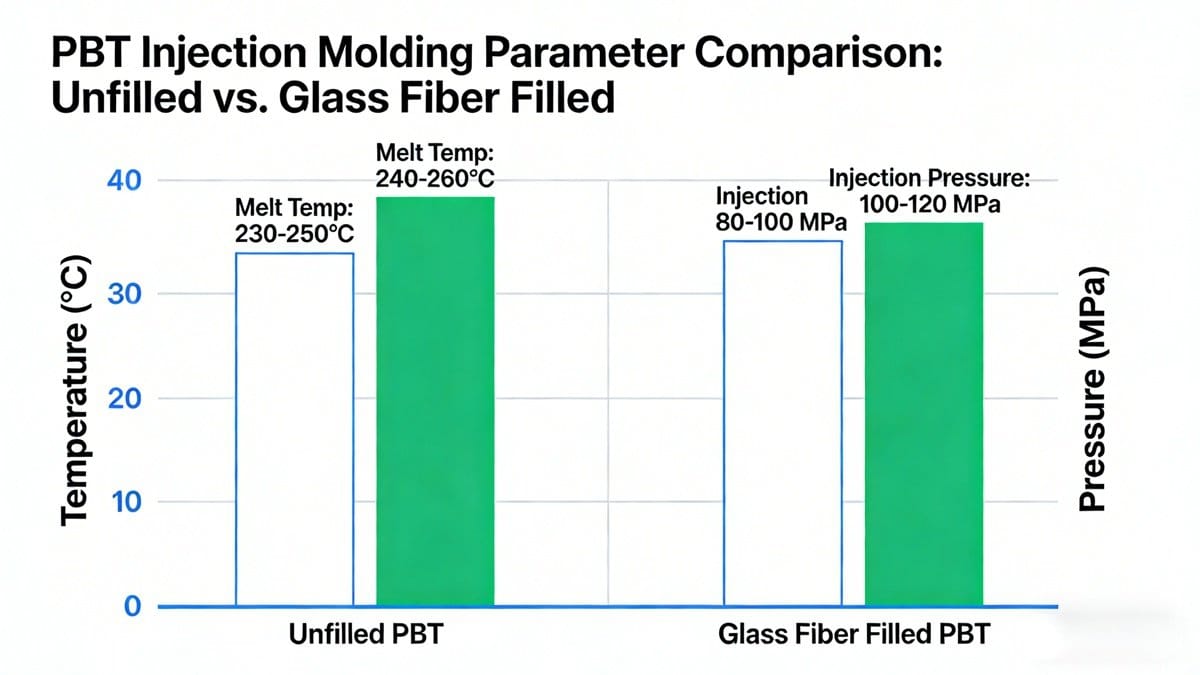
Dernier point à retenir
PBT is a high-performance polymer—but its narrow processing window, sensitivity to moisture, and anisotropic shrinkage demand careful attention to drying, temperature control, mold design, and gate strategy. When handled correctly, PBT delivers outstanding dimensional stability, strength, and surface quality.
[^1]: Explore this resource to gain insights into optimal injection molding techniques for PBT, ensuring high-quality production.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean