 日本語



アレックス・ユー
ホーム
アレックス・ユー
この著者の投稿。
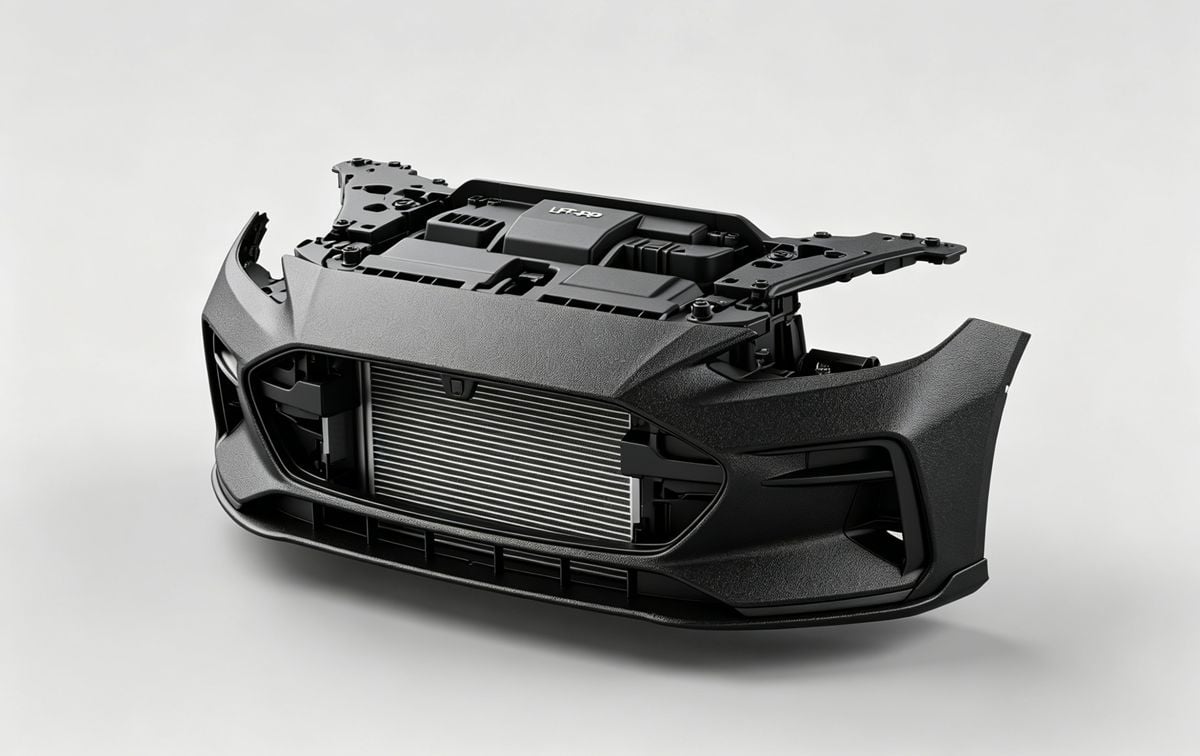
長繊維強化ポリプロピレン射出成形:プロセス、装置、コストガイド 長繊維強化ポリプロピレン(LFT-PP)は、現代の自動車工学の基盤となっています。低密度、コスト効率、リサイクル性のおかげで、LFT-PPは従来のエンジニアリングプラスチックに取って代わりつつあります。
 アレックス・ユー
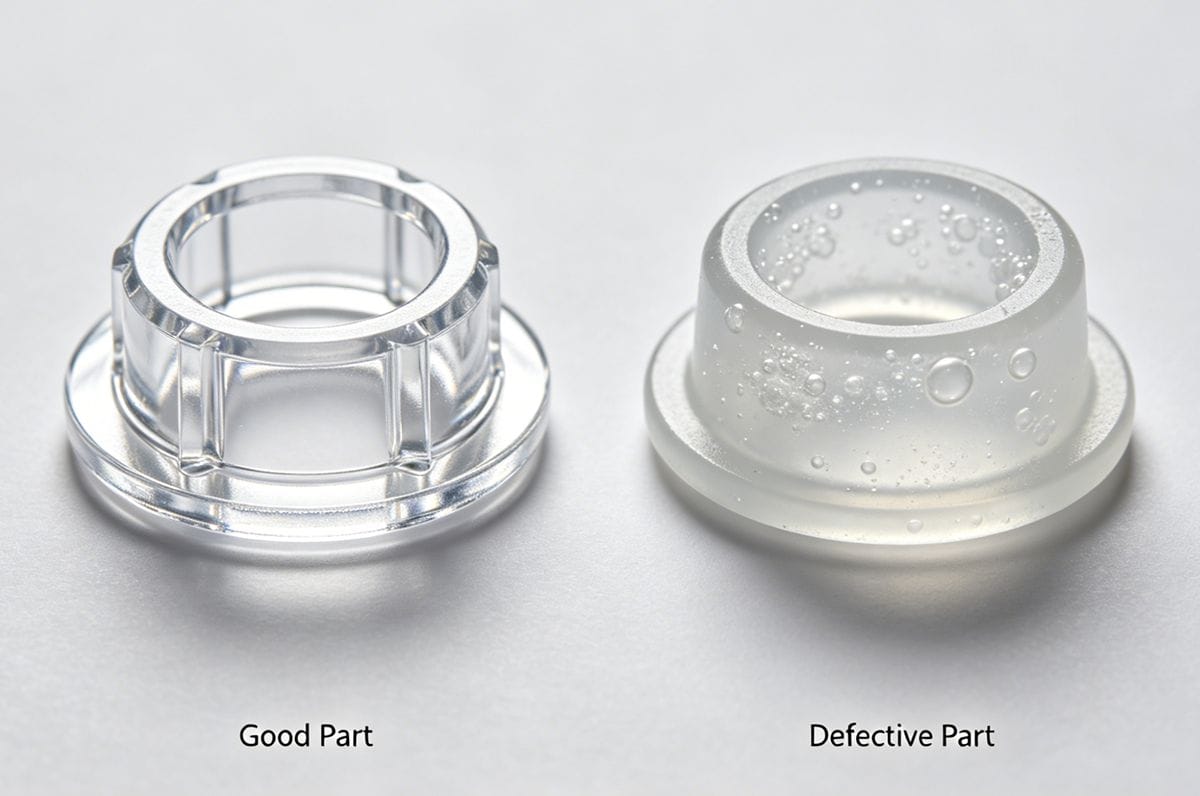
透明プラスチックの射出成形は非常に難しいことで知られています。温度、圧力、材料の水分量のわずかな変動でも、美観と構造的完全性の両方を損なう目に見える欠陥につながる可能性があります。アクリル(PMMA)、ポリカーボネート(PC)、PETのいずれを使用する場合でも、光学的な透明度を実現するには…
アレックス・ユー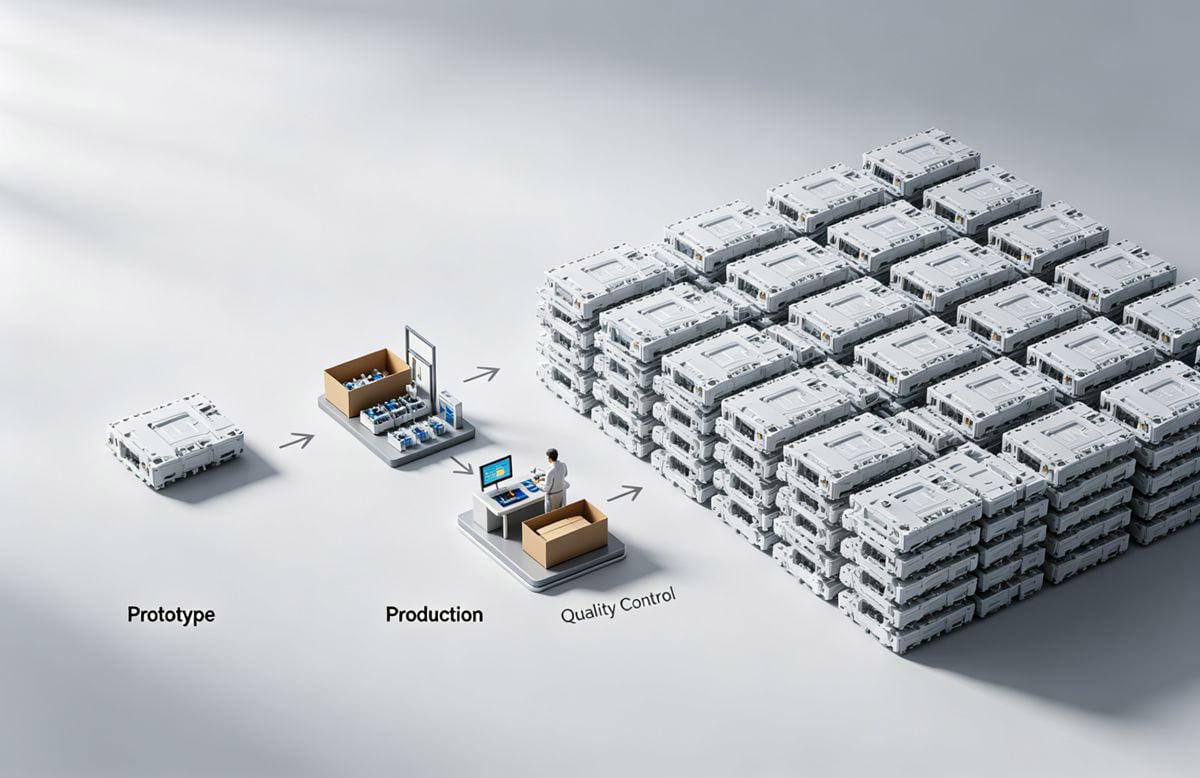
素晴らしいアイデアを物理的な製品にするのは、途方もなく大変なことのように感じられるかもしれません。中国での単一のプロトタイプから量産までの道のりは不明瞭なことが多く、コストのかかるミスや遅延のリスクがあります。プロセスは、プロトタイプ作成と設計検証から、重要なDFM(製造性設計)へと進みます…
アレックス・ユー
PVDF成形不良でお困りですか?高コストや不良品はイライラしますよね。最初の試作から成功を確実にするために、適切なパラメータと設計をマスターしましょう。PVDF射出成形には、高温(溶融温度220~260℃、金型温度80~120℃)、高圧、そして特殊な金型設計が必要です…
アレックス・ユー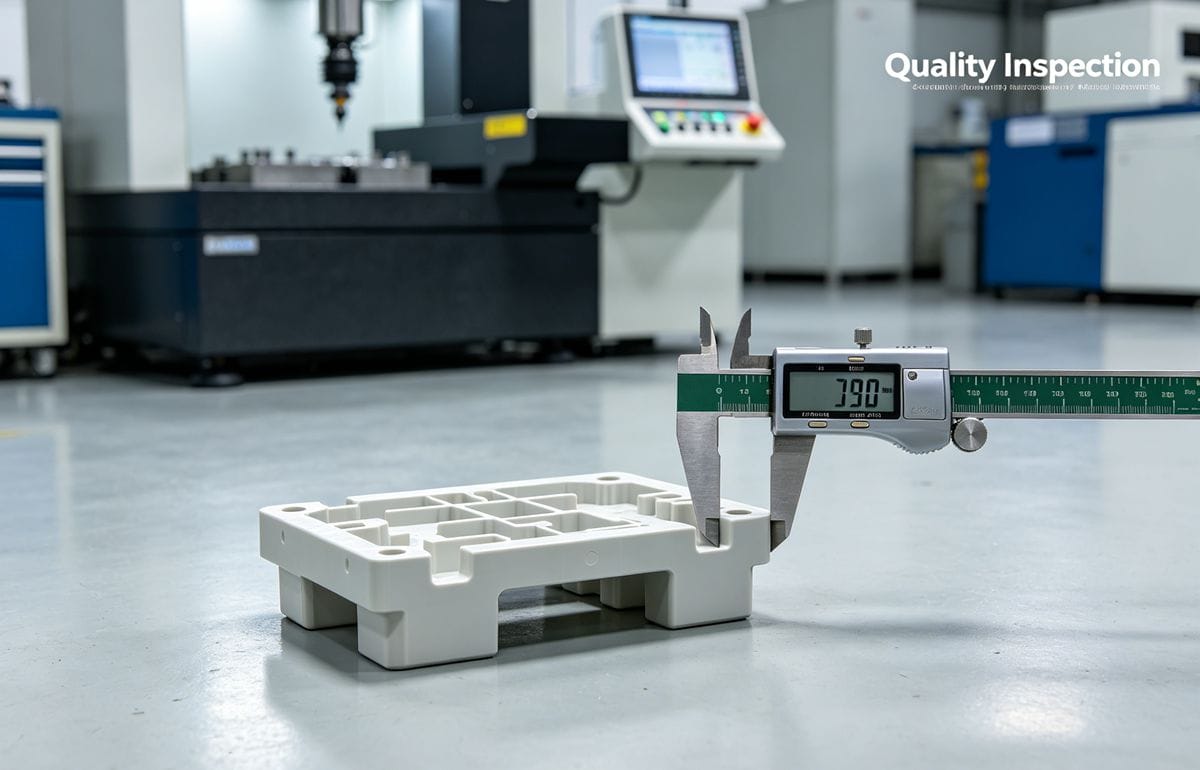
寸法のばらつきは、射出成形において最も厄介な問題です。収縮が小さすぎたり、バリが大きすぎたり、バッチ間のずれがあったり、成形後の反りがあったりと、多くの工場では機械の調整や金型のテストを絶えず繰り返していますが、真の安定性を得ることができません。オペレーターが犯す最大のミスは?…
アレックス・ユー
PETG のバリや気泡などの欠陥に悩んでいませんか? パラメーターを調整し続けても、何も効果がないようです。このガイドでは、本当の原因と、それらを最終的に修正する方法を明らかにします。PETG をマスターするには、厳密な水分制御 (0.04%)、正確な温度管理 (220~260℃) が必要です。
アレックス・ユー
屋外用プラスチック部品が黄ばんだりひび割れたりして困っていませんか?耐久性のある素材が必要ですが、加工しやすい素材を見つけるのは大変なことです。アクリロニトリルスチレンアクリレート(ASA)は、屋外用途に最適な耐候性熱可塑性樹脂で、従来のプラスチックの代替として使用できます。
アレックス・ユー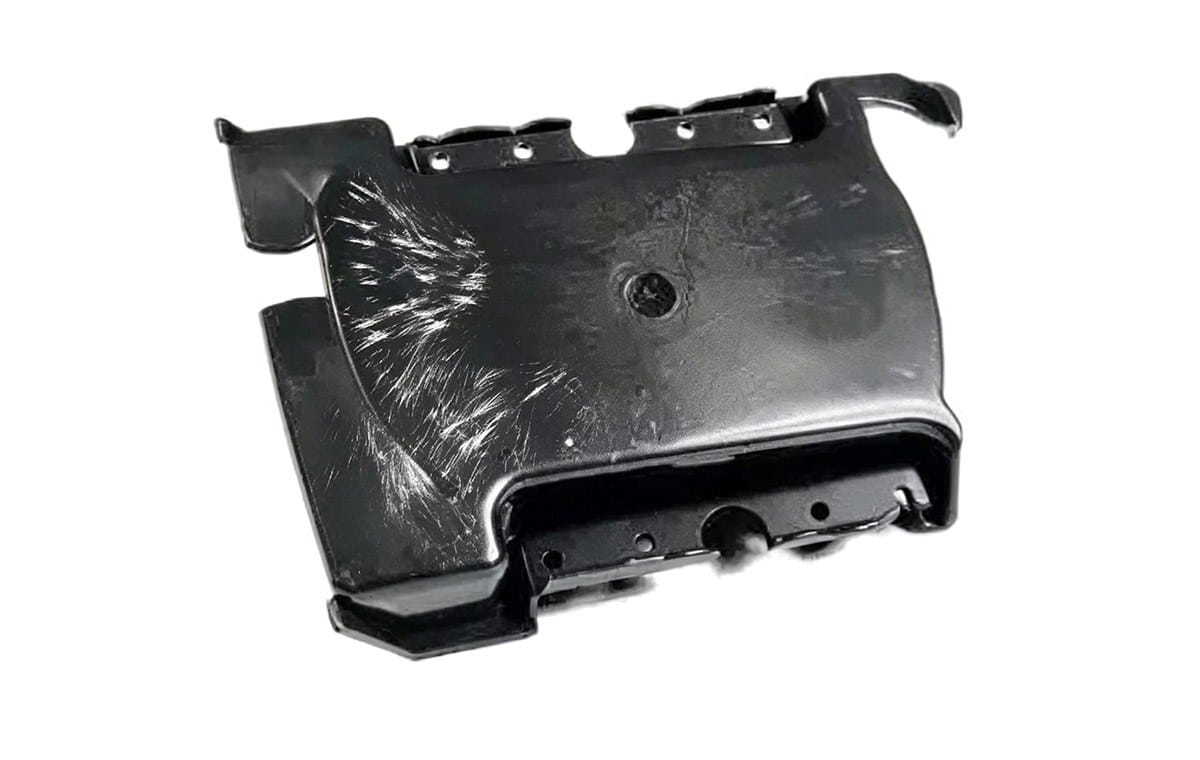
はじめに 銀色の筋(銀色の線またはスプレーマークとも呼ばれる)は、射出成形で最も一般的な表面欠陥の1つです。通常、流動方向に沿って光沢のある銀色の筋として現れ、ガスの閉じ込めまたは材料の劣化を示します。主な原因は…
アレックス・ユー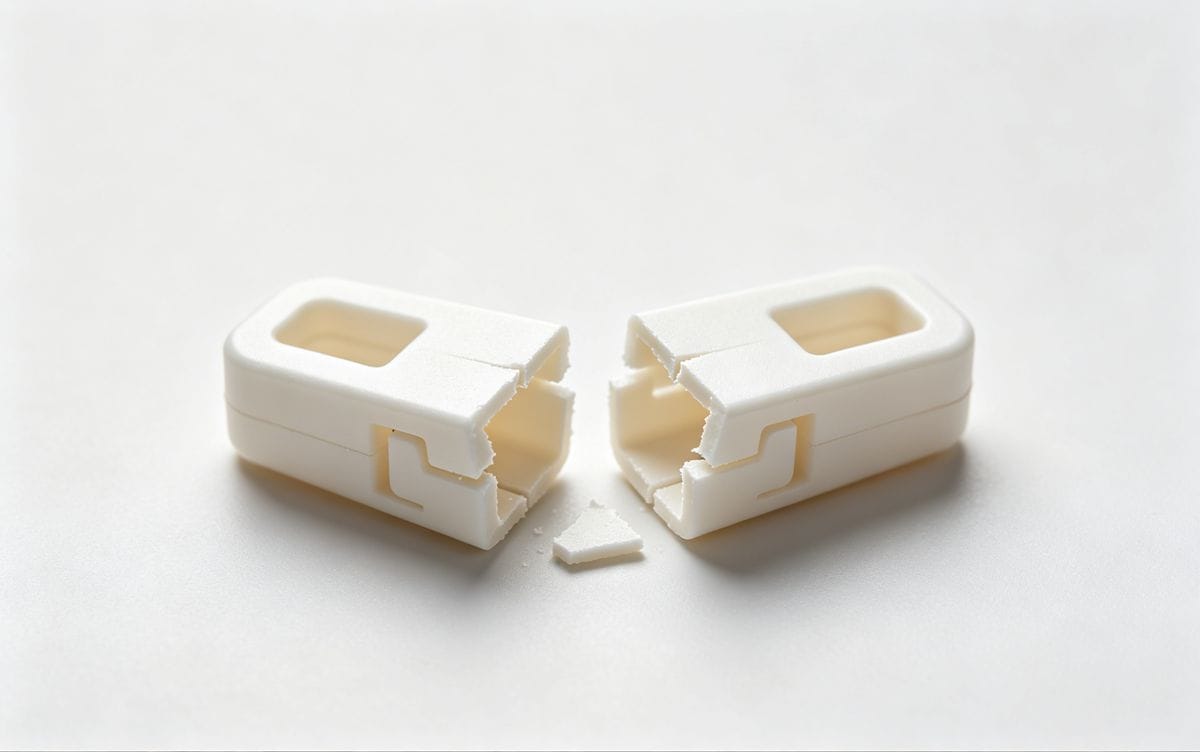
はじめに:靭性が失われるとき 射出成形生産において、脆性はポリマー鎖がエネルギーを吸収する能力を失い、低応力下で壊滅的な破壊を引き起こす重大な故障モードです。通常の亀裂とは異なり、脆性部品は組み立て時(スナップフィット時)にきれいに折れることがよくあります。…
アレックス・ユー English English
 French
 Dutch
 German
 Japanese
 Korean