 日本語



はじめに
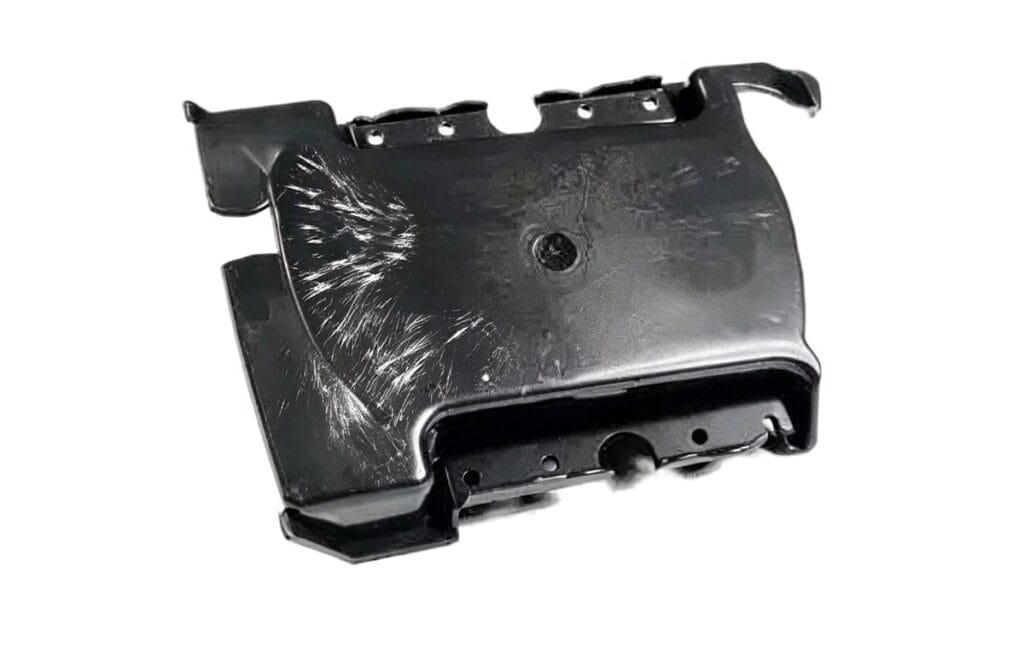
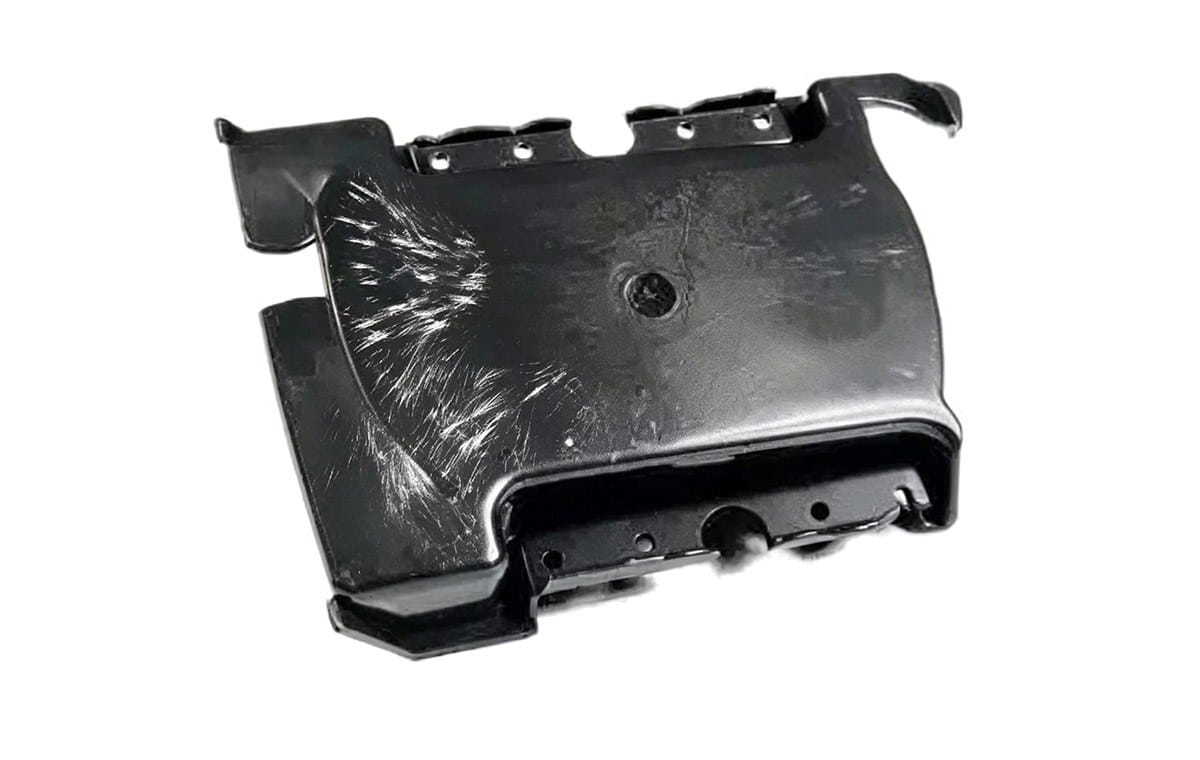
銀色の筋(銀色の線またはスプレーマークとも呼ばれる)は、最も一般的な表面欠陥の1つです。 射出成形 . They typically appear as shiny, silvery streaks along the flow direction, indicating gas entrapment or material degradation. The primary culprit is 乾燥不足 樹脂の水分や揮発性成分などが原因となる場合もあるが、他にも多くの要因が問題を引き起こす可能性がある。
> 第一段階のルール: 必ず、十分に乾燥させた未使用の材料で試験を行ってください。それでも筋状の跡が残る場合は、以下の4つの箇所を系統的に調査してください。
1. 射出成形機 – 関連する原因
| コンポーネント/システム | 潜在的な問題点 | 治療法 |
|---|---|---|
| スクリュー&バレル | 摩耗や損傷によって、溶融物が停滞し劣化するデッドゾーンが生じる。 | 摩耗したネジ/バレルを点検し、必要に応じて交換する。逆止弁(チェックリング)が正しく取り付けられているか確認する。 |
| 暖房システム | 熱電対またはヒーターバンドの故障により、制御不能な過熱が発生します。 | センサーの校正、ヒーターバンドのテスト、およびPID制御の安定性の検証を行います。 |
| Screw design | 圧縮不良や通気不良により、溶融物に空気が混入する。 | 適切な通気孔のあるネジ(例:バリアネジ)を使用するか、背圧を調整してください。 |
2. カビに関連する原因
金型の形状と冷却方法は、溶融金属の流れとガスの放出に直接影響を与える。
| 金型機能 | 問題 | 是正措置 |
|---|---|---|
| 愚痴をこぼす | 換気が不十分だと、空気や揮発性物質が閉じ込められてしまう。 | 通気孔を追加または拡大する(ほとんどのエンジニアリングプラスチックの場合、深さは0.02~0.04mm)。 |
| ランナー/ゲート/キャビティ | 高い摩擦抵抗は、局所的な過熱と劣化を引き起こす。 | 流路面を研磨する。ゲートサイズを大きくするか、ゲートの位置を変更する。 |
| 流量バランス | 充填ムラは、温度差や空気の閉じ込めにつながる。 | ランナーのバランスを最適化する(Moldflowでシミュレーションを行う)。 |
| Cooling system | 冷却不良により高温部分が発生し、漏れた水が空洞内に入り込む。 | シールを確認し、冷却経路のレイアウトを調整してください。 |
| 冷たいナメクジ | 溶け残ったプラスチック粒子は、流れを劣化させたり、流れを阻害したりする。 | コールドスラグウェルを拡大する。加熱ノズルまたはスプルーブッシュを使用する。 |
| ランナー/ゲートサイズ | 小さすぎたり長すぎたりすると、早期凝固やガス溜まりが発生する。 | ランナーの直径とゲートの深さを大きくし、可能であればランナーを短くする。 |
3. プロセスパラメータ – 関連する原因
プロセス設定は溶融温度を制御します。 プレッシャー そして滞留時間――これらはすべて銀条痕の形成に極めて重要である。
| パラメータ | 故障状態 | 最適化 |
|---|---|---|
| 温度(バレル、ノズル) | 高すぎると熱分解が起こり、低すぎると溶融物の均一性が低下する。 | 材料供給業者の推奨範囲内に設定してください。ノズル温度は、前面ゾーンの温度より5~10℃低く設定してください。 |
| 噴射圧力/速度 | 過度のせん断加熱は劣化を引き起こし、低すぎるとガスを溶解させるのに十分な圧縮が得られない。 | 充填と排気のバランスを取るために、多段階注入(低速→高速→低速)を使用してください。 |
| 背圧とスクリュー回転速度 | 低背圧+高速 → 空気混入。 | 背圧を上げ(例えば5~10バール)、スクリューの回転数を下げてください。 |
| サイクル時間/居住期間 | 長時間放置すると劣化を引き起こす(特に熱に弱い樹脂の場合)。 | 銃身容量の20%から80%の間の散弾サイズで機械を使用してください。 |
| クッション(緩衝材) | 大きすぎると溶融が停滞し、小さすぎると圧力が低下する。 | クッションの厚さを3~5mmに最適化してください(機械によって異なります)。 |
| 金型温度 | 低すぎると流量が悪くなり凍結する。高すぎると冷却時間が長くなり、ガスが排出されない。 | 金型温度を材料仕様の範囲内に調整する(水/油循環装置を使用する)。 |
| 離型剤 | キャビティ表面に薬剤が過剰に存在すると、銀色の筋となって揮発する。 | カビはアルコールで洗浄し、必要に応じて少量を均一に塗布してください。 |
4.
材料 – 関連する原因
機械や金型が完璧であっても、樹脂自体が揮発性物質の発生源となる可能性がある。
| 物質的要因 | 問題 | ソリューション |
|---|---|---|
| 水分含有量 | 吸湿性樹脂(PA、PET、PCなど)は周囲の水分を吸収します。 | 供給業者の推奨(時間+温度)に従って乾燥させてください。ホッパー式乾燥機を使用してください。 |
| 再生材/リサイクル材 | 再粉砕率が高いと、劣化した材料や微粉が混入する。 | 再粉砕の割合を20~30%に制限し、微粉はふるい分けして取り除く。 |
| 添加剤(潤滑剤、安定剤) | 添加剤が過剰であったり、分散が不十分であったりすると、ガスが発生する。 | 添加剤の添加量を減らし、分散性の高いマスターバッチを使用してください。 |
| 汚染 | 相性の悪いポリマーと混合すると分解を引き起こす。 | 純度の高い原材料、清潔な供給ラインとホッパー。 |
| 揮発性溶剤 | 着色剤または充填剤に残留する溶剤。 | 着色剤と充填剤は別々に予備乾燥させてください。必要に応じて真空乾燥機を使用してください。 |
トラブルシューティングフローチャート(推奨)
根本原因を迅速に特定するには、以下の論理的な手順に従ってください。
- 樹脂を完全に乾燥させる そしてテストを実行する → 問題が解決したら、材料の乾燥に焦点を当てる。
- そうでない場合は、 金型通気口を確認する そしてコールドスラグウェル → 必要に応じて改善する。
- それから レビュープロセス設定 バレル温度を下げ、背圧を上げ、サイクルを短縮する。
- ついに 機械のハードウェアを検査する – ネジ、バレル、ヒーターバンド。
視覚補助に関する提案: 銀線条の診断に関する明確な意思決定ツリーフローチャート(はい/いいえ)。
配置だ: 記事の終盤、結論の直前。
概要表 – クイックリファレンス
| カテゴリ | 最も一般的な犯人 | 応急処置 |
|---|---|---|
| 機械 | 摩耗したネジ/デッドゾーン | ネジ/バレルを交換する。チェックリングを確認する。 |
| カビ | 換気不良 | 通気口を拡大する。真空アシスト機能を追加する。 |
| プロセス | 過度に高い融点 | バレル/ノズル温度を下げる。背圧を上げる。 |
| 材料 | 乾燥不足 | 適切な温度と時間で乾燥させる。除湿機能付き乾燥機を使用する。 |
最終勧告
銀色の筋は、単一の要因によって引き起こされることはまれです。 体系的で段階的なアプローチ 材料の乾燥から始まり、金型、加工、機械へと順に確認していくことで、90%以上のケースが解決します。設定や変更点を記録して、独自のトラブルシューティングデータベースを構築しましょう。
熱に弱い材料(例:PVC、POM、PC)の場合は、常に 短い滞留時間 そして 低せん断 劣化を防ぐため。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean