 日本語



序論:タフさが通用しない時
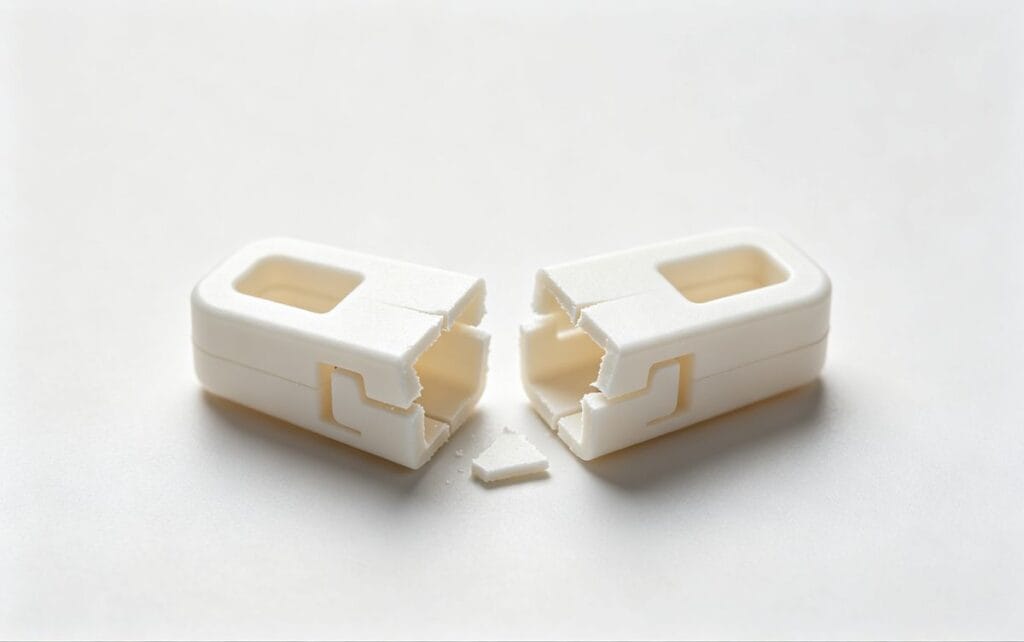
In injection molding production , 脆さ これは、ポリマー鎖がエネルギー吸収能力を失い、低応力下で壊滅的な破壊を引き起こす重大な故障モードです。通常の亀裂とは異なり、脆性部品は組み立て時(スナップフィット)、排出時、または落下試験時にきれいに折れることがよくあります。
このガイドでは分析します 欠陥:脆さ材料の劣化から金型設計の欠陥まで、根本原因を突き止め、部品の強度を回復するための実行可能なエンジニアリングソリューションを提供する。
症状の特定
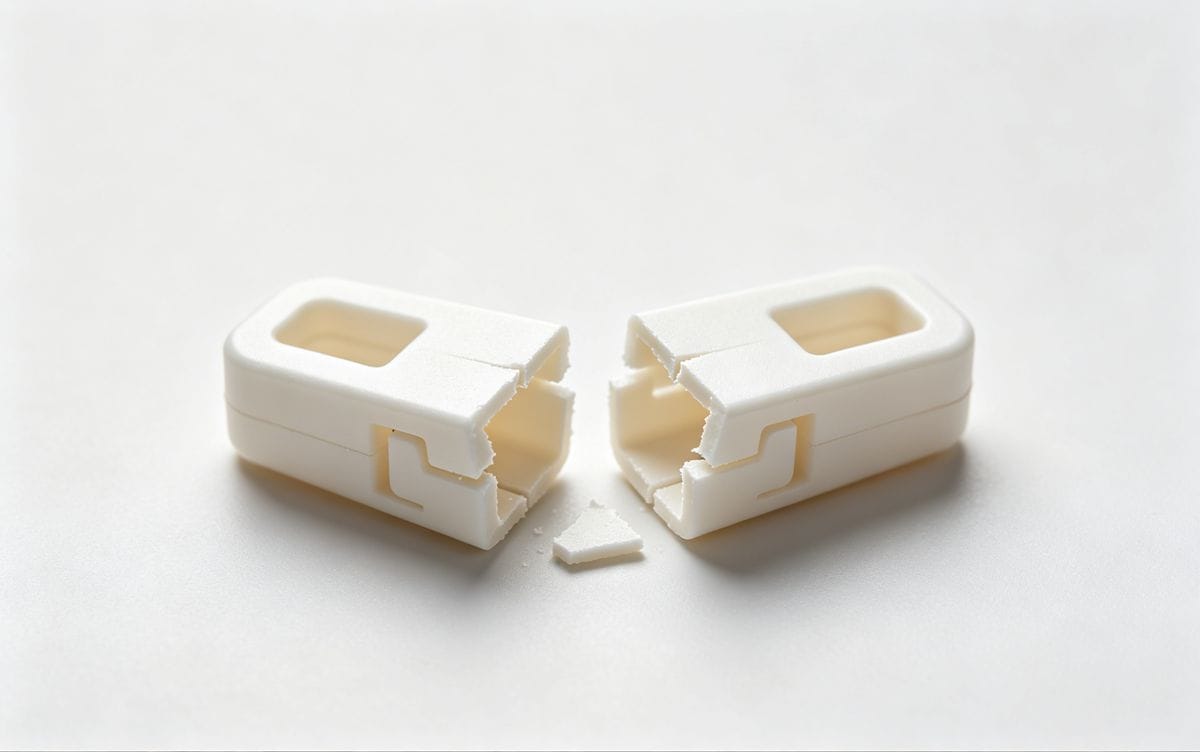
トラブルシューティングを行う前に、欠陥が脆性特性と一致することを確認してください。一般的な症状は以下のとおりです。
- 靭性の低下: この部品は延性に欠け、大きな変形を起こさずに破損する。
- 組み立て不良: スナップフィット式なので、挿入した瞬間に壊れてしまう。
- 射出亀裂: 射出成形における気泡:原因、識別方法、および解決策 型から押し出す際にひび割れが生じる。特に薄い壁やリブの部分でひび割れやすい。
- 早期現場故障: 製品は、通常の使用時や軽微な落下時に破損することがあります。
根本原因分析:5Mフレームワーク
脆性問題を解決するには、機械、金型、材料、方法(プロセス)、および設計の間の相互作用を検討する必要があります。
1. 材料の問題(最も一般的な原因)
材料の劣化は、脆性の主な原因である。ポリマー鎖が切断されると(切断)、分子量が低下し、衝撃強度が急激に低下する。
- 水分: ナイロン(PA)、PC、PETなどの材料における加水分解は、鎖を切断する。 解決策:露点(-40℃)と乾燥時間を確認してください。
- 再研磨比率: 過度の再粉砕は、熱履歴と汚染を引き起こす。 制限値:樹脂の種類にもよるが、一般的には20~30%未満。
- 汚染: 相性の悪い樹脂(例えば、PPとABS)を混合すると、弱い境界が形成される。
2. プロセスパラメータ(せん断力および熱)
- 過熱: 樽の温度が高すぎると、熱劣化を引き起こします。
- 高せん断: スクリューの回転速度や背圧が過剰になると、せん断熱が発生し、材料が燃焼する。
- 荷造り不足: 保持圧力が低いと空隙が生じる[^1] and poor molecular packing, reducing strength.
3. 金型設計と力学
- ゲートサイズ: 小さすぎる?ゲートでの高いせん断速度が材料を劣化させる[^2] before it enters the cavity.
- 射出システム: 抜き勾配が不十分であったり、表面が研磨されすぎていると、射出応力が高まり、微細な亀裂が発生する。
- 冷たいナメクジ: 冷却井戸の設計が不十分だと、冷たい材料が部品内部に入り込み、弱点が生じる。
4. 部品設計
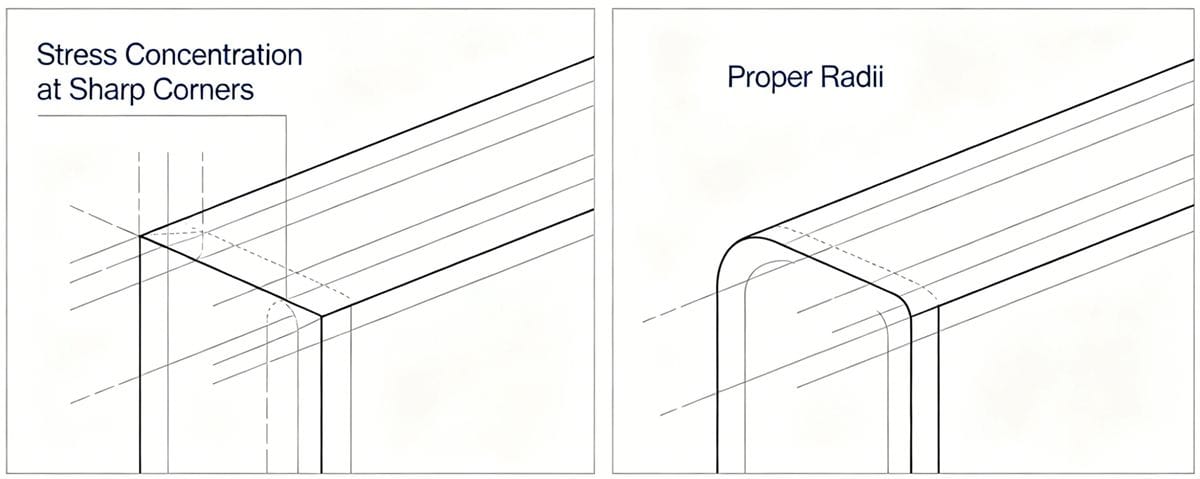
- 鋭角: 鋭利な内角部における応力集中が、亀裂発生の起点となる。 経験則として、半径は壁厚の少なくとも0.5倍であるべきです。
- 壁の厚さ: 急激な変化は、温度差と残留応力を引き起こす。
トラブルシューティングマトリックス:クイックリファレンスガイド
この表を使って、症状と考えられる解決策を素早く照らし合わせましょう。
| カテゴリ | 潜在的な原因 | エンジニアリングソリューション |
|---|---|---|
| 材料 | 湿潤樹脂/加水分解 | 乾燥時間/温度を上げる。乾燥機の露点を確認する。 |
| 材料 | 過剰な再研磨 | 再生材の比率を下げ、試験には新品の材料を使用してください。 |
| プロセス | 樽の温度が高すぎる | 後部/ゾーンの温度を下げてください。ヒーターバンドを確認してください。 |
| プロセス | 高速スクリュー回転 | 回転数を下げてせん断熱を低減し、背圧をわずかに上げる。 |
| カビ | 小さな門 | ゲートの寸法を大きくして、せん断速度を低減する。 |
| カビ | 射出応力 | 抜き勾配を大きくする。キャビティを研磨する。エジェクターピンを追加する。 |
| デザイン | 鋭角 | すべての内側の角に半径を追加します。 |
専門家によるQ&A:よくある質問(FAQ)
ここでは、エンジニアが脆性部品を扱う際によく抱く疑問に対する回答を紹介します。
Q1:私の部品は冬や寒い環境でのみ脆くなります。なぜでしょうか?
A: これはおそらく材料の特性に関連している ガラス転移温度(Tg) または延性-脆性遷移温度。一部の材料(標準的なPSや未改質PPなど)は、特定の温度以下で自然に脆くなります。 修理: 共重合体グレード(例えば、ホモポリマーの代わりにポリプロピレンコポリマー)に切り替えるか、配合に衝撃改質剤/エラストマーを追加してください。
Q2:ねじの回転速度が速いと、本当に部品が脆くなるのでしょうか?
A: はい。高速スクリュー回転は大きな せん断熱. Even if the barrel heaters are set low, the friction can raise the melt temperature locally by 20-30°C, causing molecular degradation (chain scission). This "invisible" overheating destroys impact strength. 修理: ねじの回転数を下げ、バレルバンドからの伝導熱をより活用する。
Q3:材料劣化と金型応力の違いはどのように見分けるのですか?
A: 実行 焼きなましテスト. Bake the parts at a temperature just below their heat deflection point for a few hours and let them cool slowly.
- 部品が硬くなった場合:問題は 残留応力 (mold/process).
- 部品がもろいままの場合:問題は 材料劣化 (wet resin, regrind, or overheating).
Q4:離型剤を使いすぎると脆くなりますか?
A: はい。外部の離型剤は、ポリマーマトリックスを弱めたり、溶接線の融合を妨げたりする汚染物質として作用する可能性があります。 修理: 金型の研磨と抜き勾配を最適化して、スプレー塗布の必要性をなくしてください。必要に応じて、内部潤滑剤添加剤に切り替えてください。
Q5:なぜ私の部品は、肉厚の部品の方が肉厚の部品よりも脆いのでしょうか?
A: 厚い部分は冷却が遅くなるため、 シンクマーク また、内部に空隙が生じることもあります。これらの空隙は応力集中点として作用します。さらに、厚みのある部材はより高い充填圧力を必要とすることが多く、その結果、高い残留応力が閉じ込められてしまう可能性があります。 修理: 壁の厚さを均一に保つため、厚い部分をくり抜く。
結論
脆性問題を解決するには、体系的なアプローチが必要です。まず、材料の乾燥度と再粉砕率を確認し、次にせん断応力を最小限に抑えるようにプロセスパラメータを最適化し、最後に応力集中箇所を特定するために金型と部品の設計を見直します。このガイドに従うことで、不良率を大幅に削減し、製品の信頼性を向上させることができます。
成形不良の分析でお困りですか?弊社のエンジニアリングチームまでご相談ください。
[^1]: "[PDF] Void Formation and Mortality During Liquid Composite Molding", https://scholarsarchive.byu.edu/cgi/viewcontent.cgi?article=11189&context=etd. Injection-molding references describe holding or packing pressure as a control used to compensate shrinkage; insufficient packing can leave voids or sink defects in molded parts. Evidence role: mechanism; source type: education. Supports: Insufficient holding pressure can contribute to voids in injection-molded parts.. Scope note: Void formation also depends on wall thickness, gate freeze time, material shrinkage, and cooling conditions. [^2]: "Impact of Runner Size, Gate Size, Polymer Viscosity, and Molding ...", https://pmc.ncbi.nlm.nih.gov/articles/PMC11511498/. Injection-molding and polymer-processing sources note that restrictive gates can produce high shear rates and localized heating, which may contribute to polymer degradation for sensitive materials. Evidence role: mechanism; source type: education. Supports: A small gate can increase shear rate and localized heating enough to risk material degradation.. Scope note: Whether degradation occurs depends on gate geometry, injection speed, polymer thermal stability, and residence time.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean