 日本語



アレックス・ユー
ホーム
アレックス・ユー
この著者の投稿。
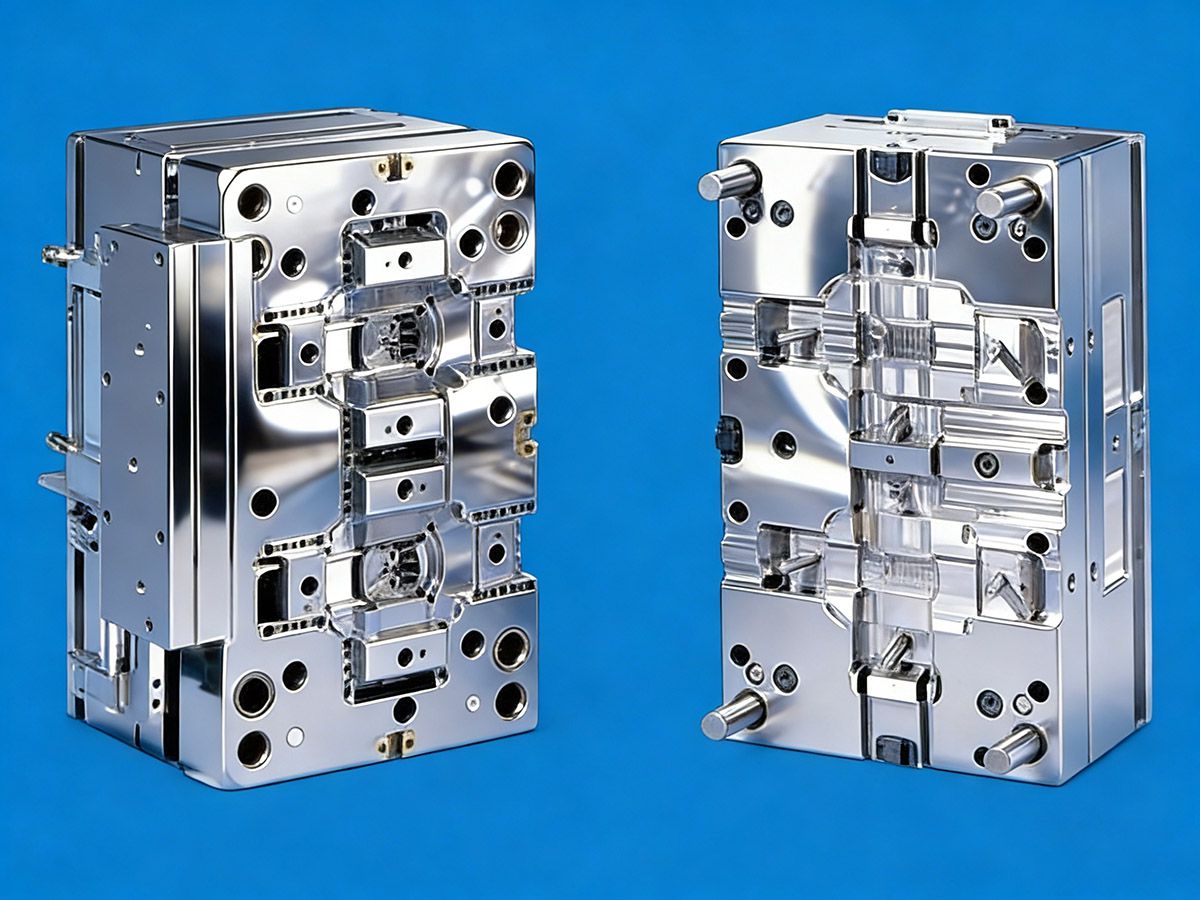
はじめに 材料選定は、2色金型製造プロセスにおいて重要なステップです。最適な性能と長寿命を確保するためには、材料は耐摩耗性、強度と靭性、経済的実現可能性という3つの基本原則を満たす必要があります。このガイドでは、6つの主要な性能要件について解説します。
 アレックス・ユー
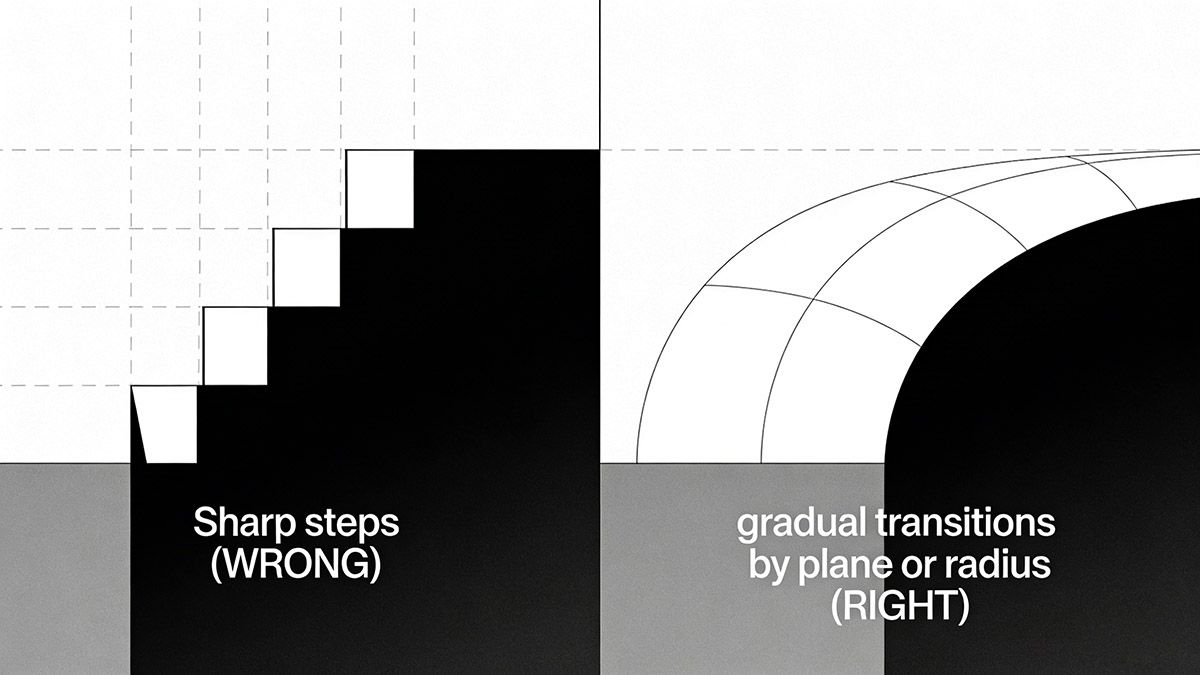
はじめに: プラスチック部品製造において肉厚が重要な理由 プラスチック部品の肉厚は、射出成形部品の最終的な品質、性能、および製造可能性を決定する上で重要な役割を果たします。家電製品、自動車部品、家庭用電化製品のいずれを設計する場合でも、肉厚がどのように...
アレックス・ユー
はじめに プラスチック製造のペースの速い世界では、欠陥のある部品と傑作の違いは、多くの場合、細部にあります。射出成形プロセスエンジニア[^1]にとって、基本を習得することは単なるオプションではなく、効率、品質、およびコスト効率のために不可欠です。あなたが…
アレックス・ユー
はじめに:なぜ肉厚があなたが思っている以上に重要なのか 射出成形[^1]の世界では、プラスチック部品の肉厚は単なる寸法仕様ではなく、部品の構造的完全性、製造コストなどを決定する最も重要な要素です。
アレックス・ユー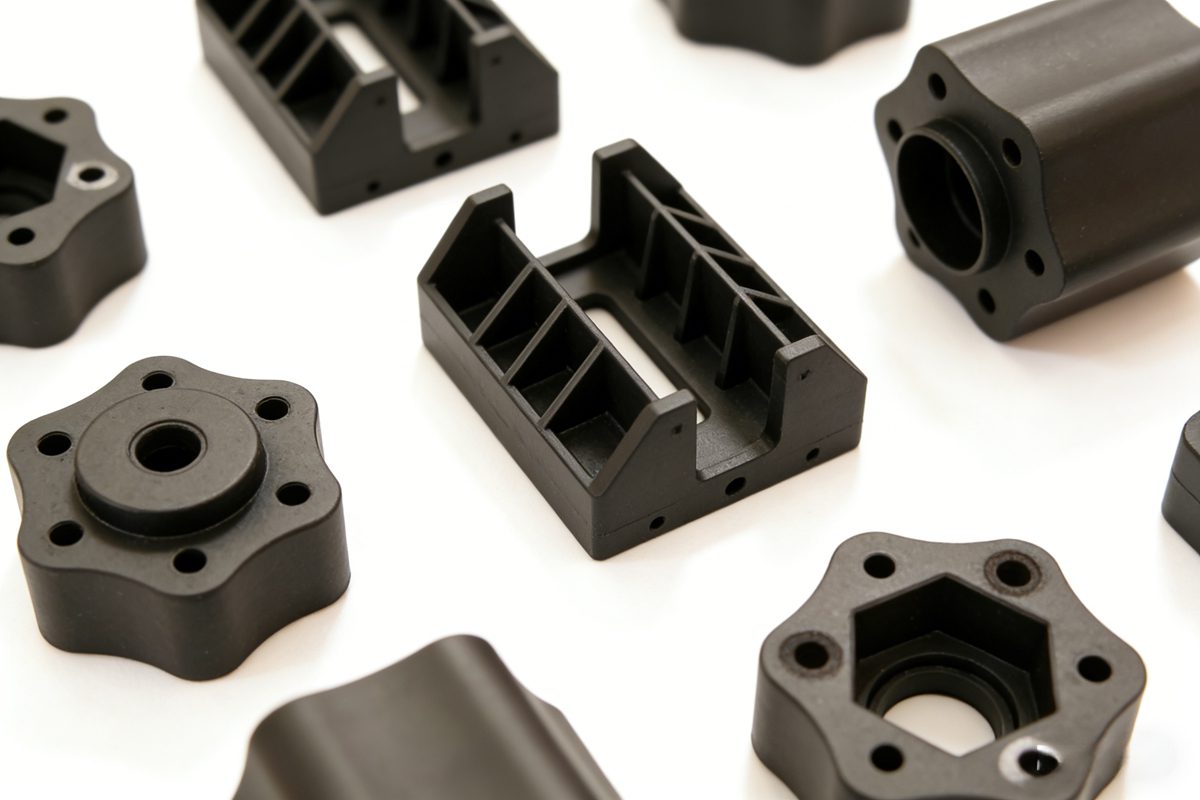
PBT射出成形プロセス 現代の製造施設におけるプロフェッショナルなPBT射出成形 PBT射出成形の概要 ポリブチレンテレフタレート(PBT)は、自動車、電気、消費財業界で広く使用されている高性能熱可塑性樹脂です。正確なPBT射出成形プロセス条件[^1]を理解することは…
アレックス・ユー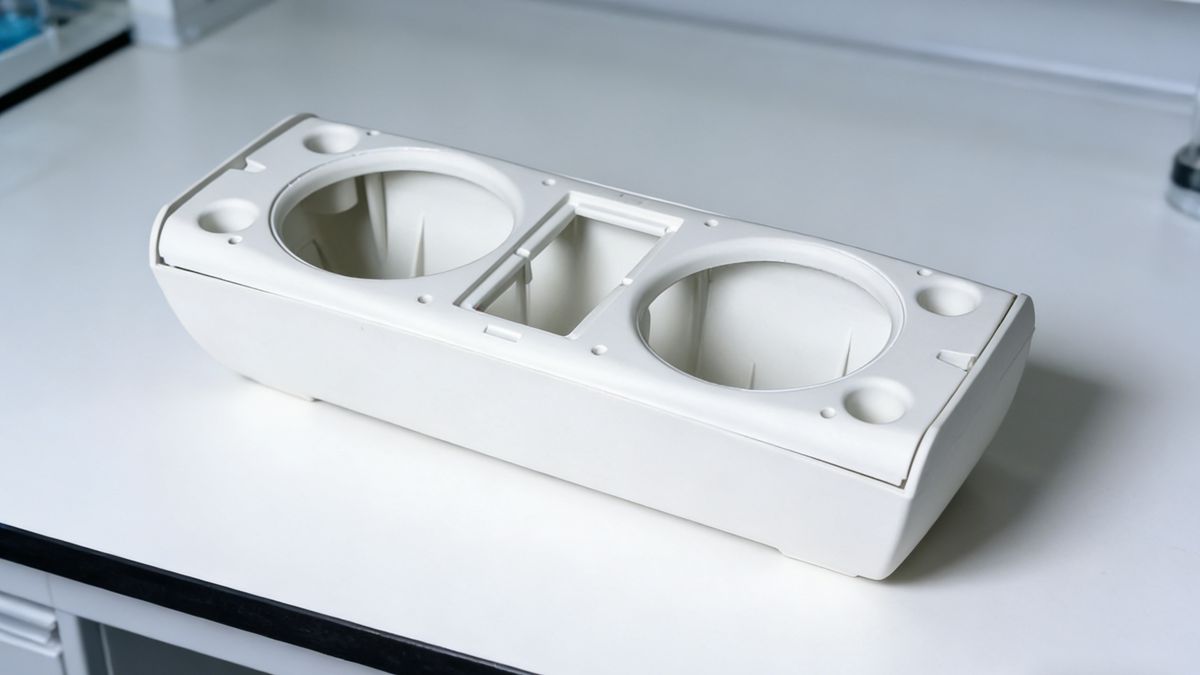
ショートショット(アンダーフィルとも呼ばれます)は、溶融プラスチックが金型キャビティを完全に満たさず、不完全な部品になる場合に発生します。この欠陥は通常、薄肉部分またはゲートから最も遠い領域に現れます。 > プロのヒント:内部構造については…
アレックス・ユー
射出成形において冷却システム設計が重要な理由 射出成形[^1]では、最適に設計された金型冷却システムは必須です。プラスチック部品は、射出前に十分な剛性まで固化する必要があります。そうでないと、残留応力や外部の力によって反り、ヒケ、寸法誤差が生じます。射出成形…
アレックス・ユー
ショートショットとは? ショートショット(不完全充填、アンダーフィルとも呼ばれる)は、溶融プラスチックが固化する前に金型キャビティを完全に満たさない場合に発生します。この欠陥は、薄肉部、複雑な形状、または流路の終端でよく発生し、材料の欠落や不適合につながります…
アレックス・ユー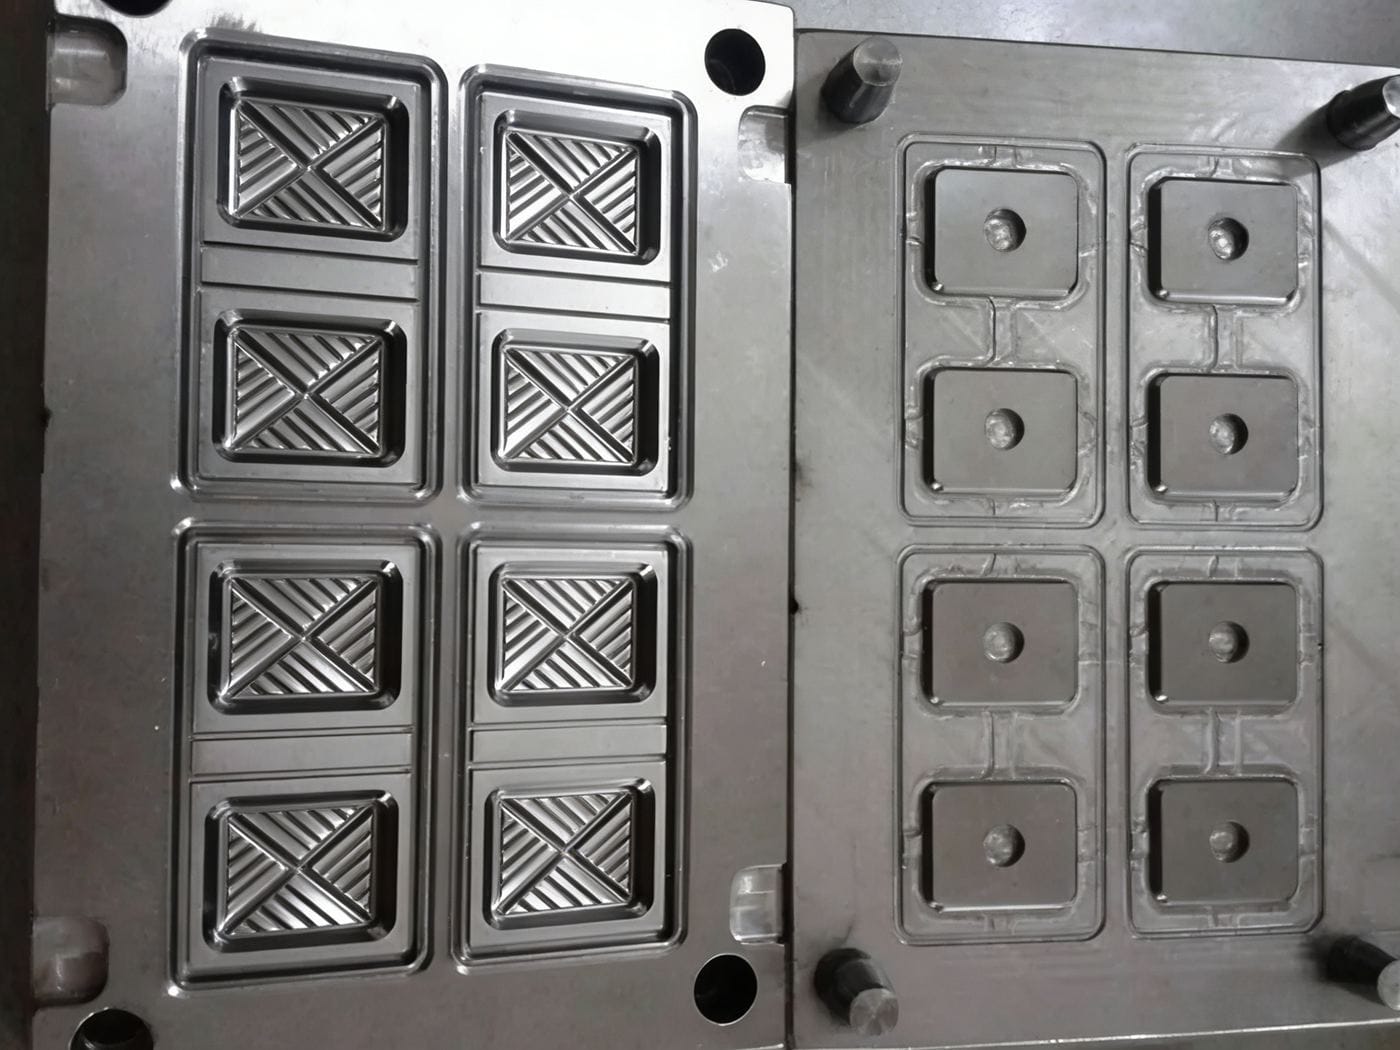
シリコーンゴム型を選ぶ理由?シリコーンゴム型[^1]は、プロトタイピングにおいて最も入手しやすいラピッドツーリングソリューションの一つです。液体シリコーンでRP(ラピッドプロトタイピング)マスターを複製して作られるこれらの型は、優れた弾性、寸法精度、複製忠実度を提供します。耐用年数は…
アレックス・ユー English English
 French
 Dutch
 German
 Japanese
 Korean