 日本語



アレックス・ユー
ホーム
アレックス・ユー
この著者の投稿。
2色射出成形[^1](2K成形またはダブルショット成形と呼ばれることが多い)の世界は、複雑さと創造性を組み合わせ、メーカーが複雑な多素材または多色のプラスチック部品を1サイクルで製造することを可能にします。2色射出成形は、製造に非常に効果的な方法です。
 アレックス・ユー
耐熱性ABS[^1]は、エンジニアリングプラスチック業界において強力な材料です。しかし、高品質な結果を得るには、精密な加工方法が必要です。標準的なABSは、要求の厳しい用途に必要な熱性能が不足していることがよくあります。このギャップを埋めるために、メーカーは耐熱性ABS樹脂を開発しました…
アレックス・ユー
はじめに: 現代の製造業における PVD の力[^1] 物理蒸着 (PVD) は、現在、国際的に広く使用されている最も先進的な表面処理技術の 1 つです。高品質のプラスチック製品に対する需要が高まるにつれて、PVD は射出成形のゲームチェンジャーとなっています…
アレックス・ユー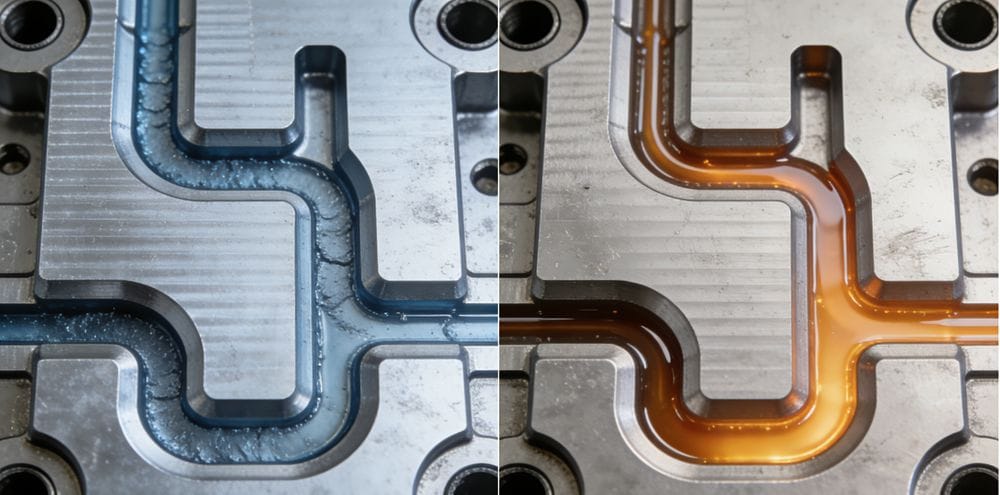
射出成形収縮:温度と速度の影響 収縮(ヒケやボイド)は、射出成形で最も一般的な欠陥の 1 つです。溶融したプラスチックが冷却されて収縮し、ゲートが閉じたためにボイドが残るときに発生します。
アレックス・ユー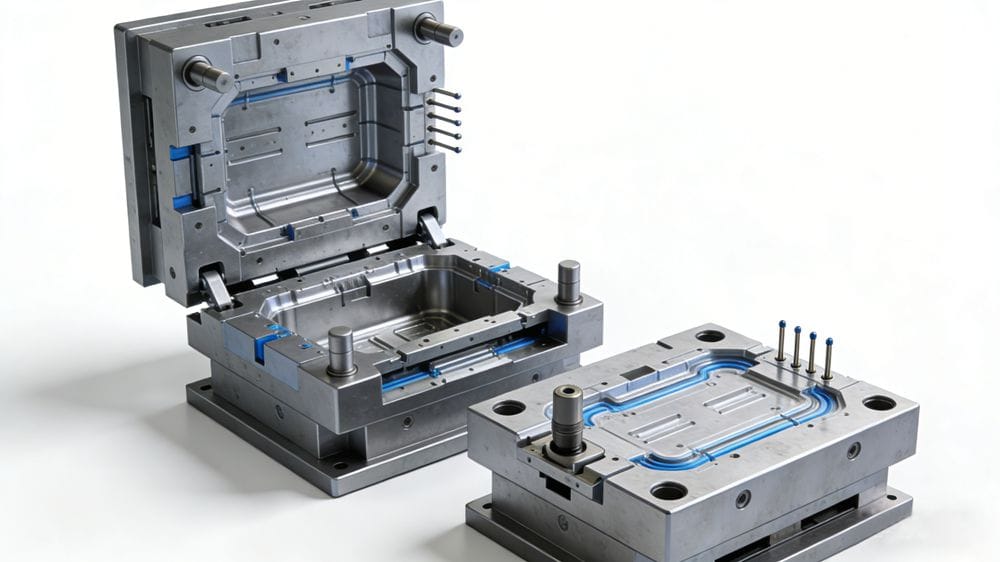
射出成形金型の構造の概要 射出成形金型は、主に可動金型(射出成形機の可動プラテンに接続)と固定金型(固定プラテンに接続)の 2 つの半分で構成されています。射出成形プロセス中[^1]、これら…
アレックス・ユー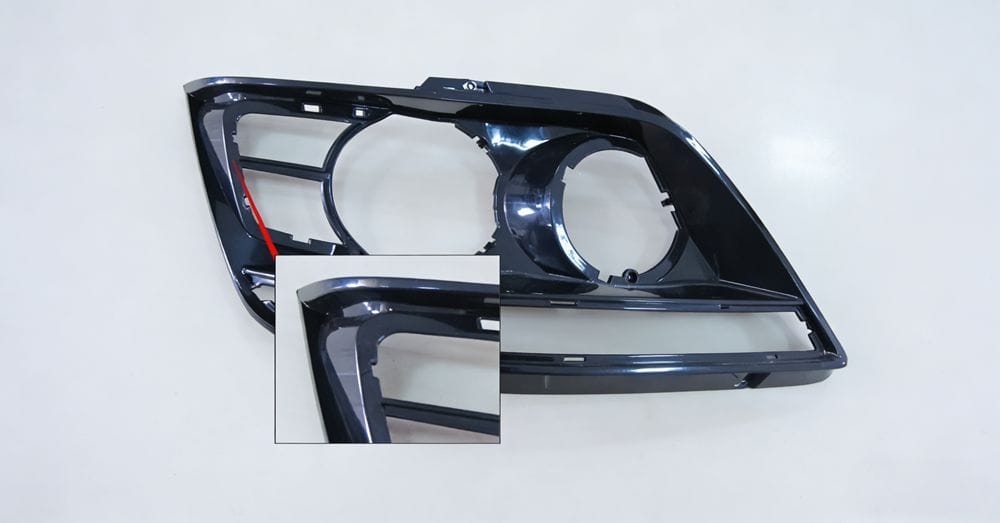
はじめに 応力亀裂はプラスチック部品[^1]でよく見られる故障モードであり、高額なリコールや製品の故障につながる可能性があります。根本原因を理解し、スマートな設計原則を適用することで、エンジニアは内部応力を大幅に低減できます。このガイドでは、次の3つの重要な領域について説明します。…
アレックス・ユー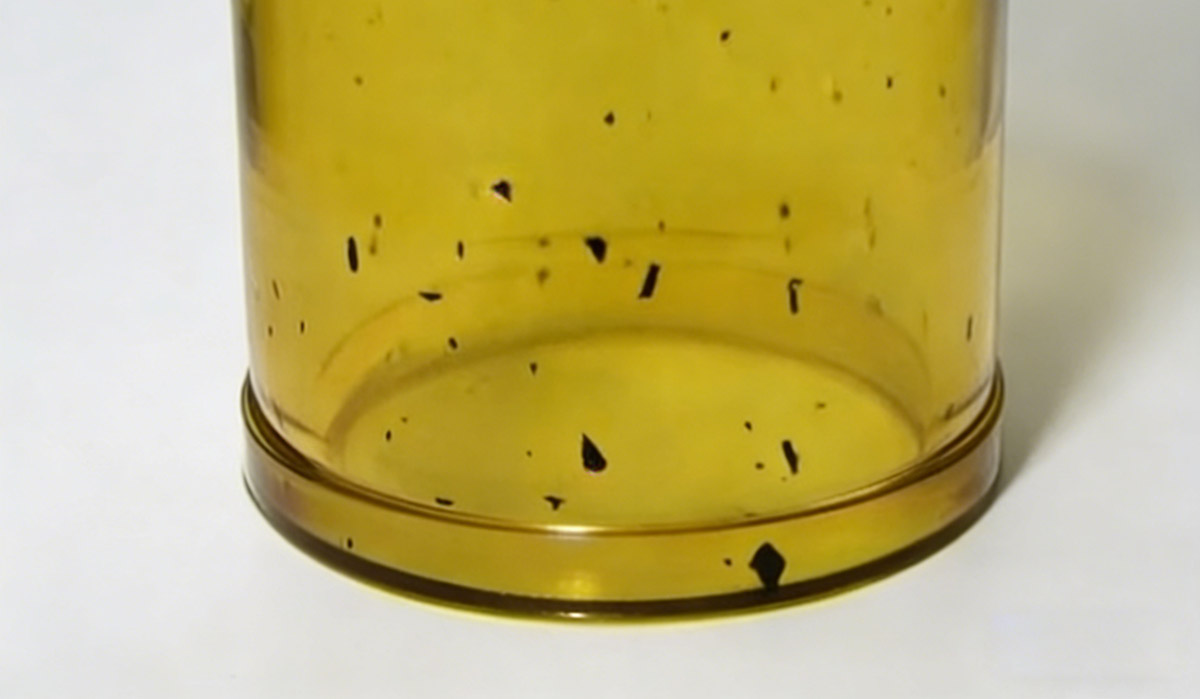
はじめに 黒点や変色は、射出成形において最も一般的でありながらも厄介な欠陥の一つです[^1]。これらは最終製品の美観を損なうだけでなく、部品の完全性に影響を与える根本的な機械的またはプロセス上の不具合を示す場合もあります。黒点や変色を特定することは…
アレックス・ユー
銀色の筋は、業界ではスプレーマークや「マテリアルフラワー」と呼ばれることが多く、射出成形で最も一般的な表面欠陥の1つです。これらの欠陥は、プラスチック部品の美観を損なうだけでなく、根本的な問題を示している可能性もあります...
アレックス・ユー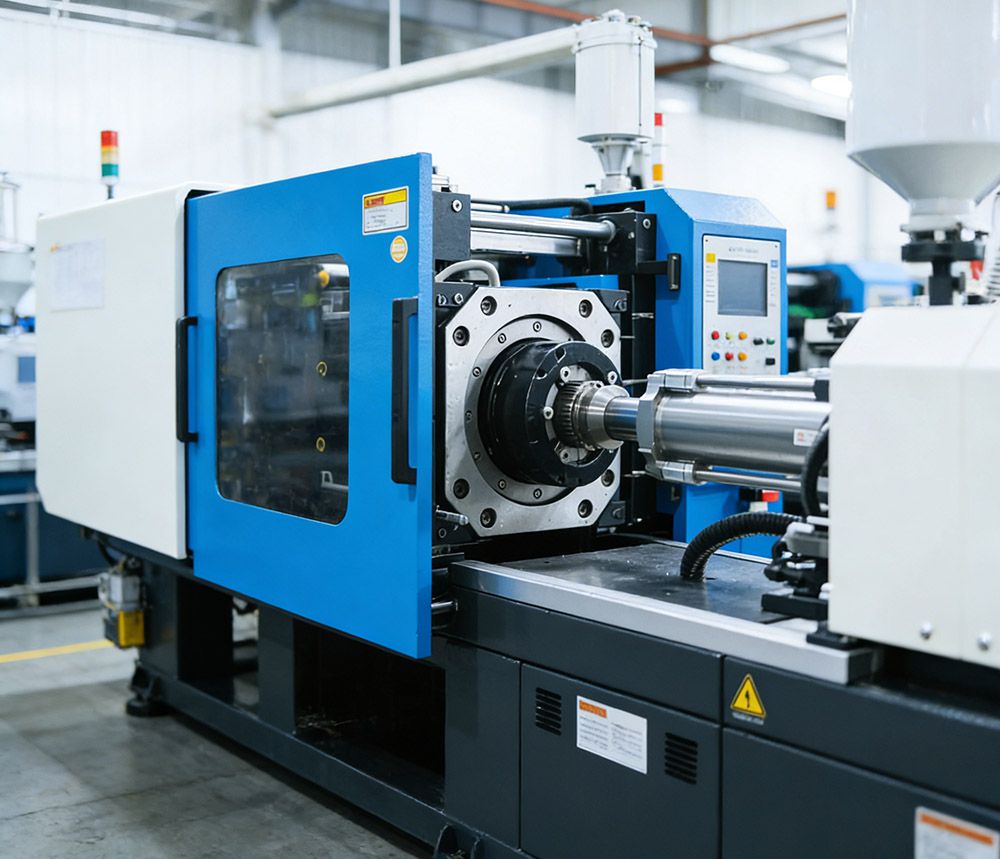
射出成形[^1]は、精度が極めて重要な複雑なプロセスです。最終製品の品質を左右するさまざまなパラメータの中でも、圧力は最も重要な役割を果たします。しかし、関連するさまざまな種類の圧力についてご存知ですか?このガイドでは、…
アレックス・ユー English English
 French
 Dutch
 German
 Japanese
 Korean