 日本語



要約すると、透明性は材料データシートで買えるものではなく、プロセス規律によって得られるものだ。 透明部品の不具合のほとんどは、水分、汚染、コールドモールド、または設計されていない通気孔が原因であり、PC樹脂が不適切だったからではありません。樹脂の乾燥方法や許容できるヘイズ値を尋ねずにレンズの見積もりを出すサプライヤーは、当てずっぽうで見積もりを出しているに過ぎません。
このガイドは、レンズ、ディフューザー、視認窓、または化粧用透明カバーを指定する購入者、そして「透明度については最善を尽くします」という返答にうんざりしているエンジニアのためのものです。透明と半透明を測定可能な方法で区別し、どの欠陥がどの設定に起因するのかを示し、工具の切削後に修正できない事項について率直に説明します。
主なポイント
- 透明と半透明は、同じものの品質の違いではなく、異なる仕様です。 一方は光透過率として測定され、もう一方はヘイズとして測定される。LEDディフューザーは後者の値が高い必要があり、レンズは後者の値がほぼゼロである必要がある。
- 乾燥は予防策ではなく、第一の対策である。 ポリカーボネートとPMMAは湿式成形時に加水分解を起こし、その加水分解はゲル化、広がり、そして研磨では除去できない脆さとして現れる。
- 光学部品に再研磨材を使用する余地はない。 熱処理工程を経るごとにゲル数が増加し、色調も変化する。節約効果は樹脂量で測定され、損失は収率で測定される。
- 金型鋼は光学面である。 研磨の度合い、通気孔の位置、排出痕は、部品に1対1で再現されます。キャビティ内の傷は、製品に永久に残る傷となります。
透明部品に関するこのガイドを信頼する理由とは?
我々が主張する権利のある請求内容: 当社では、透明部品や拡散部品を一定の基準で成形していますが、そのため、写真上では承認されたレンズが、お客様自身の光源下ではなぜ不良品だったのかをお客様に説明しなければならないケースも発生しています。
著者: アレックス・ユー、Ideal Proの共同創業者。消費者向け光学機器から自動車用レンズまで、20年以上にわたり成形プログラムに携わり、年間1000セット以上の金型を製造。工場は湖州に所在。
基礎: 2023年から2026年までの当社の成形および検査記録、金型研磨工程、および一般的な透明樹脂の公表されている光学特性データをご参照ください。数値が作業上の仮定値である場合はその旨を明記していますので、サプライヤーの測定値を代入してご使用いただけます。材料特性に関する記述は、ブログ記事(当社のブログ記事を含む)ではなく、検査シートに記載してください。
クイックリファレンスガイド:透明、半透明、光学グレードの違い
3つの異なる要件、3つの異なる測定方法。 「透明」と指定すると論争を招くが、透過率と霞の数値を指定すれば論争は回避できる。
| 要件 | あなたが本当に求めているのは | 測定方法 | 典型的な部分 |
|---|---|---|---|
| 透明 | 歪みを最小限に抑えて透けて見える | 光透過率、高 | レンズ、視認窓、カバー |
| 半透明/拡散性 | 光を拡散し、光源を隠す | 霞、高濃度、透過率維持 | LEDカバー、インジケーターキャップ |
| 光学グレード | 数字と色とストレスの両方 | 透過率、霞、黄変指数、偏光計 | イメージングおよびセンシング光学系 |
透明プラスチックの透過率とヘイズの試験方法は ASTM D1003. Name it on the drawing, state the sample condition and the instrument geometry, and state whether you measure as-molded or after annealing. 算出方法のない数値は意見に過ぎない。
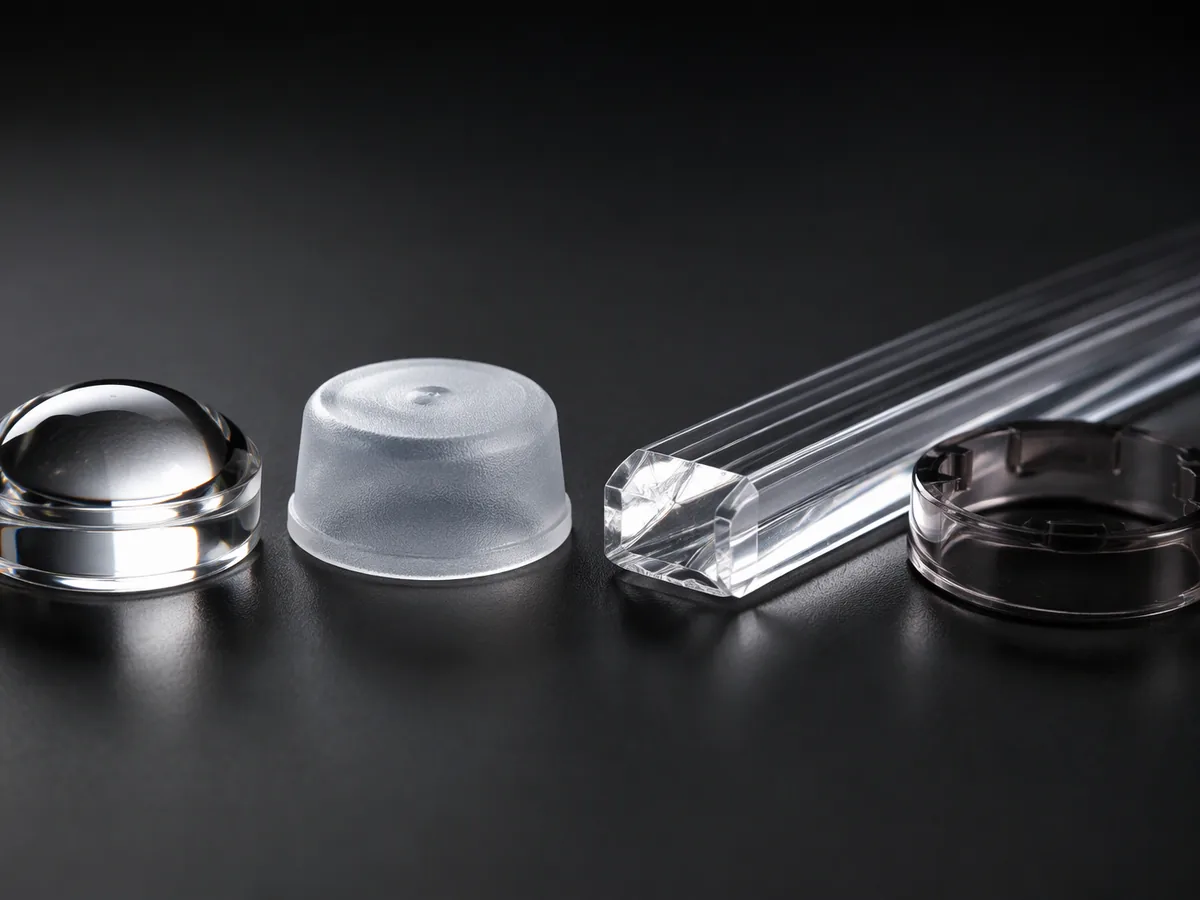 図1:4つの部品、3つの異なる光学仕様。左側の拡散板は隠蔽を目的としているが、レンズは隠蔽を目的としていない。
透明成形には実際にどのような樹脂が使われているのか?
ポリカーボネートとPMMAが大部分の仕事を担っている。 選択とは、「透明」か「やや透明」かという選択ではなく、衝撃と耐傷性のトレードオフである。
透明プラスチックに関する公表されている表には、ポリカーボネートやアクリルと並んで、PET、PVC、シリコーンが射出成形における一般的な透明素材の選択肢として挙げられている場合がある。しかし、日常的な受託成形においては、このリストは誤解を招く。非可塑化PVCは金型を腐食させやすく、加工プロセスにも適さない。PETは成形における特殊素材であり、標準的な素材ではない。シリコーンは圧縮成形や射出成形による液状ゴムの領域であり、硬質の透明レンズには適さない。
| 樹脂 | 勝利を収める場所 | 費用はいくらですか | 注目してください |
|---|---|---|---|
| ポリカーボネート(PC) | 衝撃、温度、靭性 | 傷がつきやすく、湿気に非常に弱い。 | 乾燥、内部応力、ノッチ感度 |
| PMMA (acrylic) | 透明度、紫外線、天候、傷 | もろい。溶剤でひび割れが生じる。 | 厚いゾーンに沈み込み、ボスに亀裂を入れる |
| COP / COC | 非常に高い透明度、低い吸湿性 | 価格、数量限定 | ゲートサイズ、サイクル感度 |
| 透明ABS/SAN | 経済的な非光学カバー | 紫外線による黄色 | 化粧品クラスAは無理がある |
| 核剤添加/透明化PP | 食洗機対応、耐薬品性 | PCとPMMAの上にはヘイズフロアがあります。 | 清澄器レベルと冷却速度 |
| シリコーン | 柔軟性、高温、皮膚接触 | 硬い光学面を保持できません | フラッシュ、汚染、寸法制御 |
1行で選ぶ方法: 何かが上に落ちる可能性がある場合は、PC。屋外に設置したり、溶剤や布で扱ったりする場合は、PMMA。光学ベンチを通過する必要がある場合は、COPまたはCOCと予算に関する話し合いが必要です。 PC処理ガイド そして PMMAガイド パラメータウィンドウをカバーします。材料決定フレームワークは 材料の選択.
透明部品はなぜ他の成形品よりも故障しやすいのか?
透明な部分は欠陥を拡大する役割を果たすからだ。 黒い筐体に隠れているものすべて――ゲル、流れ線、コールドメルトの筋、応力パターン――が見えるようになり、観察者は背後から光を当てて2センチメートル離れたところに立っている。
故障の原因は限られており、一貫性がある。湿気、汚染、工具の低温、そして閉じ込められた空気の4つだ。原因は4つに絞られ、そのうち3つは最初のショットを試みる前に特定できる。
水分。 PCとPMMAは吸湿性が高く、作業場の空気から有害な量の水分を吸収します。ホットメルト中の水分は蒸気となり、加水分解を引き起こします。ゲートから放射状に広がる銀色の筋、脆い曇りガラスのような表面、研磨しても消えてしまうゲル、そして本来合格するはずの落下試験に不合格となる部品など、様々な問題が発生します。そのため、露点が明記された乾燥剤はオプションではなく必須の付属品となります。 樹脂乾燥ガイド 規律を与えるものであり、透明性のある仕事においては、それを仕事の項目の一つとしてではなく、最初の仕様として扱います。
汚染。 別の作業で再利用された研磨材、清掃されていないホッパーからの粉塵、以前の工具から移行した離型剤。単一の汚染物質がレンズ内の目に見える異物となる。パージは必須であり、混合材料では「十分近い」とは言えない。
低温工具と低速充填。 溶融物が流動先端で凝固すると、流動履歴が目に見える形で残ります。一般的な解決策は、金型の温度を上げることです。つまり、水ではなく温水や油を使用し、高度な光学性能を求める場合は、金型の温度を数度以内の誤差に維持する金型温度制御装置を使用します。
閉じ込められた空気。 充填終了時に焼け跡が残るが、それ以外の部分は透けて見える。この種の部品では、通気孔の深さと位置は光学的な判断が重要となる。 通気口の奥行きガイド.
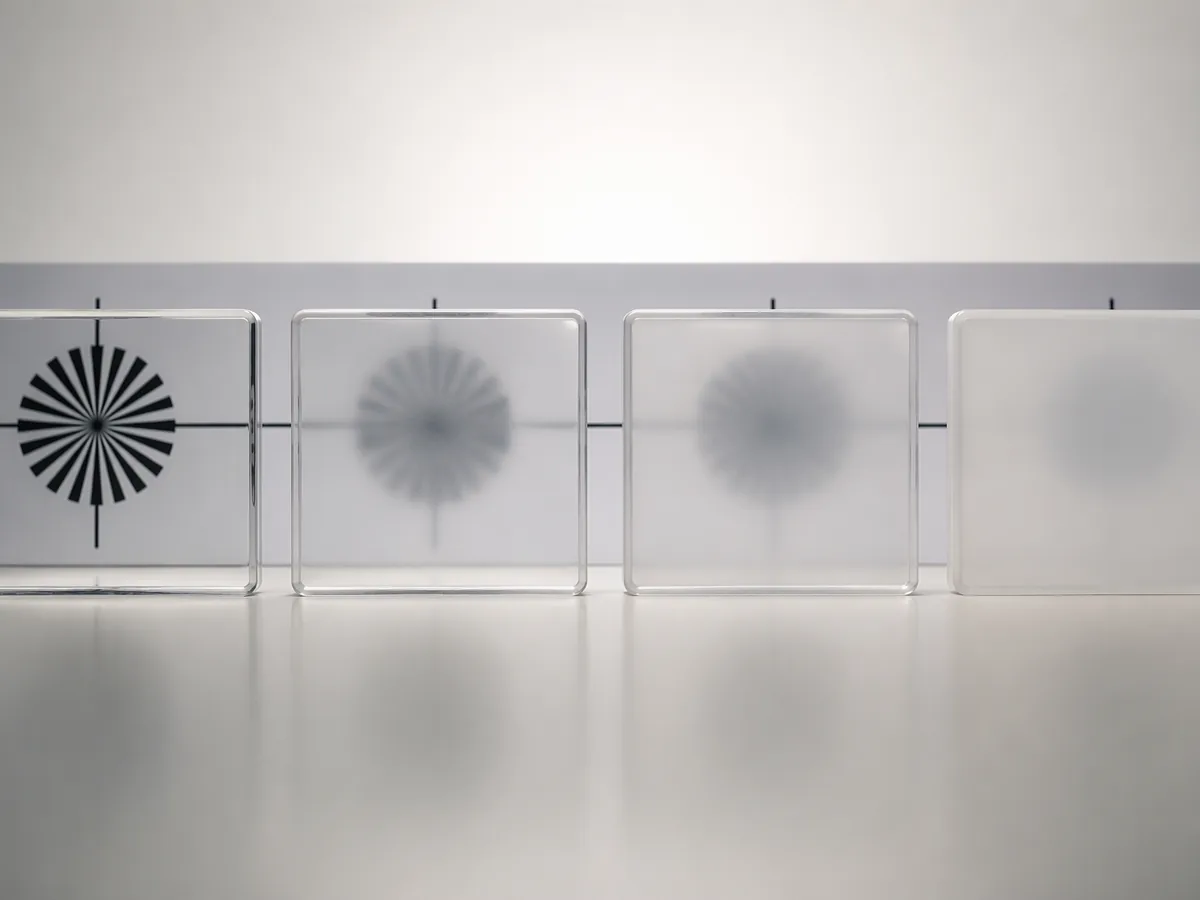 図2:透明、やや曇り、曇り、曇り。2番目は欠陥です。4番目は仕様である可能性があり、まさにそれが図面に曇りを描写する理由です。
ゲート、研磨、排出は何を決定づけるのか?
透明部品の場合、工具表面とゲートは製品の特徴であり、工具の詳細ではない。 透明な部品は、ほとんど許容範囲なく、キャビティの表面仕上げを忠実に再現します。
研磨。 キャビティ仕上げは1:1で転写されます。SPIミラー研磨はレンズをレンズらしく見せるものです。同じ形状にマットブラスト仕上げを施すと、たとえ地球上で最も透明な樹脂で成形したとしても、拡散部品になります。部品が透明でなければならないのに、誰かがヒケを隠すためにテクスチャを提案してきたら、それは光学特性を変更するつもりだということです。鋼種と研磨方法については、 研磨工具用S136ステンレス鋼最終決定は surface finishing そして どの金型仕上げが部品に適していますか?.
ゲート。 透明部品には、好むと好まざるとにかかわらずゲートが存在するため、ゲート跡の位置と形状を決定することが課題となります。フィルムゲートとタブゲートは、重要でないランドに配置してフラットにトリミングできます。リブ内の隠しゲート、またはフランジ下のトンネルゲートは、欠陥を光路から外します。ゲートのサイズが小さすぎたり、位置が悪かったりすると、ゲートブラッシュと放射状の流れパターンが発生し、永久に目に見えるようになります。ゲート設計の原則は、 gate design.
射出。 黒色のハウジングにピン跡があると、それはくぼみになります。透明な部品にピン跡があるとレンズ状になり、どんな背景に対しても目立ちます。ピンをランドに埋め込むか、射出力をパーティングラインに移動させると、T1ではなくDFMでその話題が出てくるでしょう。
通気口。 通気孔は鋼板製の開口部であるため、通気孔の跡が部品表面に転写されます。光学部品の場合、パーティングライン付近に深めのランドを設け、後からベゼルやガスケットが取り付けられる位置に配置します。
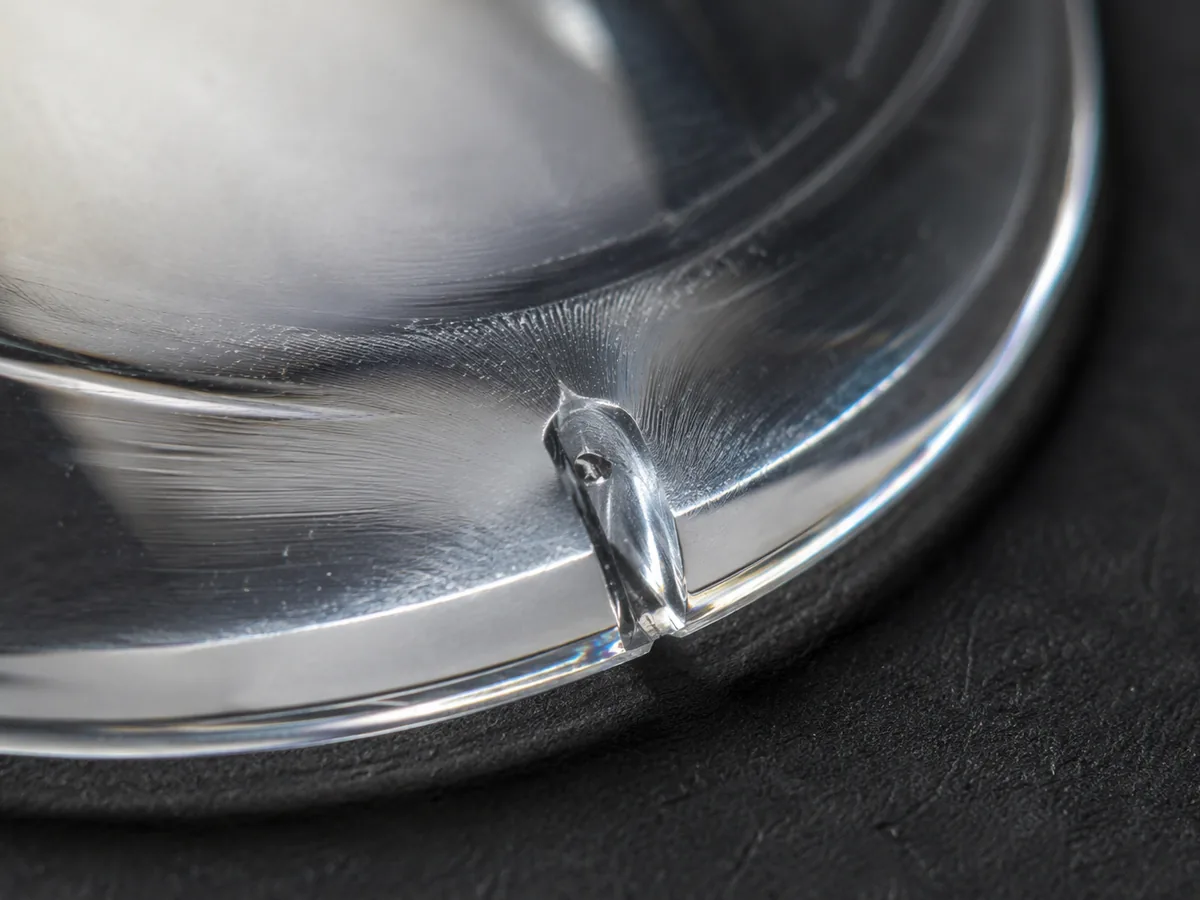 図3:透明レンズ上のゲート痕跡と放射状の流れ。意図的に配置されたものなので、これは許容範囲内である。T1で発見されたものなので、ツールの改造によるものである。
内部応力についてはどうでしょうか?部品の見た目が問題なくても、内部応力は影響するのでしょうか?
はい、そしてそれは通常の光の下では見えません。 凍結した配向と冷却速度の差によって残留応力が生じ、それが後に洗浄剤によるひび割れ、寸法変化、または溶剤結合部の破損として現れる。
透明な非晶質樹脂においてこれが特に重要となる理由は、応力が光学的に活性であるためです。PCやPMMAをクロスニコル越しに見ると、応力パターンが光って見えます。これは単なるデモンストレーションではなく、実際の検査方法です。誰かが間違った洗浄剤で拭いたり、ボスがネジで締め付けたりしたときに、部品がどこにひび割れるかを教えてくれます。
2つの操作手順を順番に説明します。 まず、工程について説明します。金型温度を高くし、ゲート付近への充填速度を遅くし、過剰な充填を避け、光学部品に保持圧力を加えることでヒケの発生を抑制します。次に、アニーリングを行います。熱変形範囲以下の温度で制御された保持と緩やかな冷却を行うことで、残留応力の大部分が緩和されます。ただし、部品を支えないと変形してしまうこと、また、時間と温度の管理を怠るとポリカーボネートに変色が生じる可能性があることにご注意ください。
焼きなましは、加工不良の部品を救済するものではなく、適切に加工された部品の仕上げ工程です。もし供給業者が、本来発生させるべきではなかったひび割れの修正方法として焼きなましを提案してきたら、それは情報提供です。
図面から製品化まで、明確なプロセスをどのように実現するのか?
6つのチェック項目があり、それぞれにメールに写真が添付されているのではなく、測定可能な終了条件が記載されている。
1. まずは光学仕様から。 ASTM D1003に基づく透過率とヘイズの目標値、色の方向、そして光学面と単なる可視面の区別。機能面が2面、化粧面が1面あるレンズには、3つの異なる合格基準が適用されます。
2.材料と乾燥計画 等級、乾燥温度、乾燥時間、露点、および乾燥機とホッパー間の最大露出距離。生産前にロックされ、記録されます。
3. 鋼材、研磨、通気計画。 面ごとの研磨等級、ゲートの種類、設置場所は、光の経路、通気口、およびそれらが隠される場所を考慮して合意する。
4. 再研磨は不要です。 透明プログラムは、ロットを記録した新品の材料を使用します。スプルーを戻す必要がある場合は、それは習慣ではなく、歩留まりへの影響を伴う文書による決定です。 再研磨の練習.
5. 偏光器とセクションを含む最初の記事。 応力分布図、欠陥分布図、そして測定された光学数値。窓の横で撮影した写真ではない。
6. パラメータを記録し、ロットを追跡可能な生産。 私たちの 資材ロットのトレーサビリティ こうすることで、もやの漂流を議論の対象にするのではなく、特定のバッチに結びつけることができる。
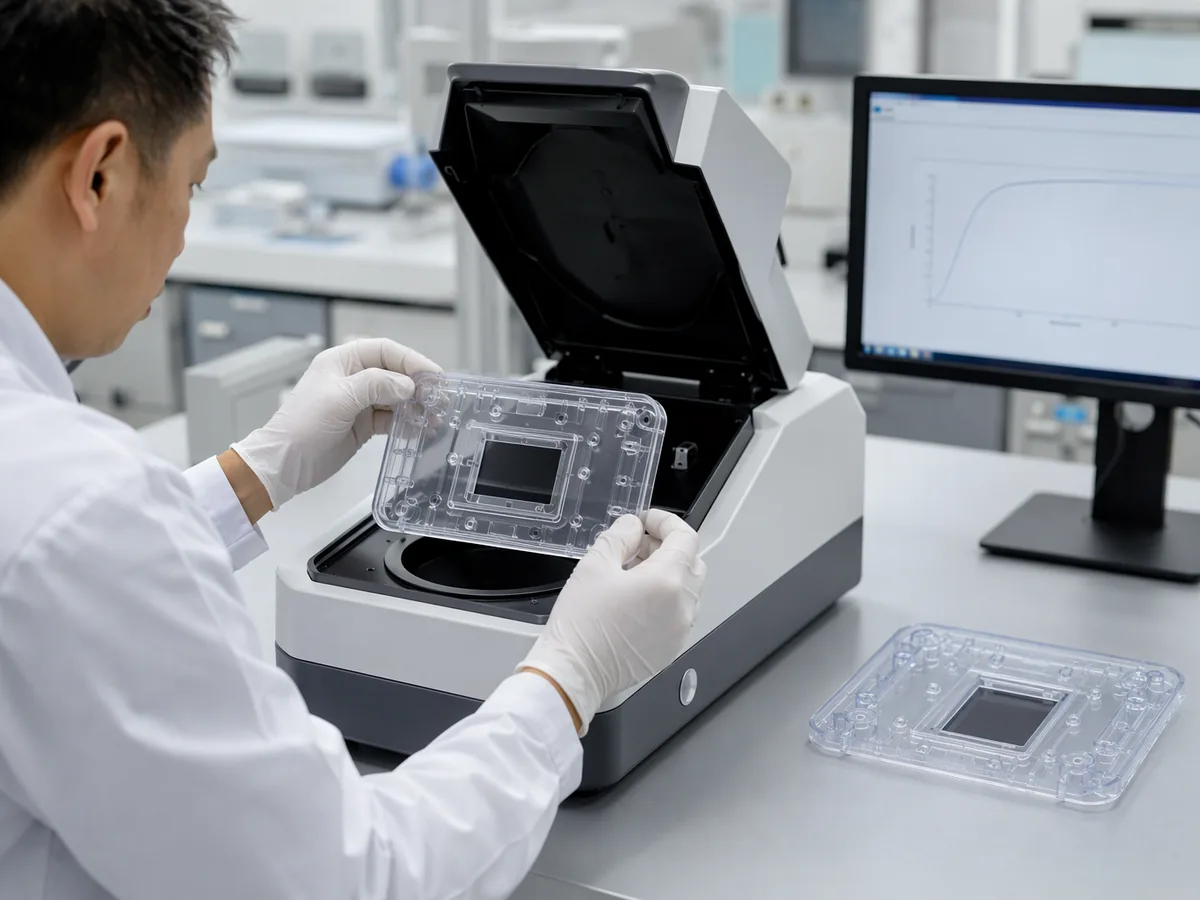 図4:透明性に関する議論に決着をつける唯一の検査。どのサプライヤーに、どの測定器、どの形状、どのサンプル条件を使用したかを尋ねてください。
公差、組み立て時の応力、壁の形状は、透明度を維持するかどうかをどのように決定するのでしょうか?
透明部品で不良となるもののほとんどは、プレス加工中に不良となるわけではない。 それらは6週間後、組み立て工場で故障する。そこでは、ドライバー、ゴムパッキン、またはスナップフィットによって、完璧に成形され、応力が固定されたままになっている部品に負荷がかかる。
透明度と機械的強度は通常、異なる担当者によって規定され、その2つの仕様の差が利益を生み出す要因となります。透明な部品には2つの構造上の欠点があります。最も透明な樹脂は溶剤や応力に最も敏感であり、また、外観上の要件を満たすためには、本来であれば剛性を高めるために使用できたはずの材料が削られてしまうのです。
ねじ締め付けトルクが原因となることが多く、これは設計上の問題である。
電動ビットで打ち込んだ透明なポリカーボネート製のカバーは、ボス周辺にひび割れが生じる。ひび割れは目視できる場合もあれば、最初の洗浄剤がひび割れを発見するまで偏光顕微鏡でしか確認できない場合もある。以下の3つの対処法を、試すべき順序で示す。
- 材料ではなく、組み立て工程を管理せよ。 図面にトルク、駆動速度、駆動形状を明記してください。カムアウトビットはボスを傷つけ、亀裂の原因となります。
- 上司にシンクの余裕と適切な壁の比率を与えてあげましょう。 隣接する壁の約60%の高さにボス壁を設け、背面にリリーフコアを設けることで、クリアセクション内に厚いホットスポットが形成されるのを防ぐ。
- 留め具を光学ゾーンから移動させてください。 応力による複屈折はボスから外側に向かって放射状に広がるため、数ミリメートル離すだけで光路から排除できる場合が多い。
これを間違えると、失敗の原因は成形不良とは全く異なるものになってしまう。だからこそ、バレル温度のことしか話さないサプライヤーは、決して原因を突き止めることができないのだ。
ガスケット、スナップフィット、そして目に見えるクリープ
圧縮されたOリングで固定された半透明レンズは、常に荷重を受け続けますが、非晶質の透明樹脂はクリープ現象によってその荷重を緩和します。数ヶ月かけてクリープ現象は目に見える形で現れます。例えば、リングの光沢が鈍くなったり、表面が浅くなったり、部品が変形して光出力が変化したりといった具合です。シールは、光学面ではなく、圧縮が制御された所定のランド上に設置するように設計してください。
公差スタック:光学位置は寸法位置ではない
公称値より0.2mm突き出たレンズは、寸法的には許容範囲内であっても、光学的には役に立たない可能性がある。なぜなら、焦点ずれは光路の遠端で増幅されるからである。以下の2つの分野が関係する。
- 光学基準と外観基準は別々に指定してください。 どの面が機能面であるかを明記し、ハウジング単体の場合よりも、取り付け部に対するその面の位置公差をより厳しく設定する。
- 壁面の凹凸によって光学系が動くことが予想されます。 透明部品は厚みのある部分で収縮率が高く、その結果レンズの厚みが変化することで焦点距離が変わります。部品の光学性能が重要な場合は、外形だけでなく壁面も保持してください。
| どこで壊れるか | 見た目はどんな感じか | 適切な段階で修正する |
|---|---|---|
| ねじトルク下のボス | ボスの根元から熱狂が放射される | トルク仕様、ボス逃げ、壁厚比60% |
| クランプシール | 数ヶ月後に鈍いリングまたは浅い凹み | シールランドの定義、圧縮制限 |
| スナップフィット | 根元半径のホワイトニング | 根の半径が大きく、食い込みが浅い |
| 光学基準 | 光出力は部分によってばらつきがある | 光学公差チェーンを分離し、壁を保持する |
これらはどれも特別なことではなく、ほとんどが成形機とは関係ありません。図面レビューに関わることです。金型を切削する前に、私たちはこの話し合いを強く求めています。 サンプル承認プロセス 光学および機械的な受入基準は、組立ラインで発見されるのではなく、測定された部品に対して合意されるように存在し、 T1ステージ 応力分布図と寸法が最終的に確定する場所です。
透明なプラスチック部品が間違った答えとなる場合
時には、ガラス、コーティング、あるいは別のデザインが、正直な答えとなる場合もある。
未知の化学薬品で洗浄される予定です。 PCとPMMAはどちらも、不適切な溶剤を使用するとクラックが発生します。拭き取り剤を適切に管理できない場合は、材料選定の段階でリスクを負うことになります。
実際の要件は耐擦傷性です。 透明な熱可塑性樹脂でガラスに合うものはありません。ハードコートは効果がありますが、コストがかさみ、接着リスクも高まります。鍵をレンズと同じポケットに入れておく場合は、それを考慮した設計にしてください。
その部分は厚みがあり、見た目を良くするためのものです。 厚みのある透明な壁では、ある程度の凹みは避けられません。壁を薄くするか、中空にするか、あるいはその外観上の特徴を受け入れるかのいずれかです。
質感と透明感を同じ場所で実現したいのですね。 一つ選んでください。
そして、私たち自身の正直な限界: ISO 9001:2015、RoHS、REACHに準拠しています。IATF 16949認証は取得しておらず、インプラントグレードの医療機器であるとは主張していません。光学分野においては、認証ではなく、測定とトレーサビリティを提供します。
Ideal Proの関連記事
- Which injection mold finish is right for your part ―表面が機能的な場合、光沢と質感のどちらを優先するかを決定する。
- S136ステンレス工具鋼 ―光学共振器の腐食防止と研磨に最適な選択肢。
- 射出成形における再生材 ―なぜ再生素材の使用が光学加工における大きな制約となるのか。
- Quality assurance ―ここでは、測定された受入検査とロット追跡がどのように実施されているか。
- 射出成形品質契約 ―製造前に欠陥分類とサンプリング計画を文書化すること。
まとめ
透明成形は材料というよりむしろ技術です。樹脂を選ぶ前に、ASTM D1003 に基づく透過率とヘイズといった要件を数値化してください。PC と PMMA の場合、材料の乾燥は主要なプロセスパラメータであるため、乾燥を主要なプロセスパラメータとして扱ってください。キャビティ研磨、ゲート、エジェクタピンは、部品に直接反映される製品特性として扱ってください。光学加工には新品の材料を使用してください。そして、日光と楽観主義ではなく、ヘイズメーターと偏光器を使用して検査してください。 透明部品の完璧な仕上げを実現するための完全ガイド 仕上げと欠陥除去の側面をより詳しく解説します。これを実行すれば、透明部品の仕上がりは予測可能になります。これらのいずれかを省略すると、工具を握っている人から「透明部品を作るのは難しい」という声が聞こえてくるでしょう。
部品、光路、および使用時に接触する洗浄剤をお送りください。乾燥および研磨計画を明記した材料と工程に関する推奨事項、および監査可能な初回品検査方法をご提案いたします。
+86 156 0682 1288(電話/WhatsApp) ✉ [email protected] ✑ お見積りのお申し込み · お問い合わせ
情報源
- ASTM D1003 — 透明プラスチックのヘイズおよび光透過率の標準試験方法(図面に試験方法を明記してください)。
- Ideal Proの成形および検査記録 - 透明部品および拡散部品、2023年~2026年、湖州工場。
- Ideal Proのツールルーム作業手順 ― キャビティ研磨グレード、S136工具、光学面へのベントおよびゲートの配置。
- Ideal Proの内部材料データベース - 加水分解、クレイジング、およびアニーリング反応における樹脂の挙動。
よくある質問
透明と半透明の違いは何ですか?
透明とは、光がほとんど散乱せずに通過するため、透けて見えることを意味します。半透明とは、光は通過するものの散乱するため、透けて見えないことを意味します。これらは別々に測定されます。前者は透過率、後者はヘイズです。レンズには高い透過率と低いヘイズが求められ、拡散板には高い透過率と高いヘイズが求められるため、「透明」という仕様は存在しません。
透明パーツにゲート跡の銀色の筋が入っているのはなぜですか?
ほとんどの場合、原因は水分です。湿ったポリカーボネートやPMMAはノズルで蒸気となり、ゲートから飛散します。解決策は、適切な温度、適切な時間、乾燥剤の露点、そしてホッパー内に材料が滞留する時間の制限といった、乾燥管理の徹底です。射出速度を上げるだけでは、通常はパターンが悪化するだけです。
透明な部品に再研磨材を使用できますか?
光学加工には適していません。熱処理のたびにゲル数が増加し、色が変化するため、樹脂の節約分は収率の低下とバッチごとに変動するヘイズ値の低下という形で相殺されます。スプルーを元に戻さなければならない場合は、習慣化するのではなく、パーセンテージの上限と測定された許容限界を明記した書面による決定事項としてください。
焼きなまし処理は、ひび割れを起こした透明な部品を修復できますか?
焼きなましは、部品を脆弱にする内部応力の多くを緩和しますが、適切に加工された部品の仕上げ工程であり、過剰に梱包された部品の救済策ではありません。また、焼きなましにはリスクも伴います。支持されていない部品は歪み、ポリカーボネートは長時間または高温で保持すると変色する可能性があります。まずは加工工程を改善し、それから焼きなましを行うべきです。
PCとPMMA、どちらの方が透明度が高いですか?
どちらも透明素材に使用され、透過性も良好です。PMMAは耐候性・耐傷性に優れており、屋外での使用によく用いられます。一方、PCは部品が衝撃に耐える必要がある場合に選ばれます。データシートの明瞭さではなく、故障モードに基づいて選択し、購入するグレードの正確な測定値を入手してください。
図面の明瞭さをどのように指定すればよいでしょうか?
測定方法と数値(ASTM D1003に基づく透過率とヘイズ、測定機器の形状、試料の状態、光学面)を明記してください。色の方向も追加し、成形直後の状態で測定したのか、焼きなまし後に測定したのかを明記してください。「明確にする必要がある」という2つの言葉は、サプライヤーとの意見の相違を招くこと間違いなしです。
Ideal Proは透明な部品を成形できますか?
はい、レンズ、窓、拡散板、化粧カバーについては、DFM(設計製造性)段階での研磨とゲート設計、そして外観だけでなく測定された曇り度と透過率による検査を行います。部品、光路、そして使用時に洗浄する部品をお送りください。最後の質問は、ほとんどの見積もりで省略されています。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean