 日本語



射出成形プロセスでは、プラスチック溶融物が注入される前に、金型キャビティはまず空気で満たされます。さらに、プラスチック溶融物自体も射出時にかなりの量のガスを発生させます。
金型充填中、これらのガスはすべてキャビティから排出されなければなりません。ガスが排出される主な経路は一般的に以下のとおりです。
- 金型インサートとエジェクタピンの間の隙間。
- 金型のパーティングライン。
- 専用の通気口と排気溝。
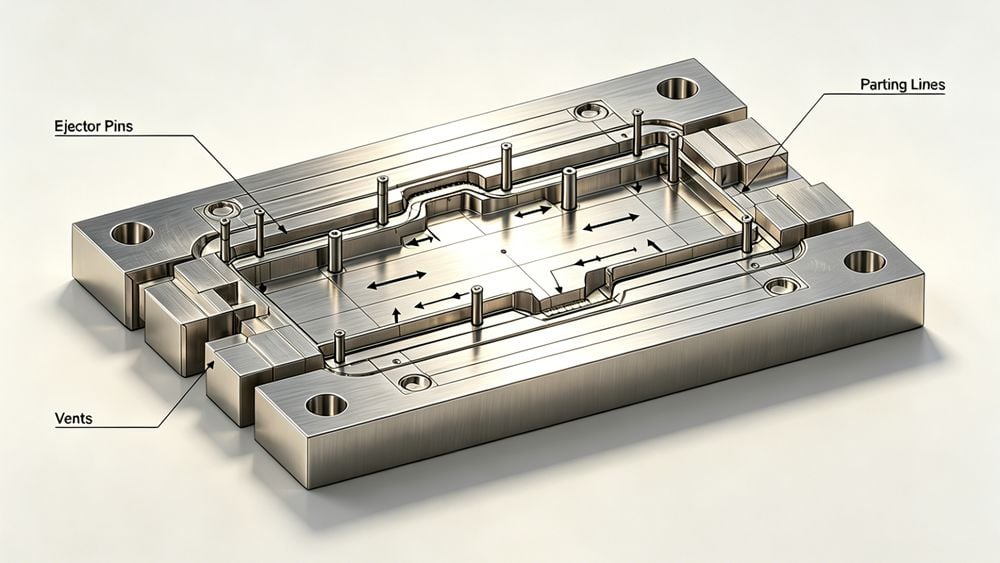
不適切な発散がもたらす結果
通気口が不十分な場合、溶融プラスチックが連続的に注入されるにつれて、キャビティ内のガスが圧縮されます。圧縮度が高いほど、溶融プラスチックの前進に対する抵抗が強くなります。
同時に、溶融プラスチックは流動中にエネルギーを失い、温度が低下して流動性が低下します。圧縮ガスの抵抗に直面すると、その結果は通常、次の2つの形で現れます。
- 短時間の撮影または燃焼: 溶融金属は圧縮ガスの抵抗に打ち勝つことができず、前進が停止してしまう。その結果、ショートショット(充填不良)や部品の焦げ跡が生じる。
- 金型拡張: 溶融物は最終的に空気層を突破するが、そのためには過剰な圧力が必要となるため(特に多点ゲートを備えた金型では)、金型が膨張したり、バリが発生したりする。
長期的な金型変形
金型、特に多点ゲートシステムを備えた金型は、長期間使用すると変形しやすい。ゲートの中央部は、射出成形機のスクリューからの射出圧力に直接さらされるため、膨張する可能性が最も高く、最終的には製品不良の大きな要因となる。
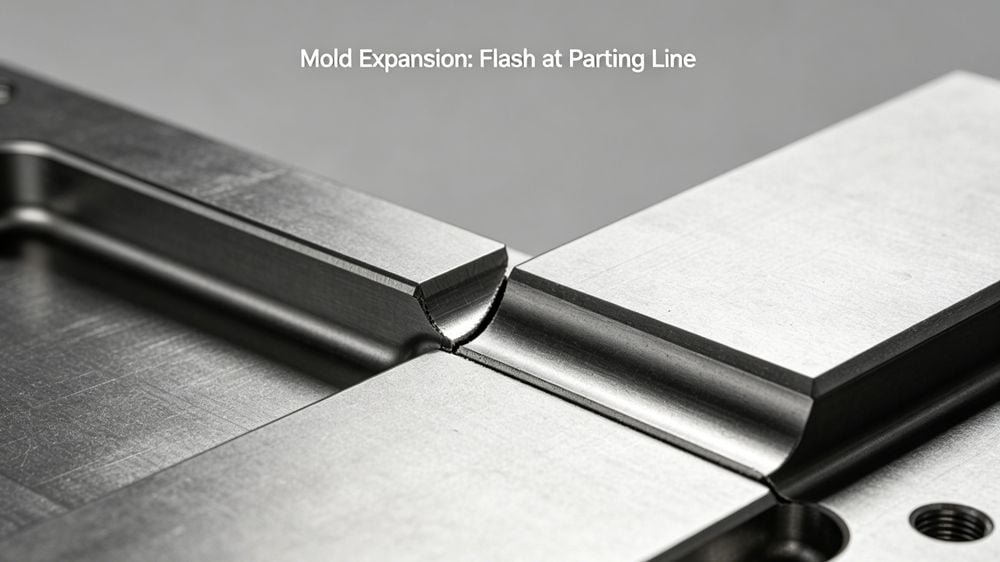
不満解消に関する問題点の比較
| 問題 | 主な原因 | 結果として生じる欠陥 |
|---|---|---|
| 空気の捕捉 | 換気口の不備または排気経路の閉塞 | 短いショット、焼け跡、または空洞 |
| 金型拡張 | 過剰な噴射圧力がガス抵抗を克服する | バリ、寸法精度不良、パーティングラインのずれ |
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean