 日本語



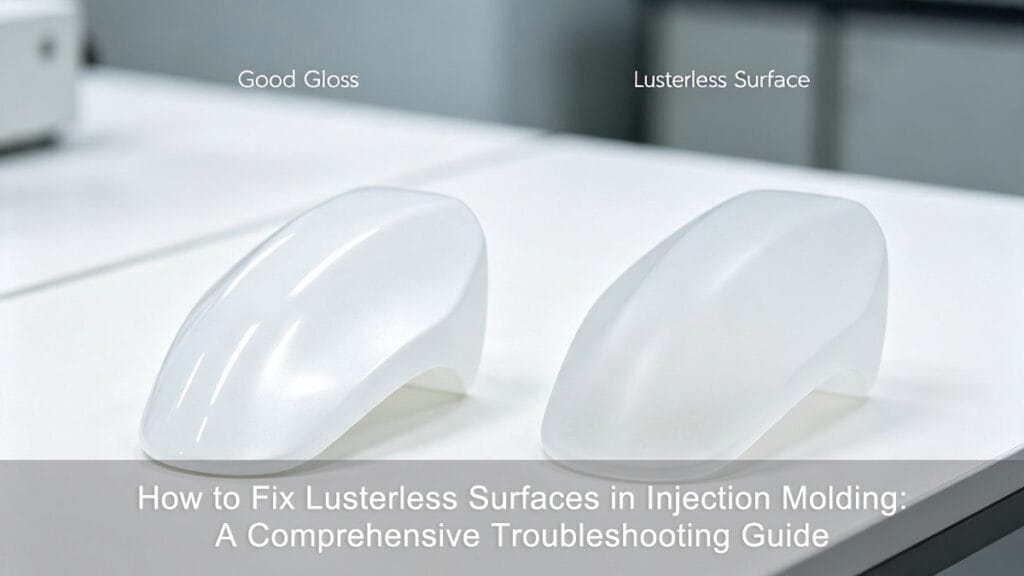
はじめに:無光沢表面とは?
In 射出成形表面仕上げは、部品の品質を示す最初の指標となることが多い。 光沢がない 表面欠陥は、光沢が失われ、曇ったり、つやがなかったり、ムラのある仕上がりとして現れます。透明部品の場合、この欠陥は光学的な透明度の低下にもつながります。
プラスチック部品の表面は基本的に金型キャビティのネガティブレプリカであるため、光沢がない問題はさまざまな要因から発生する可能性があります。このガイドでは、主な原因となる3つの要因を詳しく解説します。金型の問題、加工パラメータ、および原材料そして、あの完璧で艶やかな仕上がりを取り戻すための、実行可能な解決策を提供します。
1. カビに関連する原因と対策
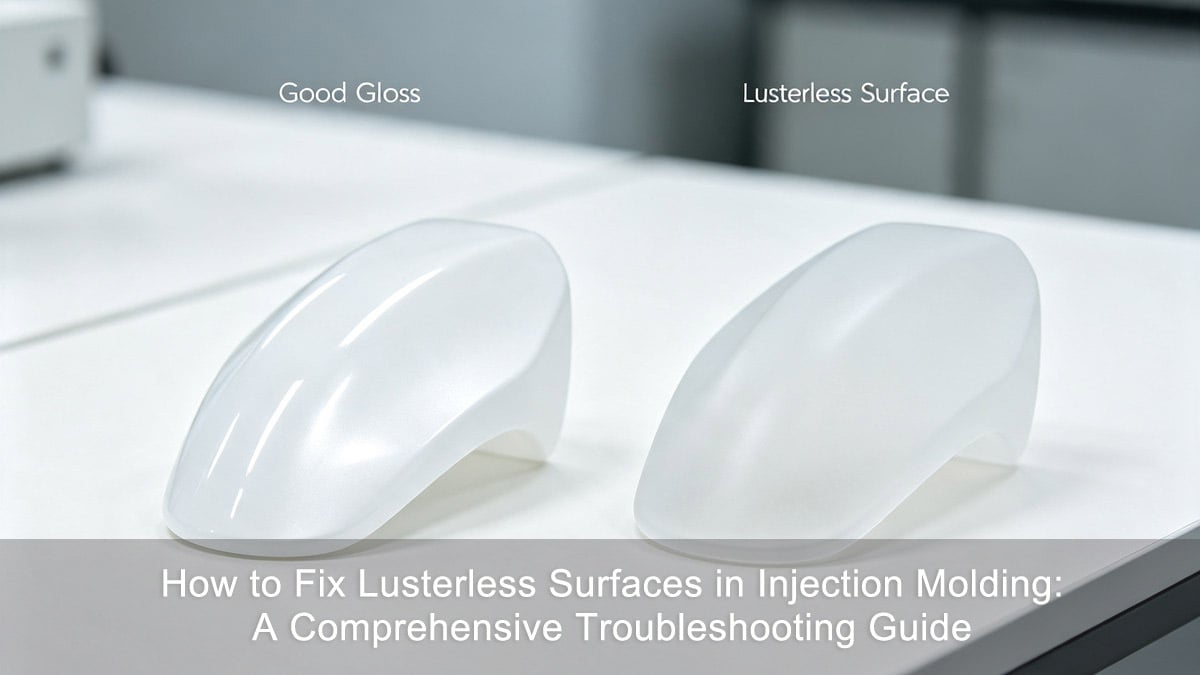
金型キャビティが部品の表面形状を直接決定するため、あらゆる欠陥がプラスチックに忠実に再現され、光沢のない外観となる。
キャビティ表面品質
金型表面の傷、腐食、または微細な気孔は、成形品に直接転写されます。さらに、離型剤の過剰使用や不適切な選択、油分、または水分は、光沢のない鈍い膜を残す可能性があります。
- 解決: キャビティの研磨品質を高く維持する(例:鏡面研磨またはクロムメッキ)。金型を常に清潔に保ち、離型剤は控えめに、かつ適切に使用する。
金型温度制御
金型の温度は、表面の再現性に大きく影響します。金型が冷たすぎると、溶融樹脂が接触と同時に固化してしまい、金型の微細なディテールを再現できず、光沢のない表面になってしまいます。逆に、温度が高すぎると、表面が黒ずむ原因にもなります。
- 解決: 金型温度を最適化します。ほとんどのエンジニアリングプラスチック(PS、ABS、ASを除く)では、100℃(212°F)を超える温度で光沢が向上します。冷却回路に温水を使用すると、サイクル時間を延長することなく熱を迅速に伝達でき、残留応力も低減できます。詳細については、当社の 射出成形における黒点や光沢のばらつきなどの表面欠陥に関する詳細ガイド金型の温度不均衡は、最も見落とされがちな光沢低下要因の一つです。
金型設計上の欠陥
ゲートの不具合、通気口の不足、壁厚の急激な変化、またはドラフト角度の不足は、乱流を引き起こし、表面の光沢の低下につながる可能性があります。
- 解決: スムーズな移行(半径の使用)を確保し、ゲートサイズを最適化し、ガス溜まりを防ぐために適切な通気を確認してください。 ドラフト角度と壁厚の設計ガイドライン 設計段階で流れの乱流を排除するため。
2. 処理パラメータの調整
たとえ完璧な金型を使ったとしても、機械の設定が間違っていると、表面仕上げが損なわれ、光沢のない欠陥が生じる可能性がある。
主要処理変数
- 噴射速度と圧力: 速度が速すぎたり遅すぎたり、噴射圧力が低すぎたり、保持圧力が不十分だったりすると、表面の複製が不完全になることがあります。
- 温度: バレルやノズルの温度が低いと、可塑化が不十分になる。
- フィラー: 繊維強化プラスチックでは、分散不良や配向の不均一性によって、つや消しで光沢のない外観が生じることがある。
特定の不具合に対する的を絞った修正
| 欠陥症状 | 相当な理由 | 推奨される解決策 |
|---|---|---|
| 門や壁の境目付近に黒い斑点が見られる。 | 高せん断応力/乱流 | 射出速度を落とす。ゲート面積を拡大する。半径遷移を追加する。 |
| 表面に乳白色の霞がかかっている | 過剰な噴射速度 | せん断加熱を減らすために、注入速度を下げてください。 高光沢表面の曇りに関するトラブルシューティング 霞の形成メカニズムを詳細に解説する。 |
| 繊維が見える/光沢のない質感 | 充填剤の分散不良 | 流動性の高い樹脂に切り替えるか、混合能力の高いスクリューを使用してください。 |
当社の包括的なツールでコアマシン設定をマスターしましょう 射出成形パラメータ調整ガイド 均一な光沢を得るために、速度、圧力、温度を微調整する。
3.原材料および樹脂に関する問題
問題はホッパーにある場合もあります。材料のばらつきは、光沢のない欠陥のよくある原因ですが、見落とされがちです。
水分と揮発性物質
樹脂中の過剰な水分や揮発性物質は、射出成形時に溶融樹脂と金型壁の間に凝縮し、光沢のない仕上がりの原因となる。
- 解決: 吸湿性材料は必ずメーカーの仕様に従って事前に乾燥させてください。この点は、特に透明樹脂において重要です。詳細は、当社のウェブサイトをご覧ください。 透明プラスチック射出成形トラブルシューティングガイド.
熱分解
過度の熱によって材料や着色剤が劣化すると、それに伴う化学変化によって表面がくすんでしまう。
- 解決: 耐熱性の高い樹脂と着色剤を使用し、樽の温度を確認してください。
結晶性樹脂の課題
結晶性プラスチックは冷却が不均一になりやすく、その結果、表面が粗く光沢を失うことがある。特に肉厚の部品は、冷却が不十分な場合にこの現象が起こりやすい。
- 解決: 金型温度と加工温度を正確に制御してください。厚みのある部品の場合は、均一な結晶化を確保するために、射出直後に二次的な冷間プレス冷却装置を使用してください。
物質汚染
再生材、相性の悪い樹脂、またはペレットのサイズの不均一性は、均一な可塑化を阻害する。
- 解決: 再粉砕比率を制限し、不規則なペレットをふるい分け、材料の厳密な分離を徹底してください。
簡単なトラブルシューティングチェックリスト
複雑な金型改造に取りかかる前に、まずはこの簡単な診断表を確認してください。
| カテゴリ | チェックポイント | アクションアイテム |
|---|---|---|
| カビ | 虫歯の清潔さ | カビを拭き取り、離型剤の使用状況を確認してください。 |
| カビ | 金型温度 | 温度を徐々に上げていく(必要に応じて温水を使用する)。 |
| プロセス | 射出速度 | 上下に調整して、表面の再現性をテストしてください。 |
| プロセス | 圧力を保持する | 表面充填を確実にするため、増加させる。 |
| 材料 | 水分含有量 | 加工前に樹脂を完全に乾燥させてください。 |
| 材料 | 再研磨比率 | 再生材の使用率を削減する。 |
結論
射出成形における光沢のない表面を改善するには、体系的なアプローチが必要です。複雑な機械パラメータを調整する前に、必ず金型を検査し、乾燥工程を確認することから始めましょう。金型設計、加工条件、原材料特性の相互作用を理解することで、高光沢で高品質なプラスチック部品を安定して生産できます。
射出成形において、他に厄介な表面仕上げ不良に遭遇したことはありますか?以下のフォームで、あなたの経験や解決策を共有してください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean