 日本語




透明プラスチックの射出成形は、非常に難しいことで知られています。温度、圧力、材料の水分量のわずかな変動でさえ、目に見える欠陥を引き起こし、美観と構造的完全性の両方を損なう可能性があります。アクリル(PMMA)、ポリカーボネート(PC)、PETのいずれを使用する場合でも、光学的な透明度を実現するには、高い精度が求められます。
この包括的なガイドでは、透明プラスチック成形における最も一般的な欠陥、その根本原因、そして生産プロセスを最適化するための具体的な解決策について詳しく解説します。
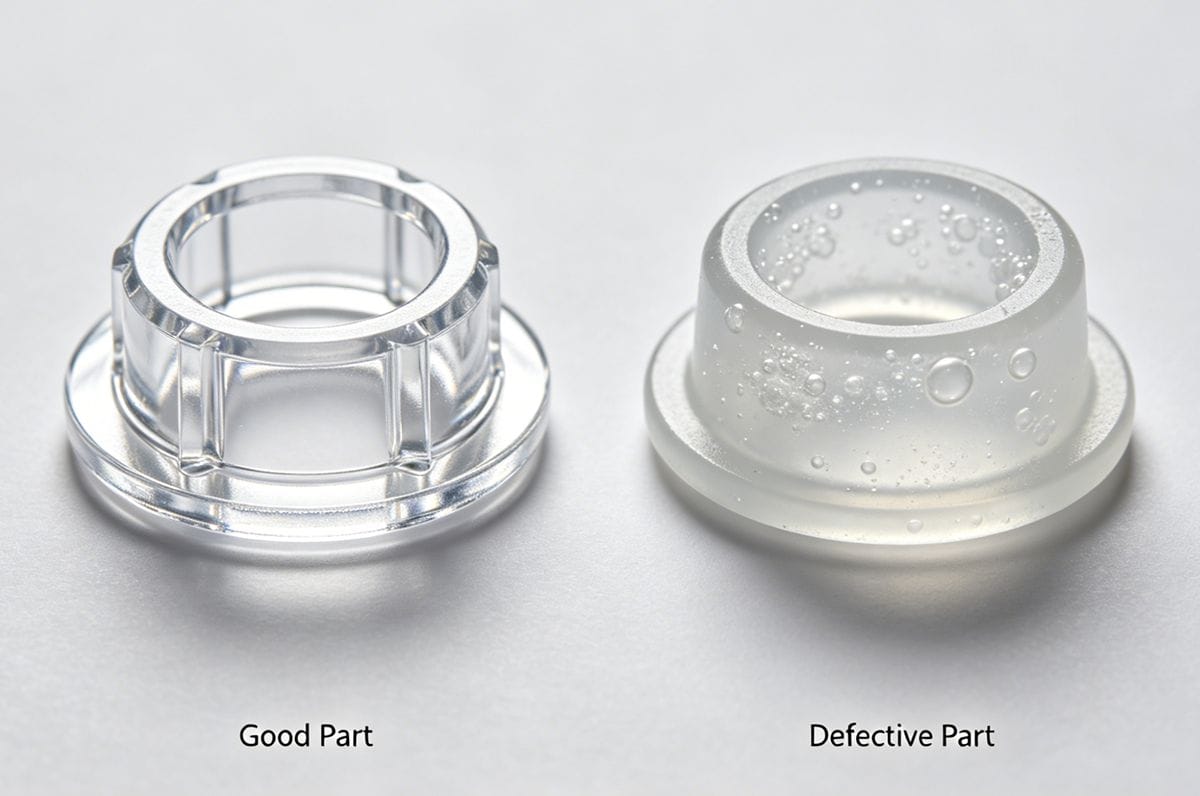
泡と空隙
気泡や空隙は、透明部品内部に閉じ込められたガスや収縮空洞であり、光学的な透明度を著しく損ないます。特にPC製の透明部品を扱っている場合は、専用ガイドをご覧ください。 PCプラスチック射出成形における気泡の除去方法
| 潜在的な原因 | 推奨される解決策 |
|---|---|
| 融点が高すぎる | 成形温度を適切に下げてください。 |
| 噴射圧力が低すぎる | 噴射圧力を上げてください。 |
| ブースト(ホールド)時間が短すぎる | ブースト時間を延長する。 |
| 圧力保持時間が短すぎる | 保持圧力時間を延長する。 |
| Mold temperature too low | 金型の温度を上げる。 |
| 材料の乾燥不良 | 樹脂を予備乾燥させる。乾燥温度と時間を上げる。 |
| ブロックされたランナー/チャネル | 流路を徹底的に清掃してください。 |
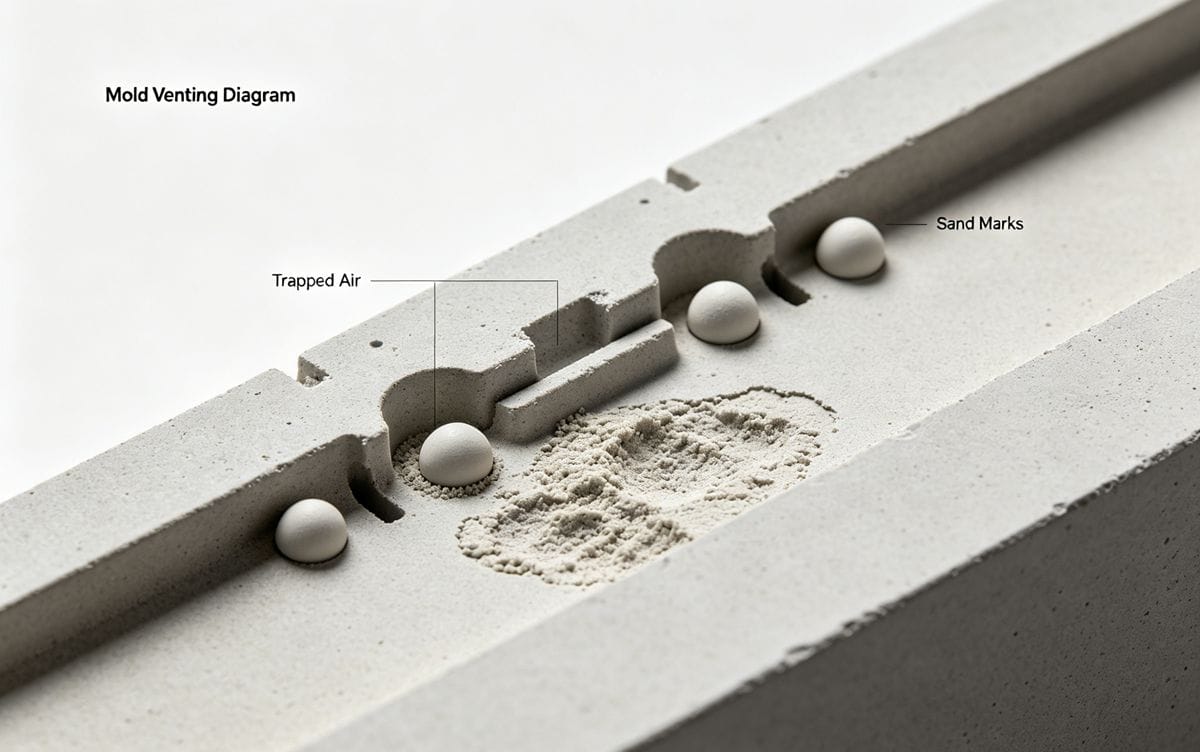
潮吹き穴と砂痕
これらの表面または表面下の欠陥は、成形工程中に閉じ込められた空気、水分、または不十分な充填によって生じることが多い。
- 汚染物質: 原材料から異物を完全に除去する。
- 噴射圧力不足: 噴射圧力を上げてください。
- ネジの背圧が低い: 溶融物の均一性を向上させるために、背圧を上げてください。
- 過剰なねじ速度: 空気の混入を防ぐため、ネジの回転速度を落としてください。
- カビの換気不良: 金型に通気孔を追加または拡大する。
- 冷却時間が不十分です。 金型内部の冷却時間を延長してください。
溶接線と流動痕
溶着線は、2つの溶融金属の流れ面が合流する際に完全に融合せず、透明な部品に目に見える線や弱点が生じることで発生します。
| 潜在的な原因 | 推奨される解決策 |
|---|---|
| 融点が低すぎる | 成形温度を上げる。 |
| 噴射圧力が低すぎる | 噴射圧力を上げてください。 |
| 材料供給不足 | 供給量を増やすか、より大型の射出成形機を使用してください。 |
| Mold temperature too low | 金型の温度を上げる。 |
| ブースト/ホールド時間が短すぎる | ブースト時間と保持圧力時間の両方を延長する。 |
| ゲート/ランナーが塞がれている | 障害物をすべて徹底的に取り除いてください。 |
| カビの換気不良 | 通気孔を追加するか、締め付け力を弱めるか、溶接線に通気孔を設ける。 |
| ゲート設計が不十分 | ランナーの配置を再設計し、ゲートの位置を変更する。 |
ひび割れと銀色の筋
ひび割れや銀色の筋(銀化)は、材料の劣化、湿気、または過度の内部応力によって引き起こされることがよくあります。銀色の筋は、透明樹脂で最も頻繁に発生する光学的な欠陥の1つです。当社の4つの要因による診断ガイドをご覧ください。 射出成形における銀色の筋の分析
- 過剰な融解温度: 温度を下げて、樽の温度プロファイルを最適化してください。
- 低射出圧力: 噴射圧力を上げてください。
- 物質汚染: 樹脂から異物を取り除く。
- 材料の乾燥不良: 乾燥温度を上げ、乾燥時間を延長する。
- 過剰なサイクル時間: 成形サイクルを短縮して、熱劣化を低減する。
- ネジの逆圧が不適切です。 背圧を調整します(必要に応じて増減してください)。
- 不適切なゲートシステム設計: 詰まりがないか確認し、ゲート/ランナーの配置と断面積を最適化する。
渦巻き模様
渦巻き模様は、通常、流れの不均一性や不適切なゲート処理によって、表面に螺旋状のパターンとして現れます。
- 不適切な融点: 温度を調整してください(温度が高すぎても低すぎても、この症状を引き起こす可能性があります)。
- 過剰な材料供給: ショットの量を減らしてください。
- 低い金型温度: 金型の温度を上げる。
- ノズル詰まり: ノズルの開口部を徹底的に清掃してください。
- ゲートの位置が不適切です。 流れをスムーズにするために、ゲートの位置を変更してください。
- ゲート/ランナーがブロックされています: 流路内の障害物をすべて取り除いてください。
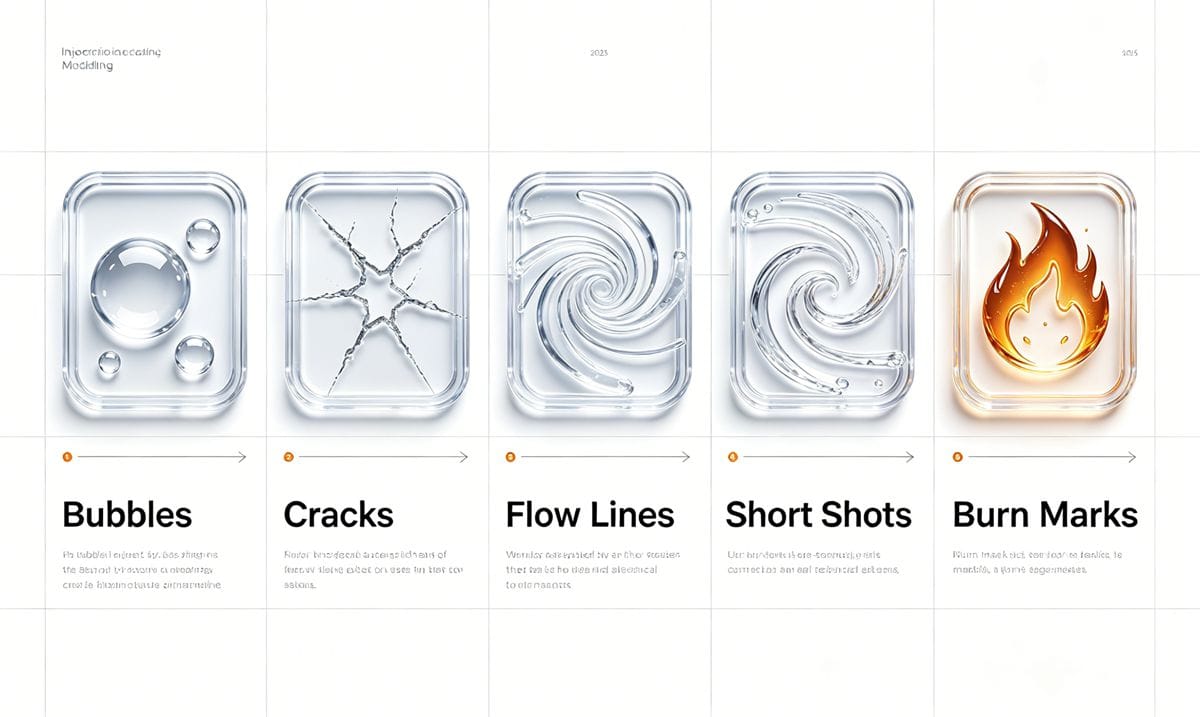
黒い斑点と筋
黒い斑点は材料の劣化を示しており、通常は樹脂の混入、過熱、または汚染が原因です。
| 潜在的な原因 | 推奨される解決策 |
|---|---|
| 物質汚染 | 材料ホッパーとバレルを徹底的に清掃してください。 |
| 不適切なバレル温度 | 樽の温度を調整してください(高すぎる場合、または低すぎる場合)。 |
| 樽の加熱ゾーンが不均一 | すべてのゾーンの温度プロファイルを最適化します。 |
| 不適切な噴射圧力 | 噴射圧力を最適なレベルに調整してください。 |
| 流量制限システム | ゲート/ランナーのサイズを大きくし、障害物を取り除いてください。 |
| カビの換気不良 | 金型の通気性能を向上させる。 |
| ホットスポット/デッドコーナー | バレル/ノズル内のデッドコーナーを取り除き、ホットスポットを解消する。 |
曇り空と霞
曇りは部品の透明性を損ない、多くの場合、水分や溶融金属の流れの悪さと関連している。
- 低融点: 成形温度を上げる。
- 低い金型温度: 金型の温度を上げる。
- 低射出圧力: 噴射圧力を上げてください。
- ネジの背圧が低い: 背圧を上げる。
- 物質汚染: 徹底的に洗浄するか、新しい樹脂に交換してください。
- 樽の加熱ムラ: 樽の各ゾーンにおける温度分布を調整する。
- 高水分/揮発性物質: 材料の水分をしっかり取り除くため、事前に十分に乾燥させてください。
光沢が悪く、表面が粗い
表面がくすんでいたり、粗かったりする場合は、キャビティの複製が不完全であるか、流量に問題があることを示しています。
- 低溶融/成形温度: 溶融温度と成形温度の両方を上げる。
- 低射出圧力: 噴射圧力を上げてください。
- 飼料不足: 原料供給量を増やしてください。
- ゲートの位置が不適切です。 表面仕上げを良くするために、ゲートの位置を変更してください。
- 冷却時間が不十分です。 冷却期間を延長する。
- ブロックされたランナー: 障害物をすべて取り除いてください。
- 金型研磨不良: 金型キャビティを研磨して表面仕上げを向上させる。
シンクマーク
ヒケとは、表面にできる凹みのことで、通常は厚い部分に、冷却ムラや充填不足によって発生します。
| 潜在的な原因 | 推奨される解決策 |
|---|---|
| 融点が高すぎる | 成形温度を下げてください。 |
| 噴射圧力が低すぎる | 噴射圧力を上げてください。 |
| 金型温度が高すぎる | 金型の温度を下げてください。 |
| 材料供給不足 | 給餌量を増やしてください。 |
| ブースト/ホールド/冷却時間が短すぎる | ブースト時間、保持時間、冷却時間を延長します。 |
| カビの換気不良 | カビの通気を改善する。 |
| 閉塞した流路 | ランナーを完全に除去してください。 |
剥離と剥がれ
層間剥離とは、プラスチックの層が接着しきれず、表面が剥がれたり、ひび割れたりする現象である。
- 飼料不足: 供給量を増やすか、より大型の射出成形機にアップグレードしてください。
- 低い金型温度: 金型温度を上げて、層間接着性を向上させる。
- 物質汚染: 不純物を取り除くか、新品の材料と交換してください。
透明射出成形に関する最終的な考察
完璧な透明プラスチック部品を実現するには、総合的なアプローチが必要です。常に 適切な材料乾燥、 確保する 金型メンテナンス(通気および研磨)微調整して 温度と圧力のプロファイル. Keeping a detailed process log can help you quickly identify patterns when defects arise.
光学グレードの透明プラスチックを扱う際には、特有の製造上の課題が生じます。それについては、専用の概要記事で詳しく解説します。 Five Major Issues To Pay Attention To When Forming Transparent Injection Molded Parts
透明プラスチックの成形において、他にどのような課題に直面しましたか?以下のフォームから、あなたの経験やご質問をお聞かせください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean