 日本語



成形部品に鋭利なバリが発生してお困りですか?このバリは見た目が悪いだけでなく、プロジェクトを台無しにする可能性のある深刻な問題の兆候です。原因を探ってみましょう。
溶融プラスチックが金型キャビティから漏れ出すと、バリ(またはフラッシュ)が過剰に発生します。これは通常、可動金型と固定金型の分割線、スライダー周辺、またはインサートやエジェクタピン付近の隙間などで起こります。これは金型が完全に密閉されていないことを示しています。
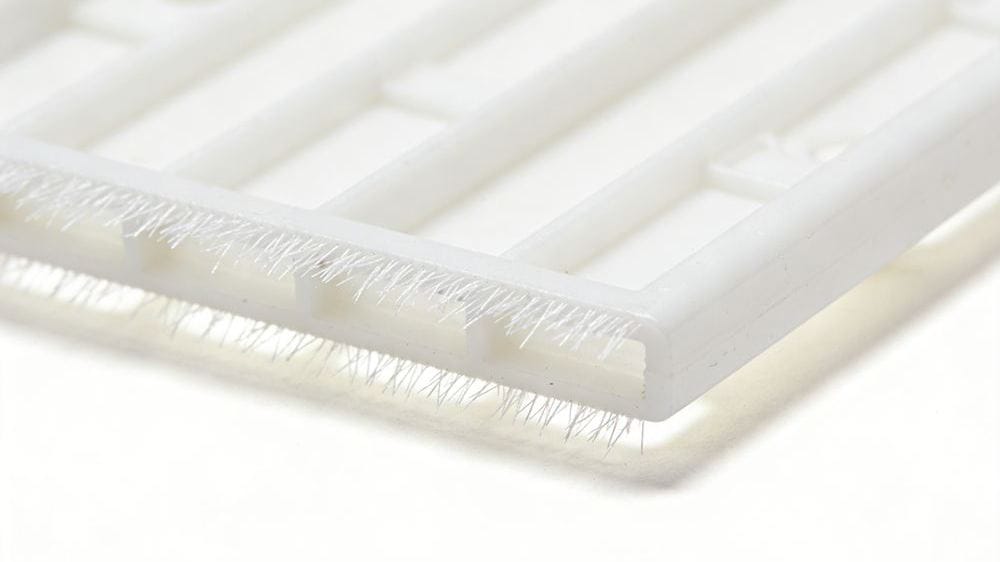
このバリは単なる些細な問題ではありません。てこの原理で、成形サイクルごとに金型をさらに大きく開いてしまう可能性があります。その結果、バリが大きくなり、金型自体が損傷する恐れもあり、不良品の悪循環に陥ります。これを防ぐには、具体的な原因を突き止める必要があります。根本原因を見つけることこそが、恒久的な解決策を見出す唯一の方法だからです。
締め付け力が不十分なのが原因でしょうか?
金型に問題がないのにバリが出てしまう場合、原因は金型自体ではなく、成形機の型締め力にあるのかもしれません。なぜこのようなことが起こるのか、見ていきましょう。
クランプ力が低すぎる場合、 injection pressure[^1] and the part's projected area, the mold halves can be pushed apart. This creates a tiny gap, allowing molten plastic to escape and form burrs, especially with 高圧センターゲート[^2].
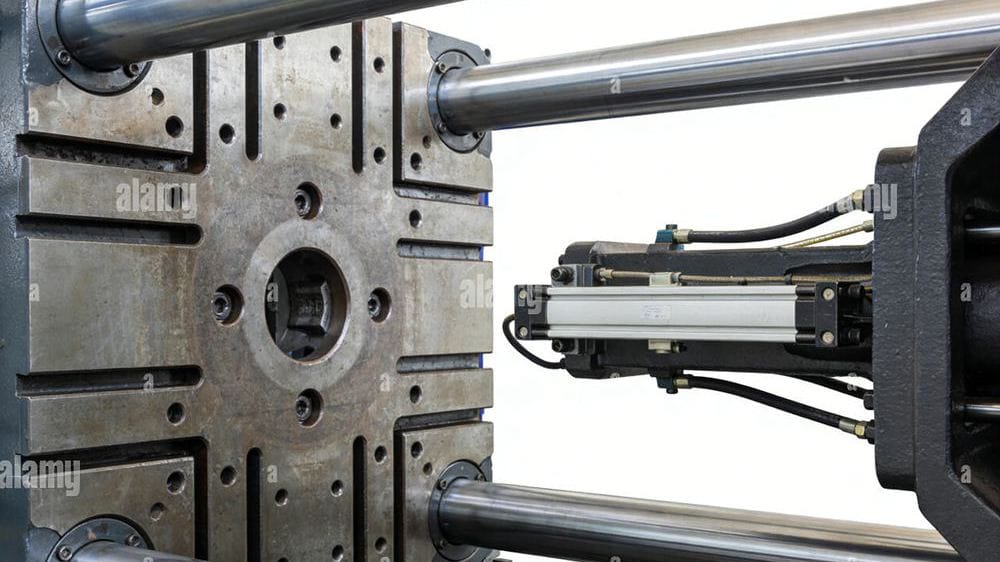
射出成形は、2つの相反する力のバランスを取ることで機能します。射出ユニットは溶融プラスチックを金型に非常に高い圧力で押し込みます。型締めユニットは、金型の2つの半分を同等またはそれ以上の力で閉じます。射出圧力が勝つと、金型がわずかに開き、バリが発生します。これは、表面積が大きい部品、つまり「投影面積」が大きい部品で特によく見られます。強い風にドアを閉めようとするようなものです。ドアが大きいほど、閉めておくにはより大きな力が必要です。同様に、部品が大きいほど、型締め力も大きくなります。この問題は、部品の中央の穴の近くにサイドゲートが配置されている場合によく見られます。この設計では、適切に充填するために高い射出圧力が必要となり、型締め力に大きな負荷がかかります。解決策は、これらの力のバランスを再調整することです。
締め付け力の問題を解決する方法
| 方法 | 説明 |
|---|---|
| 締め付け力を上げる | 最も直接的な解決策は、射出圧力に対する耐性を高めるために、機械の設定をより高いトン数に調整することです。 |
| 噴射圧力を下げる | 部品に充填する圧力を低くできれば、金型を開ける際の力を軽減できる。 |
| 流量の多いプラスチックを使用してください | 流動性の高い材料に切り替えることで、より低い射出圧力で完全充填を実現できる場合があります。 |
金型の取り付け不良がバリの原因になっている可能性はありますか?
締め付け力は完璧ですが、特定の箇所にバリが発生しています。これは金型自体に問題があることを示しています。金型の嵌合と位置合わせを調べてみましょう。
バリは、金型内の局所的な隙間によって発生することがあります。これは、型締めの不均一、初期の金型嵌合不良、または摩耗などが原因である可能性があります。特に、スライドコア、インサート、およびエジェクタピン周辺は嵌合不良の影響を受けやすく、プラスチックが漏れ出す経路ができてしまいます。
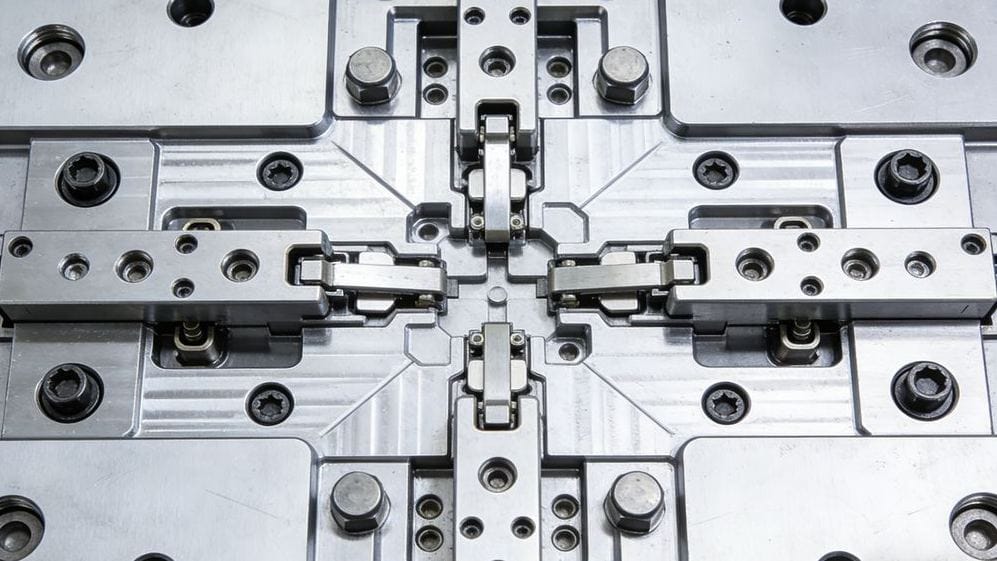
金型は、多くの部品が完璧に組み合わさる必要がある複雑なツールです。部品がうまく組み合わさらないと、バリが発生します。問題は機械にある場合もあります。トグル式のクランプ機構では、タイバーが正しく調整されていないと、圧力が不均一になることがあります。これにより、金型の片側はしっかりと密閉されるのに、もう片側には小さな隙間が生じることがあります。多くの場合、問題は金型自体にあります。金型が作られたときにパーティングラインが完全に一致していなかった場合、金型は適切に密閉されません。最も一般的なトラブル箇所は、可動部品です。アンダーカットを形成するスライドコアは、時間の経過とともに摩耗して緩むことがあります。金型インサートやエジェクタピンの周りの小さな隙間も、プラスチックが漏れ出す主な場所です。これは、さらに悪化する悪い状況を生み出します。これらの隙間のバリは、部品の排出を困難にし、さらに摩耗を引き起こし、さらに大きなバリを生み出すという悪循環を引き起こします。
金型は圧力で曲がっていませんか?
金型は鋼鉄の塊だと思っていませんか?射出成形時の強大な圧力によって、実際には変形することがあります。この変形によって隙間が生じ、バリが発生する隠れた原因となるのです。
金型に十分な厚みや支持力がないと、射出圧力によって金型がたわんだり、変形したりすることがあります。このたわみは金型の中央部で最も頻繁に発生し、中央部の形状やゲートの周囲に隙間が生じ、頑固なバリの原因となります。
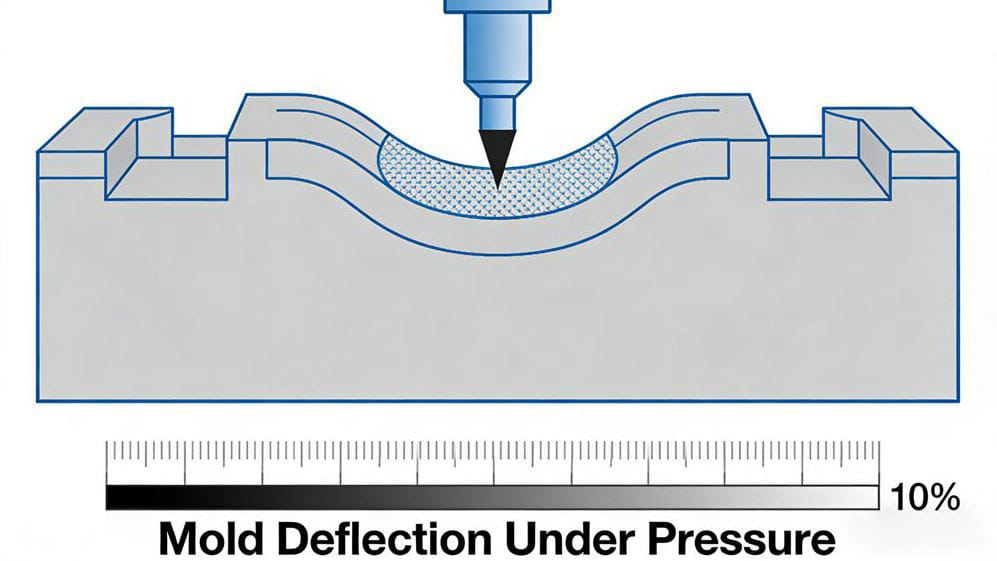
この現象を金型たわみと呼びます。これは、金型プレートの厚さが不十分であったり、射出圧力に耐えるのに十分な支持柱が不足している場合に発生します。溶融プラスチックの圧力がキャビティ壁にかかり、金型が十分に強くない場合、物理的にたわんでしまいます。これは、金型の中央、つまり機械のプラテン支持部から最も遠い部分で最も発生しやすいです。私は、中央コアや、中央付近に射出するサイドゲートを備えた部品で、この問題を頻繁に目にしてきました。この部分では圧力が最も高く、穴があるため金型構造が弱くなりがちで、これがたわみにつながります。金型たわみによって発生するバリは、金型の基本的な設計と構造に問題があるため、修正が非常に困難です。最善の解決策は、適切なDFM解析による予防です。金型が既に製作されている場合は、支持柱を追加して補強するか、より厚い鋼板で金型ベースを作り直す以外に、根本的な解決策はありません。
あなたのプラスチック容器は「ゆるすぎる」ですか?
高流動性プラスチックを使用するとサイクルタイムを短縮できますが、その効果は絶大です。この「流動性の高い」材料は、金型のごくわずかな隙間にも入り込み、バリの原因となる可能性があります。
流動性が高いことが直接的なバリの原因となるわけではありませんが、問題を著しく悪化させます。非常に流動性の高いプラスチックは、より硬い材料では入り込めないような、パーティングラインやインサート周辺の微細な隙間に入り込むことができ、その結果、薄く除去しにくいバリが発生します。
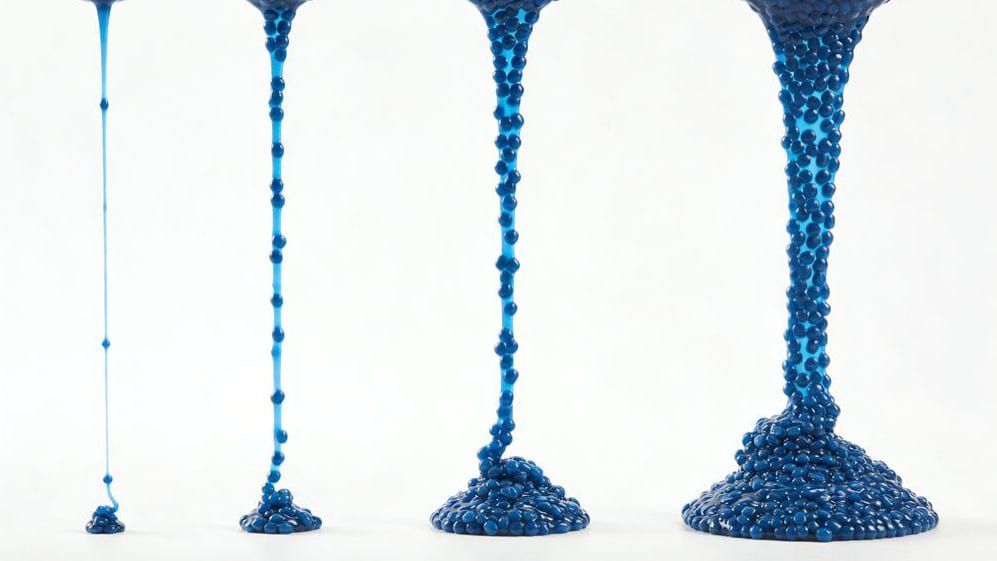
プラスチックの「流動性」は、 メルトフローインデックス(MFI)[^3]. A high MFI means the plastic is very fluid and flows easily. This is great for filling complex, thin-walled parts. However, this high fluidity means the plastic will exploit any imperfection in the mold's seal. It's not the root cause of the burr—the gap is the cause—but it's the enabler. A thicker, more viscous plastic might not be able to squeeze through a tiny gap, but a high-flow material will find its way through. If you are seeing thin, almost paper-like flash, your material's fluidity is likely a contributing factor. To combat this, you need to make the plastic less 'runny' at the moment of injection or give it less of a push.
高流動性材料のプロセスパラメータの調整
| 調整するパラメータ | フラッシュを軽減する仕組み |
|---|---|
| 融点を下げる | 温度が低いプラスチックは粘度が高く(粘り気が強く)、小さな隙間に流れ込みにくくなる。 |
| 噴射圧力を下げる | 圧力が低いということは、プラスチックを空洞から押し出そうとする力が小さいということだ。 |
| 金型温度を下げる | 金型表面の温度が低いと、プラスチックの固化、つまり「凍結」が速くなり、バリが発生する前に隙間が塞がれる。 |
| 噴射速度を低下させる | 速度を落とすことで、金型が一時的に開いてしまうような急激な圧力上昇を防ぐことができます。 |
型に材料を詰め込みすぎていませんか?
ヒケを防ぐためにプラスチックを詰め込むのはよくある方法ですが、この方法は逆効果になる可能性があり、圧力がかかってバリが押し出され、金型が損傷してしまうことがあります。
溶融材料を過剰に注入することは、ヒケを防ごうとする試みとしてよく行われるが、バリの直接的な原因ではなく、関連するミスである。この「過剰充填」はキャビティ内の圧力を劇的に上昇させ、過剰な射出圧力と同様に、金型を押し広げてバリを発生させる可能性がある。
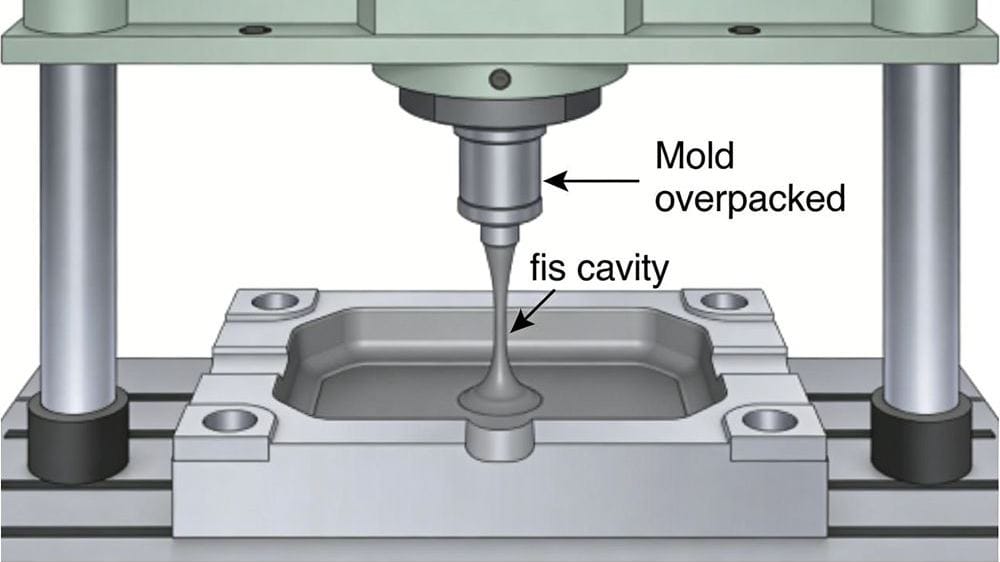
ヒケの解決策は、金型にさらにプラスチックを押し込むことだと考える人が多いですが、これはプロセスを誤解しています。この方法は「オーバーパッキング」と呼ばれ、解決する問題よりも多くの問題を引き起こします。金型キャビティがプラスチックで満たされた後、さらに押し込もうとすると、内部圧力が急上昇します。この圧力はキャビティのすべての表面を外側に押し出し、機械の型締め力を容易に上回る大きな分離力を生み出します。その結果、バリが発生します。ヒケを修正する正しい方法は、材料を追加することではなく、時間経過に伴う圧力管理を行うことです。射出時間または保持圧力時間を長くすることで、制御された圧力下でプラスチックを冷却・固化させることができます。これにより、オーバーパッキングによって発生する極端な圧力スパイクを発生させることなく、部品の冷却に伴う収縮を補償できます。したがって、ヒケに悩まされていて、突然バリが発生し始めた場合は、金型にプラスチックを過剰に充填している可能性があります。
汚れたカビがバリの原因になっている可能性はありますか?
すべて確認したのに、バリが解消されない。原因は、非常に単純でありながら見落とされがちなものかもしれません。それは、金型のパーティングラインに付着した汚れや異物です。
金型のパーティングラインに、小さなプラスチック片、小さな粒、あるいは少量のグリースといった異物が混入すると、金型が完全に閉じなくなります。これにより均一な隙間ができ、溶融したプラスチックが漏れ出して薄いバリ層が形成されます。
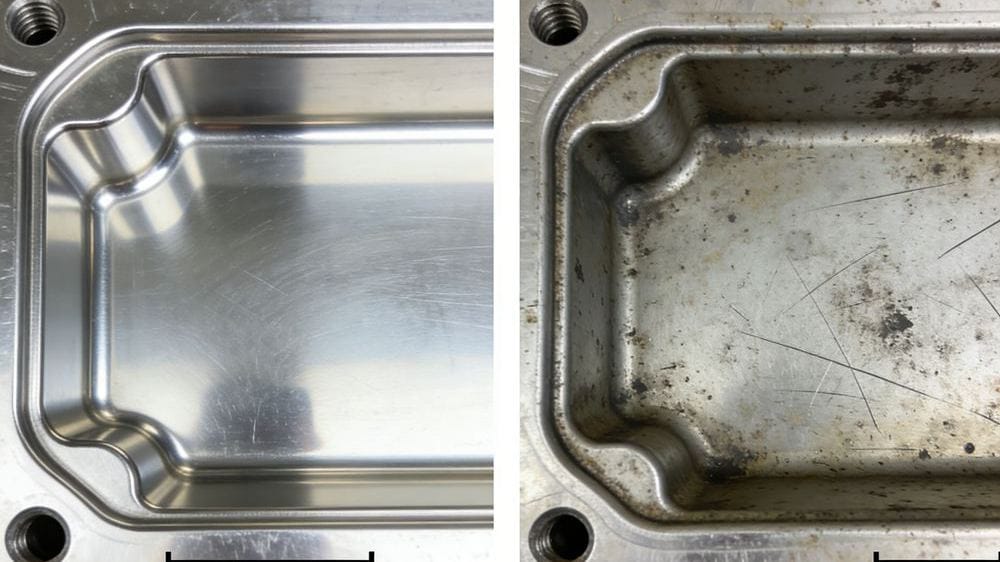
これはバリが発生する最も単純な原因ですが、よくあるケースです。射出成形金型の2つの部分は、金属同士が完全に密着するように設計されています。しかし、ほんの小さな異物でも、金型を隔ててしまうことがあります。それは、前のショットでうまく排出されなかったプラスチック片、プラスチックのペレット、メンテナンスで付着したグリース、あるいは空気中の埃などです。金型がこのような異物で閉じると、適切に密閉されません。クランプ力は、パーティングラインを密閉するのではなく、異物を押しつぶすために使われてしまいます。その結果、異物の周囲に小さな隙間ができ、溶融したプラスチックがその隙間を埋めてバリが発生します。解決策は原因と同じくらい単純です。金型を清掃することです。定期的な予防保守は非常に重要です。生産を行う前に、パーティングラインの表面を柔らかい布と適切な溶剤で拭き、完全に清潔で異物が一切ない状態にする必要があります。
結論
バリは、型締め力不足、嵌合不良、汚れなど、金型の隙間から発生します。正確な原因を特定することが、きれいな成形品と健全な金型を維持する鍵となります。
[^1]: Understanding injection pressure is crucial for achieving optimal molding results. [^2]: Learn about high-pressure center gates and their impact on mold performance. [^3]: Learn how MFI affects the flow characteristics of plastics in molding.
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean