 日本語



射出成形[^1] は、精度が何よりも重要となる複雑なプロセスです。最終製品の品質を左右するさまざまな要素のうち、 プレッシャー が最も重要な役割を果たしている。しかし、どのような種類のプレッシャーがかかるかご存知ですか?
このガイドでは、射出成形に不可欠な4つの圧力について説明します: 噴射圧力, 締め付け圧力, 背圧, そして ノズル圧力. .これらの概念を理解することは、生産ラインを最適化し、不良品を最小限に抑えるための鍵となります。.
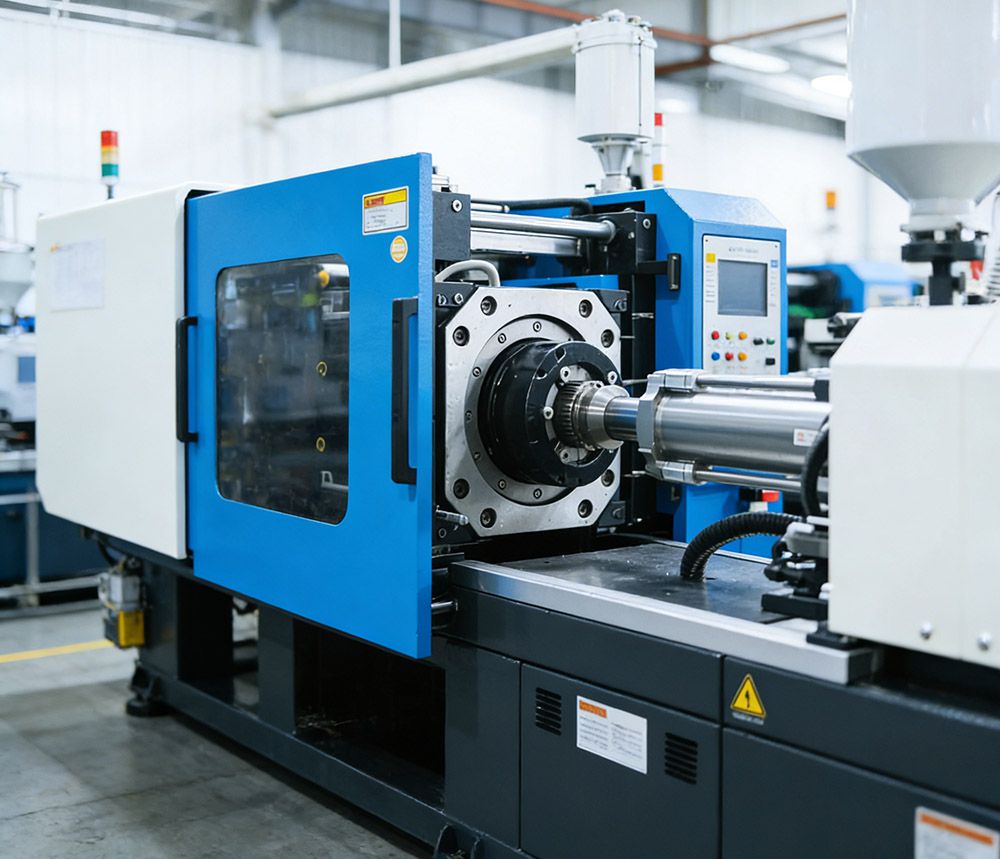
1.射出圧力:原動力
噴射圧力 はプラスチックを流動させる力である。通常、ノズルまたは油圧ラインに沿って設置されたセンサーを使用して測定される。.
固定値とは異なり、注入圧力は動的である。. 金型への充填が困難であればあるほど、必要な射出圧力は高くなる。. ライン圧と噴射圧には直接的な相関関係がある。.
フェーズ1とフェーズ2の圧力比較
射出サイクルの充填段階では、必要な射出速度を維持するために高い射出圧力が必要になることが多い。しかし、金型が充填されると、この高い圧力はもはや必要ではなくなります。.
> プロのアドバイス 加工時 半結晶性熱可塑性プラスチック[^2] のような PA(ナイロン) または POM(アセタール), また、急激な圧力変化は素材構造を劣化させる可能性がある。このような場合、構造的な損傷を防ぐために2段目の保持圧力を省略することが望ましい場合がある。.
2.型締圧力:金型を閉じて保持する。
噴射圧の巨大な力に対抗するためだ、, 締め付け圧力 が不可欠である。よくある間違いは、利用可能な最大クランプ力を自動的に選択してしまうことです。そうではなく、以下の条件をもとに適切な値を計算する必要があります。 予想面積 部品の.
投影面積は、クランプ力を加える方向から見た最大面積として定義される。.
クランプ力の計算
ほとんどの射出成形の場面では、大まかな経験則がある:
- 2トン/平方インチ
- 31メガ・ニュートン/平方メートル
警告だ: これは保守的な基準である。部品に深さがある場合は 側壁面積[^3] また、バリ(金型から材料が漏れること)を防ぐために、より大きなクランプ力が必要になることも考慮しなければならない。.
3.バックプレッシャー:品質と効率のバランス
背圧 は、可塑化段階でスクリューが後退する際に乗り越えなければならない抵抗である。諸刃の剣である:
- 長所だ: 高い背圧は、色の分散を改善し、プラスチックの完全な溶融を保証する。.
- 短所だ: スクリューの回収時間が延び、強化プラスチックの繊維長が短くなり(機械的特性が損なわれる)、射出成形機へのストレスが増大する。.
ベストプラクティス
「低いほど良い。」 いかなる場合でも、背圧が マシンの最大定格射出圧力の20%. .スイートスポットを見つけることで、サイクルタイムや材料の完全性を損なうことなく、材料の均質性を確保することができます。.
4.ノズル圧力:最後のフロンティア
ノズル圧力 は特にノズル内部の圧力を指す。基本的には、ランナーシステムに直接プラスチックが流れ込む圧力です。射出圧力と同様、固定された値はなく、金型への充填の難易度に応じて増加します。.
の間には直接的な関係がある。 ノズル圧力, ライン圧力, そして 噴射圧力. .しかし、機械のタイプによって異なるが、油圧システムとノズルの間でエネルギー損失が発生する:
- スクリュー式マシン: ノズルの圧力は通常 10% 下 射出圧力よりも高い。.
- プランジャー型マシン: 圧力損失は大きく、最大で 50% 射出圧力とノズル圧力の間にある。.
これらのロスを理解することは、正確なプロセス・パラメーターを設定するために不可欠であり、特に異なるタイプの機械を切り替える場合に重要である。.
結論
のニュアンスをマスターする 注射, クランプ, バック, そして ノズル 射出成形において、圧力設定は成功の鍵となります。「最大設定値」に頼るのではなく、材料特性と金型形状に基づいた計算されたアプローチを採用することで、メーカーはより高品質な部品、より長い金型寿命、そしてより高い効率性を実現できます。
日常業務において、これらの圧力を監視していますか?あなたの経験を下のコメントで共有してください!
[^1]: このリンクを参照して、射出成形技術や最適な生産のためのベストプラクティスについて詳しく学びましょう。 [^2]: 半結晶性熱可塑性プラスチックの特性を確認し、射出成形時の挙動をより深く理解しましょう。 [^3]: 材料の漏れを防ぐために、型締力の計算において側壁面積が果たす重要な役割について学びましょう。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean