 日本語



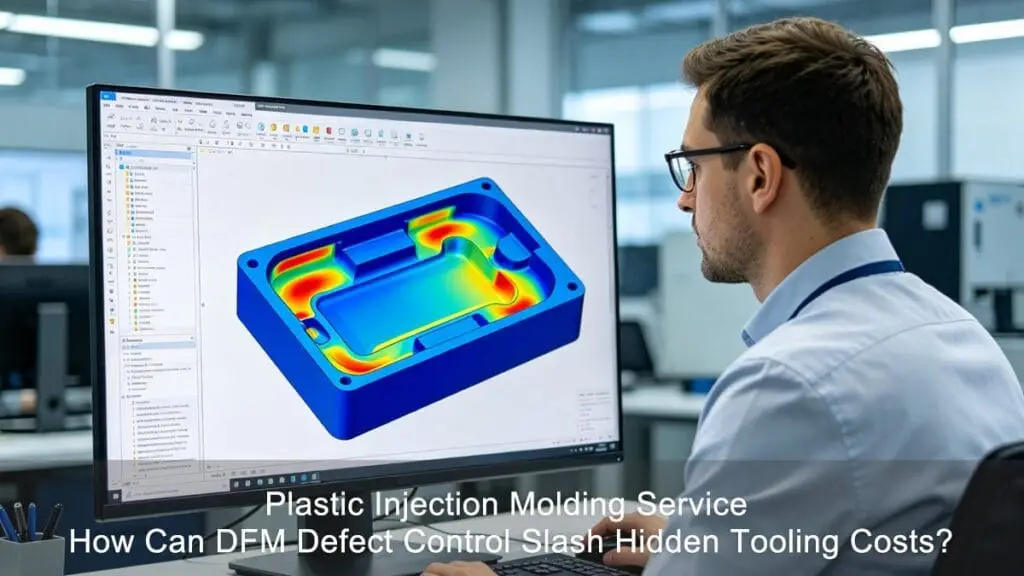
プラスチック射出成形におけるDFM(設計製造性)欠陥管理とコスト削減ガイド
金型の手直し費用が高額になると、予算が圧迫されます。部品のテスト不合格により、利益率が低下します。当社では、工具鋼を切削する前に、DFM(設計製造性)による欠陥管理を用いて設計を修正しています。
DFM(設計製造性)による欠陥管理は、設計上のエラーを早期に発見することで、隠れた金型コストを大幅に削減します。当社ではシミュレーションソフトウェアを使用して、肉厚、ウェルドライン、冷却チャネルなどを修正します。このプロセスにより、高額な金型再加工を回避できます。デジタル段階で問題を修正することで、コストを削減し、プラスチック部品をより早く入手できます。
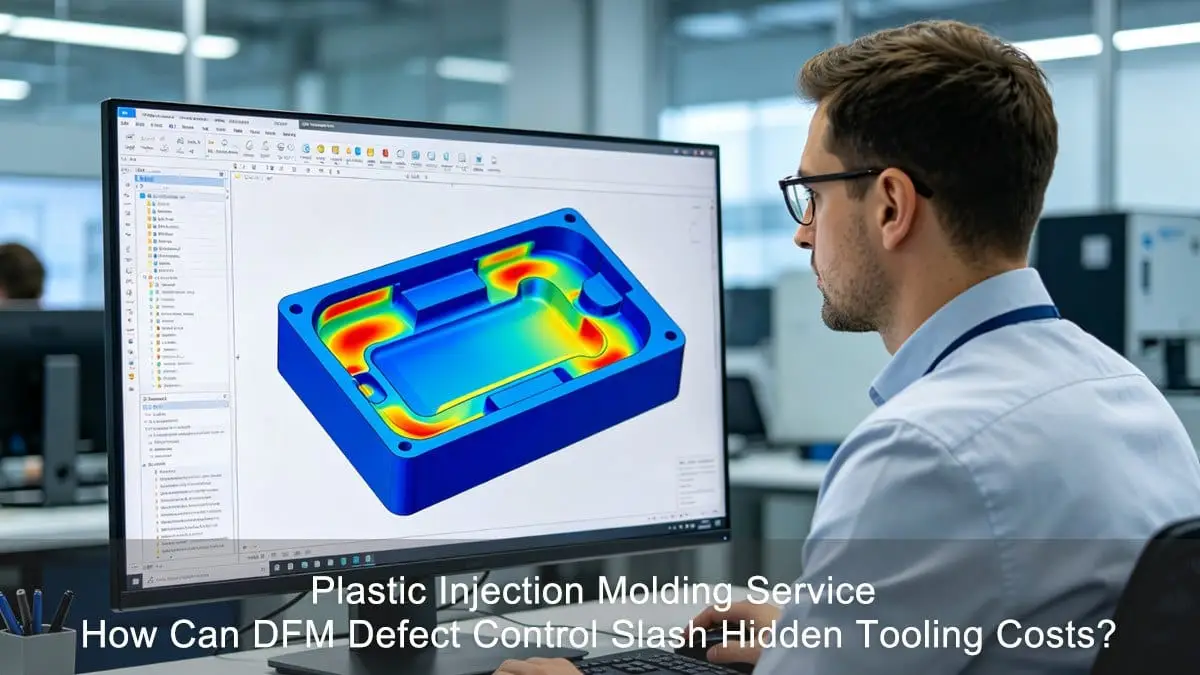
隠れたコストはプロジェクト予算を圧迫します。生産開始前に、これらのコストをどのように削減するかを知っておく必要があります。
プラスチック射出成形DFMクイックリファレンスガイドとは何ですか?
設計ルールをすべて覚えるのは大変です。ミスは不良部品の原因となります。そこで、より良いプラスチック部品を製造できるよう、このクイックリファレンスガイドを作成しました。
DFMクイックリファレンスガイドには、プラスチック部品設計のルールが記載されています。理想的な肉厚、抜き勾配、ゲート位置などが示されています。このガイドを使用して3Dモデルをチェックします。このステップにより、一般的な問題を防ぐことができます。 injection molding defects 型を作る前に。
主なポイント
製造性設計(DFM)は必須のステップです。私はいつもクライアントに、真のコスト管理は設計段階で行われるものであり、交渉の場で行われるものではないと伝えています。このガイドを使用して部品をレビューします。デジタルファイルの問題点を探します。デジタルファイルの修正には数時間かかりますが、切削鋼の修正には数万ドルの費用がかかり、数週間の遅延も発生します。私たちはDFMを厳格なルールとして扱います。これはオプションの提案ではありません。私の仕事は、シミュレーションデータを使用して欠陥をなくすことです。これは、金型開発が始まる前に行います。DFM分析に数日余分に投資することで、後々のコスト削減につながります。金型のやり直しや一般的な問題を回避することができます。 高額な生産遅延と手直しの問題.
| DFMチェックポイント | なぜそれが重要なのか | コストへの影響 |
|---|---|---|
| 壁厚 | ヒケや反りを防ぎます | 高い |
| ドラフト角度 | 金型からの部品の取り出しを容易にする | 中くらい |
| Gate Location | プラスチックの流れと圧力を制御する | 高い |
| 冷却チャネル | サイクルタイムを短縮します | 非常に高い |
Ideal Proのエキスパートによるこのガイドを信頼する理由とは?
安価なサプライヤーからの不適切なアドバイスが心配ですか?不適切なアドバイスは部品の不良につながります。当社は実際の工場での経験に基づき、お客様の金型投資を守るお手伝いをいたします。
Ideal Proの専門家は、日々カスタム射出成形金型を製作しているため、安心してご利用いただけます。私たちは、世界中のB2Bクライアントの難題を解決し、長期的な価値と持続可能なソリューションに重点を置いています。教科書的な理論だけでなく、実際の金型試験で実証された事実を共有します。
実際のカビ試験から得られた実践的な経験
T1サンプルの失敗は数多く見られます。金型は3~5回の修正が必要になることがよくあります。根本原因は加工精度にあることはほとんどなく、たいていは設計不良です。設計が材料の流れの物理法則を無視し、熱バランスも無視しているのです。私たちはこうした失敗から学び、実際のデータに基づいてDFMルールを更新しています。推測はしません。何百もの成功プロジェクトのデータを活用しています。私たちは中国で信頼できる精密プラスチック成形メーカーです。エンドツーエンドのカスタムソリューションを提供しています。ラピッドプロトタイピング、DFM解析、大量生産、組み立てまで対応可能です。私たちの使命は、持続可能なソリューションと永続的な卓越性を提供することです。私たちは長期的なパートナーでありたいと考えています。お客様の成功を支援するために、私たちの知識を共有します。
| 理想的なプロの利点 | 私たちの事業内容 | あなたにとってのメリット |
|---|---|---|
| エンドツーエンドサービス | 設計から組み立てまで対応いたします。 | 時間とお金を節約できます |
| 工場体験 | 私たちは実際の金型試作データを使用しています | ちゃんと機能する部品が手に入る |
| 長期的な視点 | 私たちは根本的な問題を解決します | 持続的な成功が得られます |
最適化されていない肉厚変化が、カスタム射出成形の見積もり価格を急騰させる理由とは?
壁が厚いと冷却時間が長くなり、壁の厚みが不均一だと部品の反りが発生します。当社は壁の厚さを最適化することで、金型コストとサイクルタイムを削減します。
最適化されていない肉厚変化は、ヒケや反りの原因となるため、見積もり価格を押し上げます。金型は冷却時間が長くなり、部品価格が上昇します。DFMフェーズで肉厚変化を修正します。滑らかな変化はプラスチックの流れを改善し、隠れた金型コストを削減します。不適切な肉厚設計は、 収縮の不均一と部品の反り カスタム射出成形プロジェクトにおいて。
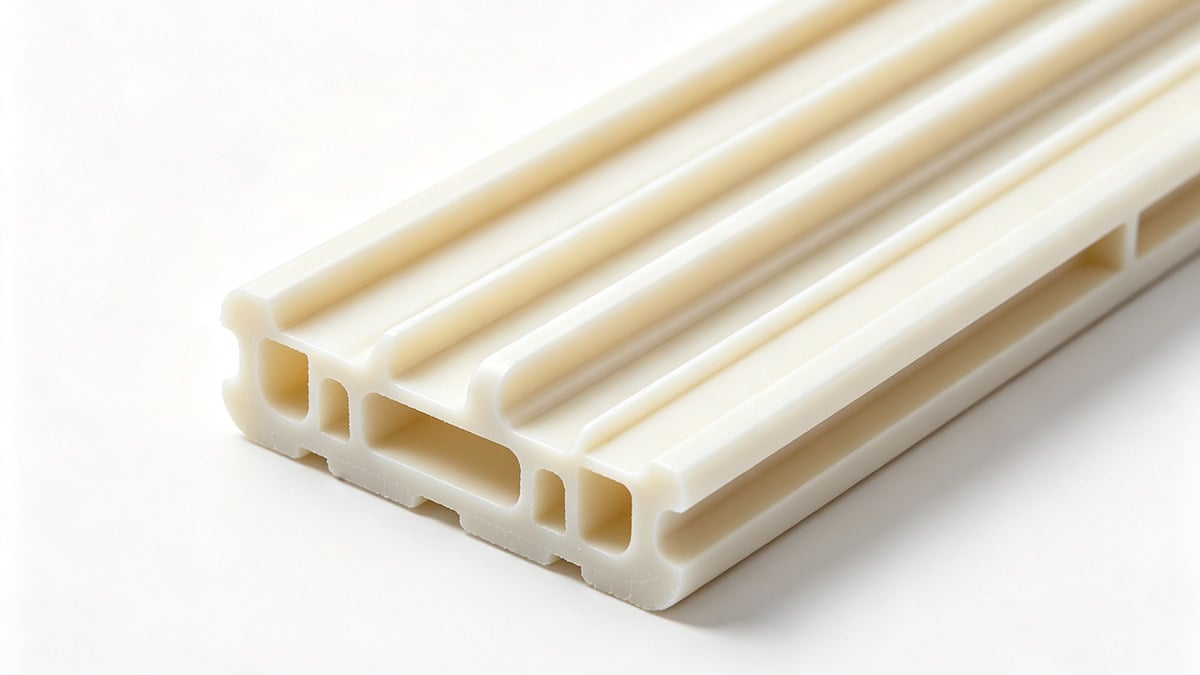
工具鋼を切削する前に、厳格な形状規則を適用する
DFMレビューでは、まず壁の厚みを確認します。厚い部分は薄い部分よりも収縮率が高く、この差によって応力が発生し、部品が反ってしまいます。そのため、早い段階で厳密な形状規則を適用する必要があります。工具鋼を切削する前に、3Dモデルを修正します。
構造的完全性を損なうことなく材料質量を削減する
厚みのある部分から余分なプラスチックを取り除きます。部品の強度を保つためにリブを追加します。この工程により材料の質量が削減され、原材料費の節約につながります。また、構造的な完全性を損なうこともありません。
熱バランス調整により、隠れた工具コスト削減を実現する
壁面も均一に冷却されます。この均一な冷却により熱バランスが生まれます。熱バランスにより部品の歪みが防止されます。後で金型を修正する必要がなくなります。隠れた金型コストの削減が実現します。より早く、より良い部品が得られます。バランスの取れた壁面形状をマスターすることは、 大型の平面成形部品の反りを解消する.
| 壁厚ルール | 対応が必要 | 結果 |
|---|---|---|
| 壁を均一に保つ | 3Dモデルを変更する | 沈み跡を止める |
| 厚い部分をくり抜く | 強度を高めるためにリブを追加 | 材料費を節約 |
| スムーズな遷移を使用する | 角に半径を追加する | プラスチックの流れを改善します |
精密プラスチック成形メーカーは、ウェルドライン構造リスクをどのように軽減できるでしょうか?
溶接線はプラスチック部品の強度を低下させ、応力によって部品が破損する原因となります。当社は溶接線を適切に管理することで、製品の強度と安全性を向上させます。
精密プラスチック成形メーカーは、プラスチックの流れを変えることでウェルドラインのリスクを軽減します。ゲートの位置を変更したり、金型温度を上げたりすることで、ウェルドラインを低応力領域に移動させます。金型製作前にシミュレーションを用いて最適な設定を見つけ出します。
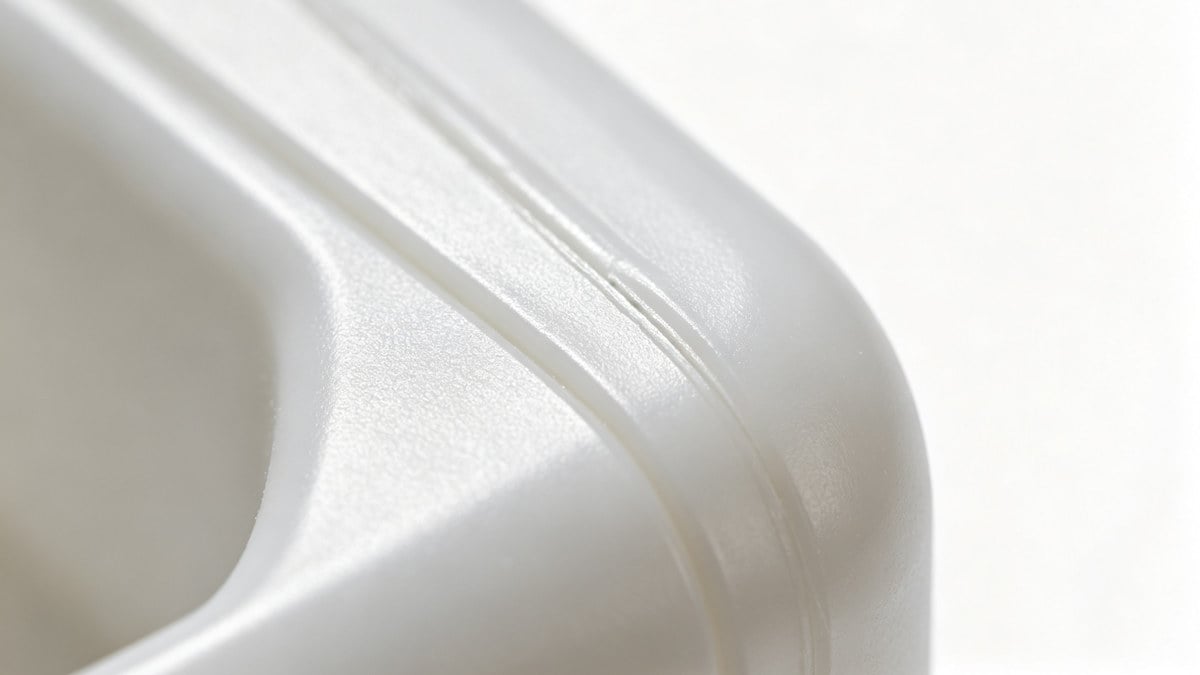
シミュレーションによる溶融前線の角度と温度の定量化
私はモールドフローシミュレーションソフトウェアを使用しています。溶融先端の角度を確認し、プラスチックの温度も確認します。プラスチックが冷たいと、ウェルドラインが弱くなります。接合時にはプラスチックを高温に保つ必要があります。
最適な流れを実現するためのゲート形状の再設計
ゲートのサイズと形状を変更し、ゲートの位置も変更します。この設計変更により、プラスチックが金型に充填される方法が変わります。最適な流れによって、ウェルドラインが穴や薄肉部から遠ざかります。
リアルタイムプロセス監視を統合する
製造工程では、射出圧力と速度を監視しています。リアルタイムデータによってプラスチックの流れを制御し、安定したプロセスを維持しています。
ASTM D638に準拠した破壊試験で検証する
私たちはコンピューターの予測だけに頼るのではなく、実際に部品を成形し、意図的に破損させます。ASTM D638規格に準拠した試験を実施することで、溶接部が実用に耐えうる強度を備えていることを証明しています。
| 緩和戦略 | 使用したツール | 利点 |
|---|---|---|
| ゲートの位置を移動します | シミュレーションソフトウェア | 溶接線を隠す |
| 温度を上げる | 金型ヒーター | 溶接線を強化する |
| 破壊試験 | 引張試験機 | 部品の安全性を証明する |
ゲート位置の最適化戦略は、コスト効率の高い金型ソリューションを実現する上でどのような効果を発揮するのか?
ゲートの位置が間違っていると、金型内に空気が閉じ込められ、成形品に焦げ跡が残ります。金型を完璧に充填するためには、適切なゲート位置を選択することが重要です。
製品の最も厚い部分にゲートを配置することで、コスト効率の高い金型ソリューションを最適化します。プラスチックは厚い部分から薄い部分へと流れます。この戦略により金型がしっかりと充填され、ヒケやボイドを防ぎます。適切なゲート位置は不良率を低減し、コスト削減につながります。ゲート設計の不備や流れの不均衡も、一般的な問題の原因となります。 気泡や空隙欠陥 精密成形部品において。
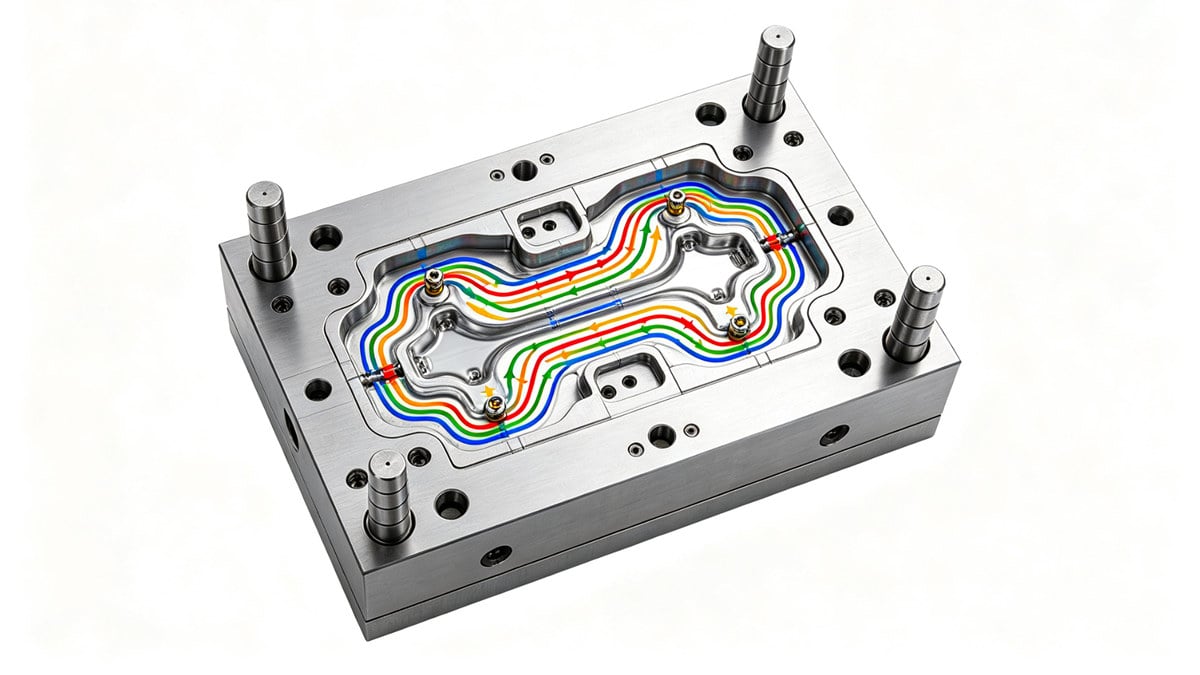
濃いものから薄いものへ流れる
私はいつもゲートを最も厚い壁の部分に設けます。プラスチックが金型内の空気を押し出すからです。プラスチックはまず厚い部分から充填されます。この方法により、成形品内部の空隙や、外側のヒケを防ぐことができます。
塗りつぶしパターンのバランスを取る
プラスチックが金型の端まで同時に到達するようにしたいのです。これをバランス充填と呼びます。バランス充填は成形品内部の応力を軽減し、冷却後も成形品が平坦な状態を保ちます。
適切なゲートタイプを選択してください
お客様の部品に最適なゲートタイプを選定いたします。エッジゲートは安価でシンプルです。サブマリンゲートは部品から自動的に切り離されます。ホットランナーゲートはプラスチック廃棄物を削減します。当社は、お客様にとって費用対効果の高い金型ソリューションとなるゲートを選定いたします。
| ゲートタイプ | 最適な使用例 | コストレベル |
|---|---|---|
| エッジゲート | シンプルな平面部品 | 低い |
| 潜水艦ゲート | 自動部品ドロップ | 中くらい |
| ホットランナーバルブ | 大型で複雑な部品 | 高い |
一流の射出成形DFMサプライヤーは、冷却チャネルの効率をどのように管理しているのか?
冷却が遅いと部品価格が高騰し、高温部分によってプラスチックが変形します。当社は、熱を素早く除去し、部品の形状を維持するために、スマートな冷却チャネルを設計しています。
一流の射出成形DFMサプライヤーは、部品表面近くにウォーターラインを配置することで冷却効率を制御しています。複雑な形状にはコンフォーマル冷却を使用しています。高速冷却によりサイクルタイムが短縮されます。サイクルタイムが短縮されると部品価格が下がります。また、適切な冷却は熱による歪みを防ぎ、部品の品質を向上させ、直接的にコスト削減につながります。 表面仕上げの均一性と光沢品質 完成部品の。
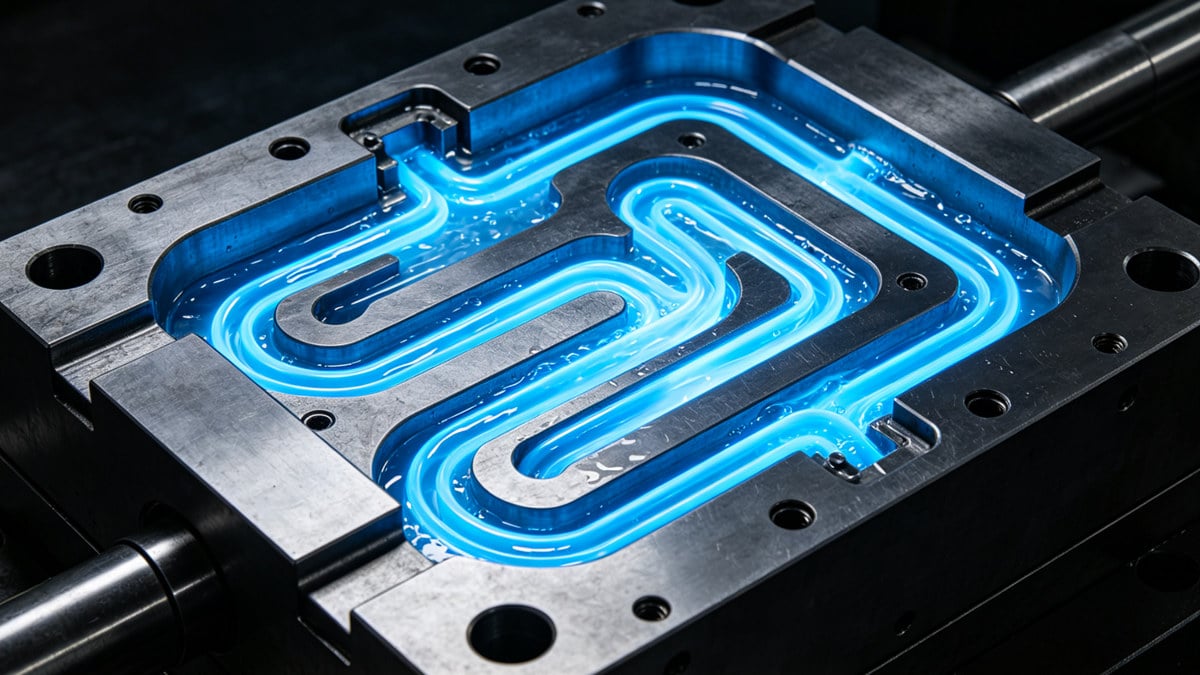
適合チャネル形状によりホットスポットを排除
直線状の冷却水路では、曲面部品を効率的に冷却することはできません。そこで私は、形状に沿うように設計されたコンフォーマル冷却チャネルを設計しました。これらのチャネルは、部品の形状に正確に沿っており、金型コアの奥深くまで届きます。コンフォーマル形状によりホットスポットが解消され、部品全体が均一に冷却されます。
乱流状態が熱抽出を最大化する
鋳型内部では水が速く流れる必要があります。流れが遅いと熱を奪うことができません。そこで、乱流が発生するように流路を設計しました。乱流の水はよく混ざり合い、熱の除去効率を最大限に高めます。こうして鋼材から素早く熱を奪うことができるのです。
CFD検証と閉ループ監視により再現性を確保
当社では、計算流体力学(CFD)ソフトウェアを使用しています。コンピューター上で水の流れをシミュレーションし、デッドゾーンを特定します。そして、鋼材に穴を開ける前に、これらのデッドゾーンを修正します。製造工程では、閉ループ式水冷装置を使用し、水温を監視します。この制御により、すべてのショットで再現性を確保します。
| 冷却方法 | 熱抽出 | 金型コスト |
|---|---|---|
| 直線状のドリル加工ライン | 平均 | 低い |
| バッフルとバブラー | グッド | 中くらい |
| コンフォーマルクーリング | 素晴らしい | 高い |
射出成形における金型コスト削減に重要な抜き勾配パラメータはどれか?
抜き勾配がないと、成形品が金型に張り付いてしまいます。エジェクタピンが強く押し込まれ、成形品が破損する原因となります。抜き勾配を設けることで、成形品がスムーズに取り出せるようになります。
抜き勾配は、成形品の取り出し時の損傷を防ぐため、金型コスト削減に不可欠です。滑らかな表面には最低0.5度の抜き勾配が必要です。凹凸のある表面には、より大きな抜き勾配が必要です。抜き勾配を早期に設定することで、後々の高額な金型交換を回避できます。スムーズな取り出しは、サイクルタイムの短縮と生産コストの削減につながります。
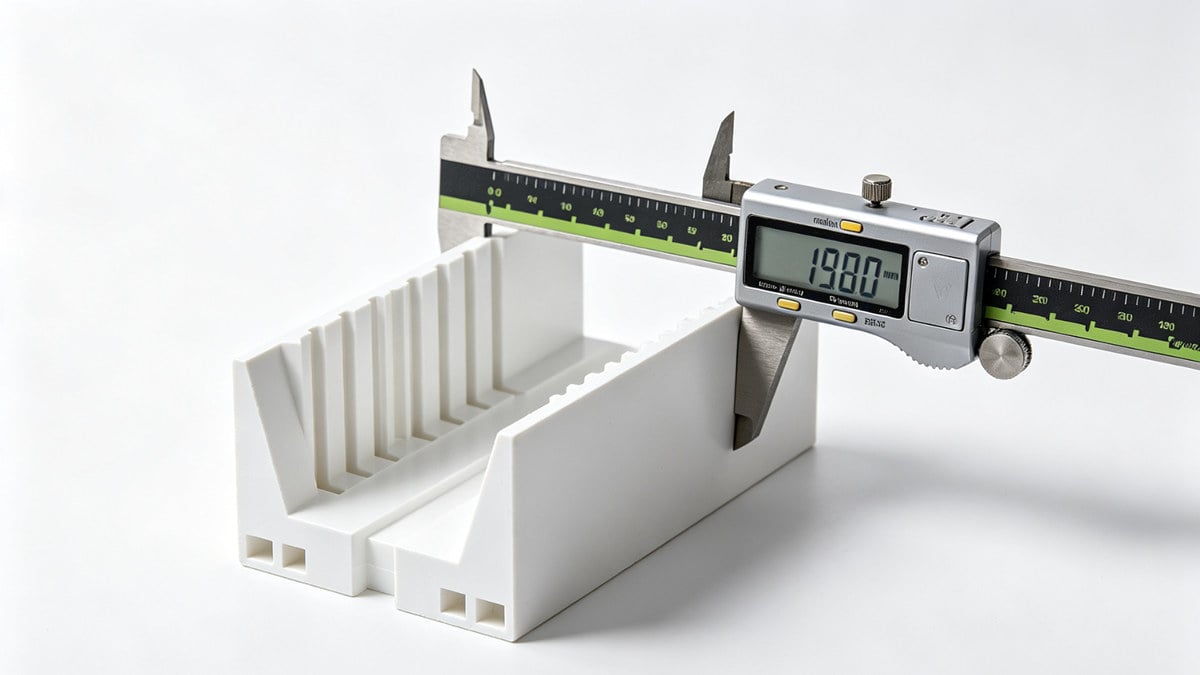
研磨面には最低0.5°の勾配が必要です
3Dモデル上のすべての垂直面を確認しました。プラスチックは収縮して金型コアにしっかりと密着します。部品を型から取り出すには抜き勾配が必要です。研磨面には最低0.5度の抜き勾配が必要です。抜き勾配は大きいほど良いです。
凹凸のある表面は、比例した通風量の増加を必要とする
表面加工によって金型鋼に微細な突起が刻まれます。プラスチックはこれらの突起に流れ込みます。成形品が突起から滑り落ちるように、抜き勾配を追加する必要があります。当社では、表面加工の深さ0.001インチごとに1.5度の抜き勾配を追加しています。
早期のDFMレビューにより、高額な金型変更を回避できる
設計の初期段階であるDFMレビューで抜き勾配を修正します。3Dモデルの変更は容易です。しかし、鋼材を切削した後に抜き勾配の問題が見つかった場合、金型を再度加工しなければなりません。このようなミスは多大なコストにつながります。
試射分析による検証
T1金型試作時に射出成形をテストします。成形品に引きずり痕がないか確認し、必要に応じて機械を調整します。
| 表面仕上げ | 最小喫水角度 | 無視した場合のリスク |
|---|---|---|
| 高光沢仕上げ | 0.5度 | 部品がくっついている |
| 標準スムース | 1.0度 | ドラッグマーク |
| 重厚な質感 | 3.0度以上 | 部品分解 |
原材料の収縮率のばらつきは、精密プラスチック成形メーカーの選択にどのような影響を与えるのか?
プラスチックは冷えると収縮します。プラスチックの種類によって収縮率は異なります。部品を適切なサイズに仕上げるには、正確な収縮率を計算する必要があります。
原材料の収縮率のばらつきは、金型を最終製品よりも大きく製作する必要があるため、製造業者の選択に影響を与えます。当社では、お客様が選択されたプラスチックの正確な収縮率を計算します。後からプラスチック材料を変更すると、部品のサイズも変更されます。そのため、材料の選択は早期に確定していただく必要があります。
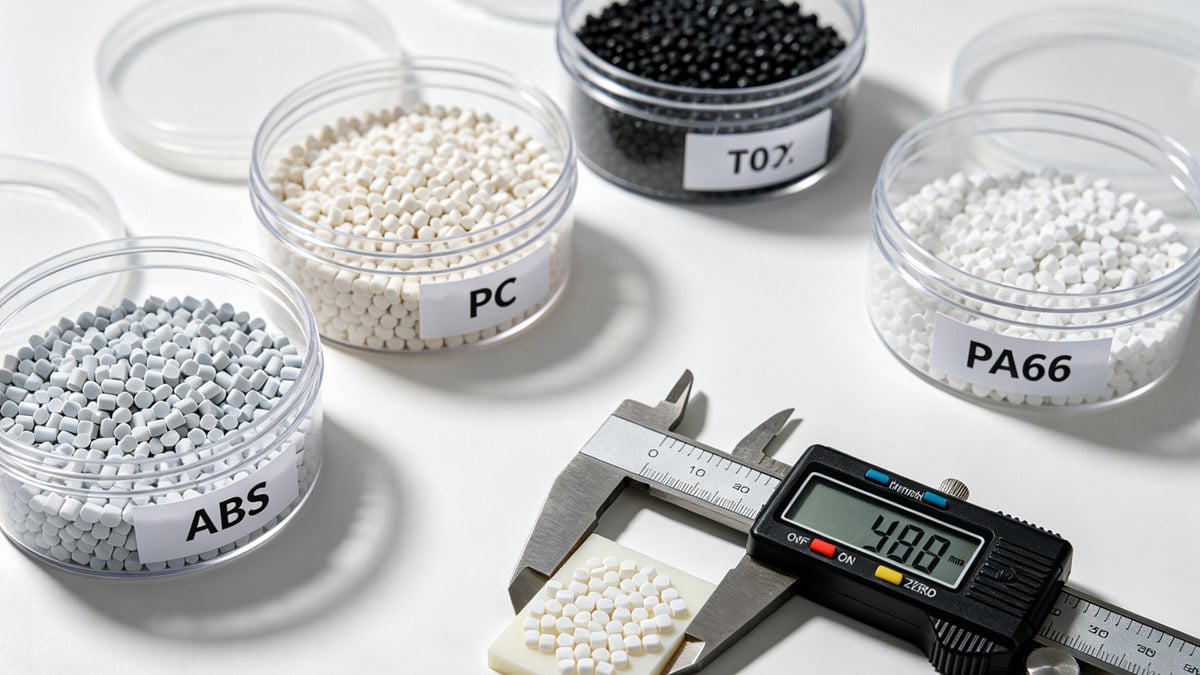
材料選定が金型寸法を決定する
金型設計に取りかかる前に、お客様に材料の選択を確定していただくようお願いしています。ABS樹脂は収縮率がやや低いのに対し、POM樹脂は収縮率が非常に高いためです。金型の3Dモデルは、樹脂の収縮率に基づいて縮尺を調整します。後からABS樹脂からPOM樹脂に変更するのは容易ではありません。部品が小さくなりすぎてしまうからです。
添加剤が収縮挙動を変化させる
ガラス繊維はプラスチックを非常に強くします。また、ガラス繊維はプラスチックの収縮の仕方にも影響を与えます。プラスチックの流れの方向では収縮が少なく、流れに垂直な方向では収縮が大きくなります。私たちはシミュレーションを用いて、この不均一な収縮を予測します。
公差を正確に管理する
当社では、精密な収縮率を用いて厳しい公差を維持しています。金型温度と射出圧力を厳密に制御することで、最終部品の寸法を微調整します。こうして、完璧に嵌合する高精度プラスチック部品をお届けします。
| プラスチック素材 | 平均収縮率 | 収縮タイプ |
|---|---|---|
| 腹筋 | 0.4% - 0.7% | 均一 |
| PC(ポリカーボネート) | 0.5% - 0.7% | 均一 |
| PA66(ナイロン) | 1.0% - 2.0% | 高い/不均一 |
理想的な医療機器筐体カスタム射出成形の事例研究とは?
ある顧客が、別の工場から仕入れた不良部品を使用していた。部品が歪んでしまい、組み立てに失敗した。そこで当社は、自社のDFM(設計製造性)プロセスを用いて、医療機器の筐体を修理した。
医療機器メーカーのお客様向けに、カスタム射出成形に関する問題を解決しました。元の設計では、金型の壁面が不均一で、ゲートの位置も適切ではありませんでした。そこで、徹底的なDFM(製造性設計)解析を実施し、壁面の厚さを変更し、ゲートの位置を調整しました。その結果、新しい金型で完璧な部品を製造でき、お客様のコスト削減にもつながりました。
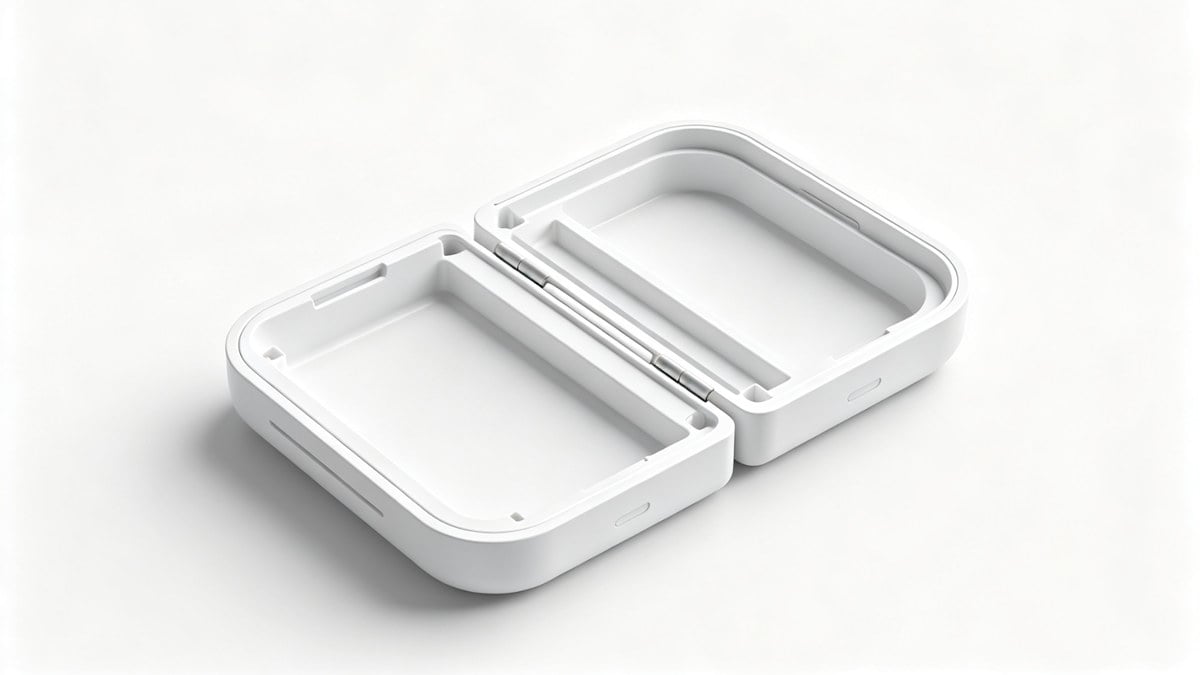
クライアントの課題
顧客は大きな問題を抱えて私のところに来ました。医療機器の筐体が歪んでしまい、2つの部品がうまくはまらなかったのです。以前の工場は金型の修理を3回試みましたが、いずれも失敗に終わりました。顧客は時間と費用を無駄にしました。根本原因は、材料の流れに関する物理法則を無視した設計ミスでした。
理想的なプロソリューション
私たちは、厳密なDFM(製造性設計)レビューからやり直しました。最適化されていなかった壁厚の遷移部分を修正し、熱負荷のバランスを取るためにコンフォーマル冷却チャネルを追加しました。ゲートを厚みのある領域に移動させ、フローシミュレーションを用いて新しい設計が機能することを証明しました。
結果と価値
T1金型の試作は成功しました。部品は平坦で丈夫でした。2つの半分の部品は完璧にフィットしました。隠れた金型コストを大幅に削減し、信頼性の高い生産プロセスを提供しました。デジタルツインを修正することで、数週間の遅延を回避できることを実証しました。
| プロジェクト段階 | 古い工場の問題 | 理想的なプロソリューション |
|---|---|---|
| デザイン | DFMルールを無視 | 厳密なDFM分析 |
| 金型 | 鋼材を盲目的に切断する | 使用したシミュレーションデータ |
| 結果 | 3回の型取り試験が失敗に終わった。 | T1試験の成功 |
プラスチック射出成形サービスに関するよくある質問(FAQ)は何ですか?
カスタム射出成形について、多くの疑問をお持ちでしょう。コスト、納期、品質などについて知りたいことも多いはずです。ここでは、よくあるご質問にお答えします。
お客様からは、DFMレポート、隠れたコスト、リードタイムについてよくお問い合わせをいただきます。当社では、高額な金型変更を回避するためにDFMを徹底的に見直します。設計を早期に修正することでコストを管理します。リードタイムは部品の複雑さによって異なります。お客様の知的財産を保護し、すべての注文において厳格な表面仕上げ基準を保証します。
見積もりを確定する前に、なぜDFMレポートを確認する必要があるのでしょうか?
設計上のミスは早期に発見する必要があります。DFMレポートには、抜き勾配や肉厚に関する問題が示されています。これらの問題は、工具鋼を購入する前に修正します。
Ideal Proは、海外のバイヤーにとって隠れた金型費用をどのように最小限に抑えているのでしょうか?
当社では、初期段階からエンジニアリングによる介入を行います。金型充填をシミュレーションし、デジタル段階で欠陥を未然に防ぎます。このステップにより、高額な金型再加工を回避できます。
貴社のサプライヤーは、金属からプラスチックへの変換に適した部品の最適化を行うことができますか?
はい。リブとボスを追加します。強度のあるエンジニアリングプラスチックを選定します。重い金属部品を軽量のプラスチック部品に置き換えます。
どのような表面仕上げ基準を保証できますか?
当社はSPI規格に準拠しています。高光沢仕上げ、またはお客様のご要望に合わせたテクスチャ仕上げをご提供いたします。仕上がりはお客様のご要望に完全に合致することを保証いたします。
知的財産(IP)の保護はどのように行っていますか?
当社は厳格な秘密保持契約(NDA)を締結します。お客様の3Dモデルを安全に保管し、お客様のアイデアを守ります。
一般的な納期はどれくらいですか?
試作品は数日で製作できますが、量産用金型は3~6週間かかります。
最低注文数量(MOQ)はありますか?
当社は少量生産と大量生産の両方に対応しています。
なぜあなたの介入策は、より効果的にコストを削減できるのですか?
私たちは根本原因に焦点を当てます。熱負荷と塑性流動のバランスを取ります。単に症状を修復するだけではありません。
| よくある質問トピック | 当社のポリシー | 顧客にとってのメリット |
|---|---|---|
| DFMレビュー | 必須の手順 | 欠陥を早期に発見・防止する |
| 知的財産保護 | 厳格な秘密保持契約書に署名済み | デザインを安全に保つ |
| 生産量 | 柔軟な最小注文数量 | 予算に合う |
結論
真のコスト削減には、DFM(設計製造性)による欠陥管理が不可欠です。鋼材を切断する前に、デジタル設計で修正を行いましょう。信頼性の高いカスタム射出成形と長期的な生産成功のために、Ideal Proと提携してください。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean