 日本語




完璧な表面仕上げは、高品質射出成形の証であることが多い。しかし、 表面の光沢が悪い これは、製造業者が直面する最も一般的な欠陥の1つです。プラスチック部品は基本的に金型キャビティの複製であるため、金型、加工パラメータ、または原材料のあらゆる問題が最終的な外観に直接影響を与える可能性があります。
この包括的なガイドでは、表面がくすんだりマットになったりする主な原因を分析し、高級感のある輝きを取り戻すための具体的な解決策を提供します。光沢のある部品製造の基本原理をマスターしたい場合は、専用の記事をご覧ください。 高光沢射出成形プロセスの原理と要件.
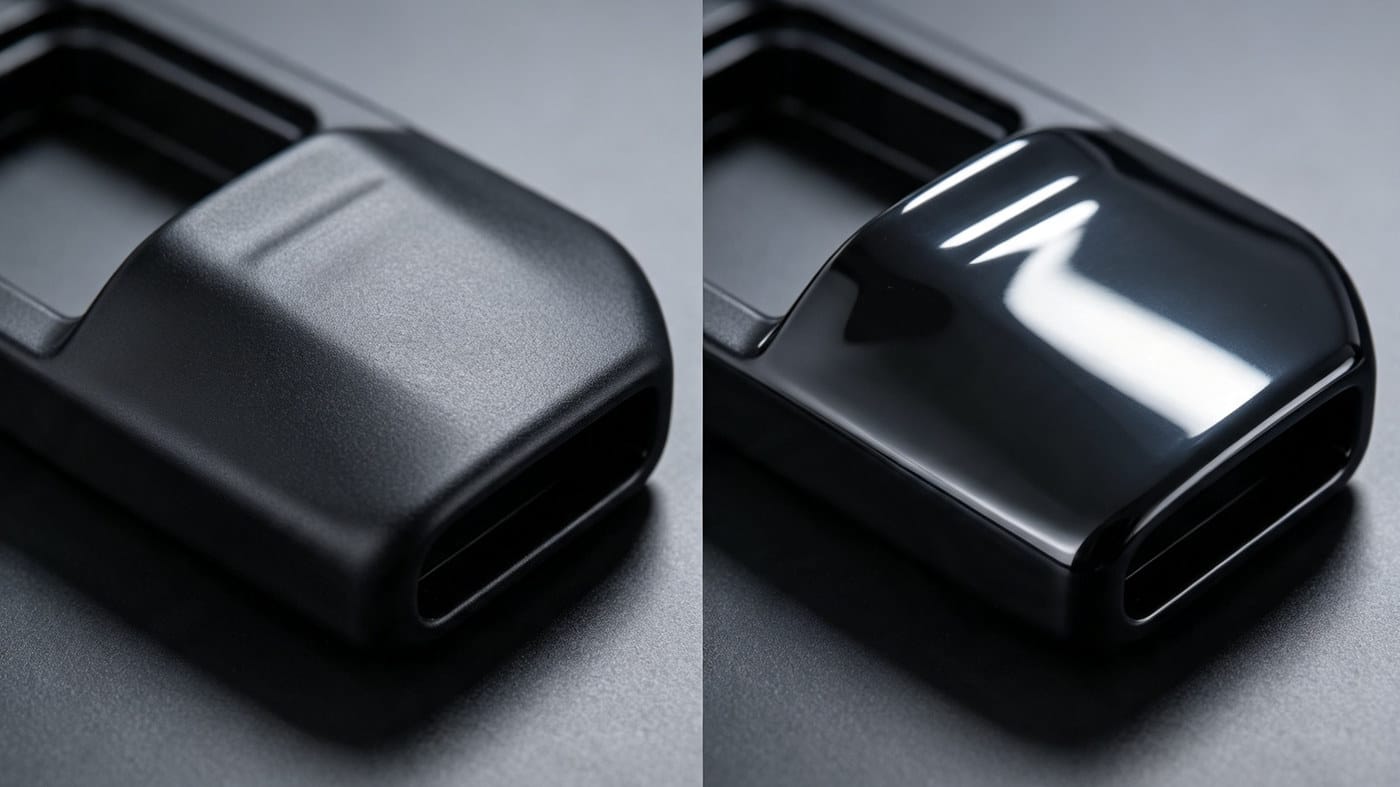
カビの欠陥とメンテナンス上の問題
成形品の表面は、金型キャビティをそのまま反映したものです。金型表面に傷、腐食、微細な気孔などがあると、これらの欠陥が成形品にもそのまま現れます。さらに、油分、水分、過剰な離型剤や不適切な離型剤などの汚染物質によって、表面がくすんで見えることがあります。
カビ対策における主要なソリューション:
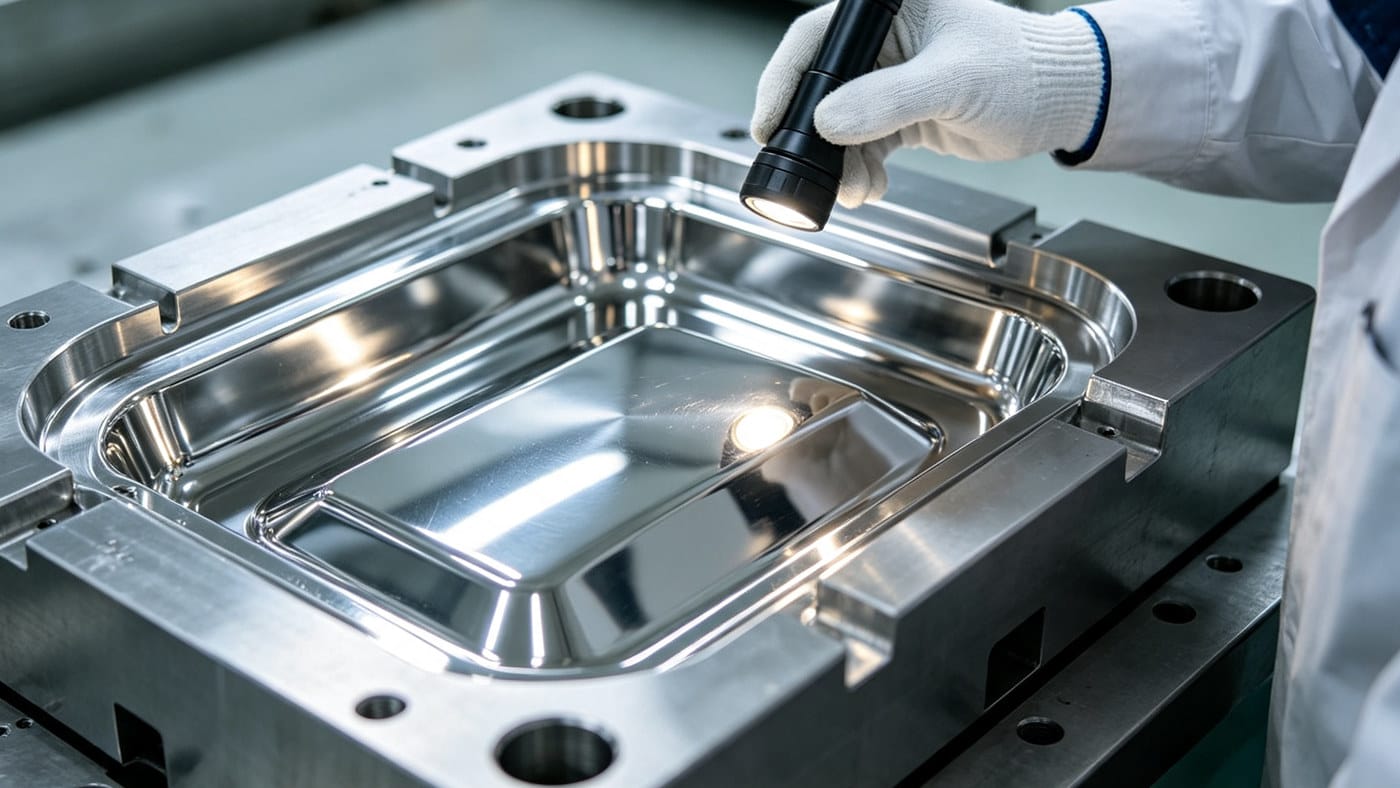
- 表面仕上げ: キャビティの表面仕上げが優れていることを確認してください。研磨またはクロムメッキを強くお勧めします。
- 清潔さ: 歯の空洞部分を常に清潔に保ってください。油汚れや水垢は速やかに取り除いてください。
- 放出剤: 適切な種類の離型剤を、最小限の量で使用してください。
金型温度の重要な役割
金型温度は表面品質に大きく影響する。プラスチックの種類によって、金型温度に対する反応は異なる。
- 低すぎる: 溶融物は接触と同時に瞬時に固化するため、金型の表面テクスチャの再現性が低下する。
- 高すぎる: また、表面の光沢が失われたり、サイクル時間が長くなったりする原因にもなります。
> ? プロのアドバイス 成形時間を延長せずに光沢を高めるには、冷却チャネルに温水を循環させます。これにより、迅速な熱伝達が確保され、残留応力の低減に役立ちます。ほとんどのプラスチック(PS、ABS、ASを除く)では、100℃を超える金型温度が高光沢仕上げに最適です。
設計と流れに関する考慮事項
金型設計の不備も表面光沢を損なう原因となります。抜き勾配の不足、壁厚の急激な変化、リブの過大な厚み、ゲートの小さすぎるサイズなどは、乱流を引き起こす可能性があります。さらに、金型の通気不良はガスを閉じ込め、表面の焼けや光沢の低下につながります。光沢不良を回避するための標準的な設計ルールについては、弊社のガイドをご覧ください。 射出成形部品の抜き勾配、肉厚に関するガイドライン.
不適切な処理パラメータ
射出成形は繊細なバランスが求められる。機械設定のわずかなずれでも、表面の美しさを損なう可能性がある。
一般的なパラメータ調整:
光沢に関する問題が発生している場合は、以下のマシン設定を確認してください。
- 噴射速度(速すぎる、または遅すぎる)
- 注入および保持圧力
- 保持時間とブースター圧力
- クッションサイズ
- ノズル温度とオリフィスサイズ
- バレル温度と溶融可塑化品質
特定の不具合に対する的を絞った修正:
| 症状/部位 | 相当な理由 | 推奨される解決策 |
|---|---|---|
| ゲート付近や断面変化部付近の暗い領域 | 高せん断応力または流れの遅延 | 射出速度を落とすか、ゲートの位置やサイズを変更するか、厚み変化箇所にフィレット(半径変化)を追加する。 |
| 表面に薄い乳白色の膜 | 過剰な噴射速度 | 噴射速度を徐々に下げてください。 |
| 充填材の分散不良(繊維強化プラスチック) | 混合が弱い、または流れが悪い | 流動性の高い樹脂に切り替えるか、より強力な混合能力を持つスクリューを使用してください。 |
機械パラメータの微調整は、ほとんどの表面的な外観上の欠陥を解決するための根本的な方法です。当社の包括的なパラメータ調整マニュアルには、すべての欠陥補正方法が網羅されています。 射出成形パラメータ調整ガイド.
原材料の不適合
完璧な型と最適な設定であっても、間違った材料を使えば結果は悪くなります。使用する樹脂が用途の特定の要件を満たしていることを必ず確認してください。
材料トラブルシューティングガイド:
| 根本的な原因 | 光沢への影響 | 実行可能な解決策 |
|---|---|---|
| 過剰な水分/揮発性物質 | 溶融金属と金型壁の間の結露 | 加工前に材料を十分に乾燥させてください。 |
| 材料または着色剤の劣化 | 変色とくすみ | 耐熱性の高い樹脂と顔料にアップグレードしてください。 |
| メルトフローインデックス(MFI)が低い | 不完全な表面複製 | より流動性の高い樹脂を使用するか、潤滑剤を添加するか、加工温度を上げてください。 |
| 汚染/混ざり合わない混合物 | 表面の凹凸 | 機械内部を洗浄し、新品の材料を使用してください。 |
| 粒子のサイズが不均一 | 不均一な融解 | 不規則な大きさの粒をふるいにかけて取り除く。 |
| 高い再粉砕率 | 可塑化の均一性が低い | 再生材の割合を減らす。 |
| 不均一な冷却(結晶性樹脂) | 厚い壁に鈍く粗い表面 | 金型温度と溶融温度を適切に制御してください。厚みのある部品の場合は、射出直後に水中で冷間プレス治具を使用してください。 |
結論
射出成形で高光沢仕上げを実現するには、総合的なアプローチが必要です。 カビの状態, processing parameters, そして 原材料の品質表面欠陥の根本原因を迅速に特定できます。常に基本から始めましょう。金型が清潔で研磨されていること、材料が適切に乾燥していること、そして機械のパラメーターが最適な流れと複製のために調整されていることを確認してください。
成形工程で、なかなか解決しない光沢の問題に遭遇したことはありますか? 下記のフォームで、あなたの経験やご質問をお聞かせください!
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean