 日本語




広いフラット 射出成形部品 これらの部品は、反りや歪みが生じやすいことで知られています。表面積が大きいため、これらの部品は著しい収縮を起こします。さらに、分子配向が激しく、金型の冷却が不均一な場合、収縮率は方向によって異なり、薄くて面積の大きい部品が反ってしまうのです。
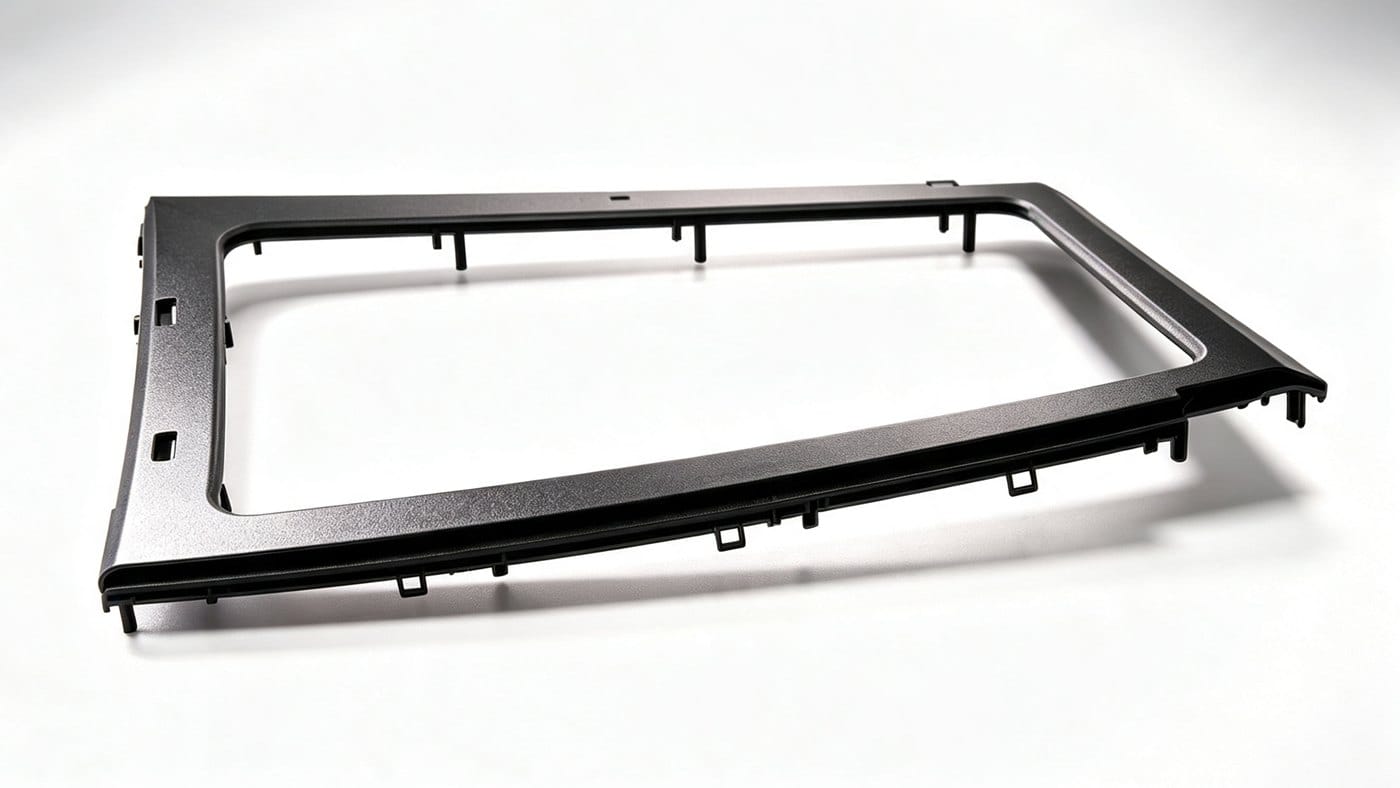
部品の片側に支持リブがある場合、問題はさらに悪化することが多い。このような場合、肉厚の不均一性と局所的な収縮により、部品はほぼ必然的にリブ側に曲がってしまう。
大型平面部品の反りを完全に除去することは、製造業においてよく知られた課題です。しかし、長年の生産経験を通して、この問題を解決するための4つの非常に効果的な戦略を特定しました。成形部品全体の反り欠陥の根本原因分析に関するより詳細な情報については、弊社の完全ガイドをご覧ください。 射出成形における反り:原因、予防策、および是正方法.
マルチポイント注入によるゲート設計の最適化
大きな平面部品の場合、単一のゲートでは不十分な場合がほとんどです。マルチポイントゲートシステム(通常は3プレート金型を使用)へのアップグレードを強くお勧めします。240トン以上の機械を必要とする部品の場合、 少なくとも4つのゲートを使用する.
- 効果がある理由: 複数のゲートを設けることで、分子配向のばらつきを軽減し、異なる方向における収縮率の差を最小限に抑え、より寸法安定性の高い部品が得られます。ゲート配置の不均衡は、部品寸法の不安定性を引き起こす主な要因の一つです。寸法不整合に関する詳細については、弊社の記事をご覧ください。 射出成形部品の寸法が不安定になるのはなぜですか?
金型温度を上げる
金型温度を上げると、プラスチックの冷却速度が遅くなります。ABS材料の場合は、金型温度を 60℃(140°F)以上.
- 効果がある理由: 冷却速度を遅くすることで、反りの原因となる熱衝撃や温度勾配を軽減できます。また、ポリマー鎖の弛緩を促し、分子応力や配向性を低減します。適切な金型冷却バランスは、平坦部品の品質にとって非常に重要です。
ブーストインジェクション/保持圧力と時間 (Most Critical)
これはおそらく最も重要なステップです。注入圧力または保持圧力を大幅に上げて、 保持時間を大幅に延長する.
- 効果がある理由: 保持時間を長くすることで、体積収縮を補うためにキャビティ内にさらに多くの材料が押し込まれ、結果として最終部品のサイズが大きくなり、反りが軽減される。
- プロのアドバイス 保持時間を延長する 10~15秒 変形を修正するための、当社にとって頼りになるトラブルシューティング方法となっています。
クイックリファレンス:反りのトラブルシューティング(概要)
| ソリューション | キーパラメータ/アクション | 主なメリット |
|---|---|---|
| マルチポイントゲーティング | 240トン以上のマシン向けに4つ以上のゲート | 分子配向と不均一な収縮を低減します |
| 金型温度の上昇 | ABSの場合は60℃以上 | 冷却速度を遅くし、熱ストレスを軽減する |
| 延長されたホールド時間 | 保持時間:10~15秒 | 体積収縮を補正します |
| 型外固定 | ホットジギング(Hot夹具定型) | 射出後の残留反りを補正します |
金型外し(ホットジグ)
最初の3つの方法で完璧な結果が得られない場合は、金型外修正に頼らざるを得ません。この技術には精密さと多少の試行錯誤が必要です。
- 早期脱出: 部品がまだ熱いうちに(触れると熱すぎるくらいの状態で)型から取り出してください。
- すぐに締め付けてください: 熱くなった部品を、作業台上の専用固定治具にセットする。 ここでは治具の設計が非常に重要です。
- Springbackのアカウントについて: プラスチック部品は冷却時に「スプリングバック」(弾性回復)を起こします。この回復は通常、 12時間.
- 過剰修正: 射出温度が低いとスプリングバックが大きくなるため、それを補正するために、治具内で部品を意図的に過度に曲げる必要があります。 使用する材料と形状に合わせて、正確な過剰補正量をテストし、計算する必要があります。
まとめ
大型の平面射出成形部品の反りを修正するには、総合的なアプローチが必要です。成形後の修正に頼る前に、必ず金型設計(ゲート設定)と工程最適化(温度と保持時間)から始めましょう。これら4つの手法を体系的に適用することで、部品の平面度を劇的に向上させ、不良率を低減できます。
著者について

アレックス・ユー
アイデアル・プロ・マニュファクチャリング
アレックスはIdeal Proの共同創業者ですが、重要なプロジェクトの監督や技術チームの指揮をとっていないときは、長距離サイクリングを楽しんだり、街で一番おいしいコーヒーを探し回ったり、次の旅の計画を立てたりしている姿を見かけるでしょう。 国際貿易の営業やプロジェクト管理に20年以上の経験を持つ彼は、厳しい納期や厄介な技術的課題など、ありとあらゆる状況を経験してきました。彼は、素晴らしい仕事は十分な休息と一杯の美味しいコーヒーから生まれると信じており、その好奇心と細部へのこだわりを、手掛けるすべてのプロジェクトに注ぎ込んでいます。 オフィスにいないときは、たいてい屋外で、新しい場所を探索したり、皆と共有できるエピソードを集めたりしています。.




 English
 French
 Dutch
 German
 Japanese
 Korean