

射出成形の速度段階制御をマスターする:究極のガイド
射出成形1 温度、圧力、そして時間が織りなす複雑な相互作用です。その中でも、, 射出速度(ラム速度)2 最終的な部品の品質を決定する上で極めて重要な役割を果たしています。.
なぜ速度セグメンテーションがそれほど重要なのでしょうか?それは、溶融フロントの速度が分子配向や内部応力に直接影響を与えるからです。安定した溶融表面速度を実現し、欠陥を最小限に抑えるためには、単一の速度設定に頼るだけでは不十分です。以下の点を確実に習得しなければなりません。 速度セグメンテーション.
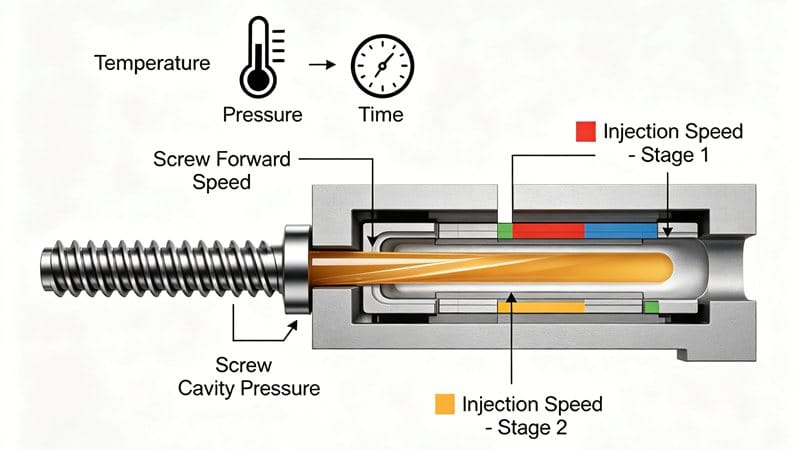
このガイドでは、速度プロファイリングの黄金則と、さまざまな形状や材料に応じてそれらを調整する方法について解説します。.
💡 プロのヒント: 以来 メルトフロー速度3 を直接測定することは難しいため、多くの場合、スクリューの前進速度やキャビティ圧力を測定することで間接的に算出します(逆止弁に漏れがないことを前提として)。.
スピード・セグメンテーションの黄金律
ある設定値から別の設定値へのスムーズな移行を確保し、流体の表面速度を一定に保つためには、以下の原則に従うことをお勧めします:
- 一定表面速度: 溶融前線の速度は、理想的には一定に保たれるべきである。.
- 凍結防止: 充填工程中に溶融物が早期に凝固するのを防ぐため、急速射出を行ってください。.
- 重点分野: ランナー内での迅速な充填の必要性と、ゲート(流入点)での速度低下とのバランスをとる。.
- 直ちに中止してください: キャビティが満たされた瞬間に射出を停止させ、過充填、バリ、残留応力を防ぐようにしてください。.
- 「幾何学の重要性:」 設定では、金型の形状、流れの制限、および不安定要因を考慮に入れる必要があります。.
材料および形状に関する考慮事項
材料特性は極めて重要です。ポリマーは過度の応力によって劣化することがあります。溶融温度が高くなると酸化が進む可能性がありますが、一方で粘度やせん断応力も低下します。.
速度によるセグメンテーションは、特に以下の場合に役立ちます。 感熱性材料4 例えば、PC(ポリカーボネート)、POM(アセタール)、UPVCなど。.
金型の形状に関するガイドライン
| 幾何学機能 | おすすめのスピード戦略 | 理由 |
|---|---|---|
| 薄い壁 | 最大射出速度 | 材料が固まる前に、空洞を埋めるため。. |
| 分厚い壁 | 「スロー - ファスト - スロー」のプロファイル | 表面の欠陥や沈み込みを防ぐため。. |
| 断面図 | 減速する | 溶融前線が断面積の変化点に到達したとき。. |
| ロングランナー | 高速充填 | 溶融フロントの冷却を抑えるため(PCのような高粘度材料を除く)。. |
| 放射状拡散 | 均衡のとれた増加 | 溶融量が均一に増加するようにしてください。. |
速度制御による不具合のトラブルシューティング
射出成形における不具合の多くは、射出速度を調整することで解決できます。ここでは、よくある問題への対処法をご紹介します。.
1. ゲート欠陥(焼け跡およびフローライン)
溶融物がゲートを通過する際、その表面が冷却されたり、停滞したりすることがあります。速度が高すぎると、過度のせん断力によって圧力ピークが生じ、その結果、 ゲートの焼け跡 または フローライン.
- 解決策: 過度なせん断を防ぐため、ゲートの直前で減速し、ゲートを通過したら加速してください。.
- 注: ゲートでの精密な制御は難しいため、ランナーの終端で減速させる方が、多くの場合、より現実的な解決策となります。.
2. フラッシュ・エアトラップ(充填終了時)
荷物の詰めすぎの原因 flash (金型から余分な材料が漏れ出す)、一方、排気不良は エアートラップ.
- 解決策: を使用してください 最終区間での低速走行 射出の際。これにより、充填過多を防ぎ、通気口から空気を逃がすことで、残留応力を低減させることができます。.
3. ショートショット
ゲートでの流速が遅すぎたり、溶融物が局所的に凝固したりすると、次のような状態になります。 ショートショット (未完成部分)。.
- 解決策: ゲートや局所的な流れの妨げを通過した直後に、射出速度を上げてください。.
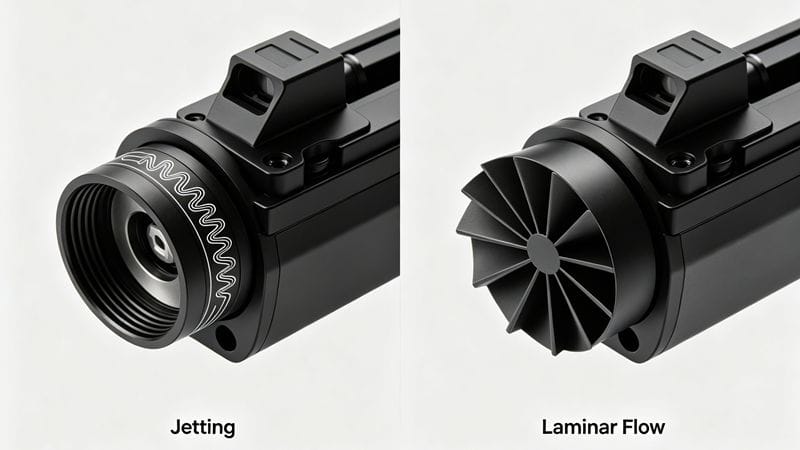
4. ジェット現象(蛇行する水流)
ジェッティングとは、溶融物が金型の壁面に付着することなくゲートから噴出する現象のことです。これは、粘度の低い材料やバレル温度が高い場合に多く見られます。.
- 解決策: 重要なのは、切り替えのタイミングを見極めることです。ランナーを素早く満たしてから、 大幅に減速する ゲートを通過する際、切り替えが遅すぎると、慣性によってジェット現象が発生します。.
概要:一般的な欠陥に対する速度調整
この表を、プロセスの最適化を行う際の手引きとしてご活用ください。.
| 欠陥の種類 | 主な原因 | 速度調整戦略 |
|---|---|---|
| ショートショット | 動作の遅れ/フリーズ | 速度を上げる ゲート/障害物の付近で。. |
| Flash | 荷物の詰めすぎ | 速度を下げる 最終段階において。. |
| 焼け跡 | 閉じ込められた空気/高せん断 | 速度を下げる ゲート付近で、充填終了時に速度を落とす。. |
| ジェッティング | ゲートでの高慣性 | ゆっくりしてください ゲート通過直後。. |
| シンクのへこみ | 低圧移送 | 速度を上げる 熱・圧力を維持するため。. |
| 波線 | 粘度の変化 | 速度を最適化し、安定した流前線を確保する。. |
結論
滑らかな仕上がりには射出速度が影響します。ガラス繊維強化材料(せん断に敏感な材料)を使用する場合でも、熱に敏感なポリマーを使用する場合でも、その原理は変わりません: 溶融前線の速度を安定に保つ。.
幾何学的形状、材料の粘度、および射出速度の関係を理解することで、次のような欠陥を排除することができます。 ショートショット5, 、閃光、そして焼け跡。速度セグメンテーションを極めることは、単なる設定の問題ではなく、射出成形の芸術そのものです。.


 English
 French
 Dutch
 German
 Japanese
 Korean