 Français



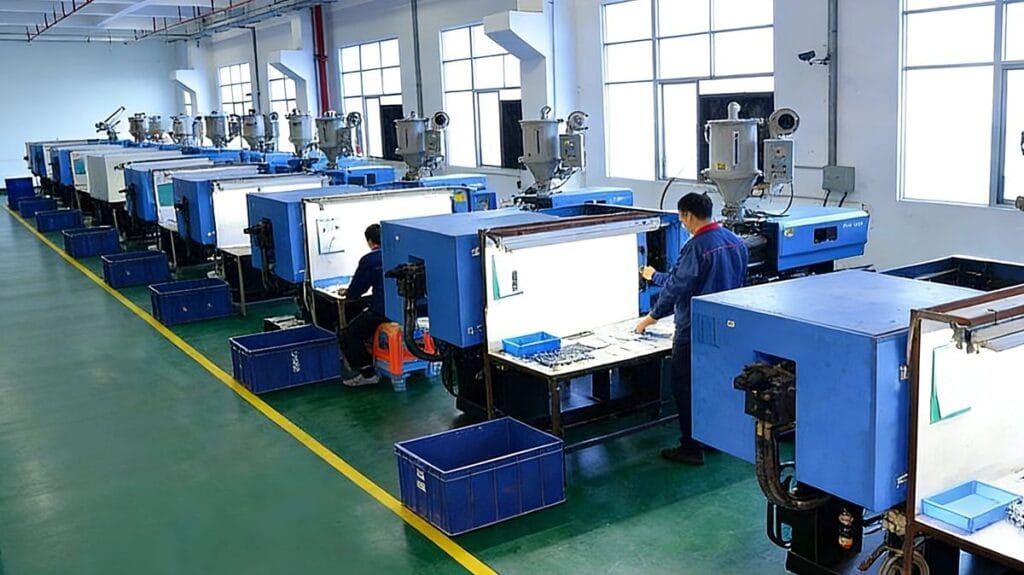
Qu'est-ce que la contre-pression dans le moulage par injection ?
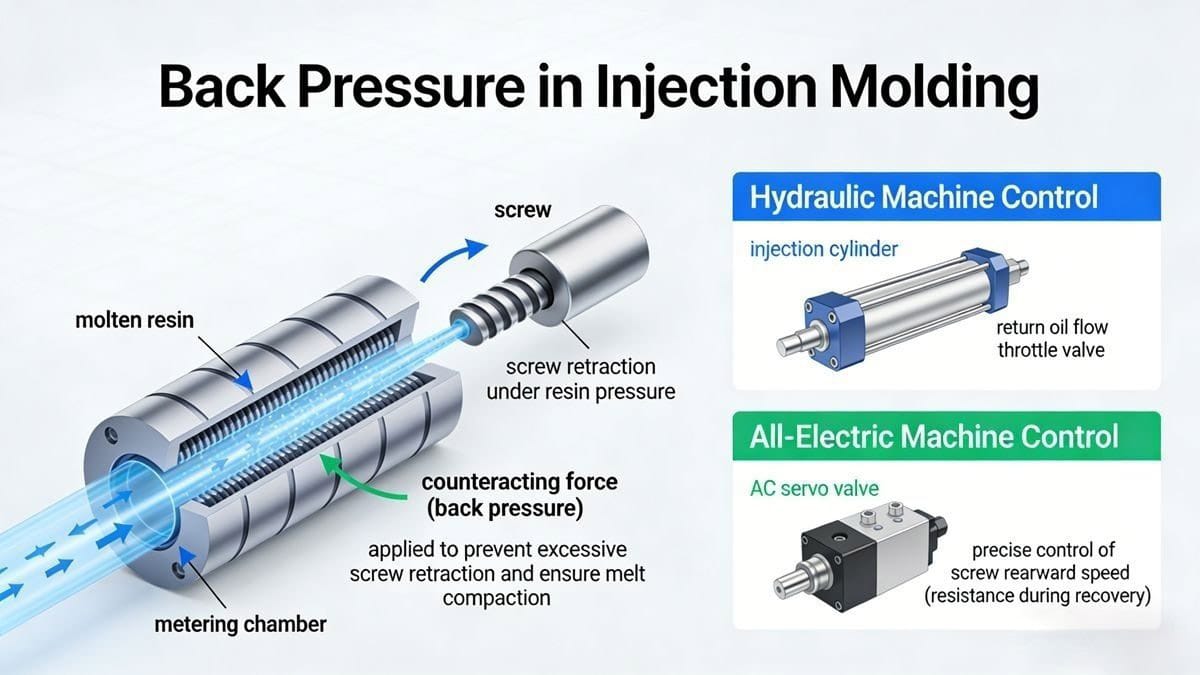
During the plastic melting and plasticization phase, molten resin continuously moves toward the front of the barrel (into the metering chamber), building up pressure that pushes the screw backward. To prevent excessive or uncontrolled screw retraction—and to ensure uniform compaction of the melt—a counteracting force is applied to the screw. This opposing resistance is called contre-pression[^1] (également connu sous le nom de pression de plastification[^2]).
Dans les presses à injection hydrauliques, la contre-pression est régulée par un soupape d'étranglement du circuit de retour d'huile in the injection cylinder. In all-electric machines, it is regulated by an AC servo valve that precisely controls the screw’s rearward speed (i.e., resistance during recovery).
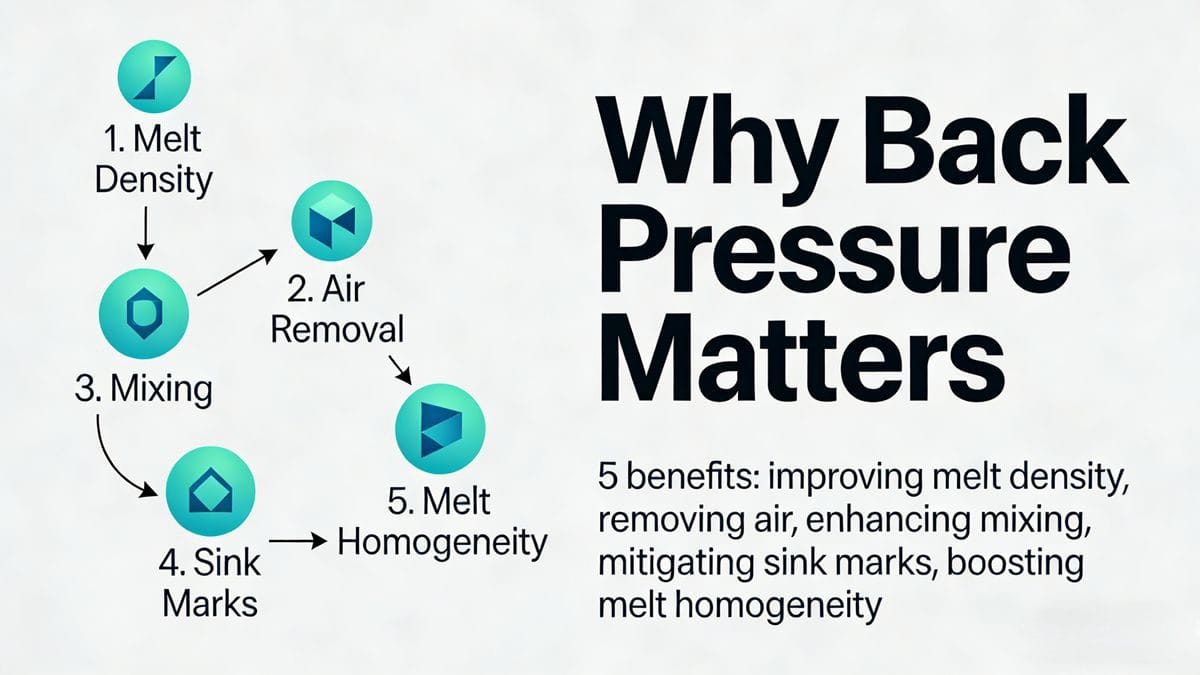
Pourquoi la contre-pression est-elle importante ? Les 5 principaux avantages d'un réglage adéquat
Lorsqu'elle est correctement réglée, la contre-pression améliore considérablement tant la stabilité du processus que la qualité des pièces :
Améliore la densité de la masse fondue et l'uniformité des pièces moulées
Higher back pressure compacts the melt in the barrel, increasing its density. This leads to more consistent shot volume, part weight, and dimensional stability—critical for tight-tolerance components.Élimine l'air emprisonné et réduit les défauts de surface
The compression effect “squeezes out” entrapped air and volatiles, minimizing surface defects such as:- Traînées argentées (traces de gaz)
- Vides internes / bulles
- Brillance inégale ou voile
Résultat : des surfaces plus lisses et plus esthétiques.
Améliore l'homogénéité du mélange et de la couleur
En ralentissant le retrait de la vis, la contre-pression prolonge le temps de séjour dans la zone de cisaillement, ce qui améliore la dispersion :- Colorants (pigments, mélanges-maîtres)
- Charges (par exemple, fibre de verre, carbonate de calcium)
Cela permet d'éviter l'apparition de traces de couleur, de marbrures ou de nuances inégales sur les pièces.
Réduit les marques d'affaissement et améliore l'écoulement au niveau des bords
Optimized back pressure raises melt temperature slightly (via increased shear heating) and improves melt homogeneity—enhancing flow into thin sections, ribs, and corners. This reduces sink marks and improves filling of complex geometries.Améliore l'homogénéité de la masse fondue et élimine les poches froides
Une meilleure plastification permet d'obtenir un profil de température de fusion plus uniforme, ce qui réduit les traces de fluage à froid et élimine les défauts de « grumeaux froids » au niveau de la buse ou du canal d'injection.
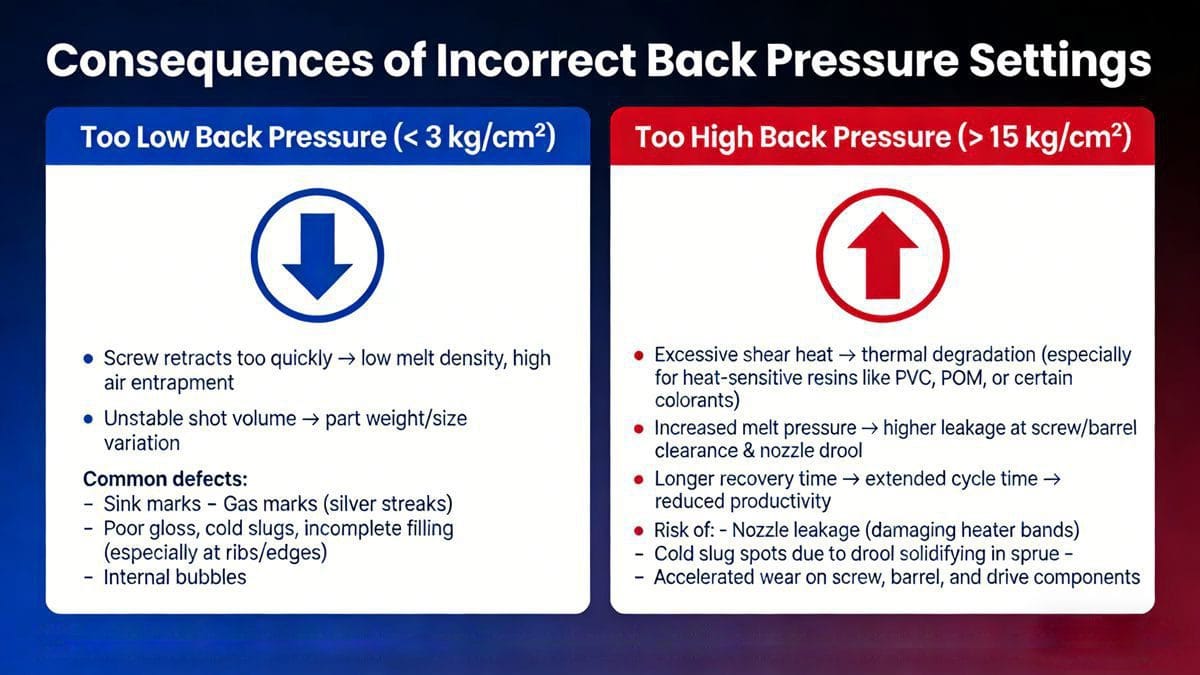
Conséquences d'un réglage incorrect de la contre-pression
? Too Low Back Pressure ( 15 kg/cm²)
- Excessive shear heat → thermal degradation (especially for heat-sensitive resins like PVC, POM, or certain colorants)
- Increased melt pressure → higher leakage at screw/barrel clearance & nozzle drool
- Longer recovery time → extended cycle time → reduced productivity
- Risque de :
- Fuite au niveau de la buse (endommageant les bandes chauffantes)
- Zones de calamine dues à la solidification de la bave dans le canal de coulée
- Usure accélérée de la vis, du cylindre et des composants d'entraînement
> ⚠️ Note: For thermally sensitive materials, even moderate back pressure (8–10 kg/cm²) may require close monitoring of melt temperature.
Comment optimiser la contre-pression : conseils pratiques
La contre-pression doit être réglée en fonction :
- Type de résine (par exemple, PP, PC ou TPU)
- Drying condition (moisture = more volatiles → needs higher back pressure)
- Géométrie de la pièce (parois minces, grande surface, inserts)
- Exigences de qualité (esthétiques vs structurelles)
Plage typique :
✅ 3–15 kg/cm² (≈ 0.3–1.5 MPa) for most engineering plastics
- Start low (e.g., 5 kg/cm²), then incrementally increase while monitoring:
- Melt temperature (avoid > material’s max processing temp)
- Recovery time (should not exceed 60–70% of total cycle time)
- Défauts visuels (traces de gaz, stries de couleur, affaissement)
Quand augmenter la contre-pression :
- Traces de gaz visibles, irrégularités de couleur, sink marks[^3]
- Importantes variations de poids et de taille d'un tir à l'autre
- Remplissage insuffisant au niveau des bords ou des nervures
Quand réduire la contre-pression :
- Écoulement ou fuite au niveau de la buse
- Dégradation du matériau (jaunissement, taches noires)
- Durée de récupération trop longue
- Bouchons à froid ou obstruction des canaux de coulée
For multi-material runs (e.g., switching from ABS to PET), always recalibrate back pressure—material-specific viscosity and thermal behavior demand unique settings.
Conclusion : la contre-pression est un paramètre fondamental
Back pressure is far more than a “fine-tuning” knob—it’s a core lever for controlling melt quality, part consistency, and overall process robustness. Ignoring it risks recurring defects, scrap, and inefficiency. Conversely, mastering back pressure enables:
- Un meilleur rendement dès le premier passage
- Besoin réduit de corrections après le moulage
- Une meilleure répétabilité d'une équipe à l'autre et d'une machine à l'autre
Invest time in systematic back pressure trials—document melt temps, recovery times, and part inspections. Combine with DOE (Planification d'expériences[^4]) for data-driven optimization.
> ? Conseil de pro : associez les réglages de contre-pression à la vitesse de rotation de la vis (tr/min) et au profil de température du cylindre pour obtenir une amélioration synergique.
[^1]: Understanding back pressure is crucial for optimizing injection molding processes and improving part quality. [^2]: Learn about plasticizing pressure to enhance your knowledge of injection molding techniques and their impact on product quality. [^3]: Understanding the causes of sink marks can help you improve the quality of your injection molded products. [^4]: Explore how Design of Experiments can help you systematically optimize injection molding parameters for better results.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean