 Français



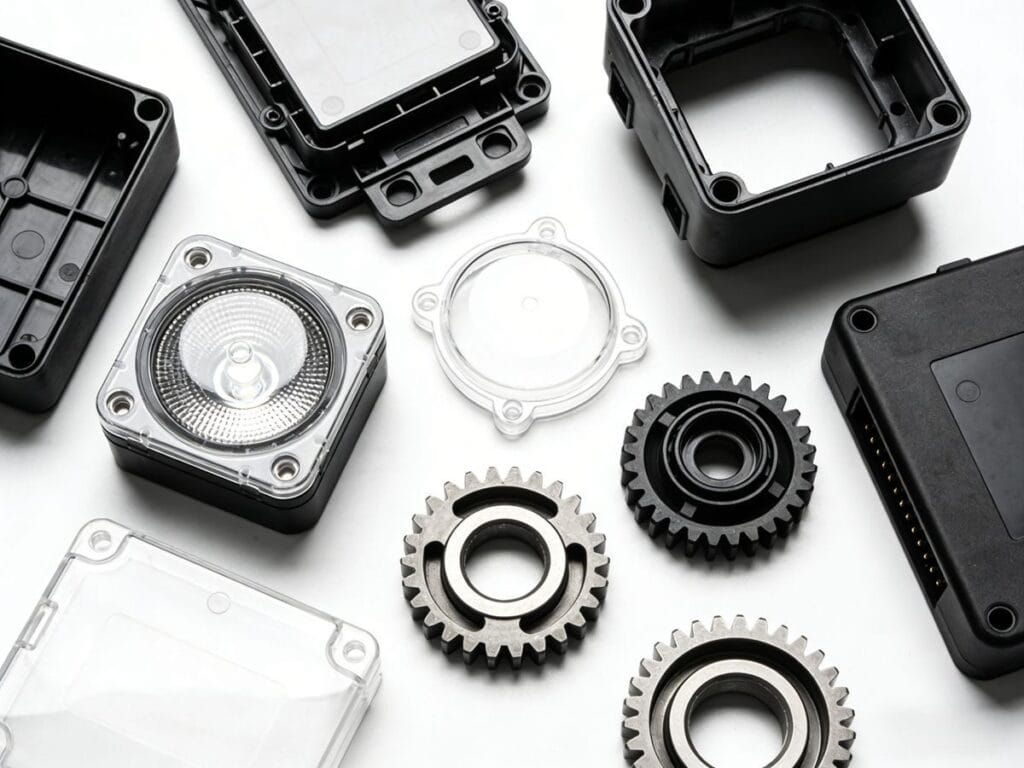
La position de transfert est souvent mal comprise. Qu'est-ce que cela signifie réellement pour les processus de moulage par injection ?
La position de transfert dans le moulage par injection est cruciale pour obtenir une qualité optimale des pièces. Elle définit le moment où l'on passe du remplissage de la cavité au maintien de la pression. Une mauvaise compréhension ou un mauvais calcul de cette position peut entraîner des défauts.
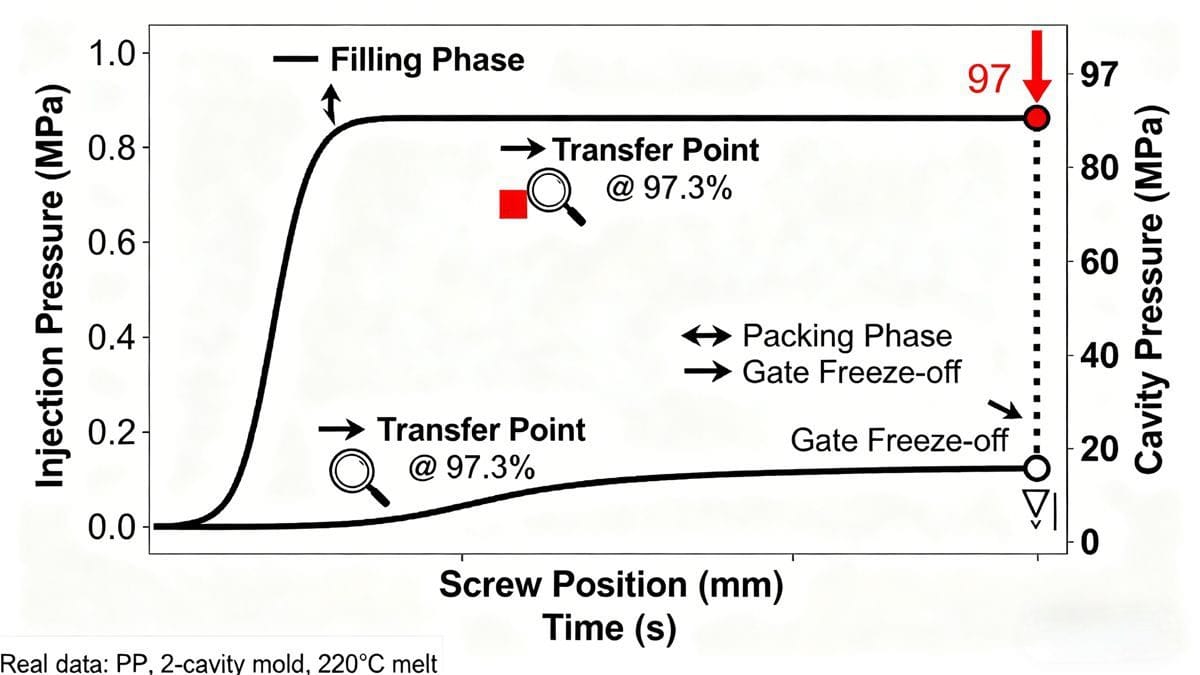
Too often, injection molders take transfer position for granted. It’s not just a number. It's a complex interplay of multiple factors. Failing to grasp this can seriously impact your production and quality.
La physique de la transition : Comment l'orientation moléculaire et les gradients thermiques déterminent-ils le moment optimal du transfert ?
La mécanique du moulage par injection peut être déroutante. Comment des facteurs tels que l'orientation moléculaire et les gradients thermiques affectent-ils le temps de transfert ?
Le temps de transfert dépend fortement de la façon dont les matériaux se comportent sous l'effet de la chaleur et de la pression. L'orientation des molécules peut dicter la manière dont le matériau remplit la cavité. En outre, les gradients thermiques peuvent entraîner des incohérences dans le remplissage, ce qui affecte le produit final.
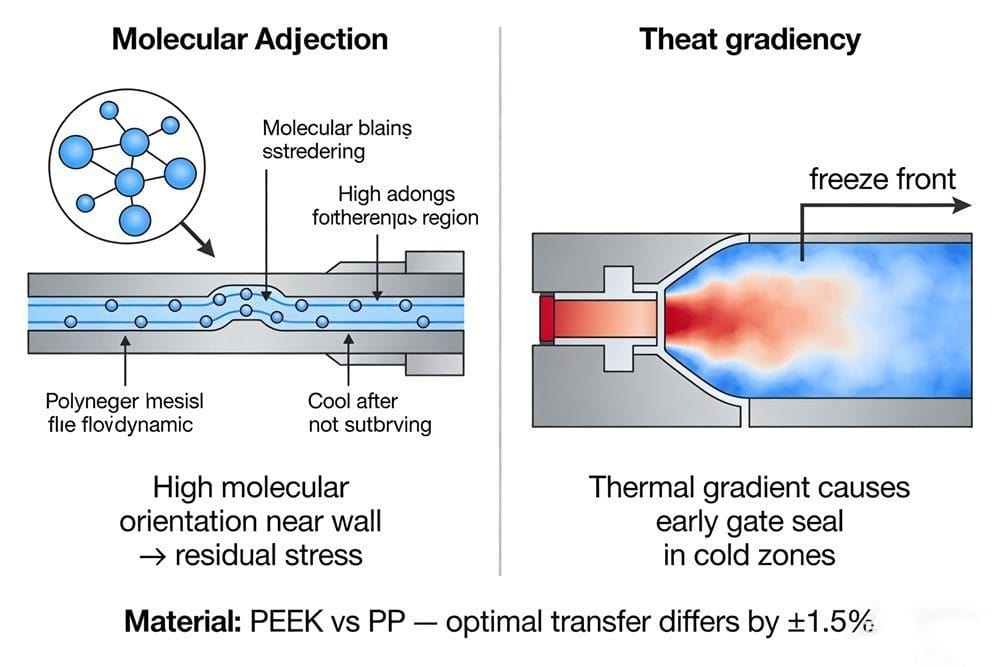
Understanding these elements can help you optimize the transfer position. It’s about aligning the material's behavior with the mold's characteristics. This careful balancing act is what makes quality parts.
Lorsque l'on considère l'orientation moléculaire, il devient évident que la température joue un rôle. Des matériaux différents ont des caractéristiques thermiques différentes. Par exemple, les matériaux à haute température, comme le PEEK, peuvent nécessiter des positions de transfert différentes de celles du polypropylène standard. Il ne s'agit pas d'une question purement théorique, mais d'une question qui touche à la réalité de la production.
Prenez le temps d'analyser le gradient thermique et l'orientation moléculaire de vos matériaux spécifiques. Un petit ajustement de la température peut conduire à de meilleurs résultats. Il s'agit d'un domaine dans lequel de nombreux mouleurs négligent des aspects essentiels.
Au-delà de la position de la vis : Détection de la pression dans la cavité, boucles de rétroaction en temps réel et architectures de contrôle de transfert en boucle fermée ?
La position de transfert ne se résume-t-elle pas à la position de la vis ? Absolument ! Approfondissons la technologie qui permet d'améliorer cet aspect.
L'époque où la position de la vis était le seul indicateur du moment du transfert est révolue. Le moulage par injection moderne utilise la détection de la pression dans l'empreinte et des boucles de rétroaction en temps réel pour fournir un mécanisme de contrôle plus précis. Ces données en temps réel permettent des ajustements qui n'étaient pas possibles auparavant.

Cavity pressure sensors provide feedback on the fill stage. They can indicate when the material has reached a point where it begins to freeze off at the gate. This is your signal for an optimal transfer point. The use of dual-sensor ΔP rate methods, which measure pressure differences across cavities, has become increasingly popular.
This technology offers a level of detail that allows for better decision-making. It’s not just about being close to the target. It’s about hitting it precisely.
Dans le monde en constante évolution du moulage, l'intégration des données des capteurs aux systèmes automatisés améliore l'efficacité. La beauté des systèmes en boucle fermée réside dans leur capacité à s'adapter en temps réel, en effectuant les ajustements nécessaires. Cela permet de réduire considérablement le taux de rebut et de garantir des pièces de meilleure qualité.
Définir la “fenêtre de transfert” : Un cadre d'analyse de la fenêtre de processus (PWA) pour un remplissage robuste des moules ?
What is a transfer window, and why is it important? Let’s explore how to define and utilize this concept for better manufacturing.
The "transfer window" refers to a specific range where the transfer position must be set for optimal outcomes. This is not a narrow line but a comprehensive zone of acceptable parameters.
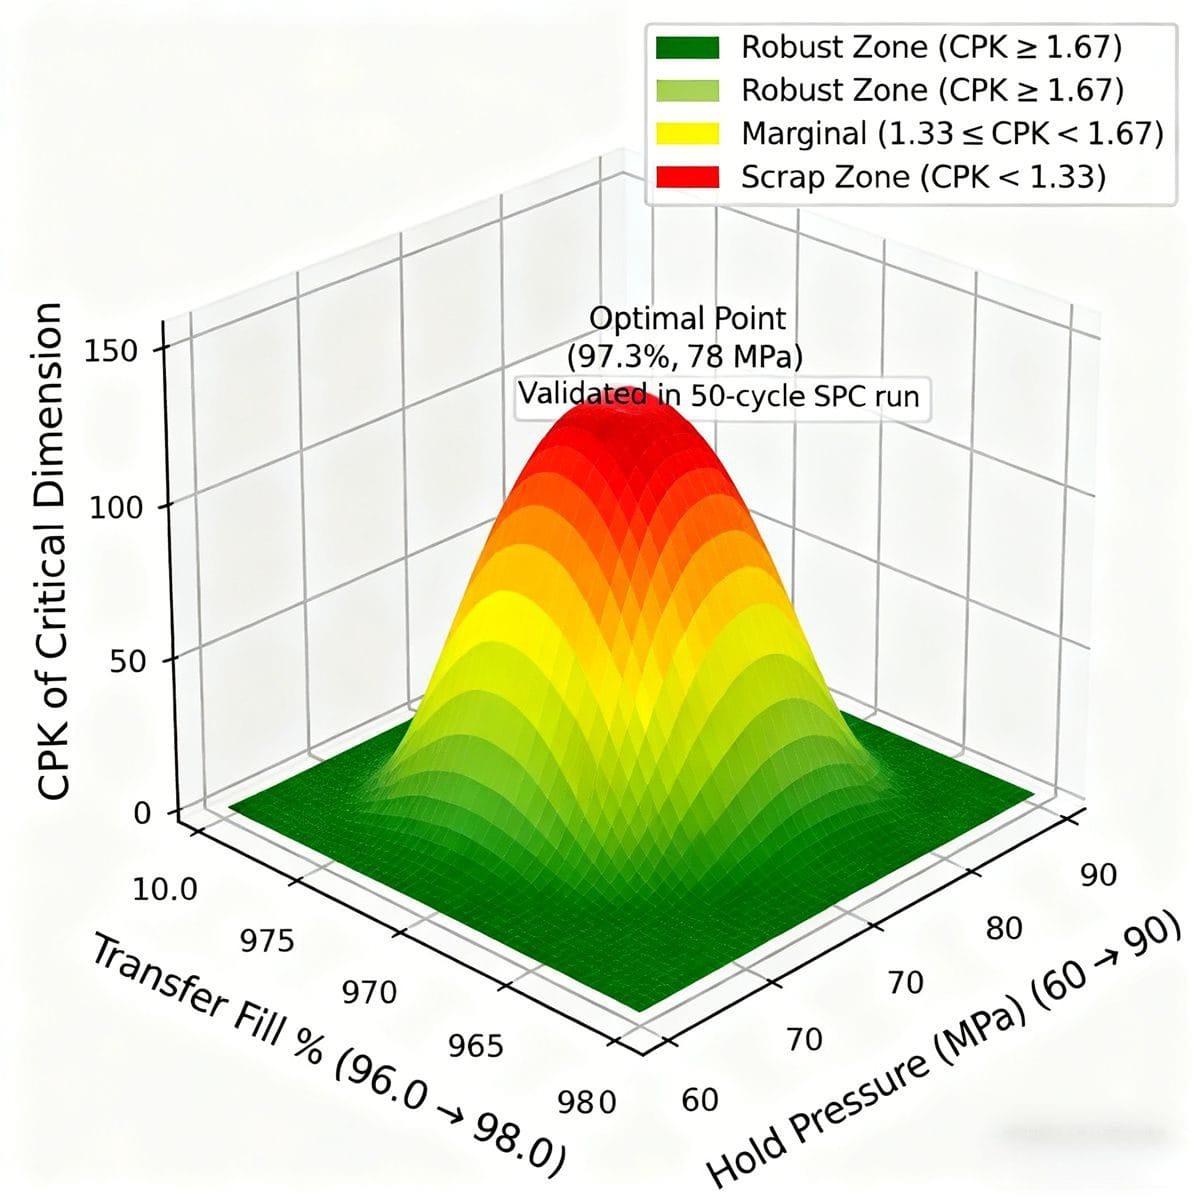
Pour utiliser efficacement cette fenêtre, un cadre d'analyse de la fenêtre de processus (PWA) peut être utile. En examinant divers facteurs tels que la pression et le temps de maintien, vous pouvez créer une stratégie robuste de remplissage des moules.
Modeling experiments can give you a clear view of where your mold functions best. After running tests, you’ll see that certain combinations yield quality results. For example, a specific hold pressure in tandem with a transfer percentage can lead to fewer defects.
Utilizing the transfer window effectively helps identify the sweet spot where the process operates optimally. This means you’re not just shooting in the dark; you're using data to inform decisions.
Déséquilibre entre plusieurs cavités et synchronisation des transferts : Quand une cavité mène, les autres suivent - ou échouent ?
En quoi le moulage multi-empreintes complique-t-il la position de transfert ? La réponse réside dans la synchronisation et l'équilibre.
Dans un moule multi-empreintes, si une empreinte se remplit plus rapidement que les autres, cela peut créer des problèmes importants. Les positions de transfert doivent être synchronisées afin d'éviter les défauts tels que les marques d'enfoncement et les vides.

Chaque cavité peut présenter des conditions uniques en fonction de sa position dans le moule. Des facteurs tels que la géométrie des canaux et le refroidissement peuvent créer des déséquilibres. Si vous définissez une position de transfert globale, vous risquez de sous-doser certaines cavités et d'en surdoser d'autres.
Pour y remédier, il est possible d'établir des décalages de transfert par cavité. Il s'agit d'ajuster les réglages pour chaque cavité en fonction de ses besoins spécifiques. En surveillant la pression et la synchronisation des cavités, vous pouvez procéder à des ajustements en connaissance de cause.
En résumé, il est essentiel de bien comprendre votre configuration multi-empreintes pour réussir. La synchronisation des positions de transfert contribue directement à la qualité et à la cohérence.
De l'essai-erreur à l'optimisation basée sur un modèle : Intégration de la simulation de l'écoulement du moule avec les données des capteurs dans le moule pour un réglage prédictif du transfert ?
Le tâtonnement est-il le meilleur moyen de trouver un poste de transfert ? Ce n'est plus le cas ! Voyons comment les techniques modernes peuvent permettre d'obtenir de meilleurs résultats.
En intégrant les simulations Moldflow aux données des capteurs dans le moule, les mouleurs par injection peuvent passer d'une approche par essais et erreurs à une méthode plus prédictive. Il s'agit de comprendre comment chaque variable affecte le produit final avant même d'installer le moule.

L'utilisation de simulations vous permet de visualiser le processus de remplissage dans différentes conditions. En exécutant ces simulations en même temps que les données réelles des capteurs, vous pouvez identifier le véritable point de transfert avec plus de précision.
Ce réglage prédictif permet non seulement d'améliorer l'efficacité, mais aussi de réduire les coûts. Il minimise le nombre d'essais nécessaires et permet d'obtenir rapidement des réglages optimaux.
La combinaison de la simulation et des données en temps réel change la donne. Il s'agit de prendre des décisions éclairées basées sur des variables réelles plutôt que sur des suppositions.
Le coût d'un mauvais transfert : Quantifier la formation de défauts, le taux de rebut et la dégradation à long terme des performances des pièces ?
Que se passe-t-il lorsque la position de transfert n'est pas réglée correctement ? Les conséquences peuvent être graves.
Les erreurs de transfert peuvent entraîner des défauts qui, à leur tour, augmentent les taux de rebut. Le coût de ces erreurs de calcul va au-delà du gaspillage immédiat. Elles peuvent affecter les performances à long terme des pièces et entraîner l'insatisfaction des clients.
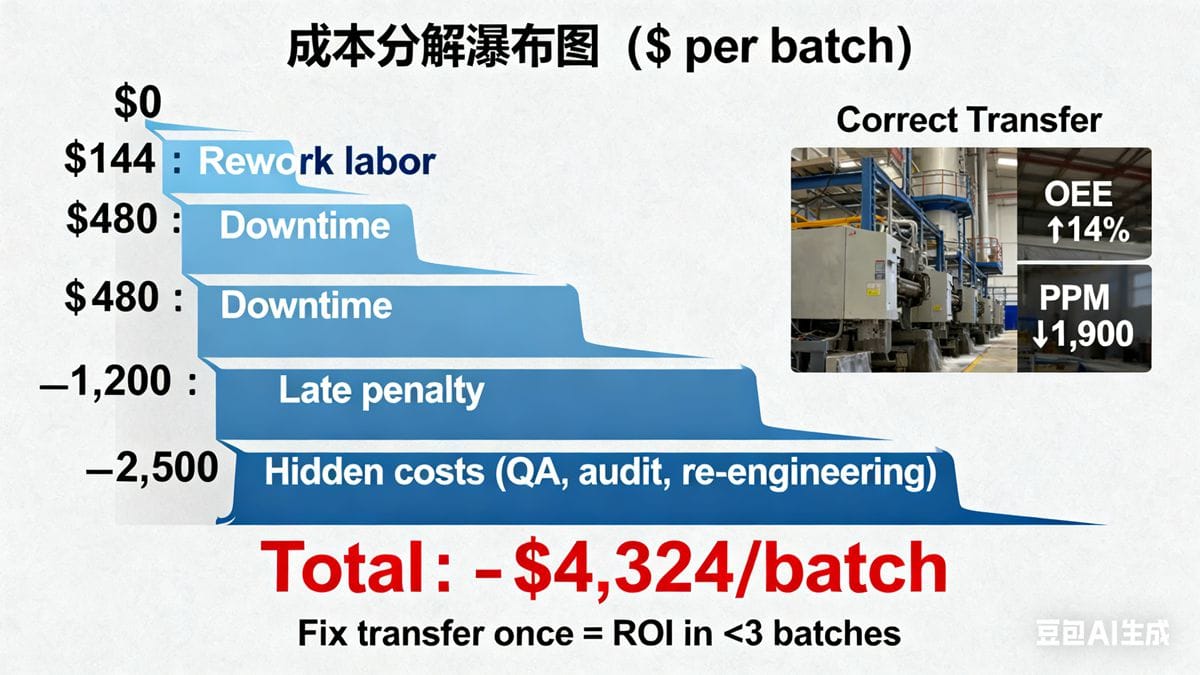
Understanding the financial implications of a poor transfer position is crucial. It’s not just about the immediate losses; it affects your reputation and future work.
Prendre le temps d'analyser vos paramètres de transfert peut vous faire économiser de l'argent à long terme. Identifiez les défauts à un stade précoce et corrigez la position du transfert en conséquence.
Conclusion
In summary, understanding and optimizing transfer position is key to high-quality injection molding. Don’t let outdated practices dictate your process.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean