

Qu'est-ce que la contre-pression dans le moulage par injection ?
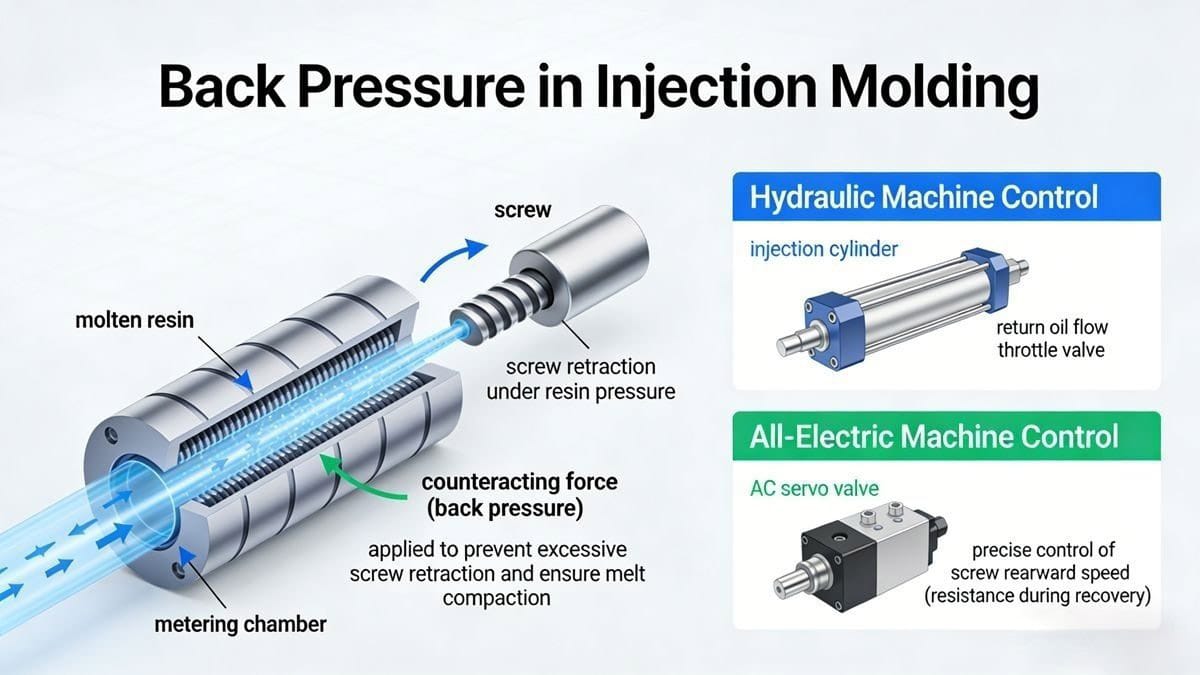
Au cours de la phase de fusion et de plastification, la résine fondue se déplace en continu vers l'avant du cylindre (dans la chambre de dosage), ce qui génère une pression qui repousse la vis vers l'arrière. Afin d'éviter un recul excessif ou incontrôlé de la vis — et d'assurer un compactage uniforme de la matière fondue —, une force de contre-réaction est appliquée à la vis. Cette résistance opposée est appelée contre-pression1 (également connu sous le nom de pression de plastification2).
Dans les presses à injection hydrauliques, la contre-pression est régulée par un soupape d'étranglement du circuit de retour d'huile dans le cylindre d'injection. Sur les machines entièrement électriques, elle est régulée par une servovalve à courant alternatif qui contrôle avec précision la vitesse de recul de la vis (c'est-à-dire la résistance lors du retour).
Pourquoi la contre-pression est-elle importante ? Les 5 principaux avantages d'un réglage adéquat
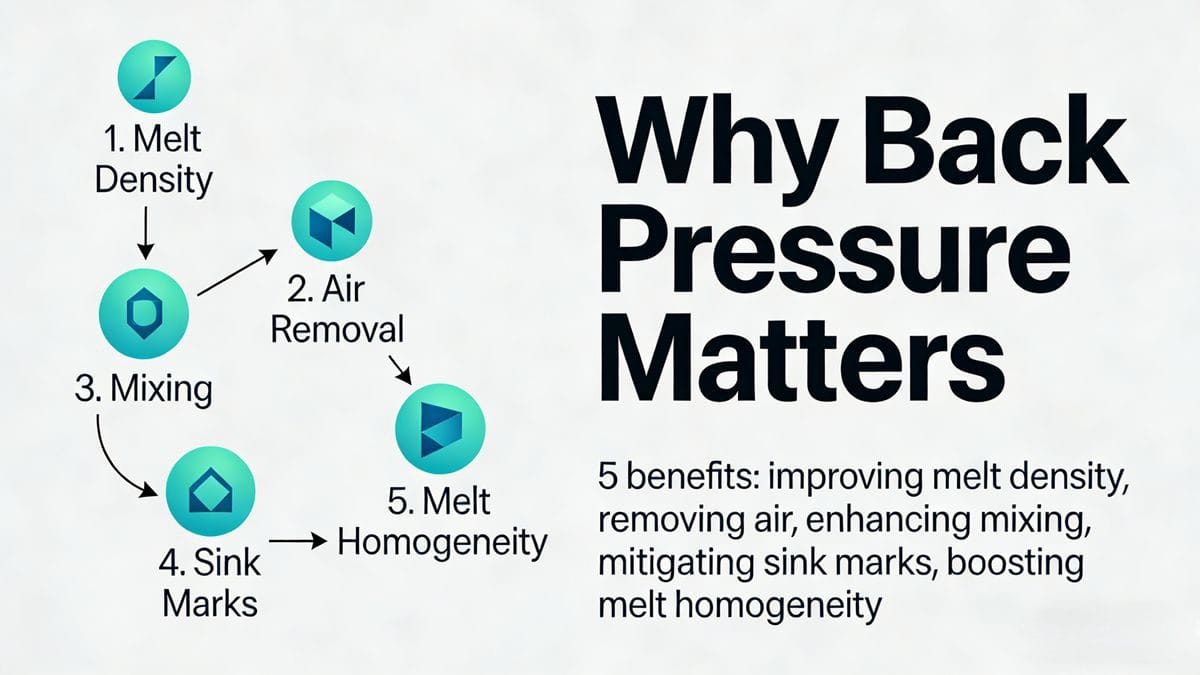
Lorsqu'elle est correctement réglée, la contre-pression améliore considérablement tant la stabilité du processus que la qualité des pièces :
Améliore la densité de la masse fondue et l'uniformité des pièces moulées
Une contre-pression plus élevée compacte la matière fondue dans le cylindre, ce qui augmente sa densité. Cela permet d'obtenir un volume d'injection, un poids de pièce et une stabilité dimensionnelle plus constants, ce qui est essentiel pour les composants soumis à des tolérances serrées.Élimine l'air emprisonné et réduit les défauts de surface
L'effet de compression “ expulse ” l'air et les substances volatiles emprisonnés, ce qui réduit au minimum les défauts de surface tels que :- Traînées argentées (traces de gaz)
- Vides internes / bulles
- Brillance inégale ou voile
Résultat : des surfaces plus lisses et plus esthétiques.
Améliore l'homogénéité du mélange et de la couleur
En ralentissant le retrait de la vis, la contre-pression prolonge le temps de séjour dans la zone de cisaillement, ce qui améliore la dispersion :- Colorants (pigments, mélanges-maîtres)
- Charges (par exemple, fibre de verre, carbonate de calcium)
Cela permet d'éviter l'apparition de traces de couleur, de marbrures ou de nuances inégales sur les pièces.
Réduit les marques d'affaissement et améliore l'écoulement au niveau des bords
Une contre-pression optimisée augmente légèrement la température de la matière fondue (grâce à un échauffement par cisaillement accru) et améliore l'homogénéité de la matière fondue, ce qui favorise l'écoulement dans les sections minces, les nervures et les angles. Cela permet de réduire les marques de retrait et d'améliorer le remplissage des géométries complexes.Améliore l'homogénéité de la masse fondue et élimine les poches froides
Une meilleure plastification permet d'obtenir un profil de température de fusion plus uniforme, ce qui réduit les traces de fluage à froid et élimine les défauts de « grumeaux froids » au niveau de la buse ou du canal d'injection.
Conséquences d'un réglage incorrect de la contre-pression
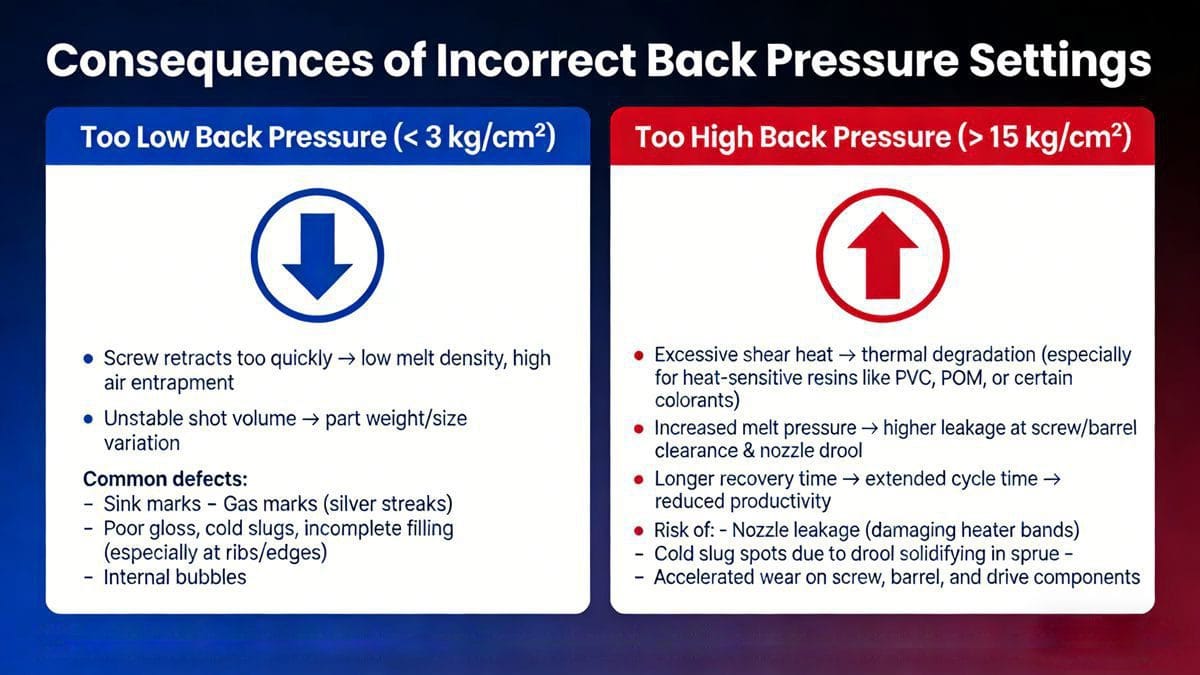
🔻 Contre-pression trop faible (< 3 kg/cm²)
- La vis se rétracte trop rapidement → faible densité de matière fondue, forte incorporation d'air
- Volume d'injection instable → variations du poids et de la taille des pièces
- Défauts courants :
- Marques d'affaissement
- Traces de gaz (traînées argentées)
- Brillance insuffisante, coulées froides, remplissage incomplet (notamment au niveau des nervures et des bords)
- Bulles internes
🔺 Contre-pression trop élevée (> 15 kg/cm²)
- Chaleur de cisaillement excessive → dégradation thermique (en particulier pour les résines sensibles à la chaleur telles que le PVC, le POM ou certains colorants)
- Augmentation de la pression de fusion → augmentation des fuites au niveau du jeu entre la vis et le cylindre et au niveau de la buse
- Temps de récupération plus long → durée du cycle plus longue → baisse de la productivité
- Risque de :
- Fuite au niveau de la buse (endommageant les bandes chauffantes)
- Zones de calamine dues à la solidification de la bave dans le canal de coulée
- Usure accélérée de la vis, du cylindre et des composants d'entraînement
⚠️ Remarque : pour les matériaux thermosensibles, même une contre-pression modérée (8 à 10 kg/cm²) peut nécessiter une surveillance étroite de la température de fusion.
Comment optimiser la contre-pression : conseils pratiques
La contre-pression doit être réglée en fonction :
- Type de résine (par exemple, PP, PC ou TPU)
- Conditions de séchage (humidité = plus de composés volatils → nécessite une contre-pression plus élevée)
- Géométrie de la pièce (parois minces, grande surface, inserts)
- Exigences de qualité (esthétiques vs structurelles)
Plage typique :
✅ 3 à 15 kg/cm² (≈ 0,3–1,5 MPa) pour la plupart des plastiques techniques
- Commencez par une pression faible (par exemple, 5 kg/cm²), puis augmentez-la progressivement tout en surveillant :
- Température de fusion (évitez de dépasser la température maximale de transformation du matériau)
- Temps de récupération (ne doit pas dépasser 60–70% de la durée totale du cycle)
- Défauts visuels (traces de gaz, stries de couleur, affaissement)
Quand augmenter la contre-pression :
- Traces de gaz visibles, irrégularités de couleur, marques d'évier3
- Importantes variations de poids et de taille d'un tir à l'autre
- Remplissage insuffisant au niveau des bords ou des nervures
Quand réduire la contre-pression :
- Écoulement ou fuite au niveau de la buse
- Dégradation du matériau (jaunissement, taches noires)
- Durée de récupération trop longue
- Bouchons à froid ou obstruction des canaux de coulée
Pour les cycles impliquant plusieurs matières (par exemple, le passage de l'ABS au PET), veillez à toujours recalibrer la contre-pression : la viscosité et le comportement thermique propres à chaque matière nécessitent des réglages spécifiques.
Conclusion : la contre-pression est un paramètre fondamental
La contre-pression est bien plus qu’un simple “ bouton de réglage fin ” : c’est un levier essentiel pour contrôler la qualité de la matière fondue, l’uniformité des pièces et la robustesse globale du processus. La négliger expose au risque de défauts récurrents, de rebuts et d’inefficacité. À l’inverse, la maîtrise de la contre-pression permet :
- Un meilleur rendement dès le premier passage
- Besoin réduit de corrections après le moulage
- Une meilleure répétabilité d'une équipe à l'autre et d'une machine à l'autre
Consacrez du temps à des essais systématiques de contre-pression : consignez les températures de fusion, les temps de récupération et les résultats des contrôles des pièces. Associez ces essais à une étude de conception (DOE) (Planification d'expériences4) pour une optimisation fondée sur les données.
📌 Conseil de pro : associez les réglages de contre-pression à la vitesse de rotation de la vis (tr/min) et au profil de température du cylindre pour obtenir une amélioration synergique.
Il est essentiel de bien comprendre le phénomène de contre-pression pour optimiser les procédés de moulage par injection et améliorer la qualité des pièces. ↩
Découvrez la pression de plastification afin d'approfondir vos connaissances sur les techniques de moulage par injection et leur incidence sur la qualité des produits. ↩
Comprendre les causes des marques d'affaissement peut vous aider à améliorer la qualité de vos produits moulés par injection. ↩
Découvrez comment la conception d'expériences peut vous aider à optimiser systématiquement les paramètres du moulage par injection afin d'obtenir de meilleurs résultats. ↩


 English
 French
 Dutch
 German
 Japanese
 Korean