 Français




Fissure dans pièces moulées par injection[^1]—whether visible as fine surface crazing, micro-cracks, ejection whitening, full fractures, or damage caused by sticking to the mold (e.g., part or runner adhesion)—can severely compromise product quality and reliability. Cracks may appear immédiatement après le démoulage (fissures de démoulage) ou plus tard pendant utiliser (fissures en service[^2]).
Below are the primary root causes, categorized by origin—and practical solutions to prevent them.
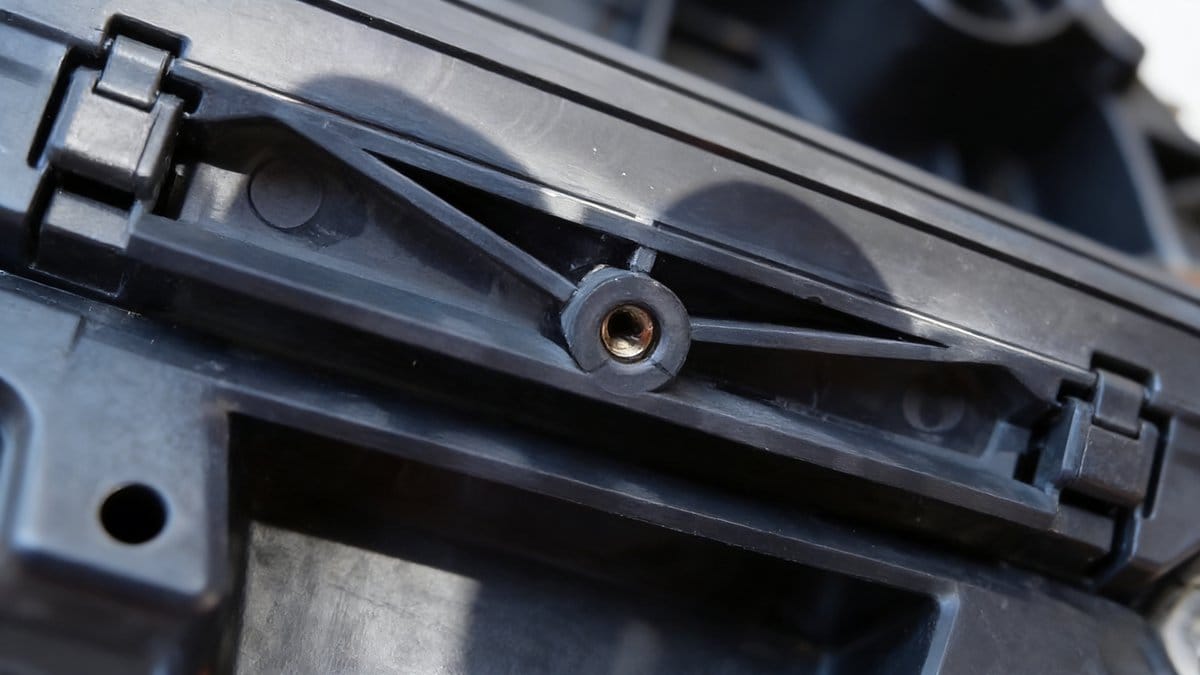
1. Facteurs de transformation
(1) Paramètres de traitement excessifs[^3]
Une pression d'injection trop élevée, une vitesse d'injection rapide, un volume de remplissage excessif ou des temps d'injection/de maintien prolongés peuvent générer des contraintes internes excessives, entraînant des fissures.
(2) Pratiques de démoulage inappropriées
Une éjection rapide ou forcée peut soumettre la pièce à des contraintes mécaniques. Réglez la vitesse et la pression d'éjection pour éviter les forces de traction soudaines qui provoquent des fissures de démoulage.
(3) Contrôle de la température des moules et des matériaux
- Augmentez légèrement la température du moule pour améliorer le démoulage et réduire les contraintes thermiques.
- Lower melt temperature appropriately to prevent thermal degradation—especially critical for heat-sensitive resins.
(4) Lignes de soudure et dégradation des matériaux
Les lignes de soudure (rencontre des fronts de fusion) et la dégradation du polymère affaiblissent la résistance mécanique. Optimisez l'emplacement de la porte, l'aération et les conditions de traitement pour minimiser ces problèmes.
(5) Dégagement de moisissures et contamination des surfaces
Utilisez les agents de démoulage avec parcimonie et correctement. Nettoyez régulièrement les surfaces des moules pour éliminer la condensation, le brouillard d'huile ou les résidus susceptibles d'entraver le démoulage ou de provoquer des défauts de surface.
(6) Réduction des contraintes résiduelles
Le recuit post-moulage (traitement thermique) immédiatement après la production permet de soulager les contraintes internes et de réduire considérablement le risque de fissuration tardive.
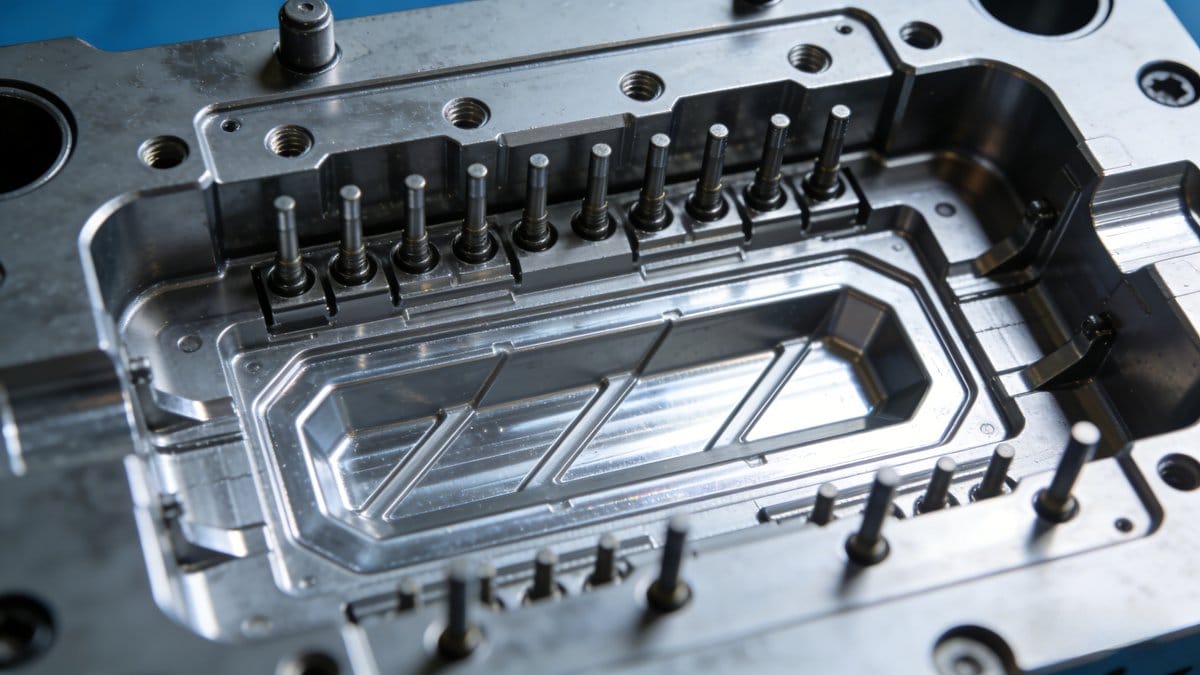
2. Questions relatives à la conception des moules
(1) Système d'éjection inégal
Ensure balanced ejection: sufficient ejector pin count and cross-sectional area, adequate draft angles, and highly polished cavity surfaces—all help prevent localized stress concentration during ejection.
(2) Mauvaise géométrie de la pièce[^4]
Évitez les angles vifs, les sections minces ou les transitions abruptes. Utilisez des congés et des rayons généreux pour répartir uniformément les contraintes et éviter les points de concentration des contraintes.
(3) Inserts métalliques
Minimize use of metal inserts—differential shrinkage between metal and plastic creates high internal stresses. If unavoidable, design insert geometry carefully (e.g., knurling, undercuts) to improve bonding and reduce stress.
(4) Le piégeage du vide dans les cavités profondes
Pour les pièces à cavité profonde, incorporez des évents ou des canaux de rupture de vide pour éviter le blocage du vide, qui rend l'éjection difficile et risque de déformer ou de fissurer la pièce.
(5) Conception des couloirs et des portes
- Ensure the sprue is large enough so that the gate “frozen” only après part ejection—this avoids pulling forces during release.
- La douille de la carotte doit être bien ajustée à la buse afin d'éviter que la pièce ne se colle à la moitié fixe en raison de l'effet de traînée du froid.
3. Causes liées aux matériaux
(1) Contenu recyclé élevé
Excessive regrind or recycled material reduces tensile strength and impact resistance—leading to brittle failure and cracking.
(2) Absorption de l'humidité
Hygroscopic resins (e.g., PA, PET, PC) must be thoroughly dried before processing. Moisture can cause hydrolysis, degrading molecular weight and mechanical properties—resulting in ejection cracks or in-service failure.
(3) Matériaux incompatibles ou contaminés
L'utilisation de grades de résine inadaptés à l'application (par exemple, le mauvais grade pour une utilisation à haute température) ou de lots contaminés (par exemple, polymères étrangers, poussière, particules dégradées) peut conduire directement à une fissuration prématurée.
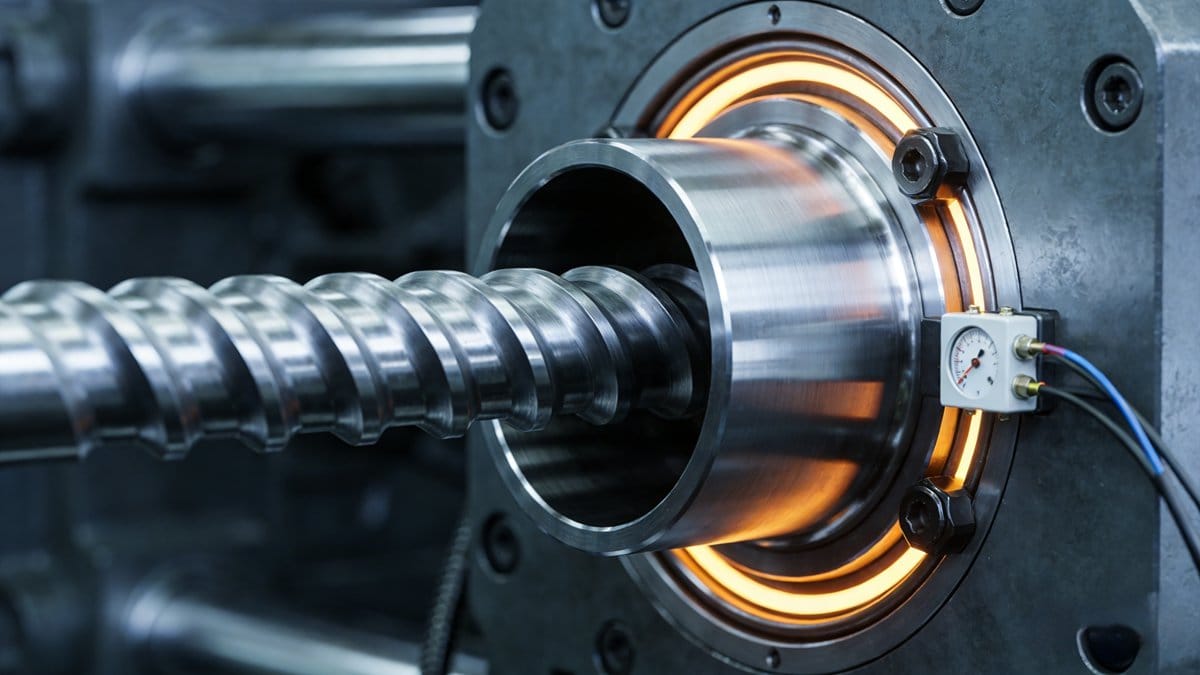
4. Facteurs liés à la machine
(1) Capacité de plastification mal adaptée
- Too small a barrel/screw capacity → incomplete melting/mixing → weak, brittle parts.
- Too large a capacity → excessive residence time → thermal degradation → loss of mechanical integrity.
Ensure your machine’s (plasticizing) capability matches the shot size and material requirements.
Dernier conseil : Une approche holistique est gagnante
Cracking is rarely due to a single factor—it’s usually a combination of processing, mold, material, and equipment issues. Conduct systematic root-cause analysis (e.g., DOE, FMEA) and validate fixes with prototype testing.
[^1]: Explore this resource to discover effective strategies and insights for enhancing the quality and reliability of injection-molded parts. [^2]: Exploring in-service cracks will provide insights into maintaining product reliability during usage. [^3]: Learn how processing parameters impact product quality and how to optimize them for better results. [^4]: Learn how to design parts effectively to minimize stress concentration and enhance durability.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean