 Français




The truth? Injection molding isn’t a linear pipeline. It’s a système axé sur le retour d'information, where a flaw in Step 1 (design) echoes through Steps 5–8 as warpage, sink, or inconsistent dimensions.
This guide goes beyond “clamping → injection → cooling”. We’ll walk you through the 8 critical phases — plus the 3 hidden control loops that separate functional parts from profitable, scalable production.
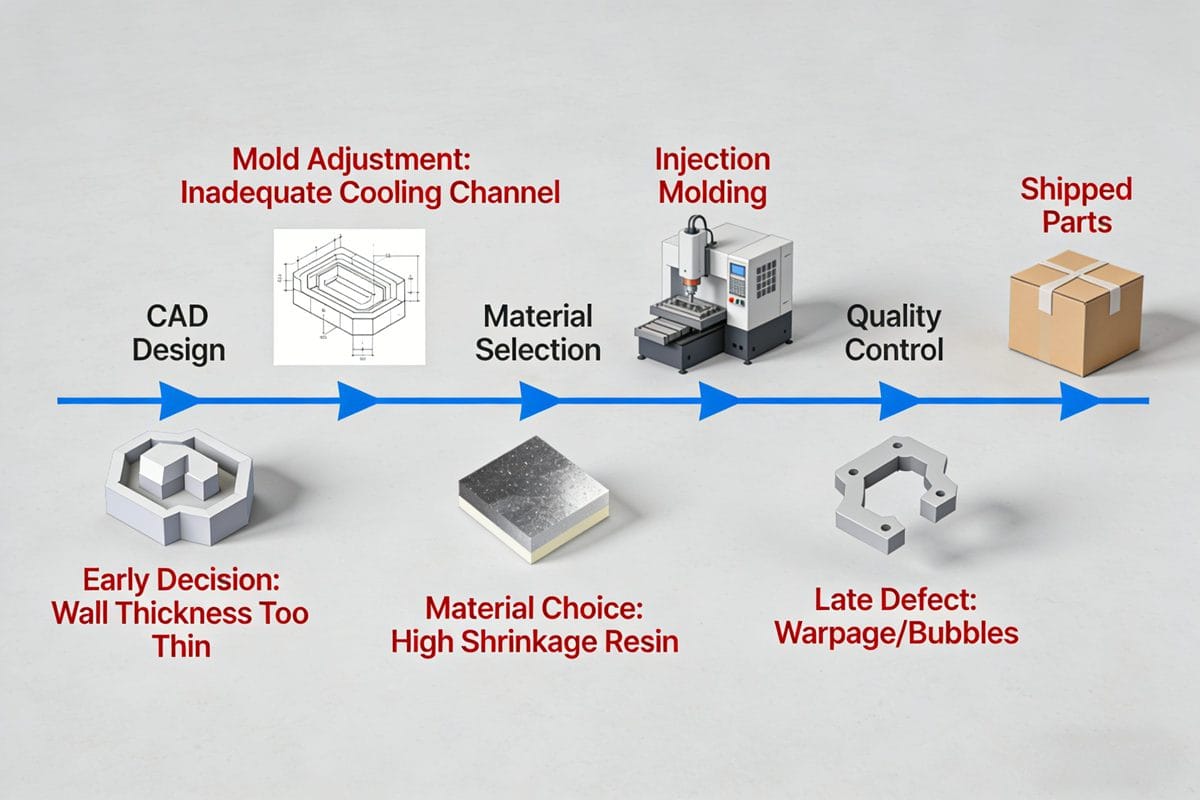
Le processus de moulage par injection peut être décourageant, en particulier lorsque l'on vise une fabrication sans défaut. Les défis sont nombreux, mais la compréhension des phases clés peut faire toute la différence. Examinons chaque phase pour nous assurer que nous ne nous contentons pas de produire des pièces, mais que nous les produisons avec précision et cohérence.
Phase 1 : Conception pour la moulabilité (DFM) - Où commencent 87% des défaillances ?
La plupart des équipes traitent la DFM comme une liste de contrôle. Les meilleurs ateliers la traitent comme résolution de contraintes basée sur la physique.
Key Rules You Can’t Ignore:
- Rapport d'épaisseur de paroi ≤ 1.5:1 (not 2:1!) — otherwise, differential shrinkage causes sink even with perfect packing.
- Ribs must be ≤ 60% nominal wall — and include draft ≥ 1° des deux côtés. Il n'y a pas d'exception.
- Emplacement de la porte isn’t about convenience — it’s about symétrie du front d'écoulement. Use Moldflow’s Différence de temps de remplissage carte ( ? Astuce de pro : Lancez un “Shrinkage Sensitivity Analysis” dans votre outil IAO :
>ΔDimension / ΔMeltTemp> 0.02 mm/°C? Redesign — your process window is too narrow.
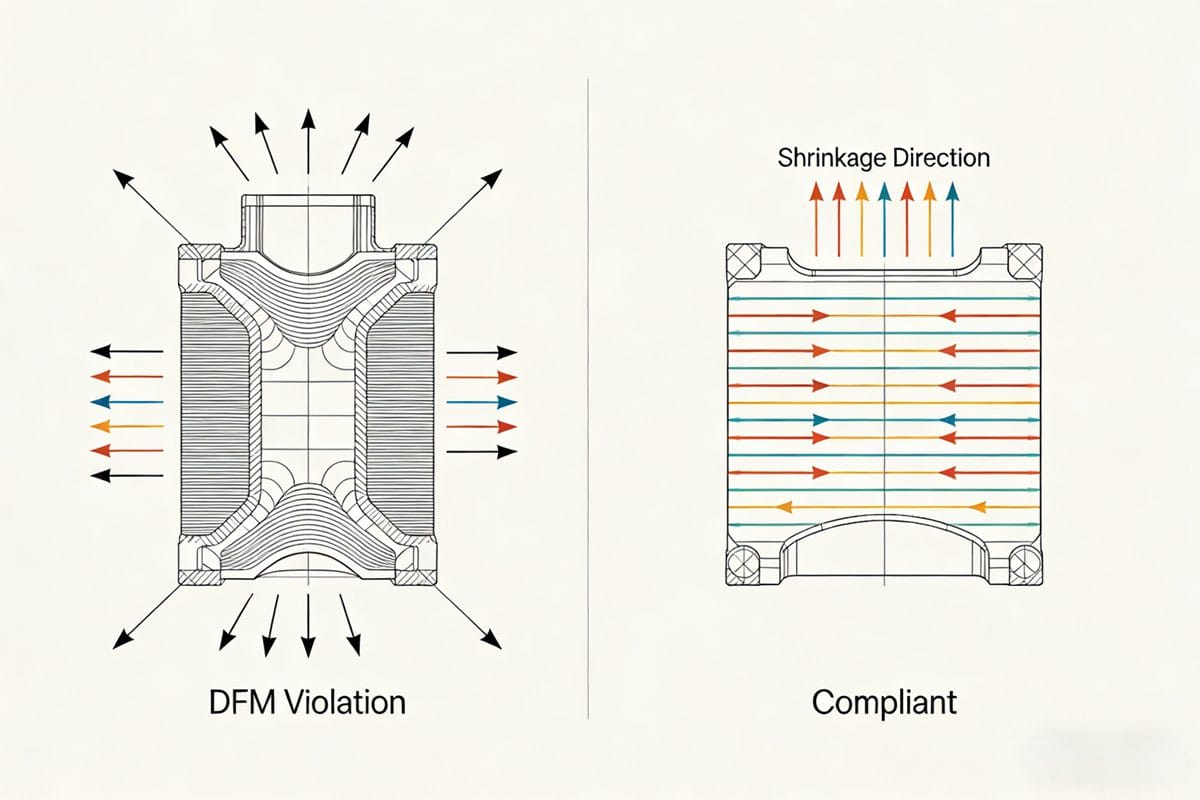
Understanding the intricacies of design for moldability is crucial. Many designers overlook the physics at play. Properly accounting for wall thickness and rib dimensions can prevent issues down the line. Ribs serve a purpose, but if they’re not designed right, they can lead to major headaches.
Phase 2 : Ingénierie des moules - Au-delà de la cavité et du noyau ?
A mold isn’t just steel. It’s a système thermique-fluide.
Sous-systèmes à validation obligatoire :
| Sous-système | Mode de défaillance | Méthode de validation |
|---|---|---|
| Équilibre du circuit de refroidissement | Warpage from ΔT > 3°C across cavity | Thermographie infrarouge à 10 000 cycles |
| Disposition des broches d'éjection | Collage ou marque due à une force inégale | FEA of ejection stress (max ⚠️ Reality Check: 42% of “material degradation” claims are actually mauvaise ventilation — confirmed via gas chromatography of burnt residue. |
In mold engineering, the focus must be on proper thermal management. If cooling isn’t balanced, warpage can become a serious issue. It’s not just about the mold’s design; it’s also about how it interacts with the material during processing. Proper validation will save time and money in the long run.
Phase 3 : Sélection des matériaux - Il n'y a pas que l'IMF ?
MFI (Melt Flow Index) is a starting point — not a specification.
La vraie triade :
- Comportement du PVT — How does specific volume change with P & T? (Critical for shrink prediction)
- Cinétique de la cristallinité — For semi-crystalline resins, gate freeze time = f(crystallization onset temp)
- Sensibilité à l'humidité — PC hydrolyzes at >0.02% moisture → molecular weight drop → brittle parts
> ✅ Action : Demande Fichiers de la base de données PVT (.pvtd) from your resin supplier — import into Moldflow for ±0.05 mm dimensional accuracy.
Le choix du matériau peut faire ou défaire le processus. Il est essentiel de comprendre le comportement du PVT. Si nous nous concentrons uniquement sur le MFI, nous passons à côté de facteurs clés qui affectent le produit final. Chaque résine se comporte différemment en fonction de la température et de la pression. Connaître ces comportements permet de prévoir les problèmes avant qu'ils ne surviennent.
Phase 4 : Développement du processus - Le cadre de réglage à trois niveaux ?
Forget “fill 98%, pack 80 MPa”. Use this:
Couche 1 : Base de référence fondée sur la physique
- Définir le transfert initial via court-circuit + inflexion de poids (pas de vis)
- Hold pressure = 50–70% of injection peak (amorphous) or 60–80% (semi-crystalline)
Couche 2 : Pression de la cavité en boucle fermée
- Déclencher le commutateur V/P lorsque dP/dt > 7 bar/ms au capteur de la porte
- Ramp hold pressure down over 0.3–0.5s to reduce residual stress
Couche 3 : Robustesse statistique
- L9 DOE on : Transfert %, Pression de maintien, Temps de maintien
- Target: CPK ≥ 1.67 on critical dimension
- Monitor with X̄-R charts — alarm if σ > 0.015 mm
Le développement de processus nécessite une approche structurée. Le cadre de réglage à trois niveaux est essentiel. Il nous permet de ne plus nous contenter de remplir des moules, mais de comprendre la physique qui sous-tend chaque étape. Le contrôle de ces couches permet des ajustements en temps réel qui peuvent prévenir les défauts avant qu'ils ne se produisent.
Phase 5 : Analyse approfondie de la position de transfert - Le moment décisif ?
→ See your prior 6-section deep dive, but restructured as:
- Why 97.3% ≠ 97.3% (dépendance à l'égard des matériaux/moules)
- Dual-sensor ΔP rate comme étalon-or
- Protocole de synchronisation multicavité (tables de décalage par cavité)
- Coût d'une erreur de transfert: $4,324/lot quantifié
La position de transfert joue un rôle crucial dans le maintien de la qualité. Si elle n'est pas réglée correctement, même des ajustements mineurs peuvent entraîner des défauts importants. L'utilisation de systèmes à double capteur et la synchronisation des installations multicavités peuvent améliorer considérablement la cohérence de l'ensemble du processus.
Phase 6 : Validation du premier article - Au-delà du contrôle dimensionnel ?
Don’t just measure length/width. Validate the Les 4 piliers:
- Stress interne — Photoelasticity or hole-drilling strain gauge
- Résistance de la ligne de soudure — Micro-tensile test at weld vs. bulk
- Hauteur du portail Vestige — Laser profilometer (target: ≤ 0.03 mm)
- Temps de cycle Stabilité — σ of cycle time ? Example: A connector passed dimensional check (CPK=1.8) but failed drop test — root cause: high residual stress at rib base (measured 28 MPa vs. max allowed 15 MPa).
La validation du premier article doit aller au-delà des contrôles de surface. Il est essentiel de se concentrer sur les contraintes internes et la résistance des lignes de soudure pour garantir l'intégrité de la pièce pendant son utilisation. En testant chaque aspect, on peut éviter des défaillances coûteuses à un stade ultérieur du cycle de production.
Phase 7 : Montée en puissance de la production - Les tueurs cachés ?
La mise à l'échelle de 100 à 10 000 pcs/jour échoue pour les raisons suivantes :
- Dérive des lots de résine (MFI ±15% → transfer shift of 0.6%)
- Fluctuation de la température du refroidisseur (+2°C → gate freeze time +0.12s)
- Vérifier l'usure de la bague → barrel slip → false screw-position trigger
Protocole d'atténuation :
- ✅ Matrice de qualification des lots: Tester le nouveau lot de résine par rapport à la pièce d'or (CTQs uniquement)
- ✅ Script d'auto-compensation: If melt temp drifts > ±3°C, adjust transfer % by −0.2%/°C
- ✅ Recalibrage hebdomadaire du capteur: Utilisation d'une référence courte
La montée en puissance peut réserver des surprises. Il est essentiel de surveiller les lots de résine et de veiller à ce que la température reste stable. La mise en place d'un plan d'atténuation permet d'éviter que de petits problèmes ne se transforment en retards de production coûteux.
Phase 8 : Amélioration continue - Boucler la boucle ?
Les personnes les plus performantes utilisent :
- Digital Twin Sync: Real machine data → update Moldflow material model weekly
- Défauts, causes premières, IA: NLP on shop floor logs + cavity pressure → auto-tag “transfer too late” for sink marks
- Répartition de l'OEE par phase: e.g., “Clamping loss: 4.2% due to mold heating cycle”
> ? Final Truth: The best injection molding line doesn’t make perfect parts.
> Cela fait des parties prévisiblement bonnes — and knows pourquoi when they’re not.
L'amélioration continue est l'épine dorsale de toute opération réussie. L'utilisation des données et l'adaptation des processus peuvent conduire à de meilleurs résultats au fil du temps. L'adoption d'une culture de l'apprentissage permet de s'assurer que chaque cycle s'améliore par rapport au précédent, ce qui favorise l'efficacité et la qualité.
Conclusion
Injection molding isn’t magic. It’s la physique des polymères appliquée, la mécanique de précision et la discipline des données. Start with DFM that respects material behavior. Tune transfer using cavity pressure — not hope. Scale with closed-loop compensation — not heroics.
Do this, and you won’t just produce parts.
You’ll own the process.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean