 Français



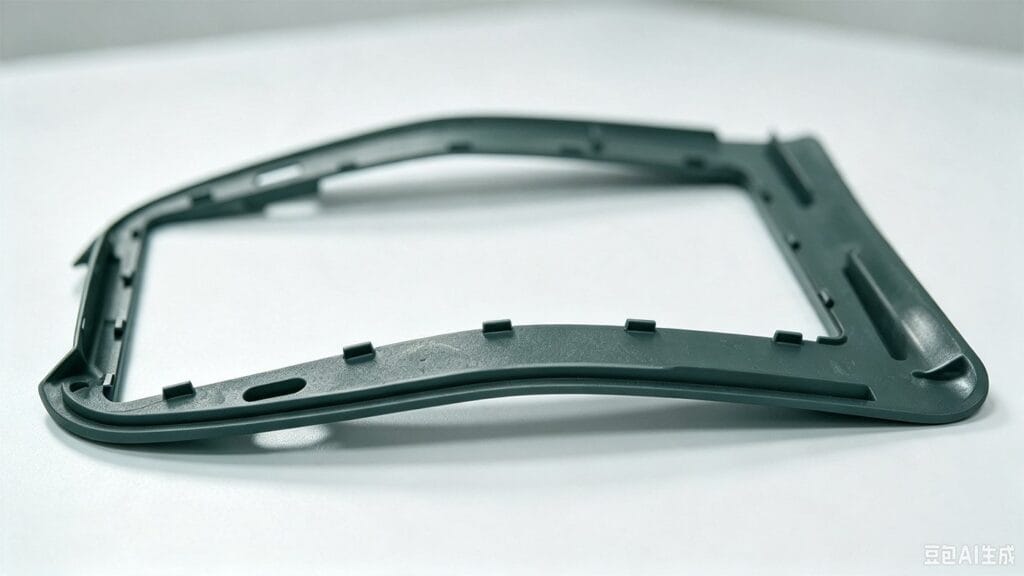
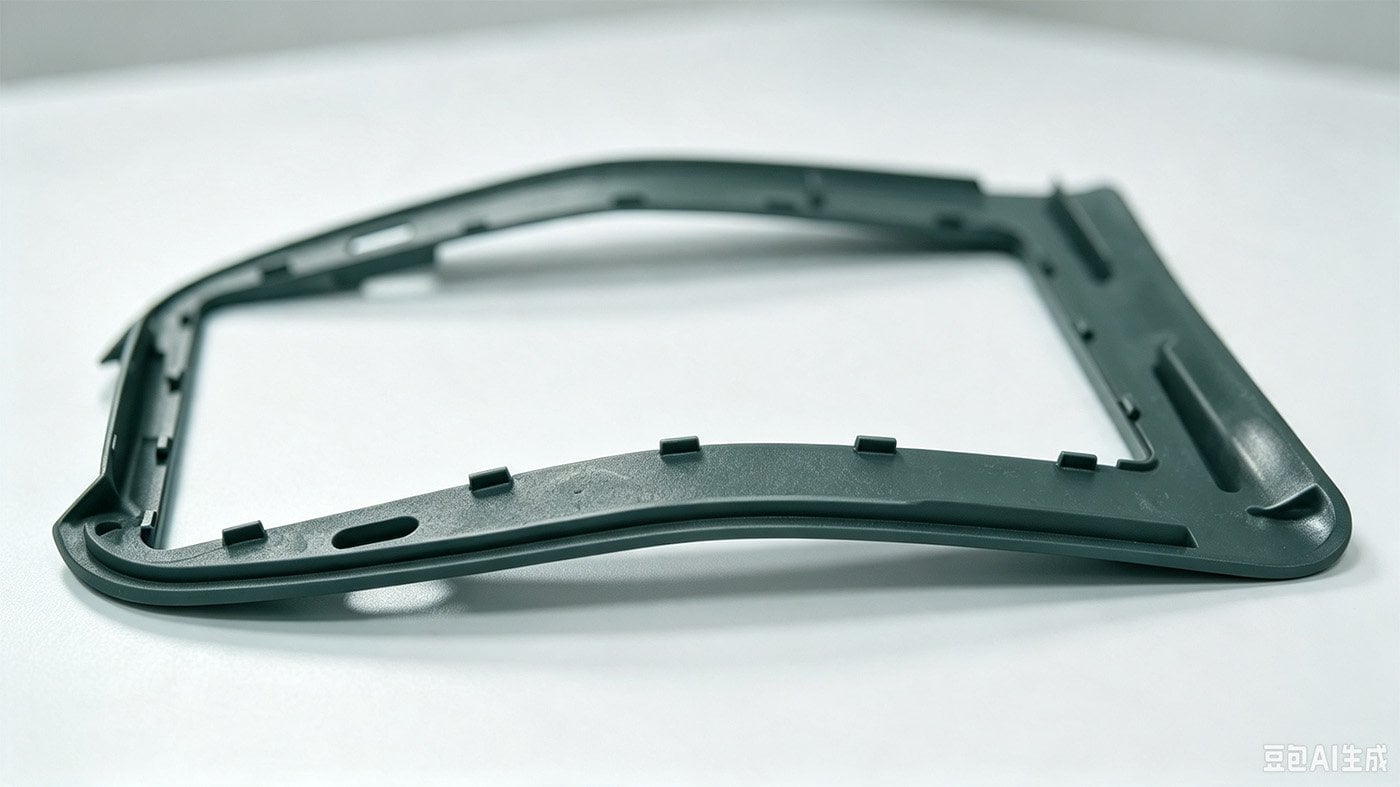
Les pièces moulées par injection de grande taille et de forme plate sont réputées difficiles à fabriquer. En raison de leur grande surface, ces pièces subissent un retrait important. Combiné à une forte orientation moléculaire et à un refroidissement irrégulier du moule, ce retrait varie selon les directions. Cette irrégularité entraîne fréquemment des déformations et des torsions, en particulier sur les grands panneaux à parois minces.
De plus, si une pièce plate comporte des nervures de renfort sur un côté, les différences de refroidissement et de retrait entraîneront inévitablement une déformation de la pièce vers le côté muni de nervures.
Éliminer totalement le gauchissement des grandes pièces plates constitue un défi complexe. Cependant, grâce à notre vaste expérience en matière de production, nous avons identifié quatre stratégies très efficaces afin d'atténuer ce problème et d'améliorer la stabilité dimensionnelle. > À lire également : Déformation par moulage par injection : causes, prévention et méthodes de correction
Optimisation de la commande des vannes grâce à l'injection multipoint
La première ligne de défense réside dans la conception du moule. Le passage à un système de déclenchement multipoint (généralement à l'aide d'un moule à trois plaques) est vivement recommandé. Pour les pièces plates de grande taille nécessitant des presses à injection d'une capacité de 24 oz (ou d'un tonnage équivalent) et plus, visez au moins 4 points de passage.
Ce schéma de remplissage équilibré réduit considérablement le degré d'orientation moléculaire et minimise l'écart entre les taux de retrait dans les différentes directions, ce qui permet d'obtenir une pièce finale nettement plus plane. > En savoir plus sur les bonnes pratiques en matière de conception des points d'injection : Les avantages de l'utilisation de petites entrées dans le moulage par injection : un guide complet
Augmenter la température du moule pour assurer un refroidissement uniforme
Le refroidissement rapide est l'une des principales causes de déformation. En augmentant de manière appropriée la température du moule, vous pouvez ralentir la vitesse de refroidissement et réduire les gradients thermiques à l'origine des déformations.
Par exemple, lors du moulage de l'ABS, maintenez la température du moule à 60 °C (140 °F) ou plus. Cela permet non seulement d'éviter le gauchissement provoqué par un refroidissement rapide, mais contribue également à assouplir l'orientation moléculaire au sein de la matrice polymère.
Optimiser la pression de compactage et le temps de maintien
On peut affirmer que le paramètre de traitement le plus crucial est pression de compactage et temps de maintien. L'augmentation de la pression d'injection/de compactage et l'allongement significatif du temps de maintien permettent d'introduire davantage de matière dans la cavité afin de compenser le retrait volumétrique.
Conformément aux pratiques courantes du secteur, l'allongement du temps de maintien de 10 à 15 secondes Il s'agit d'une méthode très efficace pour augmenter les dimensions des pièces, réduire le retrait global et améliorer considérablement la planéité. > Référence complète pour le réglage des paramètres : Guide de réglage des paramètres de moulage par injection
Positionnement post-moulage et fixation thermique
Si les trois premières mesures ne permettent pas d'obtenir la planéité souhaitée, fixation après moulage (montage sur gabarit) C'est votre solution définitive. Bien qu'efficace, cette technique exige de la précision et de la pratique.
L'essentiel est de démouler la pièce rapidement, tant qu'elle est encore à une température élevée (elle doit être encore assez chaude au toucher). Placez immédiatement la pièce dans un gabarit spécialement conçu à cet effet, posé sur un établi, afin de fixer sa forme.
⚠️ Éléments essentiels à prendre en compte pour la pêche au jig
- Conception des luminaires : Le gabarit doit être conçu avec précision pour correspondre à la géométrie visée.
- Compensation du retour élastique : Le plastique présente une reprise élastique (retour élastique) lorsqu'il refroidit. Vous devez concevoir le dispositif de serrage de manière à surcompenser la déformation de la pièce.
- Temps de refroidissement : Le retour élastique se stabilise généralement au bout d'environ 12 heures.
- Température d'éjection : Plus la température d'éjection est basse, plus le retour élastique est important. Calculez toujours la " sur-courbure " nécessaire en fonction de votre matériau et de vos paramètres de refroidissement spécifiques.
Guide de référence rapide : stratégies de réduction du gauchissement
Pour vous aider à résoudre les problèmes sur le site de production, voici un bref résumé des solutions que nous vous recommandons :
| Stratégie | Action clé | Avantage principal |
|---|---|---|
| Synchronisation multipoint | Utilisez au moins 4 portes pour les pièces de grande taille | Réduit l'orientation moléculaire et le rétrécissement irrégulier |
| Température du moule | Maintenez les moules en ABS à une température ≥ 60 °C | Prévient les chocs thermiques et détend les chaînes polymères |
| Paramètres d'emballage | Augmentez la pression et la durée de maintien (+10 à 15 s) | Compense le retrait volumétrique |
| Fixation thermique | Réglez la pièce à l'aide du gabarit tant qu'elle est encore chaude ; corrigez davantage que nécessaire | Assure la stabilité dimensionnelle pendant le refroidissement |
Réflexions finales
Pour obtenir une planéité parfaite sur des pièces moulées par injection de grande taille, il est nécessaire d'adopter une approche globale, alliant une conception intelligente du moule, une gestion thermique précise, des paramètres de fabrication optimisés et une manipulation minutieuse après le moulage.
Avez-vous déjà été confronté à un fort gauchissement dans le cadre de vos projets d'écrans plats ? Quelles techniques se sont avérées les plus efficaces pour vous ? Partagez vos expériences dans le formulaire ci-dessous !
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean