

Les élastomères thermoplastiques (TPE) ont révolutionné l'industrie manufacturière moderne, comblant le fossé entre la souplesse du caoutchouc traditionnel et la rapidité de transformation des plastiques. Cependant, l'utilisation des TPE nécessite une compréhension approfondie de leurs propriétés spécifiques.
Au IDEAL PRO, cela fait plus de 18 ans que nous proposons solutions de fabrication clés en main et en accompagnant nos clients dans le développement de près de 3 000 produits variés. Cette expérience nous a appris que la réussite dans le domaine du TPE ne se résume pas au simple choix de la résine appropriée : elle exige une ingénierie de précision, de la conception à la production en série.
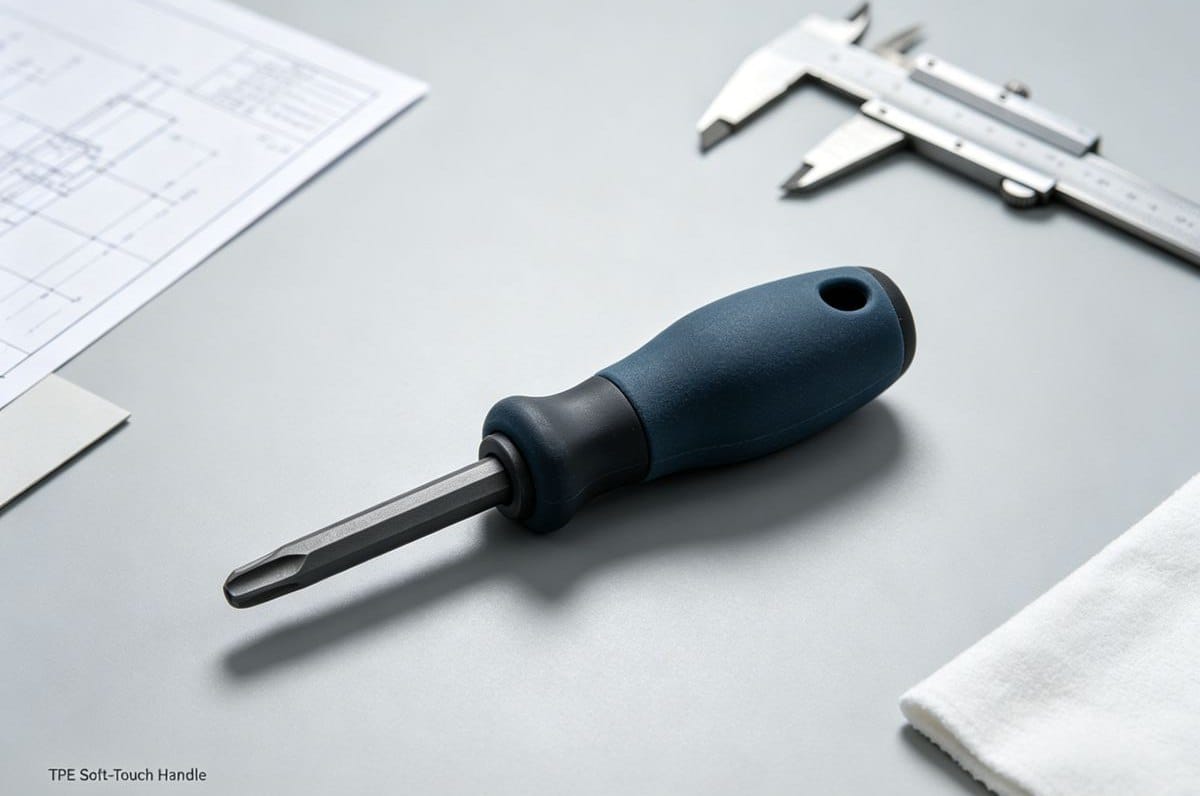
Dans ce guide complet, nous vous présentons en détail tout ce que vous devez savoir sur le moulage par injection de TPE, depuis le choix des matériaux et les recommandations en matière de conception pour la fabrication (DFM) jusqu'au dépannage des défauts courants.
Qu'est-ce que le moulage par injection de TPE ?
Les TPE constituent une classe de copolymères composés à la fois de segments thermoplastiques rigides et de segments élastomères souples. Cette structure biphasique confère aux TPE leur capacité unique à s'étirer comme du caoutchouc tout en pouvant être fondus et moulés comme du plastique.
Le TPE par rapport au caoutchouc thermodurcissable et au silicone
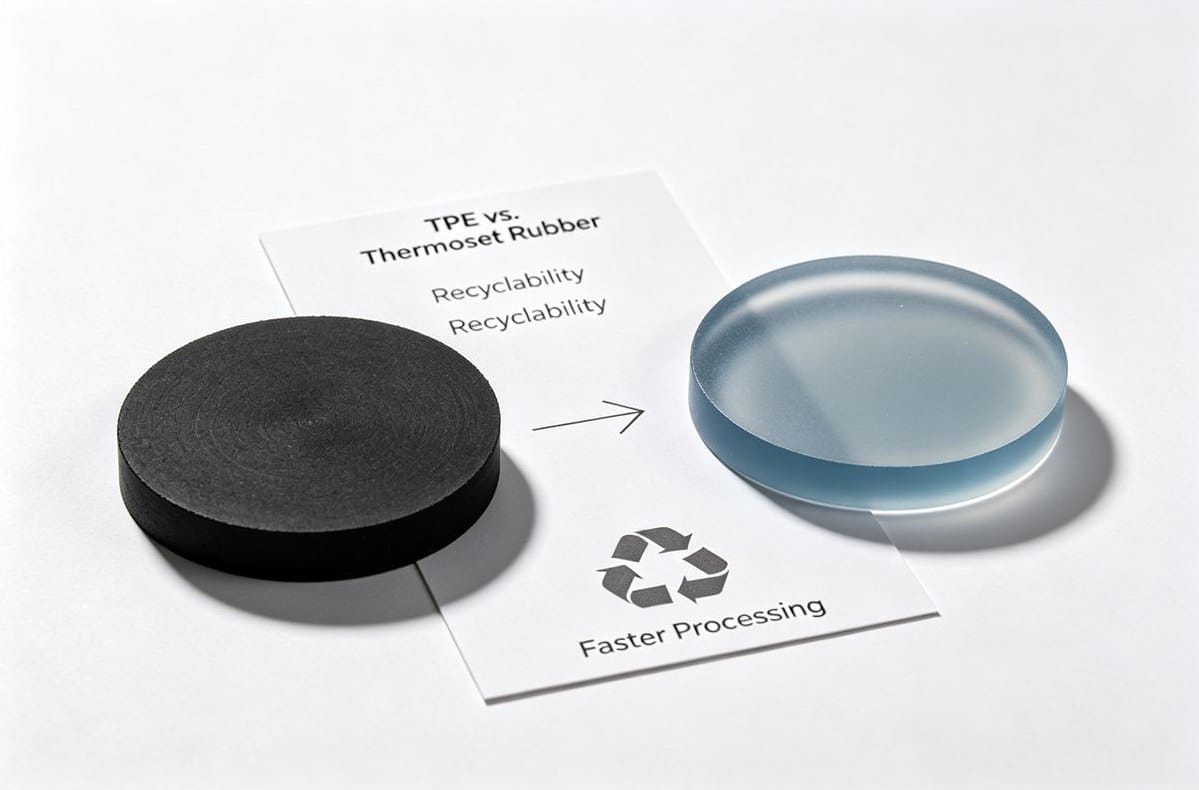
Contrairement aux caoutchoucs thermodurcissables qui subissent une réticulation chimique irréversible (vulcanisation), les TPE ne sont pas réticulés. Cette différence fondamentale offre d'énormes avantages aux acheteurs du monde entier :
- Réduction des temps de cycle : L'absence de temps de durcissement permet d'accélérer considérablement la production.
- 100% Recyclabilité : Les carottes, les canaux de coulée et les pièces rejetées peuvent être broyés et réutilisés.
- Flexibilité de conception : Idéal pour le surmoulage complexe et le moulage en plusieurs étapes.
Choisir le bon matériau TPE : propriétés et applications
Le choix de la gamme de TPE appropriée est essentiel pour trouver le juste équilibre entre performances, esthétique et coût. Voici un tableau de référence rapide présentant les grades les plus courants :
| La gamme TPE | Caractéristiques principales | Applications idéales |
|---|---|---|
| SBC (Styrènes) | Toucher agréable, excellente clarté, faible coût | Poignées pour produits de grande consommation, jouets, joints souples |
| TPU (uréthanes) | Haute résistance à l'abrasion, ténacité, transparent | Coques de téléphone, chaussures, roues industrielles |
| TPV et TPO (oléfines) | Résistant aux intempéries et aux rayons UV, faible densité, durable | Joints automobiles, pare-chocs, garnitures extérieures |
| COPE et PEBA | Résistance aux hautes températures, durée de vie en fatigue supérieure | Tubes médicaux, équipements sportifs, sabots de sécurité pour voitures |
TPE avancé
Moulage par injection Paramètres de processus
La mise en œuvre du TPE nécessite un contrôle précis, car ces matériaux sont très sensibles à la température et au cisaillement.
Gestion de l'humidité
Les TPE hygroscopiques, tels que le TPU, le COPE et le PEBA, doivent être séchés avant leur mise en œuvre afin d’éviter l’écartement des bords, la formation de bulles et la dégradation des propriétés mécaniques. Les paramètres de séchage habituels sont compris entre 80 °C et 100 °C pendant 2 à 4 heures, l’objectif étant d’obtenir une teneur en humidité inférieure à 0,05%.
Contrôle de précision de la température et de la pression
- Température du cylindre et de la matière fondue : Elle varie généralement entre 170 °C et 230 °C. Une température trop élevée peut entraîner une dégradation thermique, tandis qu'une température insuffisante provoque des défauts de moulage. Pour en savoir plus sur les dommages thermiques subis par la résine, consultez notre guide : Pourquoi le plastique se dégrade-t-il lors du moulage par injection ?
- Température du moule : Maintenu entre 30 °C et 70 °C afin d'assurer un refroidissement homogène et de limiter au maximum le gauchissement.
- Vitesse d'injection : Un profilage en plusieurs étapes est indispensable. Une vitesse initiale plus lente permet à l'air de s'échapper, puis une vitesse élevée permet de remplir la cavité avant que le matériau ne refroidisse.
Compatibilité avec le surmoulage
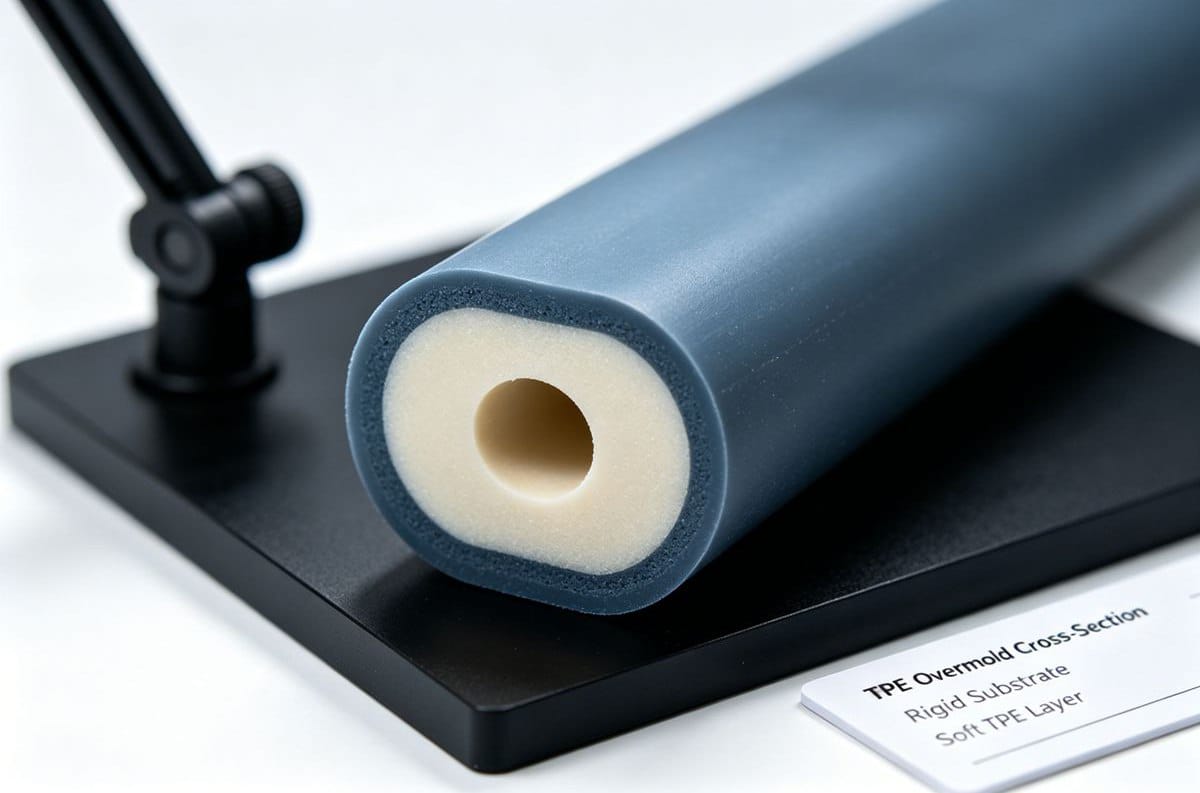
Le TPE est largement utilisé pour les applications de type " souple sur rigide ". Pour garantir une bonne adhérence chimique ou mécanique entre le TPE et le substrat rigide (PP, ABS, PC, nylon), il est nécessaire d'assortir les familles de matériaux et d'optimiser la température de fusion lors de la deuxième injection. Si vous envisagez de fabriquer des produits en TPE à deux injections, consultez notre guide de conception dédié : Considérations relatives à la conception des produits de moulage par injection de TPE en deux temps
Directives essentielles en matière de conception pour la fabrication (DFM) pour la conception de moules en TPE
La conception de moules pour le TPE diffère considérablement de celle des plastiques rigides. Chez IDEAL PRO, nos équipes techniques optimisent toujours la conception en fonction de la fabrication (DFM) avant de procéder à la découpe de l'acier, afin d'éviter des retouches coûteuses.
- Épaisseur de la paroi : Veillez à ce que l'épaisseur des parois soit uniforme et comprise entre 1,0 mm et 3,0 mm. Les sections plus épaisses refroidissent plus lentement et sont sujettes à l'apparition de marques d'affaissement et de vides.
- Angles de repérage : Le TPE étant souple et susceptible d'adhérer au moule, un angle de dépouille minimal de 1° à 2° est nécessaire. Les grades plus souples et à fort coefficient de frottement peuvent nécessiter un angle de 3° ou plus.
- Systèmes d'éjection : Évitez les petites broches d'éjection susceptibles de percer ou de déchirer les matériaux souples. Utilisez des plaques d'éjection ou des broches de grand diamètre agissant sur des parties rigides.
- Purge : Le TPE retient facilement l'air. Des rainures d'aération peu profondes (0,01 à 0,02 mm) à l'extrémité des voies d'écoulement sont nécessaires pour éviter les traces de brûlure et les défauts de remplissage.
Dépannage des défauts courants liés au moulage du TPE
Même avec une conception pour la fabrication (DFM) parfaite, un réglage des processus s'avère souvent nécessaire. Voici des solutions éprouvées pour résoudre les problèmes courants :
| Défaut courant | Cause principale | Solution technique |
|---|---|---|
| Flash / bavures | Une pression d'injection excessive ou un serrage insuffisant du moule | Réduisez la pression d'injection ; vérifiez la force de serrage et les surfaces d'étanchéité du moule. |
| Marques d'évier | Refroidissement inégal dans les sections à parois épaisses | Évidez les zones épaisses ; optimisez la pression de compactage et le temps de refroidissement. |
| Mauvaise adhérence | Substrat incompatible ou température de fusion faible | Vérifiez la compatibilité des matériaux ; augmentez la température de fusion du TPE afin d'améliorer l'adhérence. |
| Écartement / Bulles | Présence d'humidité dans la résine ou dégradation thermique | Séchez correctement la matière ; réduisez la température du tambour et le temps de séjour. |
Applications industrielles à l'échelle mondiale
La polyvalence du TPE en fait un matériau incontournable dans de nombreux secteurs :
- Électronique grand public : Poignées ergonomiques, joints d'étanchéité et boîtiers de protection amortissant les chocs.
- Automobile : Joints sous le capot, garnitures intérieures du tableau de bord et joints de batterie pour véhicules électriques.
- Dispositifs médicaux : Bracelets portables conformes aux normes de la FDA, tuyaux souples et poignées ergonomiques pour instruments chirurgicaux.
- Produits industriels et articles de sport : Œillets étanches, amortisseurs de vibrations, composants hautement flexibles et résistants à la fatigue.
Développement durable et coût total de possession
Pour les responsables des achats et du développement durable, le TPE offre des avantages financiers et environnementaux indéniables. La suppression de la vulcanisation réduit considérablement la consommation d'énergie et les temps de cycle. De plus, le recyclage en circuit fermé des déchets de TPE minimise le gaspillage de matière, ce qui réduit considérablement le coût total de possession par rapport à la production en série de silicone ou de caoutchouc liquide.
Questions fréquemment posées
Le TPE peut-il être utilisé pour le surmoulage à double injection ? Oui. Le TPE est idéal pour le moulage en deux étapes, à condition que la nuance de TPE soit chimiquement compatible avec le substrat rigide et que le moule soit conçu pour assurer une bonne adhérence. Pour une comparaison complète entre les procédés de surmoulage et de moulage par insertion, veuillez consulter : Surmoulage ou moulage par insertion : principales différences et cas d'utilisation
Quelle nuance de TPE est la mieux adaptée à une exposition aux UV en extérieur ? Les grades TPV et TPO offrent généralement une résistance supérieure aux intempéries et aux UV, ce qui en fait la référence pour les applications automobiles et en extérieur.
Le TPE de qualité médicale est-il conforme aux normes de la FDA et du règlement REACH de l'UE ? De nombreux TPE de qualité médicale (en particulier certaines formulations de TPU et de SBC) sont pleinement conformes aux normes de biocompatibilité de la FDA, de l'USP Classe VI et du règlement REACH de l'UE.
Liste de contrôle finale : choisir la bonne nuance de TPE
Ne vous contentez pas de choisir une nuance de TPE : concevez l'ensemble de votre processus en fonction de celle-ci. Lorsque vous lancerez votre prochain projet, évaluez la dureté Shore requise, l'exposition aux produits chimiques, les limites de température et le substrat de surmoulage.
Prêt à donner vie à votre produit en TPE ? Au IDEAL PRO, nos solutions clés en main de bout en bout couvrent toutes les étapes, du prototypage rapide à la production à grande échelle. Que vous ayez besoin d'une optimisation DFM ou d'une fabrication en grande série, notre équipe d'experts est à votre disposition pour garantir votre réussite.


 English
 French
 Dutch
 German
 Japanese
 Korean