 Français



Les élastomères thermoplastiques (TPE) ont révolutionné l'industrie manufacturière moderne, comblant le fossé entre la souplesse du caoutchouc traditionnel et la rapidité de transformation des plastiques. Cependant, l'utilisation des TPE nécessite une compréhension approfondie de leurs propriétés spécifiques.
Au IDEAL PRO, we’ve spent over 18 years delivering solutions de fabrication clés en main and guiding clients through nearly 3,000 diverse product developments. Through this experience, we’ve learned that TPE success relies on more than just selecting the right resin—it demands precision engineering from design to mass production.
Dans ce guide complet, nous vous présentons en détail tout ce que vous devez savoir sur le moulage par injection de TPE, depuis le choix des matériaux et les recommandations en matière de conception pour la fabrication (DFM) jusqu'au dépannage des défauts courants.
Qu'est-ce que le moulage par injection de TPE ?
Les TPE constituent une classe de copolymères composés à la fois de segments thermoplastiques rigides et de segments élastomères souples. Cette structure biphasique confère aux TPE leur capacité unique à s'étirer comme du caoutchouc tout en pouvant être fondus et moulés comme du plastique.
Le TPE par rapport au caoutchouc thermodurcissable et au silicone
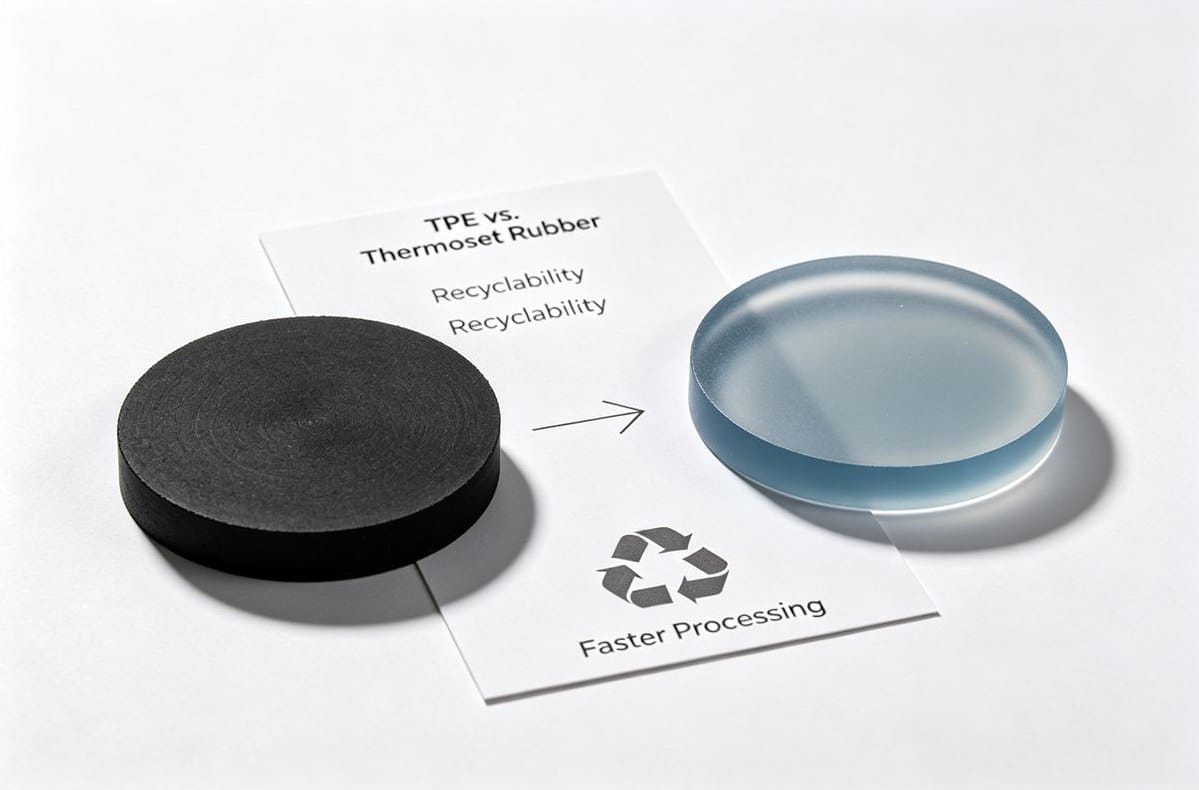
Contrairement aux caoutchoucs thermodurcissables qui subissent une réticulation chimique irréversible (vulcanisation), les TPE ne sont pas réticulés. Cette différence fondamentale offre d'énormes avantages aux acheteurs du monde entier :
- Réduction des temps de cycle : L'absence de temps de durcissement permet d'accélérer considérablement la production.
- 100% Recyclabilité : Les carottes, les canaux de coulée et les pièces rejetées peuvent être broyés et réutilisés.
- Flexibilité de conception : Idéal pour le surmoulage complexe et le moulage en plusieurs étapes.
Choisir le bon matériau TPE : propriétés et applications
Le choix de la gamme de TPE appropriée est essentiel pour trouver le juste équilibre entre performances, esthétique et coût. Voici un tableau de référence rapide présentant les grades les plus courants :
| La gamme TPE | Caractéristiques principales | Applications idéales |
|---|---|---|
| SBC (Styrènes) | Toucher agréable, excellente clarté, faible coût | Poignées pour produits de grande consommation, jouets, joints souples |
| TPU (uréthanes) | Haute résistance à l'abrasion, ténacité, transparent | Coques de téléphone, chaussures, roues industrielles |
| TPV et TPO (oléfines) | Résistant aux intempéries et aux rayons UV, faible densité, durable | Joints automobiles, pare-chocs, garnitures extérieures |
| COPE et PEBA | Résistance aux hautes températures, durée de vie en fatigue supérieure | Tubes médicaux, équipements sportifs, sabots de sécurité pour voitures |
TPE avancé
Moulage par injection Paramètres de processus
La mise en œuvre du TPE nécessite un contrôle précis, car ces matériaux sont très sensibles à la température et au cisaillement.
Gestion de l'humidité
Hygroscopic TPEs like TPU, COPE, and PEBA must be dried before processing to prevent splay, bubbles, and degraded mechanical properties. Typical drying parameters are 80°C–100°C for 2–4 hours, targeting a moisture content below 0.05%.
Contrôle de précision de la température et de la pression
- Température du cylindre et de la matière fondue : Generally ranges from 170°C to 230°C. Overheating can cause thermal degradation, while underheating leads to short shots. To learn more about resin thermal damage, read our guide: Pourquoi le plastique se dégrade-t-il lors du moulage par injection ?
- Température du moule : Maintained between 30°C and 70°C to ensure even cooling and minimize warpage.
- Vitesse d'injection : Un profilage en plusieurs étapes est indispensable. Une vitesse initiale plus lente permet à l'air de s'échapper, puis une vitesse élevée permet de remplir la cavité avant que le matériau ne refroidisse.
Compatibilité avec le surmoulage
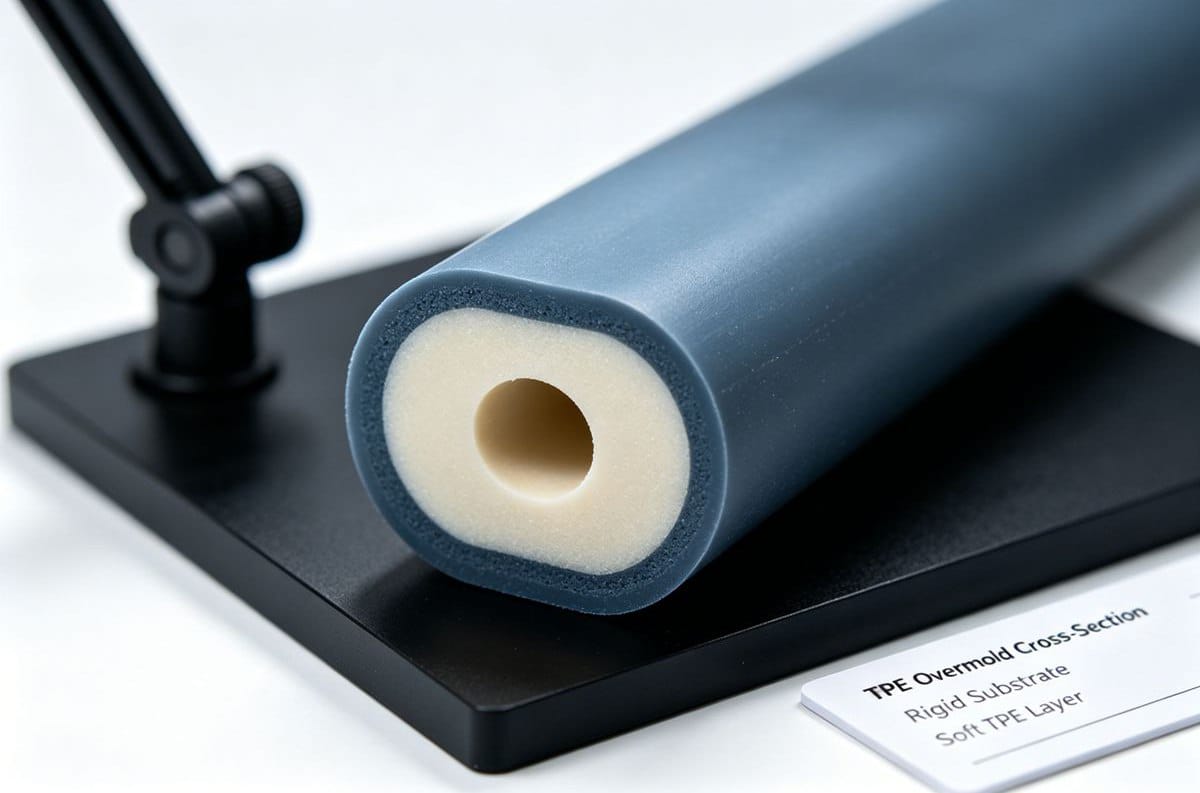
TPE is widely used for "soft-over-hard" applications. Ensuring a strong chemical or mechanical bond between the TPE and the rigid substrate (PP, ABS, PC, Nylon) requires matching material families and optimizing the melt temperature during the second shot. If you plan two-shot TPE products, check our dedicated design guide: Considérations relatives à la conception des produits de moulage par injection de TPE en deux temps
Directives essentielles en matière de conception pour la fabrication (DFM) pour la conception de moules en TPE
La conception de moules pour le TPE diffère considérablement de celle des plastiques rigides. Chez IDEAL PRO, nos équipes techniques optimisent toujours la conception en fonction de la fabrication (DFM) avant de procéder à la découpe de l'acier, afin d'éviter des retouches coûteuses.
- Épaisseur de la paroi : Veillez à ce que l'épaisseur des parois soit uniforme et comprise entre 1,0 mm et 3,0 mm. Les sections plus épaisses refroidissent plus lentement et sont sujettes à l'apparition de marques d'affaissement et de vides.
- Angles de repérage : Because TPE is flexible and can grip the mold, a minimum draft angle of 1° to 2° is required. Softer, high-friction grades may require 3° or more.
- Systèmes d'éjection : Évitez les petites broches d'éjection susceptibles de percer ou de déchirer les matériaux souples. Utilisez des plaques d'éjection ou des broches de grand diamètre agissant sur des parties rigides.
- Purge : TPE traps air easily. Shallow vent grooves (0.01–0.02 mm) at the end of flow paths are necessary to prevent burn marks and short shots.
Dépannage des défauts courants liés au moulage du TPE
Même avec une conception pour la fabrication (DFM) parfaite, un réglage des processus s'avère souvent nécessaire. Voici des solutions éprouvées pour résoudre les problèmes courants :
| Défaut courant | Cause principale | Solution technique |
|---|---|---|
| Flash / bavures | Une pression d'injection excessive ou un serrage insuffisant du moule | Réduisez la pression d'injection ; vérifiez la force de serrage et les surfaces d'étanchéité du moule. |
| Marques d'évier | Refroidissement inégal dans les sections à parois épaisses | Évidez les zones épaisses ; optimisez la pression de compactage et le temps de refroidissement. |
| Mauvaise adhérence | Substrat incompatible ou température de fusion faible | Vérifiez la compatibilité des matériaux ; augmentez la température de fusion du TPE afin d'améliorer l'adhérence. |
| Écartement / Bulles | Présence d'humidité dans la résine ou dégradation thermique | Séchez correctement la matière ; réduisez la température du tambour et le temps de séjour. |
Applications industrielles à l'échelle mondiale
TPE’s versatility makes it indispensable across multiple sectors:
- Électronique grand public : Poignées ergonomiques, joints d'étanchéité et boîtiers de protection amortissant les chocs.
- Automobile : Joints sous le capot, garnitures intérieures du tableau de bord et joints de batterie pour véhicules électriques.
- Dispositifs médicaux : Bracelets portables conformes aux normes de la FDA, tuyaux souples et poignées ergonomiques pour instruments chirurgicaux.
- Produits industriels et articles de sport : Œillets étanches, amortisseurs de vibrations, composants hautement flexibles et résistants à la fatigue.
Développement durable et coût total de possession
Pour les responsables des achats et du développement durable, le TPE offre des avantages financiers et environnementaux indéniables. La suppression de la vulcanisation réduit considérablement la consommation d'énergie et les temps de cycle. De plus, le recyclage en circuit fermé des déchets de TPE minimise le gaspillage de matière, ce qui réduit considérablement le coût total de possession par rapport à la production en série de silicone ou de caoutchouc liquide.
Liste de contrôle finale : choisir la bonne nuance de TPE
Don't just select a TPE grade—engineer your entire process around it. When starting your next project, evaluate your required Shore hardness, chemical exposure, temperature limits, and overmolding substrate.
Prêt à donner vie à votre produit en TPE ? Au IDEAL PRO, nos solutions clés en main de bout en bout couvrent toutes les étapes, du prototypage rapide à la production à grande échelle. Que vous ayez besoin d'une optimisation DFM ou d'une fabrication en grande série, notre équipe d'experts est à votre disposition pour garantir votre réussite.
FAQ
Le TPE peut-il être utilisé pour le surmoulage à double injection ?
Quelle nuance de TPE est la mieux adaptée à une exposition aux UV en extérieur ?
Le TPE de qualité médicale est-il conforme aux normes de la FDA et du règlement REACH de l'UE ?
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean