 Français




Moule à injection
- Poor machining of the mold cavity—such as scratches, micro-pores, wear, and rough surfaces—will directly result in inferior gloss on the plastic parts. To solve this, carefully machine the mold to achieve a low surface roughness, and polish or chrome-plate the cavity if necessary.
- La présence d'huile, de taches d'eau ou d'une quantité excessive d'agent de démoulage sur la surface de la cavité peut rendre la surface du plastique terne et non brillante. Nettoyez rapidement les taches d'huile et d'eau et utilisez l'agent de démoulage avec modération.
- Un angle de dépouille insuffisant entraîne un démoulage difficile ou une contrainte excessive lors de l'éjection, ce qui nuit à la brillance de la surface. Augmentez l'angle de dépouille en conséquence.
- Une mauvaise ventilation des moules retient l'excès de gaz à l'intérieur de la cavité, ce qui entraîne un manque de brillance. Inspectez et améliorez le système de ventilation du moule.
- Une section transversale de l'opercule ou de la glissière trop petite ou changeant brusquement crée une force de cisaillement élevée et un écoulement turbulent, ce qui réduit la brillance de la surface. Agrandissez correctement la section transversale de l'opercule et de la glissière.
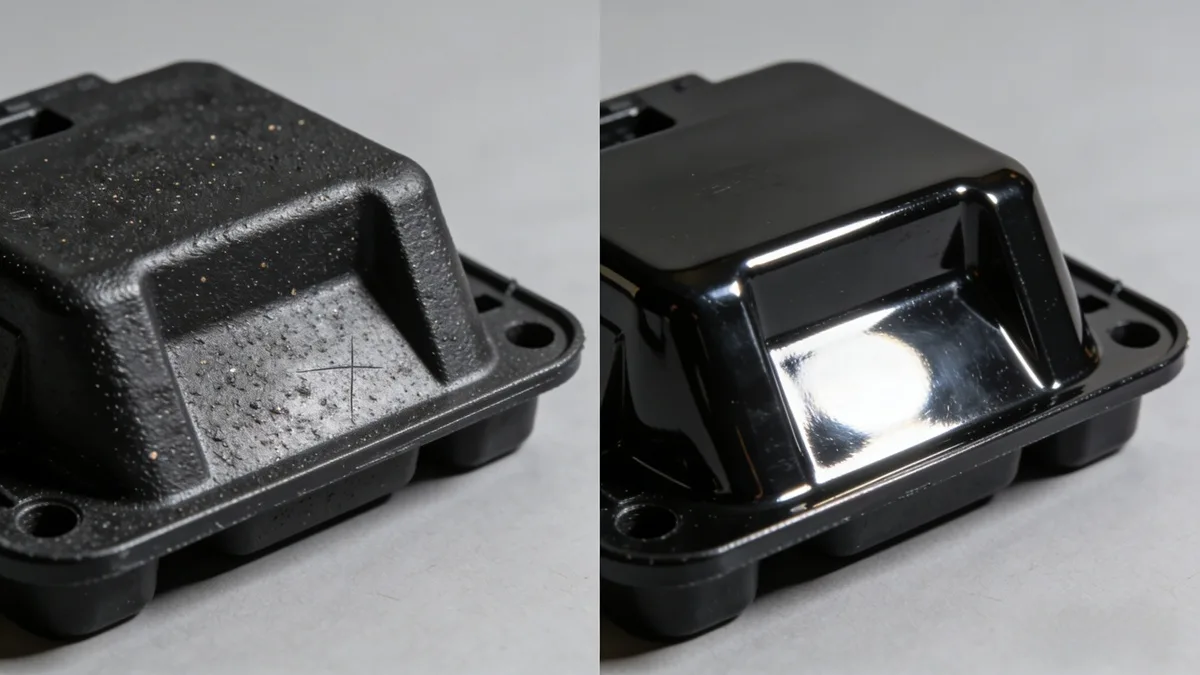
Moulage par injection[^1] Process
- Une faible vitesse d'injection donne une surface non dense et peu brillante. Augmentez la vitesse d'injection de manière appropriée. vitesse d'injection[^2].
- Un refroidissement insuffisant des pièces à parois épaisses entraîne une surface floue et terne. Optimisez le système de refroidissement[^3].
- Une pression de maintien insuffisante et un temps de maintien court entraînent une faible densité et une mauvaise brillance. Augmentez la pression de maintien et prolongez le temps de maintien.
- Une température de fusion basse réduit la fluidité et entraîne une mauvaise brillance. Augmentez correctement la température de fusion.
- Pour les pièces fabriquées à partir de résines cristallines telles que le PE, le PP et le POM, un refroidissement irrégulier entraîne une mauvaise brillance. Améliorez le système de refroidissement pour obtenir un refroidissement uniforme.
- Une vitesse d'injection trop élevée combinée à un portillon sous-dimensionné crée une zone terne près du portillon. Réduisez la vitesse d'injection et agrandissez la section de la porte.
Conclusion
En résumé, l'obtention d'une brillance supérieure pour les produits moulés par injection[^4] requires a balance between precise mold surface finishing and optimized injection molding parameters. By addressing issues like poor venting, insufficient cooling, and incorrect injection speed, manufacturers can significantly enhance product aesthetics and quality. This guide serves as a practical reference for solving common gloss problems in production.
[^1]: Explore this resource to discover essential techniques and insights that can enhance your injection molding process and product quality. [^2]: Learning about injection speed's effects can help optimize your processes for better product aesthetics. [^3]: Optimizing your cooling system is crucial for achieving uniform quality and gloss in injection molded products. [^4]: Explore this resource to discover expert techniques that enhance the quality and aesthetics of injection molded products.
À propos de l'auteur

Alex Yu
Ideal Pro Manufacturing
Alex est le cofondateur d’Ideal Pro, mais lorsqu’il ne supervise pas des projets clés ou ne dirige pas l’équipe technique, vous le trouverez sans doute en train de faire une longue balade à vélo, à la recherche du meilleur café de la ville, ou en train de planifier sa prochaine aventure de voyage. Fort de plus de 20 ans d’expérience dans le commerce international et la gestion de projets, il a tout vu : délais serrés, problèmes techniques complexes et tout ce qui se trouve entre les deux. Il est convaincu qu’un travail de qualité naît d’un esprit bien reposé et d’une bonne tasse de café, et il apporte cette même curiosité et ce même souci du détail à chaque projet qu’il entreprend. Lorsqu’il n’est pas au bureau, il se trouve généralement en plein air, à explorer de nouveaux endroits et à glaner des anecdotes à partager.




 English
 French
 Dutch
 German
 Japanese
 Korean